





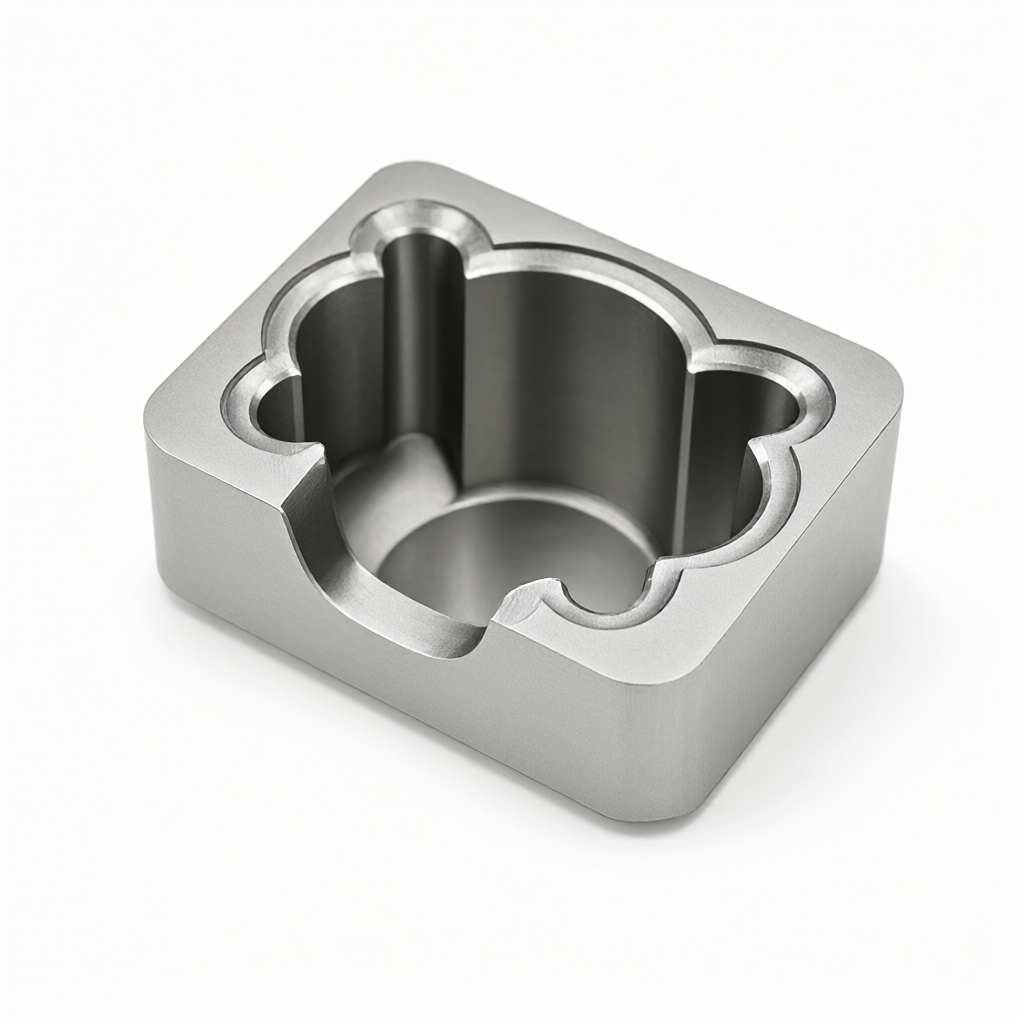
Nella lavorazione a camera profonda di fresatura CNC di precisione, l'usura del truciolo e l'usura dell 'utensile sono i due principali punti critici che limitano la stabilità dimensionale e la qualità della superficie, quando la profondità di lavorazione è superiore a 50 mm e l'apertura è inferiore a 15 mm, l'accumulo del truciolo è altamente suscettibile di causare tagli secondari e usura eccezionale dell' utensile.CNC per lavorazioni approfonditeAnalizza la strategia di rimozione dei trucioli e la logica di compensazione degli utensili, fornendo riferimenti di processo realizzabili per gli ingegneri e gli acquisti.
Impianto di rottura profondo e strategia di taglio.
La fresatura a cavità profonda appartiene alla scena di lavorazione con rapporto di diametro elevato (Aspect Ratio) quando il rapporto di lunghezza dell 'utensile supera 6:1, la forza laterale del mandrino causerà l'utensile a forti vibrazioni e il truciolo tagliato nella cavità stretta non può essere scaricato correttamente, formerà un "letto di detriti".
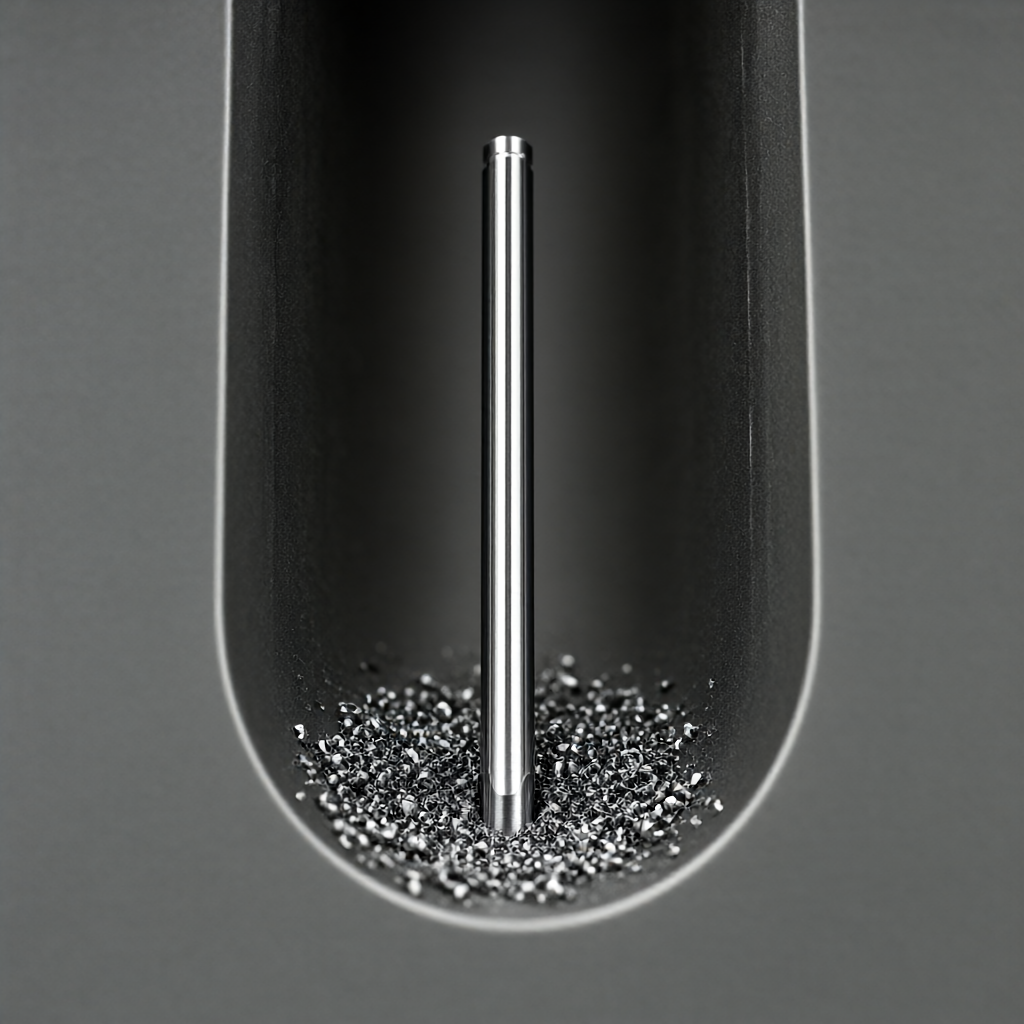
- Il secondo effetto di taglio: Il truciolo non espulso viene nuovamente risucchiato nella zona di taglio, causando tagli dell 'utensile, graffi sulla superficie del pezzo e dimensioni estremamente ridotte.
- Raffreddamento fallito: l'accumulo del truciolo impedisce al fluido di taglio di entrare nella zona di taglio e l'aumento della temperatura locale provoca la deformazione termica del pezzo, che influisce sulla tolleranza finale.
In risposta a questi problemi, è necessario stabilire una strategia di rimozione attiva delle emissioni.Lubrificazione in tracce ad alta pressione (MQL)oppureRaffreddamento forzato.La pressione del fluido di taglio è aumentata a 70 - 100 bar, diretto nell 'inserto dell' inserto e nell 'area di contatto del pezzo, utilizzando il flusso liquido può spingere il truciolo dalla camera per alluminio, titanio e altri materiali facilmente aderenti, deve essere combinato con il fluido di taglio dell' olio, per inibire il legame del truciolo.
Parametri di compensazione degli utensili e pianificazione dell 'avanzamento
La compensazione utensile non è una semplice correzione numerica, ma un processo di regolazione dinamica per le scene a cavità profonda In un software CAM è importante ottimizzare i seguenti parametri:
| Argomenti parametrici | Lavorazione a basso profilo (profondità)<30mm) | Lavorazione a cavità profonda (profondità> 50 mm) | base tecnica |
|---|---|---|---|
| Fattore principale Rotazione | tra 12.000 e 16.000 rpm | Ridotto a 8000 - 12000 rpm | Ridurre la velocità di rotazione per ridurre la forza laterale del coltello, smorzare le vibrazioni |
| ad ogni giro di peso. | Risoluzione 0.1 - 0.15 mm/rev | Elevato a 0.2 - 0.35 mm/rev | Aumentare lo spessore del taglio della foratura, migliorare la fluidità della scheggia, impedire "affilatura" |
| coltello, | mandrino elastico standard | mandrino di calore | Facilita l'erosione della lama, eliminando la flessione causata dalla foratura di un coltello |
| Modalità di raffreddamento | Raffreddamento convenzionale spray | Iniezione diretta ad alta pressione (> 70 bar) | Obbligare l'apertura dell 'alloggiamento per evitare il taglio secondario. |
Nella pianificazione del percorso di avanzamento, il tradizionale coltello inferiore ad alta spirale dovrebbe essere evitato per la parte inferiore della cavità profonda, si consiglia di utilizzare.Smooth Path (Percorso a scorrimento chiaro).oppurestrategia di separazione dei pesciLasciare che l'utensile scarichi il truciolo di fondo attraverso il taglio vuoto (Peck) prima del taglio pesante, allo stesso tempo, aprire il modulo di "ottimizzazione del truciolo" del software CAM, aumentare automaticamente l'azione dello striscio all 'angolo della camera profonda per lasciare spazio di scarico per i detriti.
Effetti delle caratteristiche del materiale sulla rimozione del truciolo e sulla compensazione
Le caratteristiche di taglio di diversi materiali di ingegneria determinano direttamente il successo o il fallimento della strategia di rimozione del truciolo di alluminio (come 6061-T6) duttilità, facile adesione formando un "tumore", deve essere combinato con cloro o additivi polari taglio fluido; lega di titanio (TC4) conduttività termica poveri, zona di taglio concentrata temperatura, necessità di ridurre l'alimentazione e rafforzare il raffreddamento; acciaio inossidabile (304/316) resistenza elevata e forte, trucioli tagliati, altamente appiccicosi, utensili ad alta pressione devono essere rotti e utilizzati per aprire grandi slot di raffreddamento.
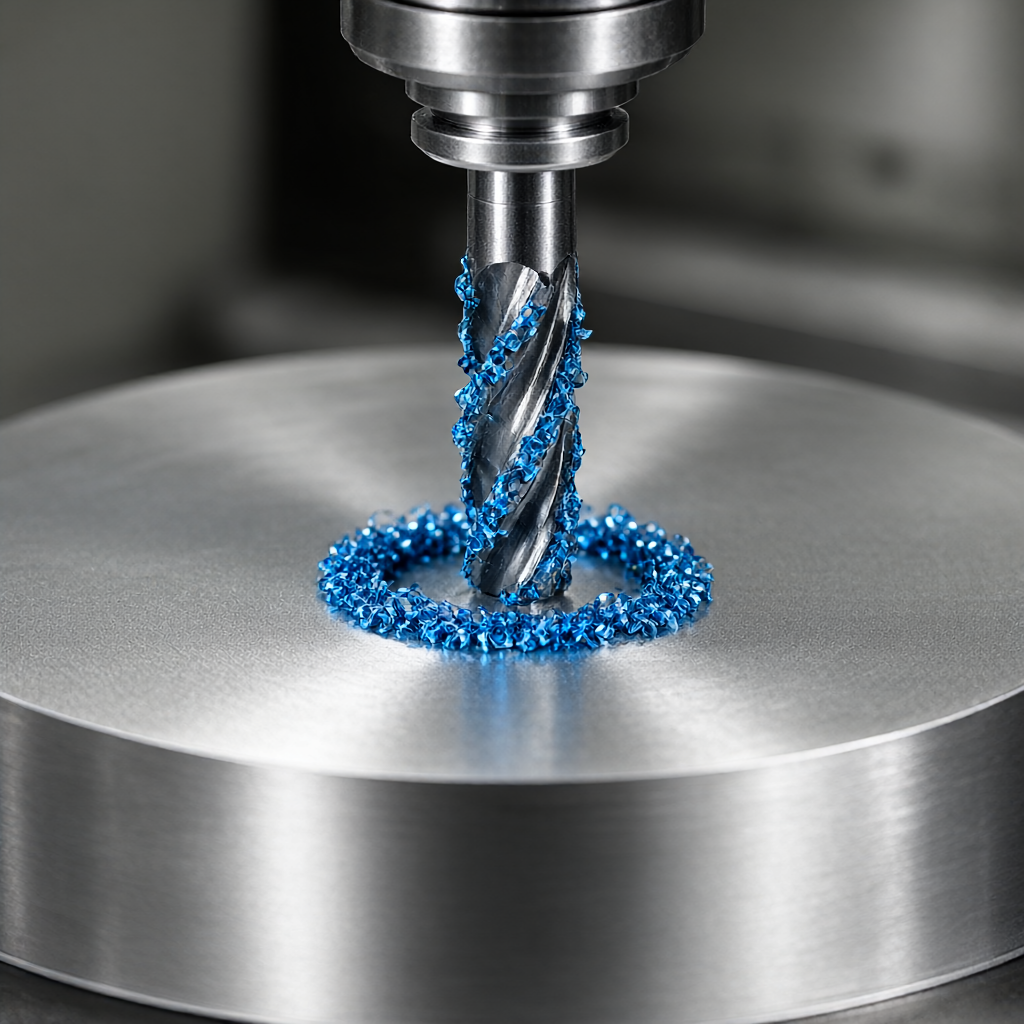
Per le materie plastiche di ingegneria (come PEEK, PEI), è facile da produrre adesione fusa durante l'taglio e non è consigliabile utilizzare getti d'acqua ad alta pressione, ma utilizzare un taglio a secco o una miscela di aria per evitare l'aspetto d'argento sulla superficie di plastica.
Nella selezione degli utensili, la lavorazione profonda è data la prioritàTipo di taglio: Small Edge RadiusPer gli utensili, l'angolo anteriore deve essere compreso tra 20 ° e 30 ° per ridurre la forza di taglio e promuovere l'arricciatura del truciolo Se si utilizzano utensili in metallo duro, si raccomanda l'ottundimento dell 'apertura del tagliente (ad esempio 15 - 20 μ m), migliorando la resistenza allo schiacciamento dell' utensile in tagli discreti.
Standard di tolleranza di lavorazione a cavità profonda controllo e accettazione
La stabilità dimensionale dell 'elaborazione a cavità profonda dipende non solo dalla macchina utensile, ma anche dal ciclo chiuso del processo quando la profondità è superiore a 50 mm, è necessario considerare l'impatto della rigidità dell' utensile sulla dimensione z-to-z2 quando si consiglia di riservare un margine di 0,05 - 0,1 mm durante la programmazione, attraverso il circuito chiuso.Mezzo taglio.Eliminare lo stress concentrato e riutilizzareVoglioso 🙂(profondità)< 0.1mm)达到最终公差。
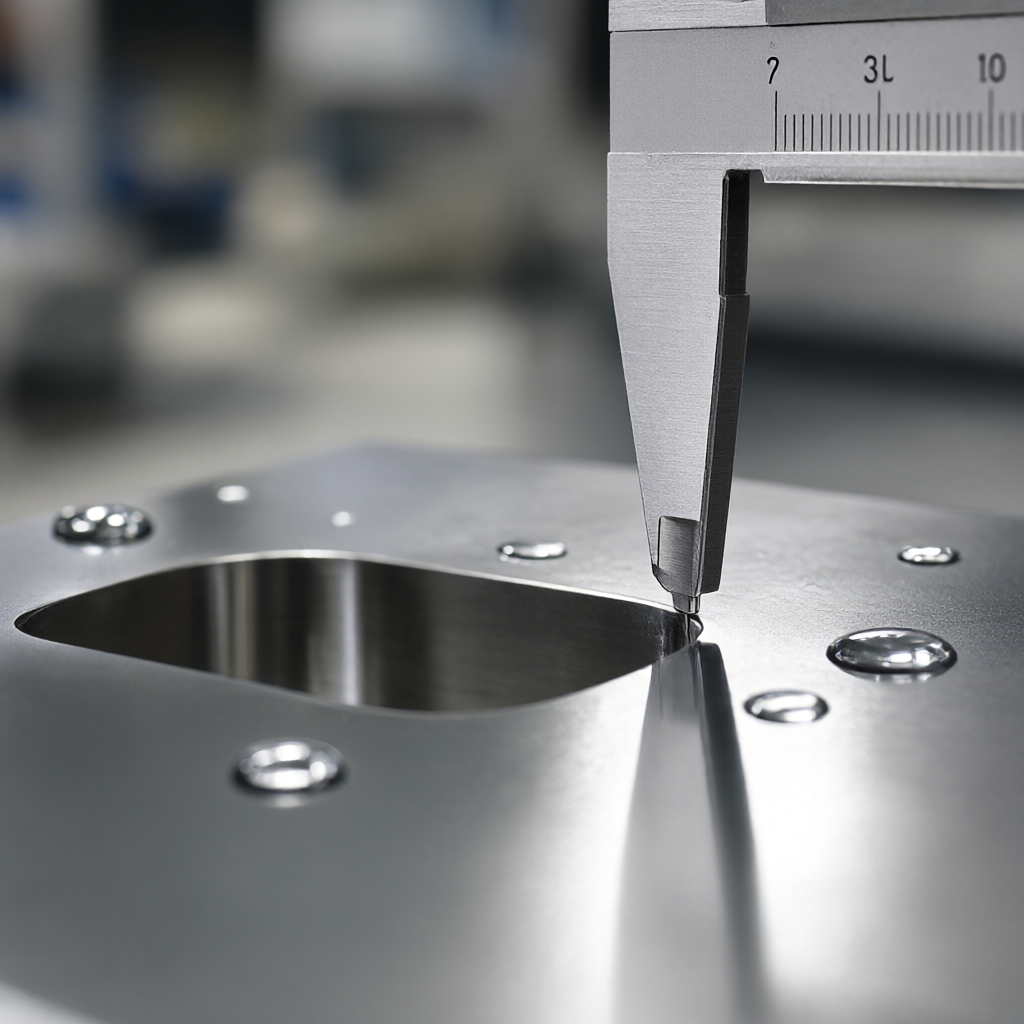
- Dimensioni tollerateConvenzionale in lega di alluminio camera profonda fino a ± 0,02 mm; lega di titanio e in acciaio inox camera profonda consigliata di controllo a ± 0,05 mm, se i requisiti sono ± 0,01 mm, deve essere aumentata in fabbro o l'uso di processo di rettifica.
- Rugosità superficiale.: Ottimizzando l'avanzamento e la velocità corrispondente, la parte inferiore può raggiungere Ra 0,8 - 1,6 μ m dopo la fresatura; se Ra è necessario 0,4 μ m, è necessario aggiungere un 'ulteriore finitura o un processo di lucidatura chimica.
Per l'accettazione, è necessario utilizzare una macchina di misura a coordinate (CMM) per testare la profondità della cavità, il livello del foro e il piano laterale a grandezza intera per il buco cieco, controllare se il fondo ha l'effetto "pignype" o il test esterno della microcricca deve concentrarsi sulla risoluzione del graffio laterale, per garantire che la finitura superficiale soddisfi i requisiti di qualità esteriore.
Domande ricorrenti (FAQ)
Come evitare il crollo degli utensili nella fresatura a camera profonda CNC?
È necessario utilizzare un grande angolo anteriore e un coltello arrotondato a micro-lama, ridurre la velocità del mandrino e aumentare ogni avanzamento con l'impugnatura di termorestrazione per aumentare la rigidità, garantire che il truciolo venga espulso senza intoppi, prevenire l'impatto del taglio secondario.
Qual è la pressione di raffreddamento ad alta pressione necessaria per la lavorazione a vuoto profondo?
Per le camere a profondità superiori a 50 mm, la pressione del fluido da taglio è impostata nell 'intervallo da 70 a 100 bar e le bocce di iniezione devono essere allineate con le aperture del tagliente, utilizzando il flusso liquido per spingere il truciolo fuori dalla zona di lavorazione.
Qual è la difficoltà di lavorazione profonda dell 'acciaio?
La scelta di una grande forchetta, un grande coltello ad angolo anteriore, ridurre la velocità di taglio con additivi aggressivi aggressivi e raffreddamento ad alta pressione, impedire la scheggia che avvolge l'impugnatura, per garantire una lavorazione continua e stabile.
In che modo il lato della camera profonda garantisce una precisione di ± 0,01 mm?
La precisione laterale della camera di fresatura CNC convenzionale è di più o meno ± 0,02 mm, se necessario ± 0,01 mm, l'uso di un processo di fresatura fine a due fasi, la fresatura profonda meno di 0,05 mm e considerare la compensazione dell 'usura dell' utensile, se necessario, aumentare il processo di finitura.
La lavorazione profonda delle materie plastiche richiede l'uso di fluidi da taglio?
La maggior parte delle materie plastiche di ingegneria (come PEEK) non è adatta per utilizzare getti d'acqua ad alta pressione, che portano facilmente al gonfiore del materiale o ai fili d'argento, solitamente mediante taglio a secco, spazzatura ad aria o miscela di liquido aria per scaricare i trucioli e scegliere un grande angolo anteriore, utensili ad alta finitura.
La conclusione è legata al fabbisogno di lavorazione
La fresatura profonda CNC è uno scenario critico per verificare la capacità di fabbricazione di precisione, che consente una riduzione efficace delle perdite di utensile e una maggiore coerenza del lotto attraverso strategie scientifiche di truciolo, una compensazione ragionevole e tolleranze a circuito chiuso. ShowyMetal dispone di 72 unità CNC.(con 3/4/5 assi), supporta la lavorazione a cavità profonda di alluminio, acciaio, titanio, materie plastiche di ingegneria e altri materiali, tolleranze fino a ± 0,01 mm, finitura superficiale Ra0,4 μ m, consegna rapida dell 'ordine in serie 15 - 25 giorni Se siete di fronte a una sfida di elaborazione di parti con camera profonda, parete sottile o alta finitura, vi diamo il benvenuto con disegni e requisiti tecnici, forniremo consigli di ottimizzazione del processo e citazioni di precisione basati sull' esperienza DFM.



