





Parti CNC di ottone Conduttività di Base e Logica della selezione
Parti CNC su misura in ottone sono ampiamente utilizzate in collegamenti elettrici, terminali e trasmissione del segnale ad alta frequenza e il suo valore principale è l'eccellente conduttività elettrica, lavorabilità e equilibrio di resistenza alla corrosione, le parole chiave principali "parti CNC su misura in ottone" devono prima chiarire le differenze di qualità del materiale: comunemente utilizzati H59 (con rame 59%) e C36000 (ottone facile da tagliare) conduttività è di circa 35 - 40% IACS, molto inferiore a quello del rame di rame.(99% IACS), ma molto più alto di alluminio nella lavorazione CNC di precisione, H59 a causa della stabilità della composizione e delle buone prestazioni di taglio, è la prima scelta di parti conduttive di tipo strutturale; e C36000 a causa del contenuto di antimonio, elemento di selenio, taglio a forma di polvere, adatta per grandi lotti di lavorazione filettatura, ma la conduttività elettrica è leggermente inferiore a H59 circa il 5 - 8%.
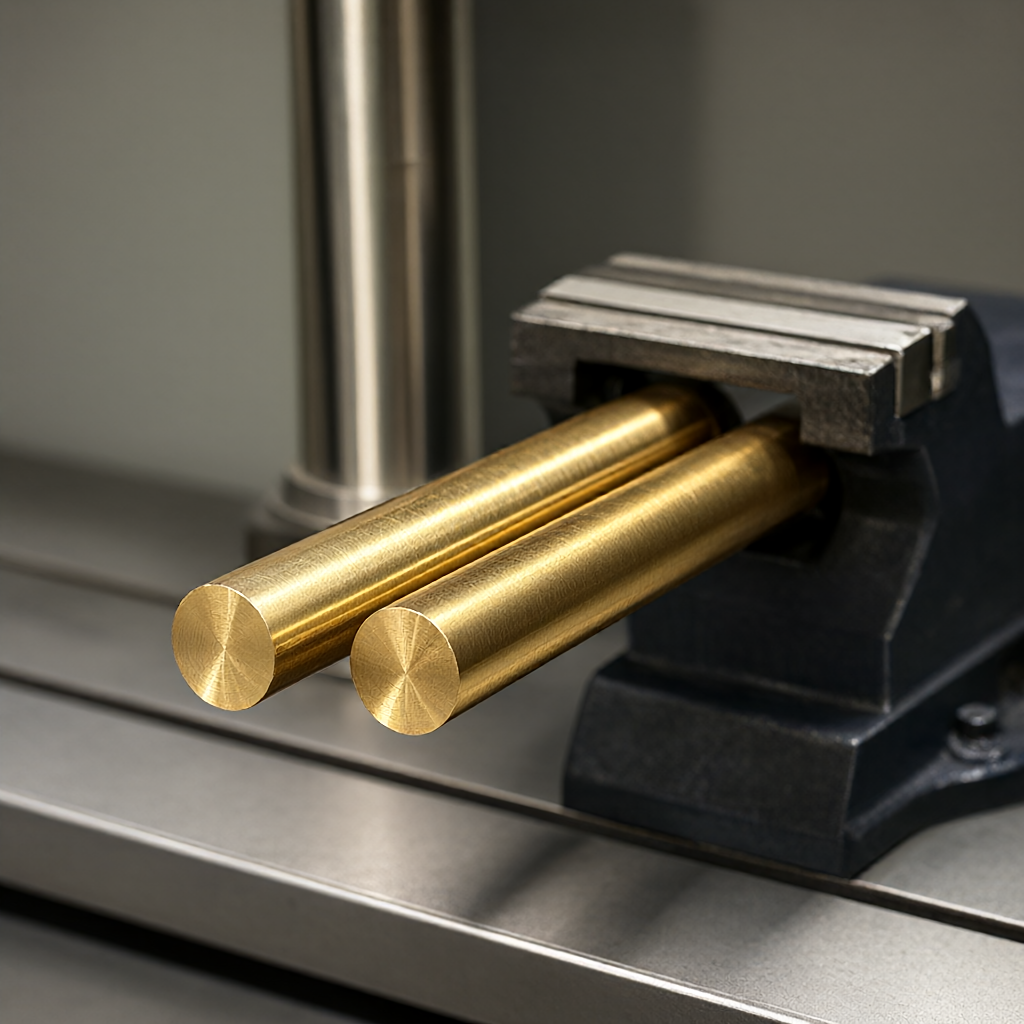
La chiave della selezione è distinguere tra i requisiti "conduttivo" e "magnetico" se le parti coinvolte nel circuito magnetico o per evitare la perdita di vortice, è necessario scegliere una lega di rame senza ossigeno o nichel; se solo come una bassa tensione di componenti conduttivi di grande corrente, ottone in costo, efficienza e forza.(resistenza alla trazione di circa 310 - 400 MPa) fornisce una soluzione di ingegneria migliore per le esigenze di massa con la luminosità superficiale e l'alta coerenza, la rugosità superficiale della fresatura del substrato di ottone può spesso raggiungere Ra0,8 - 1,6 μ m, dopo la finitura o la lucidatura fino a Ra0,4 μ m, che pone le basi per la successiva protezione superficiale.
Modalità di guasto all 'ossidazione rispetto al processo di ossidazione
L'ottone nell 'atmosfera è facile da generare rame di titanio, con conseguente aumento della resistenza al contatto e aspetto peggiore non è un singolo processo, ma secondo l'ambiente di servizio della parte per scegliere la pellicola di trasformazione chimica, film di isolamento fisico o rivestimento I seguenti sono i tre principali programmi di trattamento superficiale delle parti CNC di ottone:
| Tipo di procedimento | Tipica tensione/parametri | Tempo di nebbia sale | Effetti elettrici | Scenari di applicazione |
|---|---|---|---|---|
| passivazione chimica | Lo strato di membrana non ha uno spessore chiaro e dipende dalla proporzione di passivazione | 96-168 ore di | Molto bassa, mantenendo la lucentezza metallica | Requisiti esterni elevati, corrosione lieve, sensibile ai costi |
| nichelato (chimico/elettroplaccatura) | 3-8 di μ M | fino a 500 ore | Mediamente, nichel conduttività è circa 65% rame | Ambiente corrosivo, è necessario migliorare la resistenza all 'usura |
| Oro/Argento | 0,5 - 2,5 μ m (oro)/2 - 5 μ m (argento) | L'argento può diventare nero, l'oro è eccellente | Eccellente, conduttività dell 'oro di circa il 70% di rame | Segnali elettrici ad alta affidabilità, bassa impedenza ad alta frequenza |
Va notato che l'otturatore non aumenta lo spessore dello strato metallico, non ha alcun effetto sul divario di montaggio, è quello di mantenere "alta superficie luminosa, senza graffi" la scelta migliore dell 'aspetto lavorato originale; e anche se la corrosione nichelata è forte, introdurrà il rischio di idrolisi (85 ° C per tostare 48 ore senza idrogeno) e la superficie dello strato di nichel è un argento, cambierà le caratteristiche originali dell' ottone.
L'influenza dei parametri di taglio CNC sul mantenimento della conduttività
La conducibilità elettrica dell 'ottone dipende fortemente dall' integrità del reticolo con velocità di taglio troppo elevate.(> 300 m/min) e avanzamento può causare l'ispessimento dello strato di lavorazione, l'espansione della microcricca, aumentando la resistività locale nel piano di fresatura a 3 assi e l'interfaccia profilata di lavorazione a 4 assi, la velocità di taglio consigliata è controllata a 180 - 250 m/min e l'avanzamento per rotazione è f0,08 - 0,15 mm/rev. L'uso di una lama in metallo duro (grado C) con una soluzione di taglio minimamente solubile in acqua consente di mantenere lo strato di stress residuo superficiale entro 5 μ m, in modo da non influenzare il successivo accumulo di forze di legame.

Per la lavorazione di piccole parti conduttive (come pin, terminali), la velocità del mandrino fino a 8000 - 12000rpm, dovrebbe concentrarsi sul monitoraggio del battito dell 'asse posteriore (≤ 0,005 mm), per evitare che la differenza di dimensioni e lo smagliatura superficiale causata dalle vibrazioni non solo distruggano la finitura esterna, ma anche causino micro irregolarità sulla superficie, aumentando l'incertezza dell' area di contatto, che a sua volta porta a fluttuazioni di coerenza del lotto di test di conduzione.
Standard di controllo della qualità della superficie e del controllo della qualità esterna
Nella produzione di massa, l'aspetto di qualità (alta luminosità, senza difetto) è il nucleo di accettazione dell 'ottone dopo la fresatura, se l'effetto è richiesto, è necessario aumentare il processo di rettifica, la rugosità superficiale delle parti standard di consegna Ra0,4 μ m, con l'irradiazione chimica, superficie privo di punti ossidanti, il nodo chiave del flusso è la prima conferma del pezzo e ispezione di processo: utilizzando il valore di rugosità misurato Rz del microscopio ottico per controllare la superficie dei graffi. Per i pezzi complessi fresati auto, gli angoli arrotondati di transizione dei fori interni e superfici di estremità devono garantire R0,5-R1,0 mm per evitare la concentrazione di stress che porta alla successiva placcatura vesciche.
Il processo di pulizia prima del trattamento antiossidante è fondamentale che i residui di olio da taglio CNC blocchino l'adesione uniforme della membrana di passivazione, causando la perdita locale della membrana e la corrosione. Il flusso standard è: sgrassaggio ultrasonico → decapaggio dell 'olio → acqua calda → risciacquo → essiccazione Ogni passo deve registrare la temperatura e il tempo (ad esempio decapaggio 30 - 60 ° C, 5 - 10 minuti), per garantire la coerenza tra i lotti di processo.
Metodi di rilevazione e strategie di prevenzione degli errori
Il rilevamento della conduttività elettrica non si limita alla resistenza complessiva, si concentra più sulla "resistenza di contatto" per il terminale dopo il montaggio, utilizzando un metodo a quattro fili. Kelvin sensing misura in modo più preciso, eliminando le interferenze di resistenza dei cavi e il rilevamento degli strati protettivi si basa sul test di nebbia salina.(Fare riferimento a GB/T 1771 o ASTM B117) Se si trova che le parti del bordo sono fallite in anticipo, di solito perché non smussate o sbavature non sono complete dopo la lavorazione CNC, si raccomanda che il film di passivazione negli angoli acuti sia chiaro nel disegno tutti gli smussamenti taglienti tagliente C0.2-C0.5 mm, sia per migliorare la sensazione e ottimizzare la distribuzione dello strato di film.

Tre misure a coordinate (CMM) vengono utilizzate per verificare le tolleranze dimensionali critiche di adattamento (come ± 0.01mm) per evitare che la resistenza aumenti a causa di pressioni di contatto insufficienti a causa di deviazioni di dimensioni superiori e di rilevamento di dimensioni complete con nebbia salina di campionamento, formando un triplo controllo "dimensionale-funzione-aspetto", riducendo la percentuale di guasto dell 'assemblaggio terminale.
Domande frequenti | Risposta
Le parti CNC di ottone possono essere lucidate a specchio?
Può essere levigato con nastro abrasivo o mediante processo di macinazione, la ruvidità superficiale dell 'ottone può essere inferiore a Ra0,2 μ m, mostrando un effetto altamente luminoso, ma è necessaria una successiva protezione di passivazione per evitare l'oscuramento dell' ossidazione.
Il nichelato ridurrà significativamente la conduttività elettrica dell 'ottone?
Ci sarà una certa influenza sulla resistività del nichel è di circa 1,5 volte l'ottone, se le parti portano una grande corrente, si raccomanda l'uso di stagnatura o placcatura argentata; solo come protezione meccanica o luce conduttiva, nichelato è accettabile.
Quanti cicli e cicli minimi?
Supporto di 1 pezzo di campioni, il periodo di consegna specifico dell 'ordine del lotto può essere consegnato in 15 - 25 giorni a seconda della complessità del disegno, della conservazione del materiale e del processo di trattamento della superficie, i disegni possono essere valutati.
Come evitare che l'ottone diventi nero durante lo stoccaggio?
Si consiglia di utilizzare dopo passivazione di cera microcristallina o un imballaggio a prova di corrosione (VCI) per mantenere l'umidità ambientale



