





nella produzione di pezzi CNC di precisione,Lavorazione strettaIl successo spesso non dipende dalla rigidità della macchina, ma dalla capacitàCorrelazione tra raggio del coltello e larghezza del contenitoreMolti ingegneri hanno scoperto durante i primi test che, dopo la selezione del coltello in base alla dimensione teorica, il picco della forza di taglio effettiva, la vibrazione dell 'impugnatura, e persino il risultato di maggiori angoli arrotondati sulla base della scanalatura o graffi sulle pareti laterali non è solo un problema tecnico, ma influenza direttamente la coerenza e la qualità dell' aspetto della produzione di massa. Questo articolo combinerà i dati di combattimento di ShowyMetal nella fresatura a 3/4/5 assi per analizzare in modo approfondito il coefficiente di raggio dell 'utensile, l'involucro di interferenza e la logica di compensazione, aiutando l'approvvigionamento tecnico e gli sviluppatori a sviluppare una base scientifica per eludere la modalità di guasto alla fonte.
Analisi del modello di collo di bottiglia e guasto del processo nella lavorazione di scanalature strette
Quando l'apertura è più larga di 1,2 volte il diametro dell 'utensile, la fresa continua entra nella "zona della fessura stretta", dove l'utensile partecipa solo alla parte dell' apertura del tagliente, la parte del corpo dell 'utensile non coinvolta nell' taglio è estremamente facile da interferire con il pezzo o le morse.
- raschiatura laterale (gouging)Quando si utilizza un coltello o una manopola, si utilizza un coltello o una manopola per rimuovere i difetti o le perdite.
- Usa il coltello e la schienaQuando il rapporto del percorso profondo è troppo grande, la rigidità dell 'utensile non è sufficiente, con conseguente sovradimensionamento della vasca e di solito deviazione positiva (la scanalatura diventa più ampia).
- Tagli (Chatter): l'area di taglio della scanalatura stretta è piccola, il basso smorzamento, facile eccitare la vibrazione della modalità principale, la rugosità superficiale è notevolmente peggiorata.
Il nucleo della soluzione di questi problemi è quello di riesaminare la relazione di accoppiamento tra la geometria dell 'utensile e il percorso di lavorazione, che non è un semplice "coltello per un" può essere risolto, richiede una considerazione completa basata sulla meccanica degli elementi finiti e sulla forza di taglio.
Coefficiente raggio utensile: il parametro principale che determina la fattibilità
DefinizioneFattori di portata del coltello $\alpha $è il rapporto tra l'ampiezza della fessura $W $e il raggio dell 'utensile $R_c $($\alpha = W/2R_c $), questo fattore determina direttamente la libertà di movimento dell' utensile all 'interno dello slot.
Caratteristiche tecniche di varia gamma di fattori
Sulla base dei dati misurati su 72 macchine CNC, i valori $\alpha $corrispondono a stati di lavorazione molto diversi:
- $\alpha quantità< 1.0$: Il fondo dell 'utensile interferisce con il fondo della scanalatura, non è fisicamente lavorabile e il raggio dell' utensile deve essere ridotto o aumentato l'ampiezza della scanalatura.
- € 1,00 per alfa< 1.5$: La zona di sicurezza dell 'utensile si trova completamente nella mangiatoia, le pareti laterali non presentano rischi di interferenza ed è adatta per la normale fresa di precisione.
- € 1,50 e € 1,50 per Alpha< 2.0$Anche se non vi è alcuna interferenza geometrica, la sospensione dell 'utensile è grande e la riduzione rigida, è necessario ridurre la velocità di avanzamento e ottimizzare la presa del manico.
- $\alpha> 2 milioniIn questo momento, l'area della scanalatura larga non è più il problema della "scanalatura stretta", ma il problema dello splicing multi-coltello, è necessario prestare attenzione alla linea del coltello.
significato per l'acquirente.Quando si inviano richieste di disegni, se il rapporto stretto slot $\alpha $è compreso tra $1,0 e $1,5, si consiglia di chiedere attivamente ai fornitori se hanno una "libreria di utensili per slot stretti", un indicatore chiave per testare la loro capacità di aggancio ingegneristica, che può essere utilizzato per impostazione predefinita in una fabbrica comune con un coltello grande diametro per forzare il taglio, con conseguente notevole riduzione della resa.
Coltello da bocce e naso da buoi: confronto di profondità tra due schemi di slot strette
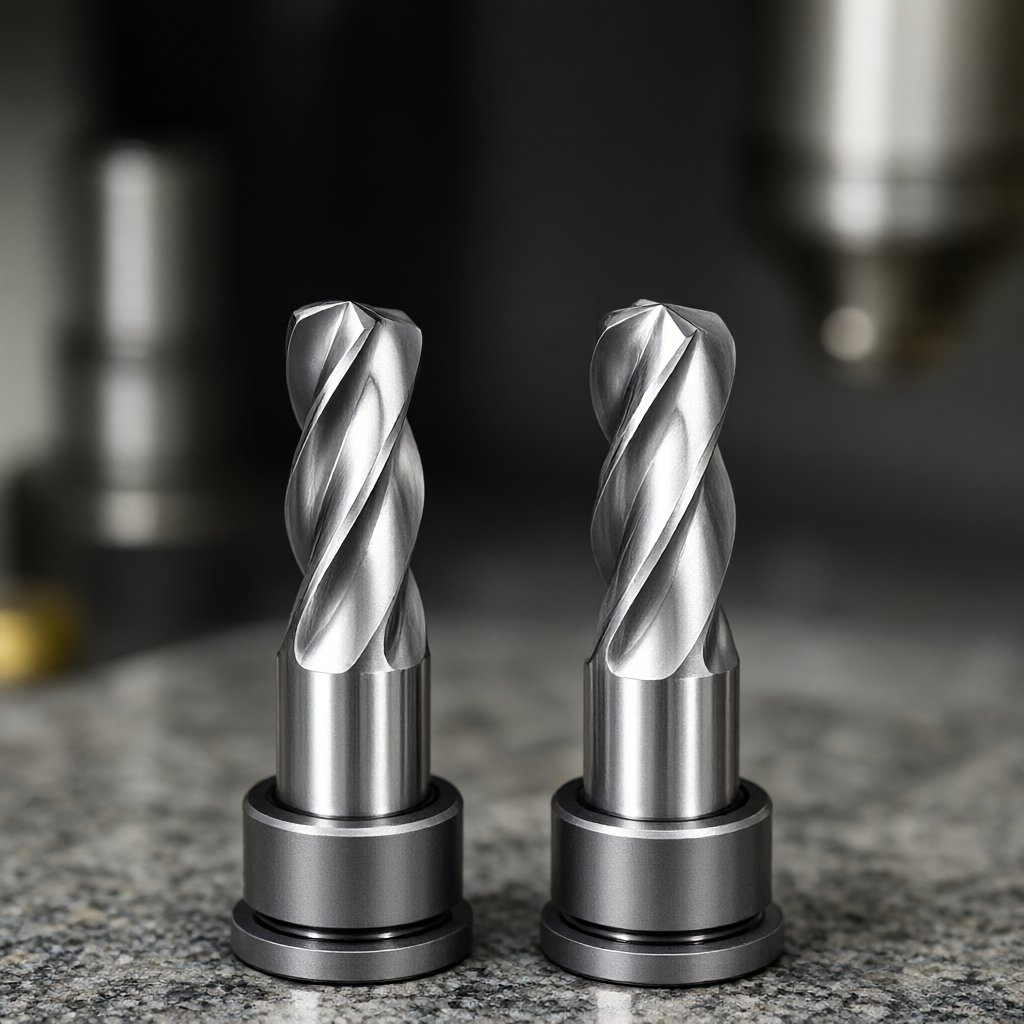
Quando una scanalatura stretta richiede una maggiore planarità del fondo o una finitura della parete laterale, le frese integrali spesso non sono all 'altezza, la fresa a a testa palla (Ball End) e la fresa per il naso bovino (Bull Nose/Radius End) sono i candidati principali per differenze significative in termini di costi, efficienza e qualità della superficie.
| Valutare le dimensioni | Macina per la testa di palla (Ball End) | Fresa per naso di manzo (Bull Nose) |
|---|---|---|
| Capacità di basso livello | Perfezionare l'arco senza bisogno di manutenzione secondaria, adatto per superfici organiche o fondo R | Raggiungendo solo il bordo, altezza teorica residua al centro inferiore, è necessario camminare due volte o accettare il piano | Lente laterale lucido | Scarsa linea di taglio con il cambiamento del raggio, facile da produrre linee a forma di ventaglio, valore Ra di solito> 0,8 μ m. | Eccellente lato per contatto cilindrico, grano uniforme, può raggiungere Ra0.4 μ m o anche più alto. |
| coltello vita | Breve percorso della linea è bassa velocità, scarsa dissipazione del calore, usura veloce. | Il grande raggio di taglio a lungo termine, la dissipazione del calore è buona, la rigidità è forte, adatta per un lungo periodo di taglio. |
| Scenari di applicazione | cavità dello stampo, profilo tridimensionale complesso, parti con requisiti per il valore R del fondo | Elevati requisiti di finitura delle pareti laterali, scanalature piane, parti esterne, richiesta di elevata coerenza del lotto di prodotti |
| controllo dei costi | Un coltello alto ha un prezzo unitario elevato e deve essere cambiato frequentemente. | Basso e medio alta durata del coltello, basso costo complessivo. |
Consigli di ingegneriaSe i pezzi di ricambio sonoesterno si vedeLa facciata è dotata di una superficie liscia e morbida, che risulta essere dotata di un ampio margine di illuminazione.Coltello al naso di muccaUna scelta più conveniente per ShowyMetal Nella produzione di massa, per questo tipo di necessità viene data la priorità ai coltelli per il naso da toro R0.5-R1.0mm, insieme alla macchina combinata ad alta velocità per fresatura, al fine di garantire l'aspetto uniforme della massa.
Logica della compensazione e programmazione pratica
La scelta di un paio di utensili è solo il primo passo, e le impostazioni di compensazione corrette per evitare il degrado delle dimensioni sono le seguenti tre pratiche chiave:
1. Selezionare la direzione della compensazione raggio
Per la costruzione della parete di sinistra, deve essereCompensazione raggio sinistro (Left Offset)Durante la lavorazione della parete destra, viene attivataCompensazione raggio destro (right offset).Molti principianti confondono destra e sinistra nella lavorazione della fessura stretta, con conseguente taglio dell 'utensile troppo grande e si consiglia di aprire la simulazione nel software CAM per verificare se l'inviluppo dell' utensile supera il valore teorico della larghezza della fessura.
2. Evitare la strategia del coltello.
In profondità nel vano stretto, il coltello verticale è estremamente facile da piegare l'utensile.Immissione candeggina (Ramp In)oppureEntrata nell 'arco (Arc In)La strategia di lavorazione con un coltello naso-toro da 3 mm di diametro 5 mm di larghezza, 10 mm profondo come esempio: l'uso di un angolo di inserimento obliquo di 15 ° a una profondità di 0 - 5 mm e mantenere un inserto verticale a 5 - 10 mm, può ridurre il picco della forza di taglio di oltre il 30%, riducendo significativamente la flessione posteriore.
3. Separazione e riparazione.
Macchinari da 0,2 a 0,3 mm margine, per la riparazione usa passi più fini (Stepover)< 15% 刀径)。精修阶段务必使用Voglioso 🙂Utilizzare lo strumento per spingere il pezzo sul lato anteriore, migliorare la finitura superficiale e ridurre l'usura dello strumento.
Criteri di accettazione e mezzi di prova
La qualità delle scanalature strette è difficile da giudicare visivamente e completamente e dobbiamo fare affidamento sull 'attrezzatura di ispezione precisa che eseguiamo le seguenti procedure di ispezione prima della spedizione:
- Test di dimensioni: UtilizzoStrumento di misurazione dell 'immagineL'ampio vano di prova, il punto chiave compreso il centro della scanalatura e la parete laterale a 1/3 delle tolleranze standard è solitamente ± 0,01 mm e per i requisiti di maggiore precisione, può essere eseguito in base al disegno.
- Profondità e dimensione: UtilizzoMacchina di misurazione a coordinate (CMM)Acquisizione di punti di rete fondo della scanalatura per valutare se la planarità dello scanalamento profondo è soggetta a deformazione, è necessario concentrarsi su un controllo.
- rugosità superficiale.: UtilizzoResilienza.Per le parti esterne, è necessario che Ra ≤ 0,4 μ m; per le parti funzionali, Ra ≤ 0,8 μ m soddisfa normalmente i requisiti.
- Controllo di interferenzaNella prima fase, l'utilizzoSveziaoppureSimulazione sondaControllare i potenziali rischi di collisione tra l'utensile e le caratteristiche circostanti, in particolare la zona di smussamento o di transizione degli angoli arrotondati.
Trasparenza consegnaShowyMetal fornisce report di ispezione completi per ogni lotto, compresi i dati delle coordinate CMM, i valori misurati di rugosità e le foto degli esterni, che non sono solo una prova della qualità, ma anche una base di dati che aiutano i clienti a costruire la stabilità del processo.
Domande ricorrenti (FAQ)
Quanto sono piccoli gli utensili necessari per la lavorazione di una scanalatura stretta con larghezza di 0,5 mm?
Il raggio minimo teorico dell 'utensile deve essere inferiore a 0,25 mm, ma considerando la rigidità, si consiglia di utilizzare una fresa in miniatura di precisione con un diametro di 0,5 mm o 0,6 mm se la profondità della scanalatura supera i 3 mm, si consiglia vivamente di utilizzare un bavaglio e ridurre la velocità di rotazione per evitare il rischio di deformazione e rottura.
Perché ho sempre le pareti laterali strette e cosa devo fare?
Le spirali sono causate principalmente da passi troppo grandi o da usura dell 'utensile Si prega di controllare i parametri CAM "Stepover", che si consiglia di impostare a 10 - 15% del diametro dell' utensile Allo stesso tempo, verificare che vi sia una rottura dei bordi dell 'utensile e, se necessario, attivare la compensazione dello smusso (Lead-in/Lead-out).
Quali sono i requisiti specifici per una macchina da presa rigida?
Troppo stretto per la macchina.Battono a metà.Sensibile, richiede che il mandrino battitura radiale ≤ 0.005mm, allo stesso tempo, la macchina deve avere caratteristiche ad alta velocità di rigidità, si consiglia di utilizzare morsetti rigidi o serrande ER, per evitare l'allentamento della pinza a molla ShowyMetal a 5 assi utilizzando il sistema di leva ER ad alta precisione, per garantire la presa stabile degli utensili micropath.
Come garantire la coerenza delle dimensioni delle scanalature strette nella produzione in serie?
L'importante è cheControllo automatico della compensazione del coltelloUtilizzando una testina con funzione di misurazione lunga, compensare automaticamente il valore di usura dopo ogni cambio di coltello mentre fissa la sequenza del percorso di taglio, evitando la deriva dell 'errore causata dall' accumulo di calore per gli ordini con requisiti di elevata coerenza, aumenteremo la frequenza del primo pezzo e ispezione e monitoreremo la mappa di tendenza delle dimensioni chiave della CMM.
Qual è la differenza tra il processo di lavorazione a fessura stretta di parti in plastica e parti metalliche?
Materie plastiche di ingegneria (ad esempio PEEK, PEI) per taglio facilmente appiccicoso, è necessario usareGrande fronte, taglienti.Gli utensili speciali e con un gran numero di liquido di raffreddamento o parti metalliche soffiate ad aria (come alluminio 6061) più attenzione allo scarico del truciolo e alla dissipazione del calore, si consiglia di utilizzare scanalature per la foratura a spirale più utensili nella logica di compensazione non c'è differenza essenziale, ma i parametri di taglio (velocità di rotazione/avanzamento) la differenza è enorme, rispettivamente, è necessario per creare una scheda di processo.
Conclusione e invito alla cooperazione
La lavorazione di scanalature strette sembra semplice, anzi è la gestione della libreria utensili, la capacità di programmazione CAM e il controllo rigido della macchina macchina una prova completa di controllo rigoroso se si tratta di parti strutturali aerospaziali di slot sigillati o di elettronica di consumo con requisiti elevati per la scanalatura decorativa, l'esatta corrispondenza del raggio dello strumento è la pietra angolare di ridurre il tasso di scarto e migliorare il tasso di consegna puntuale.
Se state affrontando problemi di coerenza esterna nella lavorazione con scanalature strette o avete bisogno di una verifica di processo specifica per materiali e profondità, inviate i vostri disegni 2D/3D al team ShowyMetal Engineering basato su dati reali provenienti da 72 macchine, che includono consigli per la scelta degli utensili, le strategie di stripping e le tolleranze.Analisi di relazione DFMTi aiuta a fare la consegna giusta e in modo efficiente in una sola fase di produzione.



