Tipo di piastra di lavorazione CNC: Lavorazione a livello di piano
Quando si lavora parti di piastre CNC, la planarità è l'indicatore di qualità principale, che influenza direttamente il divario di assemblaggio, le prestazioni di tenuta e l'aspetto visivo di questo articolo è rivolto agli ingegneri e agli approvvigionamenti tecnologici, il sistema risolve la fonte di errore di planarità, le differenze di processo nella fresatura a 5 assi e nella fresatura a 3 assi, la selezione del materiale sull 'impatto della deformazione e fornisce i punti di pratica dalla progettazione del processo all' ispezione della spedizione, aiutandoti a evitare il rischio di deviazione estrema e raggiungere la coerenza del lotto di alta precisione.
Requisiti di tolleranza di planarità e modalità di guasto normale
Nelle parti di precisione, le tolleranze di planarità sono generalmente controllate nell 'intervallo da 0,01 a 0,05 mm, a seconda della scena dell' applicazione, ad esempio, i requisiti di base di ≤ 0,02 mm in un dispositivo a semiconduttore, mentre le piastre decorative in un guscio 3C possono essere rilassate fino a 0,05 mm Gli errori comuni includono: deformazioni locali.(causato dal rilascio di pressione interna), puntale laterale (pressione di carico residua), ondulazione (percorso utensile improprio o battere il mandrino) Questi difetti sono spesso sepolti nella sgrossatura dopo la lavorazione, finitura prima della lavorazione, se non intervenire nella fase di processo, la successiva lucidatura o trattamento superficiale amplificherà i difetti visivi.
Effetti delle proprietà del materiale sul piano della lastra CNC
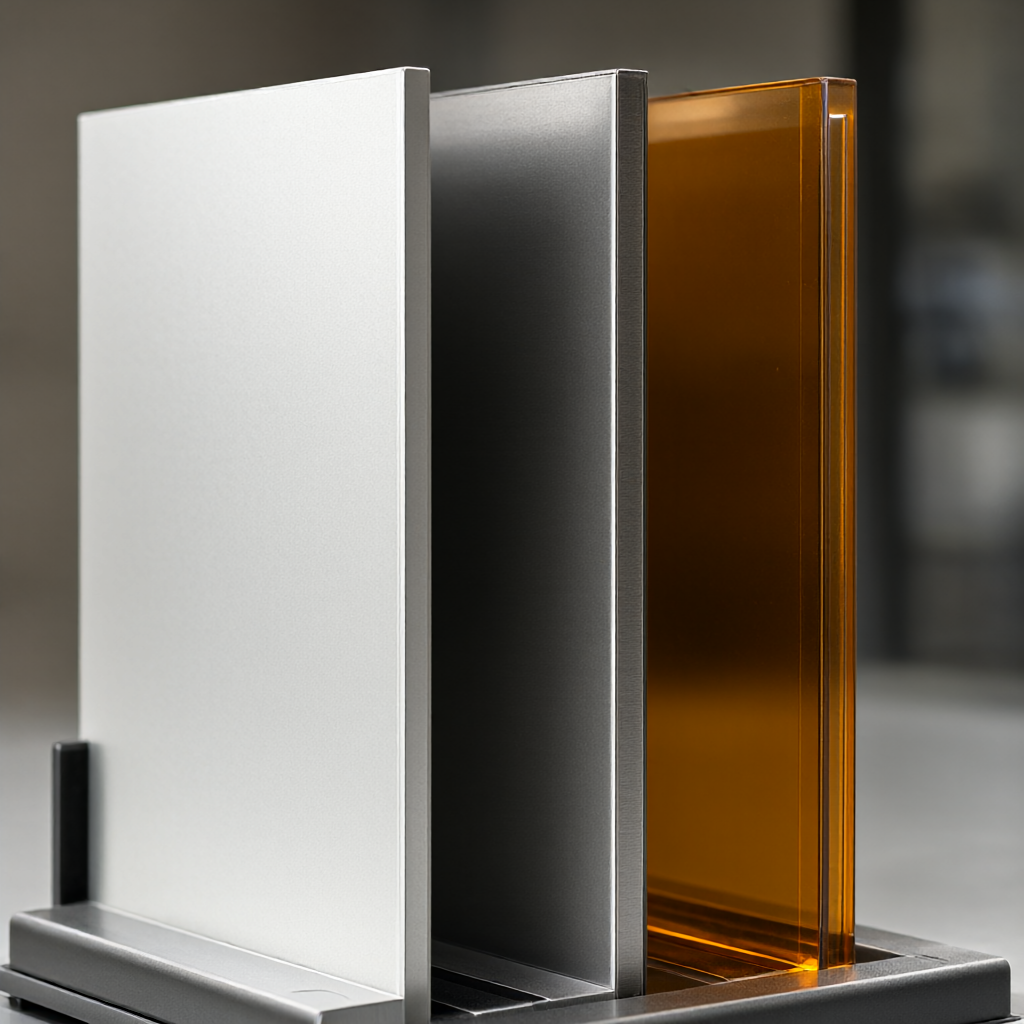
Il coefficiente di espansione della linea, il modulo elastico e la sensibilità termica al taglio di diversi metalli e plastiche ingegneristiche influiscono significativamente sulla stabilità del piano di alluminio.(come 6061-T6) buona conduzione termica, taglio leggero, ma facile da recupero elastico, possibile rimbalzo dopo lo scarico; acciaio inossidabile (come 303) durezza, grande tenacità, taglio termico facile portare alla deformazione termica; ottone (come C360) facile adesione coltello, necessità di ottimizzare il raffreddamento; materie plastiche di ingegneria (come POM, PEEK) grande contrazione termica, è necessario combinare lo spessore, la complessità della forma e lo stato di trattamento termico per valutare la deriva delle sue dimensioni dopo la lavorazione.
Materiali CNC a confronto con materiali
Confronto di processo tra fresatura a 3 e 5 assi nel controllo planarità
La lavorazione a 5 assi può essere ottimizzata ottimizzando la posizione dell 'albero del coltello, rendendo l'utensile sempre perpendicolare alla superficie del pezzo, riducendo la forza laterale, migliorando significativamente la planarità delle parti sottili o con avvolgimento smussato (≤ 15 °) ad alta efficienza per il grande piano, ma nella cavità profonda o nella zona del bordo facile da piegarsi dell' utensile produce "coltello lasciato", con conseguente arco o concava in una scena tipica delle due soluzioni della tabella inferiore:
Differenze critiche tra fresatura a 3 assi vs 5 assi nel controllo del piano di una lastra
dimensioni dimensioni.
3 punti di forza
Cinque assi di collegamento
Applicazione di grassetto
≥ 5 mm (meglio rigido)
≥ 3 mm (supporta pareti sottili)
Massimo livello raggiunto
± 0.03 mm (piatto grande)/± 0.02 mm (scheda piccola)
± 0,01 mm (coerenza globale)
Coltelli gesto
Asse Z fisso verticale
Inspirate, mantenete la legge in movimento.
Controllo limite/smussato
Le scale o il taglio.
Transizioni senza senso di scale.
Complessità di carico
Basso e adatto alla quantità
Alta, necessaria per la localizzazione.
Rischio di guasto tipico
Riflesso/Ridotto, Riflesso
Interferenza della leva del coltello, collisione del percorso (convalida CAM richiesta)
Il punto di forza del carico e del rilascio della tensione residua.
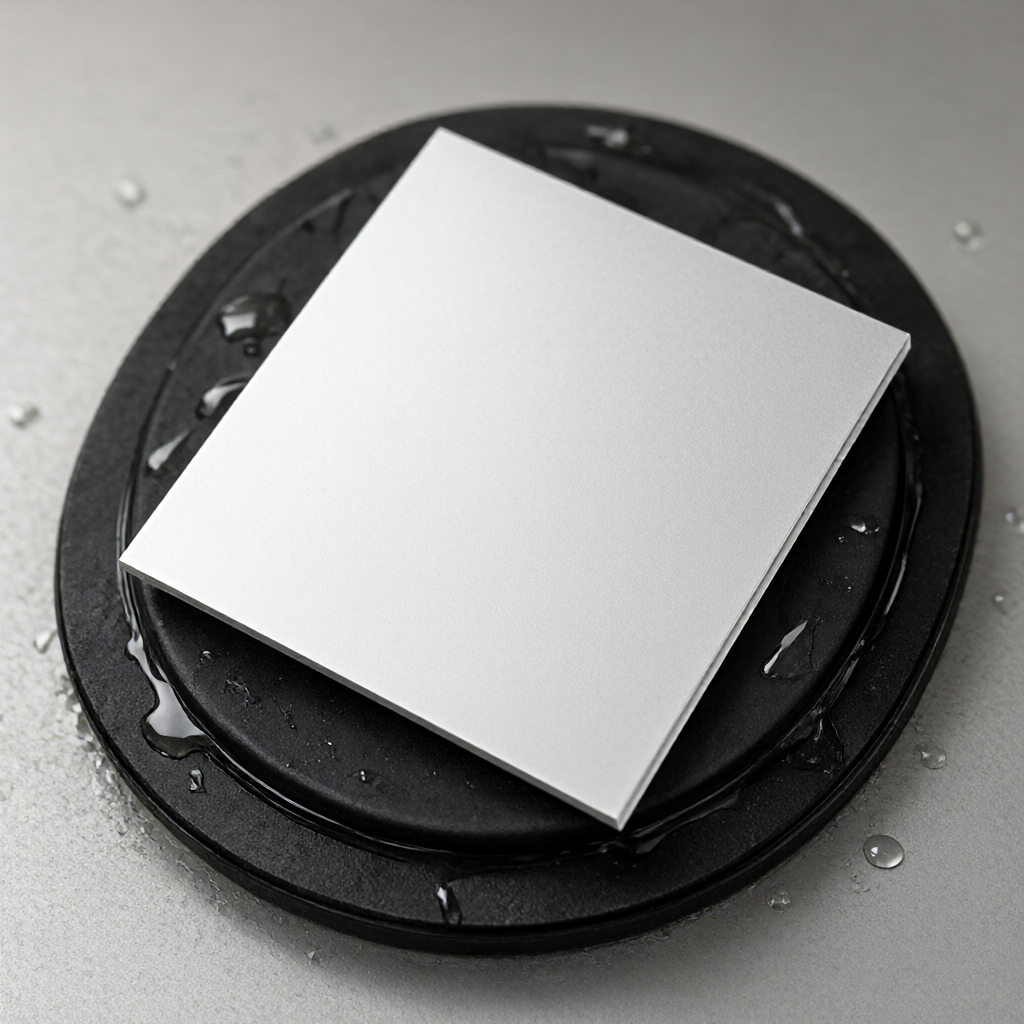
Il metodo di montaggio determina direttamente la quantità di deformazione del pezzo nel processo di taglio, l'uso di adsorbimento sottovuoto o cuscinetti flessibili è raccomandato per evitare la pressatura locale che porta alla deformazione elastica dell 'alluminio, si consiglia di rilasciare la forza di serraggio dopo la sgrossatura, attendere più di 30 minuti per stabilizzare lo stress e quindi eseguire la finitura delle parti in acciaio inossidabile può utilizzare la compensazione di espansione termica: secondo il coefficiente di espansione della linea del materiale (come 304 di 17,3 × 10/° C), il valore predefinito di compensazione del raggio utensile per la lavorazione di lamiere con struttura assiale deve essere prioritario per garantire che l'area di contatto della superficie di base principale sia ≥ 80%, riducendo la deformazione.
Impianto di vuoto a forma di cappa
Controllo sinergico della superficie e del piano
L'elevata planarità è spesso accompagnata da un 'elevata domanda di illuminazione (Per esempio Ra ≤ 0,4 μ m) il volume residuo per la sgrossatura deve essere riservato di 0,1 - 0,2 mm e la finitura adotta una piccola profondità di taglio.(ap ≤ 0,2 mm), alta velocità di rotazione (alluminio 8000 - 12000 rpm), alto rapporto di avanzamento (f/z 0,1 - 0,15 mm) strategia per evitare l'accumulo di calore, frese integrali rivestite in metallo duro (come AlTin) sono adatti per le parti in acciaio, coltello bianco in alluminio puro per evitare ogni finitura del coltello in alluminio deve essere testato in tutte le dimensioni, in particolare per quanto riguarda l'altezza quadrangolare rispetto al centro, non solo punto piano.
I test di spedizione e le trappole comuni
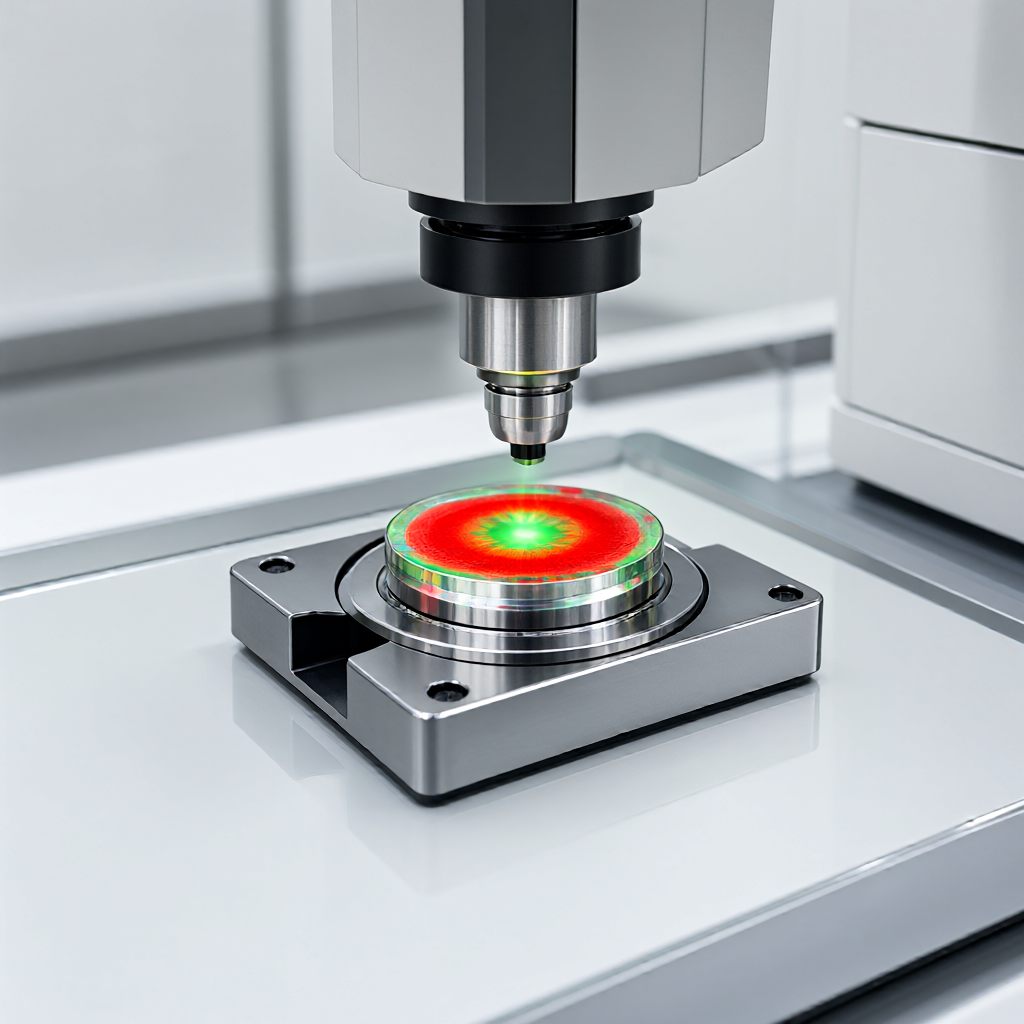
L'accettazione deve essere basata sul segno di planarità esplicito del disegno del cliente (ad esempio 0.02) e sul metodo di ispezione raccomandato per una macchina di misura a coordinate (CMM) o un interferometro ottico del piano invece che sulla sola piastra piatta e geoticide che può causare errori di valutazione dovuti alla pressione umana, in particolare per Ra.
Controllo ottico ad alta precisione delle scene
Invia il tuo disegno STEP / DWG / PDF e i nostri ingegneri rispondono entro 2 ore con un preventivo dettagliato che include analisi DFM gratuita e consigli sul processo, senza impegno.
Invia il tuo disegno STEP / DWG / PDF e ricevi entro 2 ore un preventivo dettagliato con analisi DFM gratuita e consigli sul processo. Nessun ordine minimo — da 1 pezzo.