





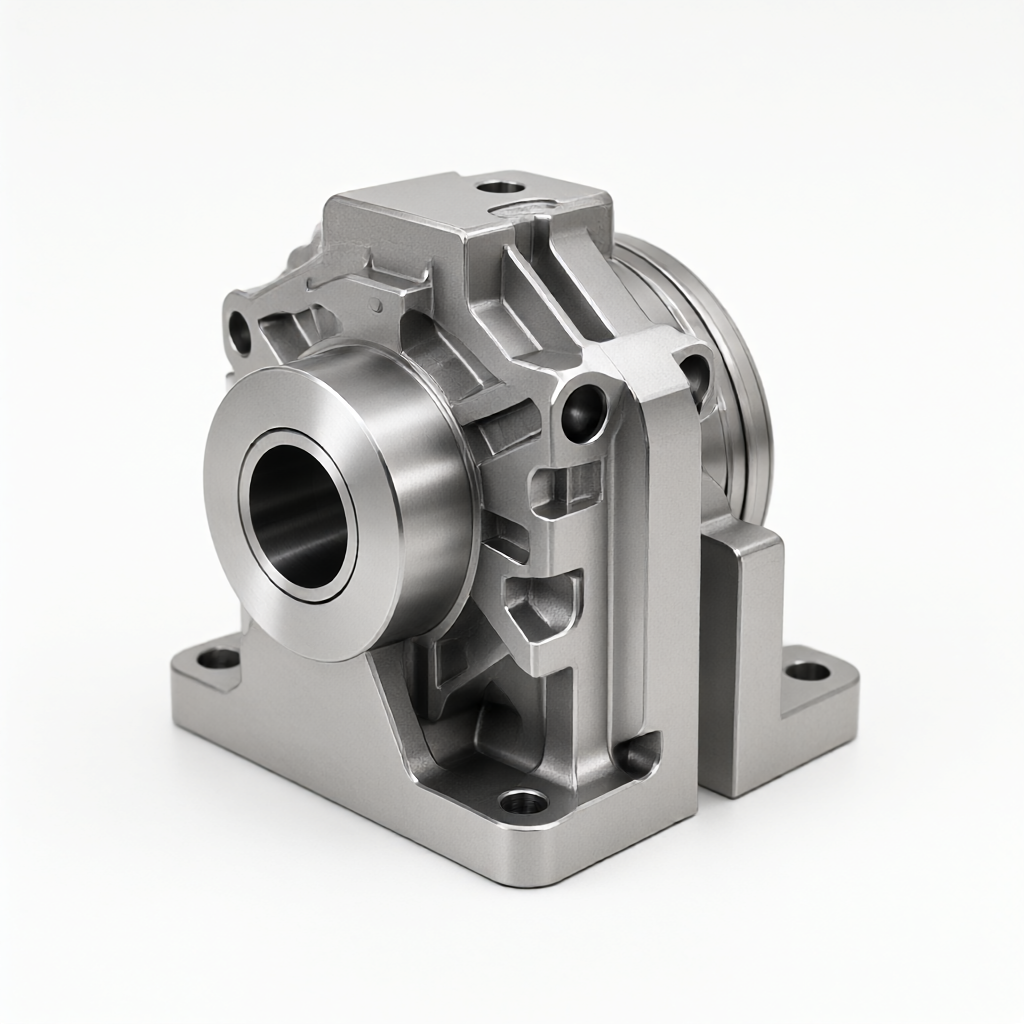
Principi di base per la progettazione di utensili nella lavorazione CNC di grandi dimensioni
nella lavorazione di pezzi CNC di precisione,Grande lavorazione CNCLa sfida più grande non è l'asportazione in sé, ma come garantire che i pezzi di grandi dimensioni mantengano la stessa linea di riferimento nelle morsettiere, nei ripiani e nei processi successivi Per le parti in lega o acciaio di lunghezza superiore a 500 mm o peso superiore a 50 kg, la deformazione delle sollecitazioni tradizionale o laminazione semplice comporta spesso l'alterazione delle tolleranze dimensionali finali (in genere è necessario un intervallo compreso tra ± 0,01 mm e ± 0,05 mm).
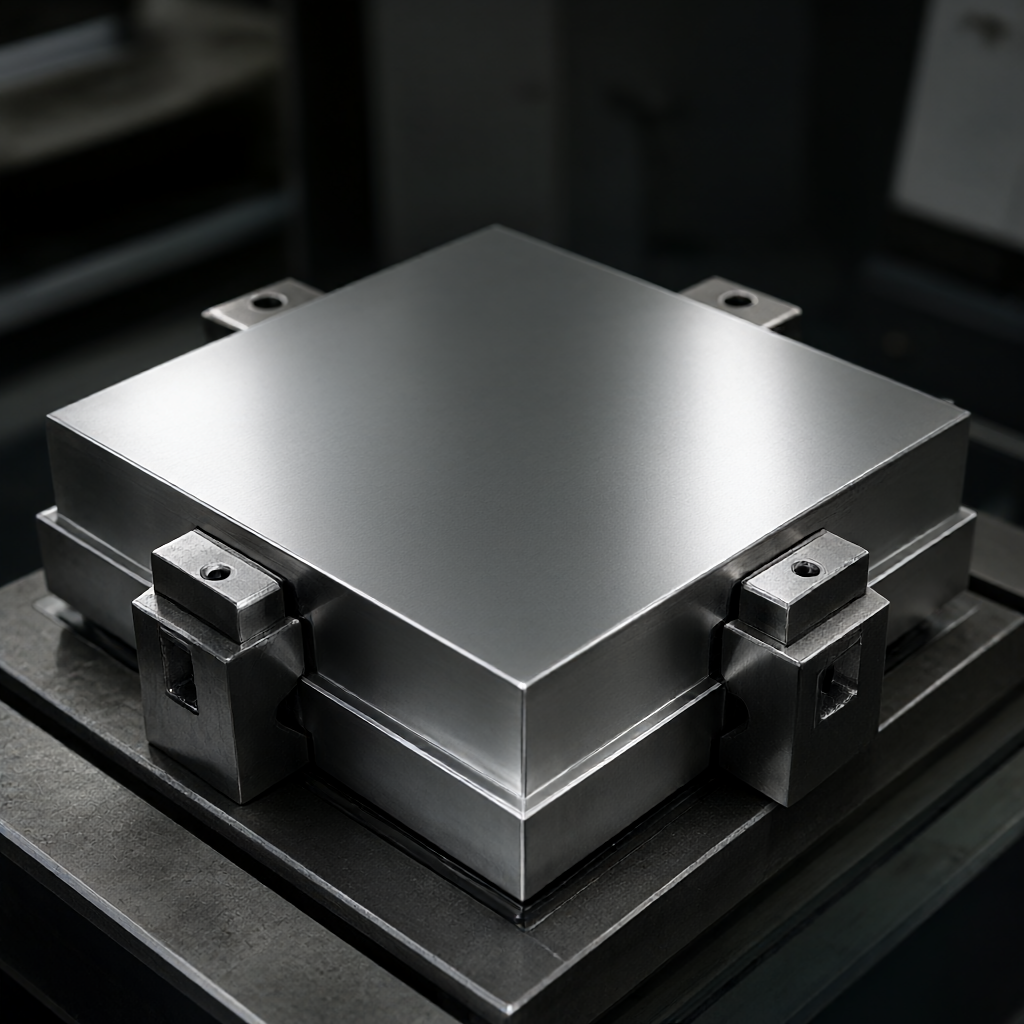
Al centro del design degli utensili c'è l'equilibrio "supporto e passo" Per le parti di grandi dimensioni con pareti sottili, si consiglia di utilizzare supporti a contatto punto piuttosto che il contatto con la faccia per ridurre la deformazione causata dall 'adsorbimento.(circa 23 μ m/m·K in alluminio e 12 μ m/m·K in acciaio), una distanza di assemblaggio compresa tra 0,1 mm e 0,2 mm è riservata per evitare che le parti non possano essere rimosse a causa dell 'accumulo di calore di taglio o che le dimensioni siano sovrascritte, inoltre, l'attrezzatura stessa deve essere sufficientemente rigida, la frequenza intrinseca deve evitare la frequenza del mandrino di taglio, di solito si consiglia di utilizzare l'attrezzatura intrinseca più della frequenza di taglio di oltre il 30% della frequenza di vibrazione per evitare la risonanza superficiale causata (Chatter).
Strategie di conversione di base e installazione secondaria.
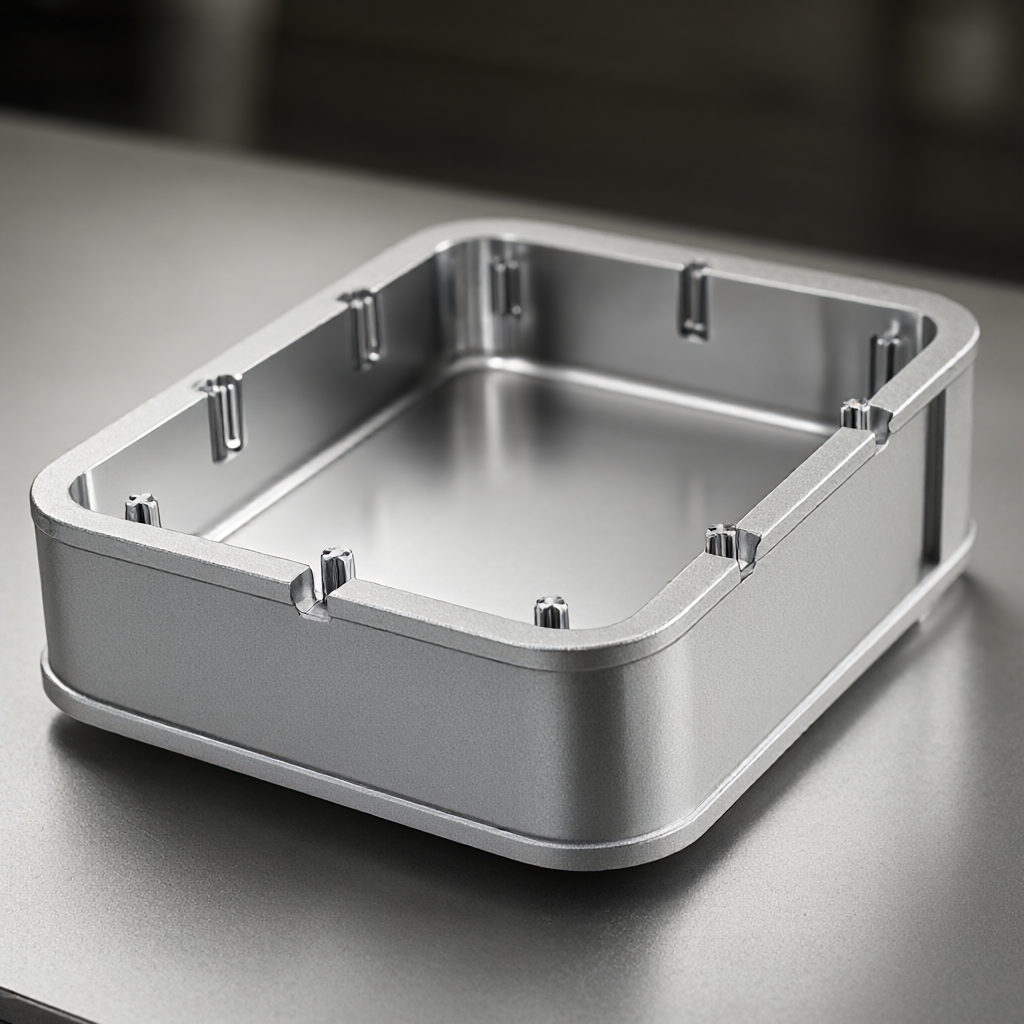
La grande lavorazione richiede spesso molti processi, come ad esempio la fresatura prima dei lati e la rotazione delle pareti laterali e della superficie superiore.Precisione di riposizionamento del benchmarkDiventa l'indicatore chiave consiglia l'uso di un perno di posizionamento personalizzato spline o blocco di posizionamento quadrangolare piuttosto che un singolo perno cilindrico per legare i cinque chiave in sei gradi di libertà per un guscio di grandi dimensioni con cavità interna, si consiglia di elaborare prima la dimensione principale esterna, lasciando un margine di 0,2 mm, capovolto dopo la finitura dell 'interno, e infine unificare la lucidatura o la sbavatura.
Per la lavorazione di superfici complesse con legami a quattro o cinque assi, la progettazione dell 'attrezzatura richiede l'elusione dell' utensile Nel caso dei centri di lavorazione a cinque assi offerti da ShowyMetal, si consiglia di comunicare con l'ingegnere durante la fase di revisione dei disegni (DFM), indicando l'area di interferenza dell 'utensile per i riduttori sottili.



