





La finition des boules articulaires médicales usinées CNC à cinq axes avec la logique de contrôle du biofilm
Boule articulaire dans un implant médical (par exemple, la hanche, la tête du genou) sont extrêmement exigeants en termes d'intégrité de surface. le principal défi lors de l'usinage de telles pièces avec une CNC à cinq axes est de savoir comment assurer la précision géométrique.(± 0,01 mm) tout en contrôlant la rugosité de la surface (Ra 0,2 - 0,4 μm) pour équilibrer les marques d'usinage avec le processus de polissage ultérieur. surfaces rugueuses ont tendance à retenir des protéines, formant un biofilm stable et déclenchant une inflammation; tandis que les surfaces trop fines qui manquent de lignes appropriées affectent la croissance osseuse (Osseointegration). Ce guide, basé sur la pratique de l'ingénierie, explique comment atteindre un meilleur équilibre entre usinage mécanique et biocompatibilité et assurer la cohérence de la production en série grâce à une stratégie de coupe liée à cinq axes, à l'optimisation de la trajectoire de l'outil et à l'analyse des caractéristiques des matériaux.
Influence de la sélection des matériaux et des performances de coupe sur la qualité de la surface
Les matériaux couramment utilisés pour les joints médicaux comprennent l'alliage de cobalt-chrome-molybdène (CoCrMo), l'alliage de titane (Ti-6Al-4V) et l'acier inoxydable à haute teneur en carbone (tel que 316LVM). conductivité thermique de coupe et tendance au durcissement de l'usinage de différents matériaux affectent directement l'épaisseur de la couche de contrainte résiduelle de surface.
- Le CoCrMo: dureté élevée, mauvaise conductivité thermique, facile à produire le durcissement de l'usinage. si les paramètres de coupe ne sont pas appropriés, la contrainte de compression résiduelle est trop grande, réduira la durée de vie en fatigue. il est recommandé d'utiliser un outil tranchant et de réduire le taux d'alimentation à 50-80 mm/min pour contrôler la couche de dommages sous-superficielle de la surface.
- Ti-6Al-4V: Mauvaise absorption de chaleur, usure rapide de l'outil. coupe à grande vitesse facile à conduire à l'usure thermique de l'outil, l'apparition de tumeurs pelliculaires sur la surface. besoin de maintenir un refroidissement constant, il est recommandé d'utiliser un revêtement de diamant microcristalline ou un outil en carbure, la vitesse de rotation est contrôlée à 3000-4500 tr/min.
- 316LVM pour: ténacité forte, couteau facile à coller. besoin d'augmenter la fente de décharge de l'outil, empêcher la déformation de la tension du matériau. surface est sujette à l'ondulation de la "planche à laver", il est nécessaire d'optimiser l'angle de balancement de l'axe de l'outil.
Le choix de la nuance de matériau doit combiner le poids du patient avec l'intensité de l'activité. pour les prothèses haut de gamme, CoCrMo est préféré pour sa résistance à l'abrasion supérieure à celle des alliages de titane, mais il est également plus difficile à usiner. les ingénieurs doivent confirmer la nuance de matériau et l'état de traitement thermique (solubilité solide ou vieillissement) au stade du dessin, en se basant sur les recommandations de la DFM (Fabricability Design).
Stratégie de coupe liée à cinq axes: de l'usinage grossier à la semi-finition
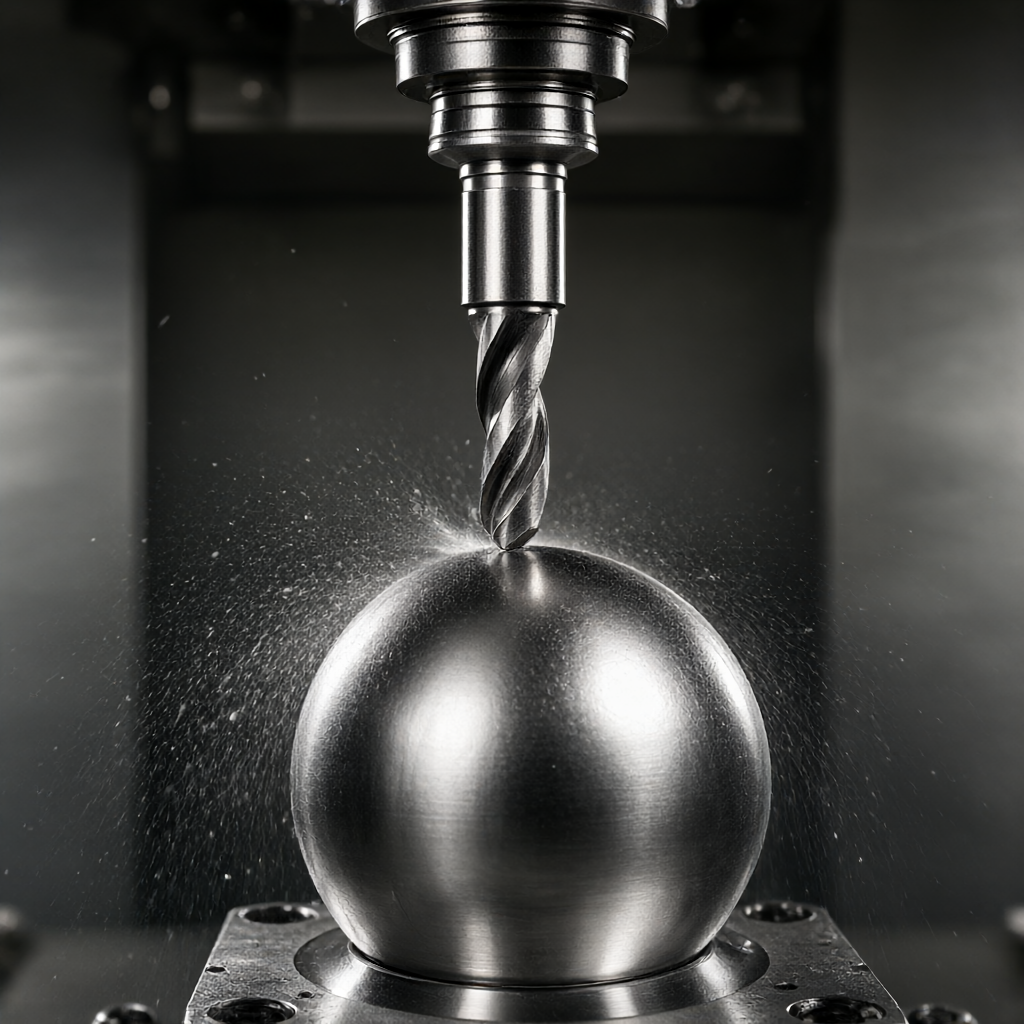
Les machines à cinq axes présentent l'avantage de maintenir toujours un angle d'entrée optimal entre l'outil et la surface de la pièce, évitant ainsi le phénomène de « coupure zéro » causé par l'axe de l'outil perpendiculaire à la surface courbe.Pour les pièces sphériques, la continuité de la surface peut être considérablement améliorée en utilisant une rotation oscillante à quatre axes ou une liaison à cinq axes.
Les points clés de l'optimisation du parcours d'outils
- Stratégie de profondeur constante: Le fraisage traditionnel à trois axes varie considérablement la profondeur de coupe dans la région du pôle sphérique, ce qui entraîne des fluctuations de la force de coupe. cinq axes peuvent maintenir une profondeur de coupe constante (0,1 - 0,2 mm), stabiliser la force de coupe et réduire la déchirure de surface.
- alignement normal: Dans la phase de fraisage à grande vitesse, l'axe de l'outil doit maintenir un angle de 30 à 45 degrés avec la normale sphérique, éviter la participation de la lame d'extrémité à la coupe, utiliser la lame latérale pour la finition et réduire l'ondulation de la surface.
- Traitement des couteauxLes marques de raccordement sont sujettes à l'épissage multi-chemin. algorithme de transition douce doit être utilisé pour s'assurer que le rayon des coins arrondis R ≥ 0,5 mm au raccordement, afin d'éviter la concentration de contrainte.
Pour une boule de joint standard de 28 à 36 mm de diamètre, il est recommandé de laisser 0,3 à 0,5 mm pour le traitement brut et 0,1 à 0,2 mm pour la semi-finition. liaison à cinq axes peut compléter les transitions de surface incurvée complexes en une minute et est plus de 40% plus efficace que le triple axe.
Régulation de la rugosité de surface: la frontière entre usinage et polissage
Les surfaces usinées ne sont pas des surfaces d'utilisation finale et sont soumises à un processus de polissage. L'objectif du polissage est de réduire la rugosité de la surface de Ra 0,8 μ m à Ra 0,2 μ m ou même Ra 0,1 μ m. Un polissage excessif peut entraîner un réarrangement atomique de la surface, ce qui augmente la résistance à la corrosion, mais peut également fermer les micropores et affecter le taux de croissance osseuse.
Comparaison des paramètres critiques
| Les étapes du processus | Rugosité typique (Ra) | Objectif principal de | Évaluation des risques des biofilms |
|---|---|---|---|
| CNC semi-finition | 0.8-1,6 μ m | Supprimer la marge, corriger la géométrie | Élevé: Caillots sanguins facilement rétentifs et blancs d'œufs |
| Polissage mécanique (Honing/Grain abrasif) | 0.2-0,4 μ m | Éliminer les lignes de couteau pour améliorer la finition | Moyen: la contrainte de pression résiduelle doit être contrôlée |
| Polissage Électrochimique (ECP) | < 0.1 μm | Déstress en profondeur, résistance à la corrosion améliorée | Faible: film de passivation de surface stable |
Les données montrent que quand Ra< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
Détection et analyse de défaillance: comment vérifier la qualité du traitement
Les pièces médicales sont soumises à un contrôle d'accès de qualité rigoureux-en plus de la géométrie de contrôle à trois coordonnées (CMM), le contrôle de l'intégrité de la surface est tout aussi critique.
- RugositomètreÉchantillonnage multipoint, évitant les extrêmes locaux. se concentre sur la détection de la région du sommet de la sphère et de l'équateur de la sphère pour assurer l'uniformité de Ra valeur CV< 15%。
- Interféromètre blanc.: Mesure sans contact, peut obtenir la topographie de surface 3D, identifier les rayures subtiles ou les vibrations de traitement. pour les parties exigeantes en miroir, est un meilleur moyen de détection que le rugosimètre tactile traditionnel.
- Analyse métallographique: Inspection par échantillonnage de la sous-couche superficielle de la surface pour confirmer qu 'il n'y a pas de microfissures, pas de couche de décarbonisation (pour l'acier inoxydable). contrôle de la profondeur de la couche de durcissement du traitement dans les 10-20 μm.
Les modes de défaillance courants comprennent: différence de brillance due à un polissage inégal, taches d'eau causées par des résidus de liquide de refroidissement. il est recommandé d'ajouter un nettoyage par ultrasons et un lien de séchage sous vide avant l'expédition pour s'assurer que la surface est exempte de toute contamination.
Conformité du volume et gestion du délai
Les implants médicaux sont extrêmement exigeants en matière de cohérence des lots. ShowyMetal dispose de 72 équipements CNC, y compris des centres d'usinage multi-axes, qui permettent une livraison rapide en lots de 15 à 25 jours. confirmation de la première pièce (FAI) et inspection du processus garantissent que la finition et la taille de chaque lot de pièces sont au centre de la bande de tolérance.
Pour la production de masse, le système de chargement et de déchargement automatisé et la tête de mesure laser en ligne peuvent être utilisés pour compenser l'usure de l'outil en temps réel et maintenir la stabilité de la valeur Ra. Il est recommandé aux clients de clarifier les critères de qualité de polissage (tels que la qualité SPI ou la valeur Ra spécifique) au stade de l'épreuve afin que l'usine puisse développer une carte de processus spéciale.
Est-il possible de polir directement à Ra 0,1 μm une boule articulaire médicale usinée CNC à cinq axes?
Habituellement non. rugosité de la fondation après fraisage à cinq axes est généralement Ra 0,4 - 0,8 μm, nécessite un polissage mécanique ou électrochimique pour obtenir un effet miroir Ra 0,1 μm. Il est difficile d'éliminer les marques d'outils microscopiques en se fiant uniquement à la coupe CNC.
Comment empêcher la formation d'oxyde de peau lors du traitement des boules articulaires en titane?
Il est nécessaire d'utiliser une quantité suffisante de liquide de coupe de haute pureté ou de lubrification à sec (MQL) pendant toute la durée du traitement pour éviter l'oxydation à haute température de la surface. immédiatement après le traitement, un décapage ou un traitement de passivation est effectué pour éliminer la couche d'oxyde de surface et maintenir l'activité du métal.
Quels sont les avantages spécifiques de l'usinage à cinq axes par rapport à trois axes sur une surface sphérique?
Cinq axes peuvent maintenir un meilleur angle normal entre l'outil et la surface, éviter l'interférence d'alimentation et les empreintes de surface causées par la coupe verticale du bord d'extrémité de l'outil, ce qui rend la coupe plus lisse et la finition de surface améliorée de 20% à 30%.
Quel est l'impact de la contrainte de compression résiduelle après le traitement de la bille articulaire médicale?
La contrainte de compression résiduelle contribue à améliorer la résistance à la fatigue, mais une contrainte de traction excessive (si elle est mal traitée) peut induire une propagation des microfissures. un chemin d'optimisation à cinq axes aide à maintenir la contrainte de surface dans la plage de contrainte de compression bénéfique.
Comment puis-je savoir si une pièce est adaptée pour un test de stabilité du biofilm?
Il est nécessaire de s'assurer que la rugosité de la surface est conforme aux normes (par exemple, ISO 13686) et qu 'il n'y a pas de rayures ou de bavures visibles. Il est recommandé d'effectuer un test de simulation de biocompatibilité et d'adhésion au biofilm après que la CMM ait été qualifiée à grande échelle et que la rugosité ait été échantillonnée.
Conclusion et invitation à collaborer
L'usinage CNC à cinq axes des billes articulaires médicales est une ingénierie combinant précision géométrique, intégrité de surface et biocompatibilité. équilibre brillance polie et stabilité du biofilm grâce à une sélection rationnelle des matériaux, optimisation de la trajectoire à cinq axes et contrôle strict du polissage. ShowyMetal offre un service unique allant du conseil DFM à la livraison en masse avec une précision allant jusqu'à ± 0,01 mm, prenant en charge les traitements de surface tels que l'anodisation, le placage et plus. Si des dessins spécifiques sont disponibles, les détails techniques sont les bienvenus, nous personnaliserons le schéma de processus optimal et répondrons rapidement aux demandes de renseignements en fonction de la qualité du matériau et de la quantité du lot.



