





Usinage CNC du graphite: logique du processus et points clés de l'usine de sélection pour l'usinage de pièces conductrices par décharge électrique
Dans la fabrication de composants conducteurs de précision, l'usinage CNC en graphite est un processus préalable clé pour connecter le matériau blanc à la pièce à usiner par décharge électrique (EDM). de nombreux ingénieurs se concentrent sur la précision de la pièce finale de décharge, mais ignorent la fenêtre d'usinage du matériau de base en graphite-la dureté du graphite est faible, facile à détritus, la poussière est grande et anisotrope, si les paramètres de coupe CNC ou le mode de serrage sont inappropriés, cela peut directement entraîner des microfissures sur la surface, une dérive dimensionnelle et même une déviation du trou de décharge. Cet article analyse les paramètres de processus, les stratégies de serrage et les modes de défaillance communs du graphite fraisé à 3 et 5 axes, en partant des caractéristiques du matériau, afin d'aider le personnel des achats techniques et de la R & D à évaluer la faisabilité technique du fournisseur et à déterminer s'il a la capacité de traiter de manière stable les billettes à haute teneur en graphite en une matrice conductrice conforme aux exigences EDM.
Mécanisme d'influence des caractéristiques du matériau graphite sur l'usinage CNC
Le graphite n'est pas un matériau isotrope homogène. graphite synthétique (comme le graphite isostatique) a généralement une densité de 1,70 - 1,85 g/cm³, une résistivité d'environ 15-25 μΩ·m et une conductivité thermique allant jusqu'à plus de 200 W/m·K. Cette structure de faible dureté (dureté de Mohs 3-4) coexistant avec une fragilité élevée, détermine son mécanisme de coupe diffère du métal:
- Débris plutôt que coupures: Graphite dans le fraisage se produit principalement la rupture du réseau cristallin, produisant une grande quantité de débris fibreux et de poussière, facile à accumuler et à bloquer dans le réservoir de rupture de copeaux et la spirale d'élimination des copeaux.
- Sensibilité sensible à la chaleurBien que le graphite résiste très bien à la chaleur, la chaleur de friction locale peut entraîner une concentration de contraintes thermiques, déclencher l'expansion des microfissures et affecter la planéité de la surface de décharge.
- Danger de poussière: La finesse de la poussière de graphite peut atteindre le niveau du micron, le risque d'inhalation est élevé, et il est facile de former une usure "boueuse" entre la vis de la machine et le rail de guidage, ce qui réduit la précision de positionnement.
Par conséquent, le paradoxe central de l'usinage des pièces CNC en graphite réside dans: la coupe à grande vitesse pour améliorer l'efficacité, mais aussi le contrôle de la profondeur de coupe et de l'alimentation en cas d'effondrement des bords; à la fois le refroidissement adéquat de la lubrification et la prévention du risque de court-circuit de décharge ultérieure causé par l'intrusion du liquide de refroidissement dans les pores du graphite.
Comparaison des schémas de fraisage CNC graphite 3 axes vs 5 axes
En fonction de la complexité structurelle de la pièce traitée par décharge électrique, le traitement lié à 3 axes ou à 5 axes est sélectionné. le tableau suivant compare les avantages et les inconvénients de l'application des deux schémas dans les pièces conductrices en graphite:
| Dimensions de | 3 axes fraisés | 5 axes de fraisage lié |
|---|---|---|
| Géométrie adaptée | Électrodes planes, étapes simples, réseaux de trous droits | Surfaces profilées, surfaces de décharge inclinées, rainures de refroidissement pour canaux complexes |
| Complexité du clip | Faible, simple plaque de pression ou adsorption sous vide peut suffire | Moyen-haut, nécessitant plusieurs stations ou des appareils hydrauliques, en tenant compte de l'équilibre du moment |
| Conservation de la précision | Le traitement d'un côté est facile à déformer et doit laisser une marge | Multi-facettes complétées en une seule pince, base uniforme, petite déformation thermique | Les principaux risques | Blocage par débris, contamination par la poussière des machines, erreurs de commutation | Planification complexe du parcours d'outils, risque de dépassement, dérive thermique de la machine |
| Profondeur de coupe/alimentation typique | Profondeur de coupe de 0,5 -2mm, alimentation de 80-150mm/min | Profondeur de coupe 0,3 -1mm, alimentation 50-120mm/min (angle de vision) |
Pour la plupart des pièces conductrices usinées par décharge électrique, 3 axes suffisent pour traiter les électrodes aplaties; cependant, si une surface inclinée ou un canal de refroidissement à cavité profonde est impliqué, le traitement coaxial à 5 axes peut éviter le décalage de référence causé par le serrage secondaire.
Paramètres clés du processus: vitesse de rotation, alimentation et sélection de l'outil
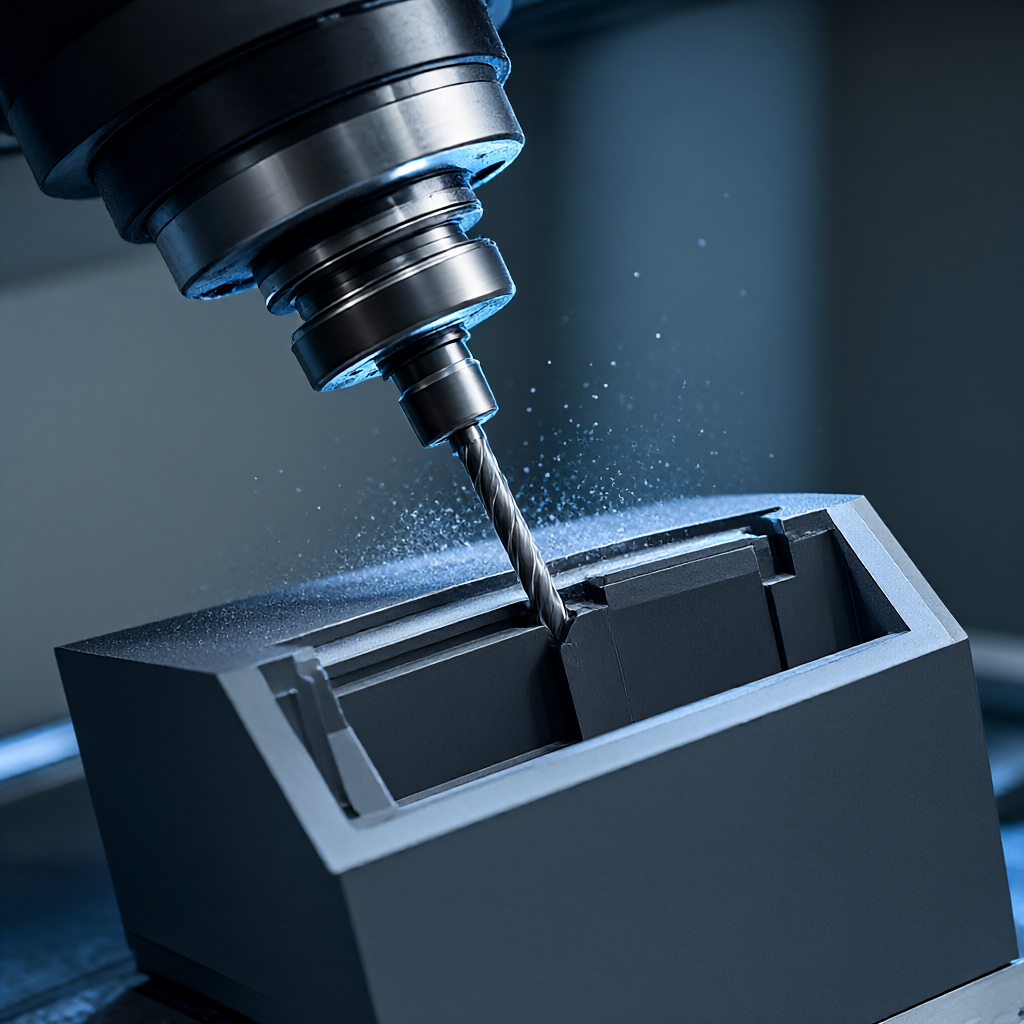
L'usinage CNC du graphite est extrêmement sensible à l'usure de l'outil. en raison des propriétés abrasives du graphite, les lames en carbure sont extrêmement vulnérables aux micro-fissures. stratégies recommandées sont les suivantes:
Paramètres de coupe benchmark
- Vitesse de la broche10 000 - 18 000 tr/min. Une vitesse de rotation élevée peut réduire la force de coupe unitaire et réduire le craquement des bords.
- alimentation par dent: Contrôle à 0,05 - 0,15 mm/touche. éviter une alimentation importante, éviter une déchirure de grain trop grande.
- Profondeur de coupeFraisage conventionnel 0,5 -2 mm; fraisage de finition 0,2 - 0,5 mm. fraisage grossier doit laisser une marge de finition supérieure à 0,5 mm.
- Matériaux pour couteaux: Recommandé pour les carbures revêtus de PVD (tels que Tialn) ou les revêtements de diamant CVD (base non ferreuse uniquement, le traitement du graphite nécessite un revêtement spécial pour empêcher la diffusion). dans la plupart des cas, les carbures non revêtus durent plus longtemps dans le traitement du graphite, car le graphite ne colle pas aux couteaux.
Clip et déstress
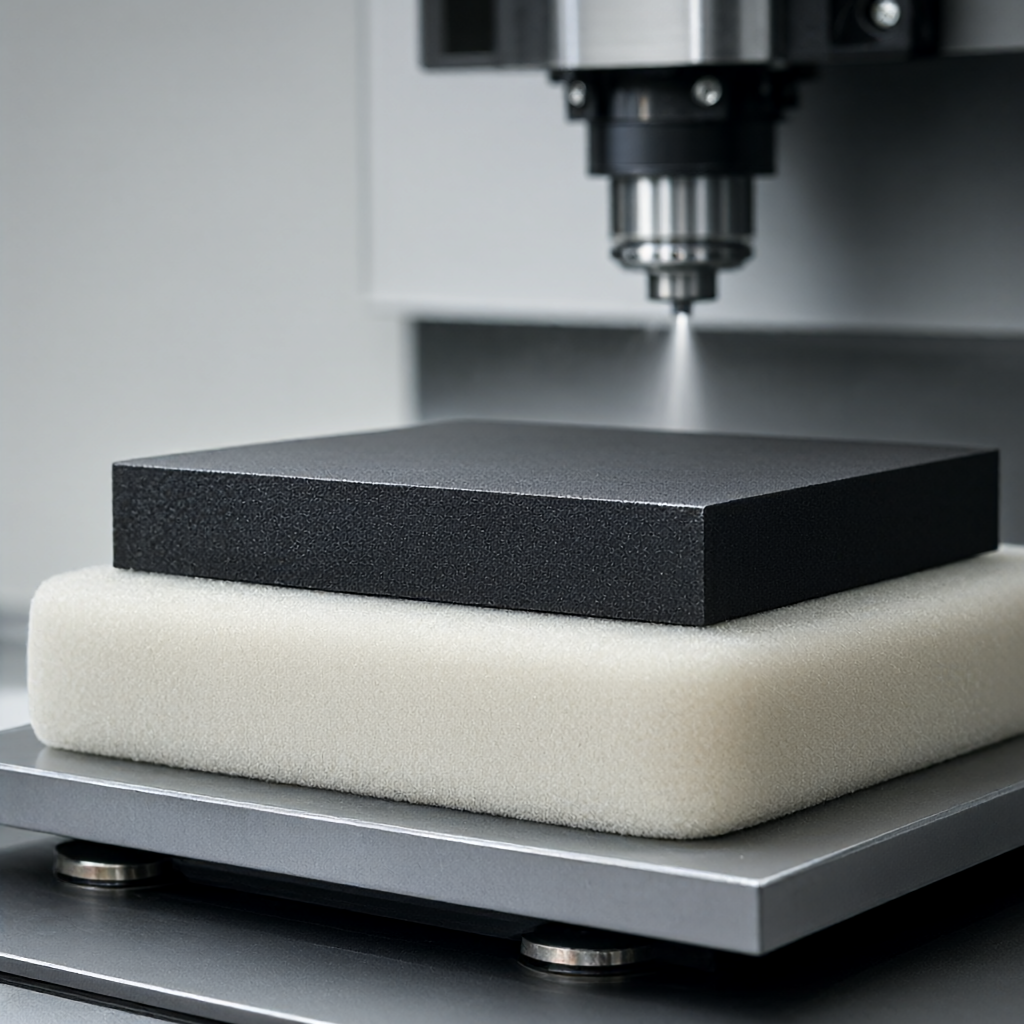
Le module d'élasticité du graphite est faible (environ 70-90 GPa) et est sujet à la déformation plastique. Il est recommandé d'utiliser une sous-couche de polyuréthane souple avec une adsorption sous vide ou un appareil de pression légère pour éviter la concentration de contrainte. Avant le traitement, il est nécessaire de rester 24 heures pour éliminer la contrainte de transport, la première pièce doit être "fraisée-test-ajuste-fraisage" boucle fermée pour compenser la déformation du serrage.
FAQ et évitement des défaillances: poussière, déformation thermique et qualité de la surface de décharge
En production réelle, trois problèmes entraînent le plus souvent la fin de vie des lots:
- La poussière obstrue le réservoir de copeaux: Les débris de graphite sont fibreux et faciles à enrouler autour de la lame. contre-mesures: utilisez une lame de copeaux courte (2-3 lames), augmentez la pression de soufflage des copeaux (0,3 - 0,5 bar) et nettoyez régulièrement le trou du cône de la broche.
- Déformation thermique entraînant des dimensions excessivement mauvaises: Bien que le graphite conduise bien la chaleur, la chaleur de coupe locale peut encore causer une expansion instantanée. Contre-mesures: adopter la stratégie « picorer profondément + refroidissement dans l'espace » pour éviter la coupe longue course continue; surveiller la température ambiante de la machine.
- Microfissures sur la surface de décharge: La contrainte de traction résiduelle résiduelle de l'usinage peut induire une expansion de fissure dans la décharge EDM, entraînant une combustion inégale de l'électrode. Contre-mesures: Après le fraisage de finition, il est recommandé de procéder à un recuit de déstress à basse température (en fonction de la qualité du matériau, généralement refroidi à l'air à 200-400 ° C), ou d'utiliser un polissage abrasif humide pour enlever la couche durcie de surface.
Critères d'acceptation: comment évaluer si une pièce usinée CNC en graphite répond aux exigences de décharge
Au lieu de regarder uniquement la finition esthétique, l'équipe achats ou technique doit se concentrer sur les indicateurs quantitatifs suivants lors de l'acceptation:
- Précision des dimensions: La tolérance du trou/de la surface de positionnement critique doit généralement être contrôlée à ± 0,02 - 0,05 mm et la marge unilatérale de dimension liée à l'écart de décharge (gap) doit être réservée de 0,1 - 0,3 mm (en fonction des paramètres EDM).
- Rugosité de la surfaceLa surface de travail de décharge Ra nécessite généralement ≤ 3,2 μm pour éviter que les marques de couteau résiduelles n'affectent l'uniformité de la décharge; il n'y a pas d'exigences strictes pour la surface non fonctionnelle.
- Planéité/ParallélismeLa planéité de l'électrode de grande surface ≤ 0,05 mm/m empêche la pièce et l'électrode de reculer de manière non synchrone lors de l'EDM.
- Poussière résiduelleAprès le traitement, il doit être nettoyé par ultrasons ou soufflé au gaz à haute pression pour s'assurer qu 'aucune poudre de graphite ne reste dans la cavité ou le trou fileté, sinon la décharge provoquera un court-circuit.
Les fournisseurs doivent être en mesure de fournir le premier rapport d'essai complet (données de coordonnées CMM) et de convenir des fluctuations dimensionnelles intra-lot (Cpk≥ 1,33).
Questions fréquemment posées sur l'usinage CNC du graphite
Est-il nécessaire d'utiliser une machine spéciale pour le traitement du graphite?
Non obligatoire, mais doit être équipé d'un système de dépoussiérage à haute efficacité. CNC ordinaire si elle n'est pas équipée d'un aspirateur spécial en graphite (pression négative ≥15kPa), l'utilisation à long terme accélérera l'usure de la vis et du rail, la précision de positionnement diminuera. avec contrôle de la propreté ou ligne de production spéciale en graphite est plus fiable.
La surface de décharge du graphite après usinage CNC nécessite-t-elle un polissage supplémentaire?
Souvent non nécessaire. graphite lui-même a autolubrification et taux de graphitisation élevé, après fraisage CNC fine Ra≤ 3,2 μm a satisfait à la plupart des exigences EDM. Si l'électrode est utilisée pour la décharge de densité de courant élevée, elle peut être complétée par un finissage en diamant, mais augmentera le coût et le processus.
Comment éviter que la poussière de graphite pénètre à l'intérieur d'une machine CNC?
La clé réside dans la zone de coupe fermée et la poussière centralisée externe. La zone de coupe doit être complètement protégée, l'orifice de décharge des déchets est connecté à un dépoussiéreur indépendant (le matériau filtrant doit être antistatique), le chemin de soufflage des déchets doit être recyclé et filtré. Demandez au fournisseur s'il existe un système intégré de "coupe à sec + soufflage fort + dépoussiérage central".
Quelle est la taille minimale caractéristique pour l'usinage CNC du graphite?
En fonction du diamètre de l'outil et de la rigidité de la machine-outille. Les caractéristiques avec une ouverture minimale d'environ 1,5 mm peuvent être usinées avec un couteau à fond plat de 0,5 à 1,0 mm, et la largeur de la fente peut être minimale jusqu'à 0,8 mm. Une structure plus fine recommande l'usinage direct EDM des ébauches plutôt que le pré-usinage CNC.
Quelle est la période de transition habituelle pour la production en série d'électrodes en graphite?
En fonction de la complexité de la structure et de la densité du matériau. simple électrode plane, sous la prémisse d'une préparation suffisante, cycle de production en série (100-500 pièces) généralement contrôlable dans les 15-25 jours, y compris le déstress et le nettoyage. complexe 5 axes morphologie période de livraison doit être prolongée de 3-5 jours pour la vérification de la route de l'outil et la première coupe d'essai.
Conclusions et recommandations pour l'action
L'usinage CNC du graphite est la pierre angulaire de la qualité des pièces déchargées. lors de la sélection du fournisseur, concentrez-vous sur la possession d'un système de dépoussiérage spécial pour le graphite, la capacité de détection de la première pièce à grande échelle et les données de contrôle de la conformité du lot. si vous êtes confronté à la dérive dimensionnelle des pièces en graphite conducteur ou à la fissure de la surface de décharge, il est recommandé d'envoyer les dessins et les exigences de tolérance à un transformateur professionnel pour obtenir des commentaires DFM (conception de fabricabilité) et des devis précis basés sur les capacités de son équipement.



