





Sélection de pinces flexibles et contrôle de tolérance pour le fraisage CNC de pièces multi-variétés en petites séries
pourCNC fraisage multi-variétés petites sériesScénario de production, fixations spéciales traditionnelles en raison de la longue période de conception et de fabrication, le coût élevé d'un seul ensemble, souvent conduire à un temps de remplacement plus long que le temps de traitement. adopter un schéma de fixation flexible, tel que le système de positionnement du point zéro ou la griffe souple modulaire, peut comprimer le temps de remplacement à l'échelle de la minute, améliorer considérablement le taux de prise de l'équipement. le noyau est d'équilibrer la rigidité de serrage, la précision de positionnement et la généralité, assurer dans les exigences de précision de traitement de ± 0,01 mm, éliminer le risque de déformation causé par le soulagement.
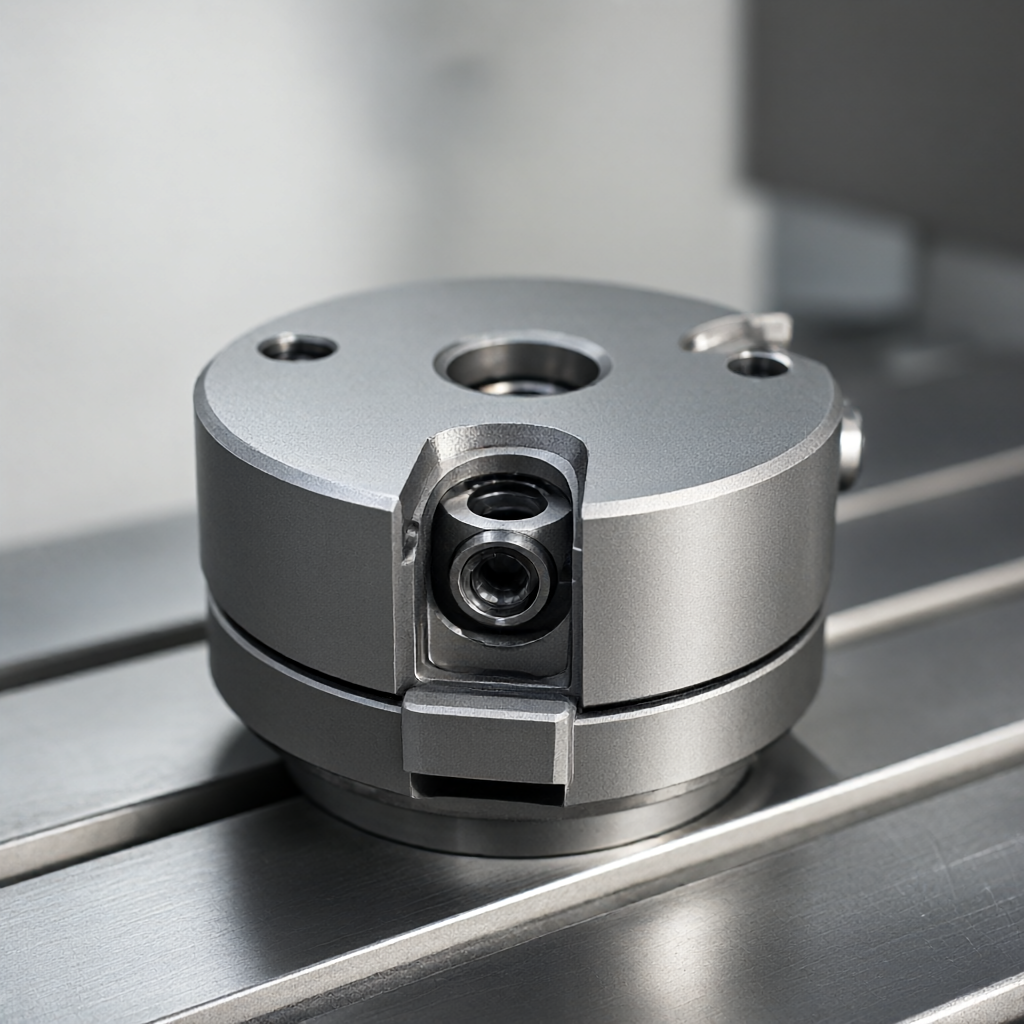
Point douloureux de serrage et mode de défaillance dans la production multi-variété de petites séries
Phase de production d'essai en petites quantités, la géométrie des pièces est très différente, le lot est généralement inférieur à 500 pièces. si pour chaque modèle de pince en fonte personnalisée, après amortissement des frais de moule, le coût d'une pièce représente une proportion extrêmement élevée. En outre, la concentration de la force de serrage causée par la déformation plastique locale est souvent la cause de la surdifférence dimensionnelle. Les défaillances communes comprennent: Erreurs accumulées dans l'écart entre la goupille de positionnement et le trou de positionnement, atténuation de la force de serrage due à la fatigue élastique de la pince à ressort, et déviation systématique causée par le manque d'alignement du plan de référence lors du changement de type.
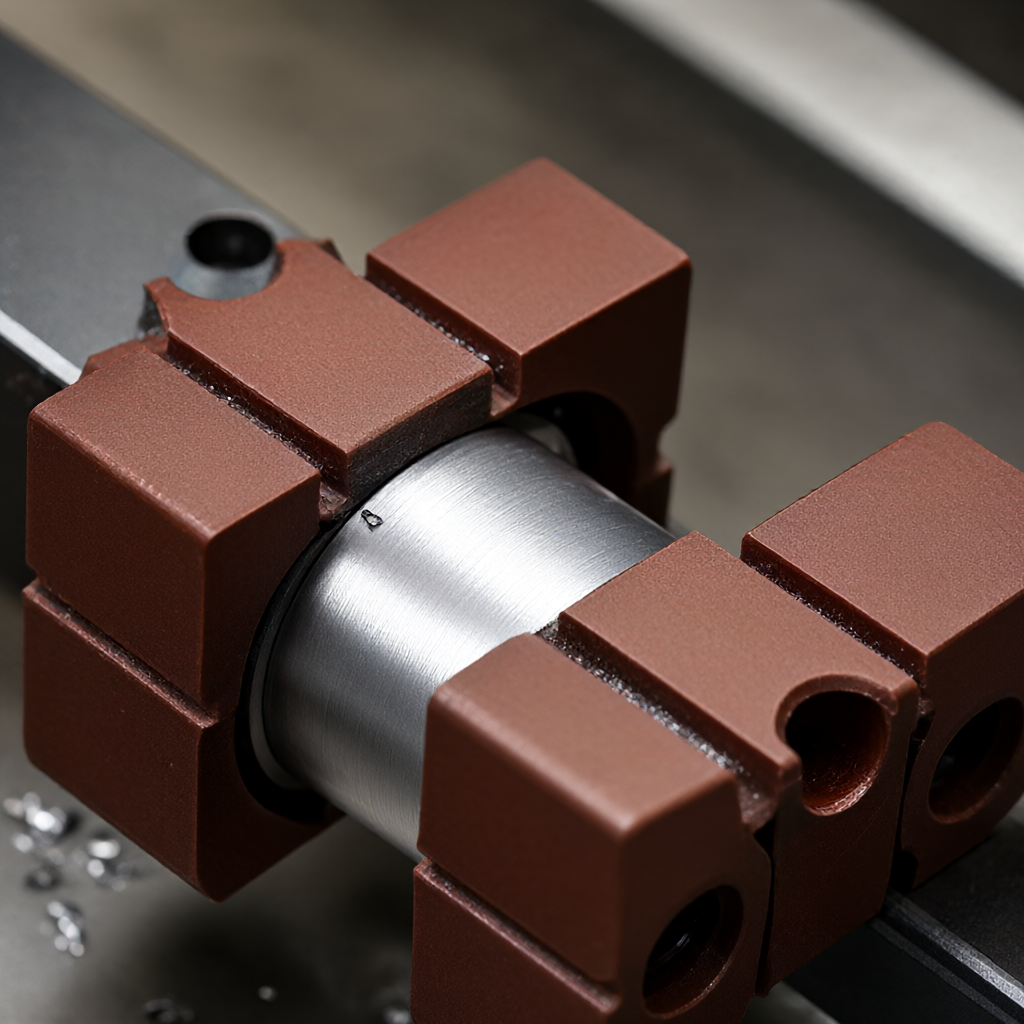
L'idée de solution est de passer de "contraintes dures personnalisées" à "contraintes douces modulaires". En introduisant une surface de support réglable et une interface de changement rapide, le même ensemble de bases peut être adapté à différents profils de pièces. cela réduit non seulement la pression d'inventaire de la pince, mais permet également aux ingénieurs sur le terrain d'ajuster rapidement la route du processus selon les recommandations du dessin DFM.
Les principaux avantages du système de positionnement du point zéro par rapport aux appareils modulaires
Le système de positionnement flexible actuel est divisé en système de positionnement au point zéro et plaque de module à changement rapide. système de point zéro réalise le positionnement par un mécanisme autobloquant pneumatique ou mécanique, la précision de positionnement répétitif est généralement contrôlée à ± 0,005 mm. serrage souple modulaire repose sur la finition de coupe des griffes souples, un meilleur ajustement à un profil spécifique.
| Dimension de | Système de positionnement Zero | Modulaire Soft Claw/changement rapide |
|---|---|---|
| Précision du positionnement répété | ± 0,005 mm pour | ± 0,01 mm à ± 0,02 mm |
| Caractéristiques des pièces applicables | Surface spatiale complexe, usinage continu multiprocessus | Corps rotatif, profils simples, composites fraisés |
| Temps pour changer de type | 1-3 minutes par temps | 3-5 Minutes/temps (avec finition Soft Paw) |
| Entrée initiale | Haut (nécessite une plaque de changement rapide spéciale) | Moyenne (coupe répétable avec des griffes molles) |
| Grip rigide | Haut (métal autobloquant sur métal) | Moyen (dépend de la dureté du matériau de la griffe molle) |
Pour les pièces avec plusieurs processus, tels que le fraisage avant la voiture, ou l'usinage à trois faces, le positionnement au point zéro est plus avantageux car il assure l'uniformité du système de coordonnées entre les processus, sans recherche de bords. et lors de l'usinage de corps rotatifs simples, le tour CNC avec des griffes souples est plus économique, la marge de coupe des griffes souples doit être conservée de 1,5 à 2mm afin de répéter le conditionnement.
Principaux points d'ingénierie DFM pour la conception de pinces flexibles
Lors de la conception d'un appareil flexible, vous devez d'abord évaluer la force de serrage de la pièce par rapport à la force de coupe. pour les pièces en aluminium à paroi mince, il est recommandé d'introduire des bosses de processus ou des trous submergés au stade DFM, en tant que référence de positionnement spéciale, afin d'éviter de compter directement sur le centrage de la surface extérieure. la planéité de la surface de montage de la plaque de changement rapide du point zéro doit être contrôlée dans les 0,02 mm/300mm, et un canal d'évacuation des copeaux doit être réservé pour empêcher l'accumulation de copeaux causant le soulèvement de la surface de positionnement.
Dans la répartition de tolérance, la goupille de positionnement et le trou de positionnement sont généralement choisis H7/f7 ou H7/g6 pour assurer l'interchangeabilité et éviter les contraintes d'installation trop serrées. si l'adsorption sous vide est utilisée comme une pince auxiliaire, la force d'adsorption doit être conçue pour 1,5 fois la charge de coupe maximale, et l'étanchéité doit être confirmée par le test de vide avant l'usinage.
Maintien de la précision d'usinage et contrôle de la qualité de surface
Bien que flexible fixation, mais l'erreur accumulée par l'interface multi-lien ne peut pas être négligée. Dans la production en série, il est recommandé de vérifier la taille complète tous les 20 pièces, en utilisant une machine de mesure tridimensionnelle pour vérifier la cohérence de positionnement. Si la dérive dimensionnelle est trouvée, la priorité devrait être donnée à l'enquête sur l'usure de la plaque de changement rapide du point zéro ou l'écart de la broche de positionnement, plutôt que d'ajuster aveuglément la compensation de l'outil.
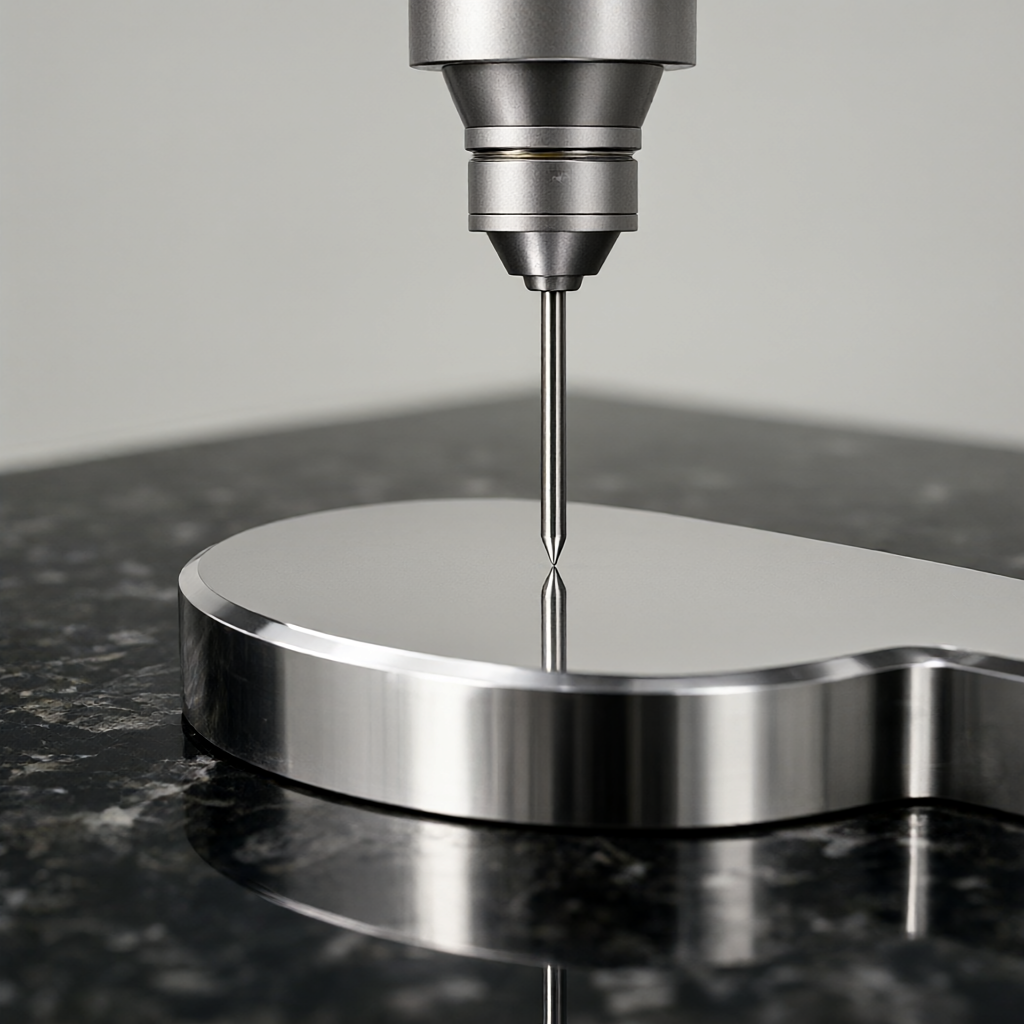
Sous l'exigence de finition de surface Ra0.4μm, le relâchement de la contrainte de serrage peut provoquer une microdéformation. pour les produits à surface brillante élevée, il est recommandé d'ajouter un processus de déstress avant la finition, ou d'utiliser des entretoises en polyuréthane sur les sites de serrage. notre société effectue une inspection complète avant l'expédition en vrac, y compris la mesure optique et la détection de rugosimètre, pour assurer l'apparence sans rayures, imperfections et la cohérence du lot conformément aux normes d'acceptation du client.
Questions et réponses communes en ingénierie
Comment le fraisage CNC multi-variété à petite série équilibre-t-il le coût des appareils avec le délai de livraison?
La préférence est donnée à la base de positionnement universelle du point zéro, adaptée à différentes pièces en remplaçant la plaque de changement rapide et l'élément de positionnement. cycle d'épreuve court présente l'avantage de pouvoir coopérer avec la production de nœuds de projet, la période de production de masse de 15 à 25 jours nécessite une capacité de débogage rapide de la pince.
La précision de positionnement de la pince flexible peut-elle être stable jusqu'à ± 0,01 mm?
Oui. en calibrant régulièrement le système de point zéro, en contrôlant le taux d'usure de la plaque de changement rapide et en combinant la précision de la machine elle-même, l'erreur totale du système peut être contrôlée dans une plage de ± 0,01 mm. la clé est d'établir un système de contrôle de points et de surveiller l'usure des broches de positionnement.
Comment éviter le pincement avec des pinces flexibles pour les pièces à paroi mince?
Augmenter le rembourrage de compressibilité sur la surface de serrage, ou réduire la force de serrage et adopter un support multipoint uniforme. la phase de conception DFM recommande d'ajouter des nervures auxiliaires de processus pour améliorer la résistance à la déformation de la pièce elle-même.
Comment le haut de la queue fonctionne-t-il avec les pinces flexibles lorsque vous travaillez sur des pièces de petit essieu?
La machine elle-même a une rigidité élevée, pour les pièces avec un grand rapport diamètre court, le dessus de la queue peut être éliminé, seul le porte-outil avant et le support de blocage flexible. pour les pièces minces, le dessus de la queue doit être équipé d'un mécanisme flottant pour éviter les contraintes excessives.
Comment puis-je vérifier la stabilité d'un appareil flexible en production de masse?
Établissez un diagramme de contrôle du processus SPC et surveillez les tendances des dimensions critiques. lorsqu 'un décalage moyen se produit, déclenchez immédiatement un contrôle de la pince, vérifiez l'état d'usure des goupilles de positionnement, des plaques de changement rapide et des pattes souples et réessayez à pleine échelle selon la norme AQL.
Conclusions sur la pratique de l'ingénierie et recommandations d'action
Dans la production de petites séries multi-variétés de fraisage CNC, les pinces flexibles sont la clé pour sortir de l'impasse "efficacité-coût". Le choix entre le positionnement au point zéro ou la griffe souple modulaire dépend de la complexité géométrique de la pièce et du nombre de processus. grâce à une conception DFM raffinée et à une inspection rigoureuse du processus, une précision de ± 0,01 mm peut être assurée et une livraison rapide de 15 à 25 jours peut être atteinte. Il est recommandé de nous envoyer les dessins et les exigences matérielles telles que l'alliage d'aluminium 6061, l'acier inoxydable 304 ou les plastiques techniques, et l'ingénieur vous fournira un devis complet et une proposition de processus comprenant le schéma de montage et le traitement de surface (anodisation, sablage, etc.).



