





Réglage des tolérances d'usinage CNC: principes fondamentaux de fonctionnement pratique de ± 0,01 mm
Dans la personnalisation des pièces CNC de précision, le contrôle de la tolérance dimensionnelle au niveau de ± 0,01 mm est une exigence clé pour l'aérospatiale, les dispositifs médicaux et les équipements d'automatisation haut de gamme. cependant, le réglage de la tolérance n'est pas plus strict, il doit être combiné avec les caractéristiques du matériau, le chemin du processus et les moyens d'inspection pour une évaluation complète. pour les ingénieurs et les acheteurs, la compréhension des contraintes réelles de la tolérance de ± 0,01 mm peut efficacement éviter les barrières de communication entre la fin de conception et la fin de fabrication, réduire les coûts d'essai et d'erreur et assurer la production en série. ShowyMetal fournit des services d'usinage CNC de précision couvrant des processus tels que le fraisage 3/4/5 axes, le fraisage automobile et le composite, prend en charge une variété de matériaux tels que l'aluminium, l'acier, l'acier inoxydable et les plastiques techniques, avec une précision allant jusqu'à ± 0,01 mm, une finition de surface Ra0, 4 μm, et est équipé de capacités d'inspection à grande échelle telles que la mesure tridimensionnelle et optique, offrant un système d'atterrisssage fiable pour des exigences de tolérance de haute précision.
Facteurs clés influençant la réalisation de la tolérance ± 0,01 mm
Pour obtenir une bande de tolérance de ± 0,01 mm, il faut tout d'abord préciser que cette classe de précision correspond généralement aux niveaux IT5-IT6 de l'ISO 286. cette précision ne dépend pas uniquement de la marque de la machine, mais est déterminée conjointement par « Précision de la machine + Compensation de l'outil + Caractéristiques du matériau + Contrôle de la déformation thermique ».
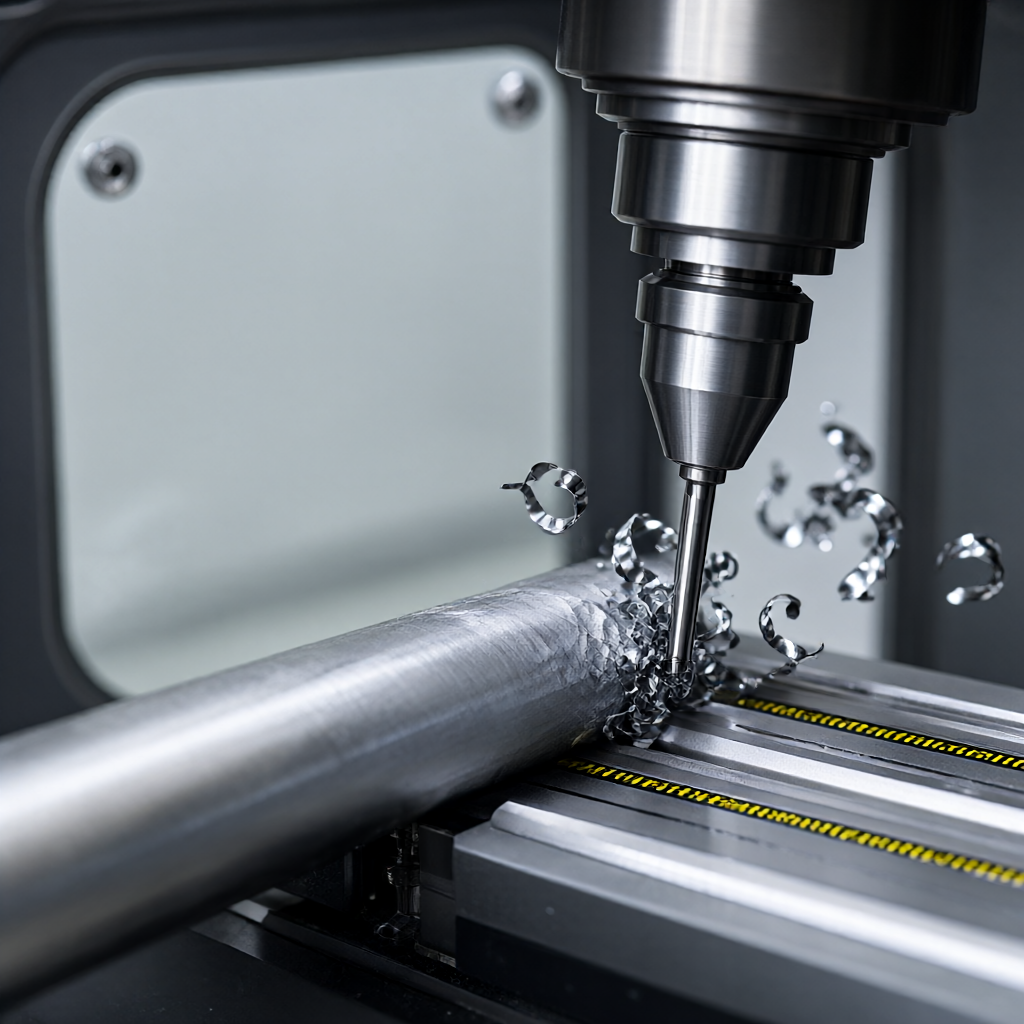
- Guides rigides pour machines: Le centre d'usinage multi-axes de haute précision doit avoir un rail linéaire stable et une force de prétension à vis à billes, nécessitant généralement une précision de positionnement inférieure à ± 0,005 mm, comme base pour le traitement ultérieur à l'échelle du micron.
- Usure des couteaux et compensation: Lors du fraisage de l'aluminium ou de l'acier inoxydable, l'usure de la lame de l'outil entraînera directement une dérive dimensionnelle. nécessaire pour mettre à jour dynamiquement la valeur de remplissage de l'outil par mesure de longueur d'outil en ligne ou mesure optique régulière pour assurer une marge d'usinage cohérente.
- Stabilité thermique des matériaux: Le coefficient de dilatation de la ligne d'aluminium est élevé, la chaleur de coupe dans le traitement est susceptible de provoquer une déformation mineure de la pièce. nécessaire pour optimiser les paramètres de coupe (réduire l'alimentation, augmenter le liquide de refroidissement), ou dans l'atelier à température constante (20±1 ° C) pour la finition et l'inspection, éliminer l'effet de la dérive thermique.
- Contrôle de la déformation des clips: Pour les pièces à paroi mince ou les arbres minces, le serrage rigide peut facilement entraîner une déformation élastique, après le relâchement, il génère un rebond. doit utiliser une ventouse à vide, une griffe souple ou un outillage de précision pour minimiser la contrainte de serrage.
Adaptation du procédé avec une tolérance de ± 0,01 mm sur différents matériaux
Différents matériaux réagissent différemment à la morphologie des copeaux, à la force de coupe et à la chaleur, et les paramètres du processus doivent être ajustés de manière ciblée, sinon il est difficile d'atteindre de manière stable une tolérance de ± 0,01 mm.
- Alliages d'aluminium (par exemple, 6061-T6, 7075-T6): bonnes performances de coupe, mais facile à coller outil. il est recommandé d'utiliser le diamètre du couteau (≤3mm), vitesse de rotation élevée (8000-12000 tr/min) fraisage, en gardant le tranchant tranchant; la marge de finition est contrôlée à 0,05 - 0,1 mm.
- Acier inoxydable (par exemple, 303, 316L): haute résistance à la traction, mauvaise conductivité thermique, facile à produire le durcissement de l'usinage. besoin de choisir un grand outil d'angle avant, réduire le taux d'alimentation, augmenter le flux de fluide de coupe pour dissiper la chaleur; éviter la coupe intermittente, empêcher l'outil de se briser.
- Alliages de titane (comme le Ti-6Al-4V): Activité chimique élevée, facile à diffuser l'usure avec l'outil à haute température. nécessaire pour réduire considérablement la vitesse de coupe, utiliser des outils en carbure ou CBN, et renforcer le refroidissement; la marge de finition/fraisage de finition doit être réservée au-dessus de 0,1 mm.
- Plastiques techniques (par exemple POM, PEEK)Faible dureté, bavure facile. besoin d'éviter les tumeurs de fusion causées par la coupe à grande vitesse, utilisez un grand angle arrière, un angle avant négatif outil tranchant; la stabilité dimensionnelle du POM est bonne, mais PEEK doit contrôler strictement la marge d'usinage en cas de déformation thermique.
Tolérances d'usinage CNC de précision par rapport aux systèmes de tolérance conventionnels
| Niveau de précision | Zone de tolérance typique (mm) | Processus applicables | Détection des moyens | Difficulté de cohérence par lot | Scénarios applicables |
|---|---|---|---|---|---|
| Tolérances conventionnelles | ± 0,1 à ± 0,2 | 3 axes fraisage grossier/véhicule ordinaire | Étriers/Micromètres | basse | Support structurel, logement |
| Tolérance plus élevé | ± 0,05 pour | Fine fraisage/finition de véhicules | Étrier Vernier/Projecteur | moyen terme | Pièces d'essieu standard, engrenages bruts |
| Multi-axes liés véhicule fraisage composite/machine à passer | Trois coordonnées (CMM)/Optique | élevé | Pièces aérostructurales, implants médicaux |
Le schéma de tolérance de ± 0,01 mm est extrêmement exigeant en termes de stabilité de l'équipement, de compétences de l'opérateur et de fréquence d'inspection. Si les dessins de conception ne précisent pas les tolérances, il est recommandé aux ingénieurs de marquer ± 0,05 ou ± 0,02 sur les surfaces d'ajustement critiques plutôt que ± 0,01 sur la norme complète à l'aveugle afin d'équilibrer les coûts de fabrication avec les performances d'assemblage
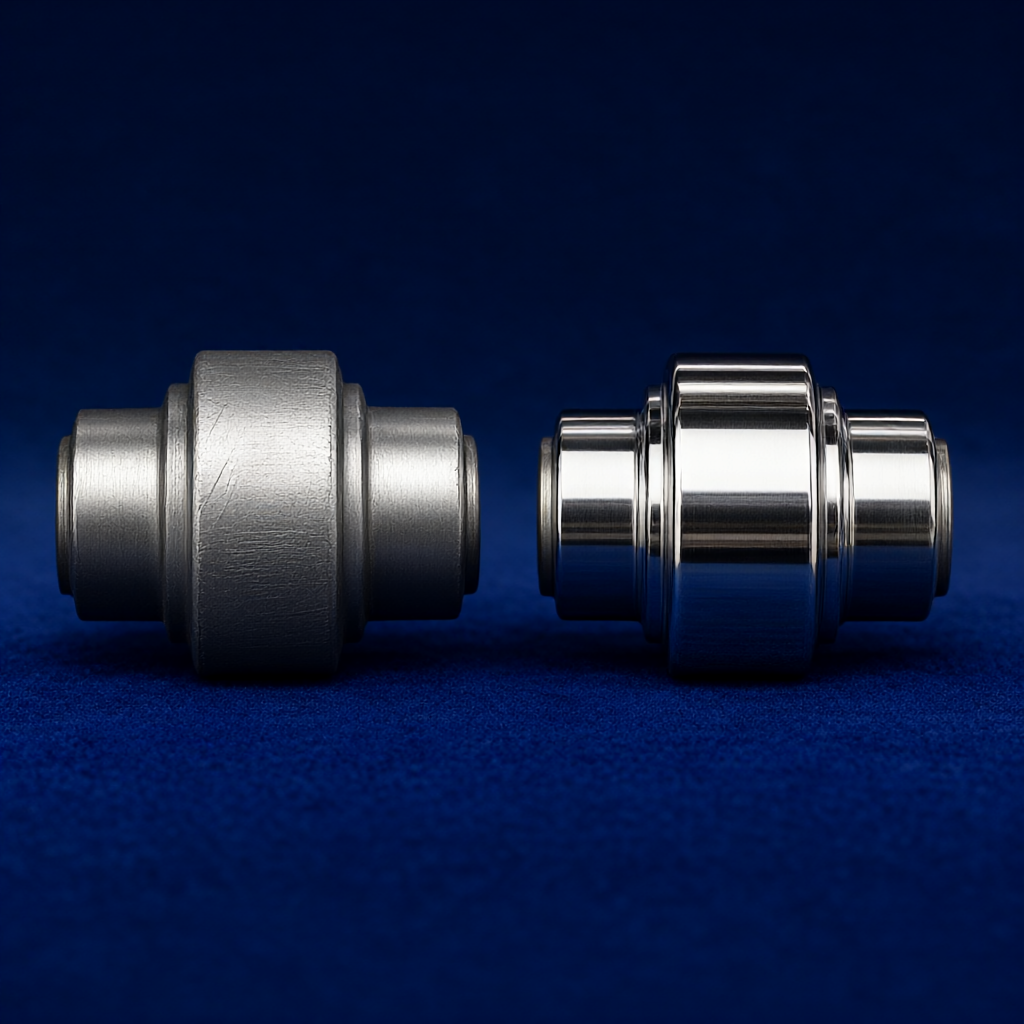
Tolérance ± 0,01 mm Points essentiels de fonctionnement pratique et spécifications d'inspection
Lorsque ± 0,01 mm est atteint au stade de la production en série, un contrôle en boucle fermée de la première pièce à l'inspection complète doit être établi.
- Confirmation du premier article (FAI)La première pièce doit être testée par CMM à grande échelle et un rapport Cpk doit être émis, la valeur Cpk doit être ≥ 1,33 avant que la production en série ne soit approuvée, ce qui garantit que la capacité du processus répond aux exigences de tolérance.
- Inspection du processus1-2 pièces toutes les 2 heures, utiliser un micromètre ou une mesure pneumatique pour mesurer l'ouverture critique/diamètre de l'arbre; si 3 pièces consécutives sont décalées dans un sens, il est nécessaire de s'arrêter immédiatement pour vérifier l'usure de l'outil ou la déformation thermique.
- Inspection complète de l'expéditionEffectuer une inspection 100% pleine grandeur pour les dimensions critiques de ± 0,01 mm, conserver les données de mesure, assurer la cohérence de la taille des pièces par lot et réduire les risques d'assemblage du client.
- Contrôle de finition de surface: La tolérance de ± 0,01 mm est souvent accompagnée d'une exigence de finition de Ra0,4 μ m ou même inférieure. nécessite un processus de coupe de précision + polissage ou affûtage pour éviter que les marques ondulées laissées par les vibrations de l'outil affectent la qualité de la surface.
Modes de défaillance communs et évitement pour les réglages de tolérance CNC de haute précision
- Le couteau s'effondre: se produit principalement dans la finition de l'acier inoxydable/alliage de titane, ce qui entraîne une différence de taille instantanée. Contournement: réduire le taux d'alimentation, utiliser un outil revêtu de diamant riche, vérifier le rayon de l'outil avec un micromètre avant la finition.
- Déformation thermique Rebond: Après la finition, la pièce n'est pas refroidie à temps pour la détection, la taille est petite; après refroidissement, la taille est plus grande. évitement: après la finition, placez-la dans la zone de température constante pendant ≥30 minutes avant la détection, ou utilisez une sonde laser sans contact.
- Clipping Stress résiduel: Les pièces à paroi mince sont desserrées après le serrage, l'ellipticité est déformée. Évitement: Adsorption sous vide à trois points ou outillage élastique personnalisé est utilisé pour éviter la haute pression locale.
FAQ à
Comment la tolérance d'usinage CNC ± 0,01 mm peut-elle être maintenue en production de masse?
Un mécanisme de surveillance de la durée de vie de l'outil doit être mis en place pour compenser dynamiquement la réparation de l'outil en fonction de la quantité d'usure de la longueur de la lame; la taille critique doit être testée à 100% à grande échelle et la stabilité de l'équipement doit être vérifiée par l'analyse de la capacité du processus Cpk≥ 1,33.
Quels matériaux sont les mieux adaptés pour une tolérance de ± 0,01 mm?
L'alliage d'aluminium (6061/7075) et l'acier inoxydable 303 ont une bonne stabilité de coupe et une consistance dimensionnelle élevée; l'alliage de titane et le PEEK doivent contrôler strictement la déformation thermique, il est recommandé que la marge de finition reste suffisante et soit testée dans un environnement à température constante.
Quel équipement est nécessaire pour détecter les tolérances de ± 0,01 mm?
Les dimensions critiques nécessitent l'utilisation d'une MMT (machine à mesurer tridimensionnelle), d'un compteur pneumatique ou d'un projecteur optique de haute précision; un rugosimètre est utilisé pour vérifier les valeurs Ra; tous les instruments de mesure doivent être régulièrement traçables et calibrés pour garantir que l'erreur de mesure est bien inférieure à la largeur de la bande de tolérance.
Est-ce que la mention de tolérance de ± 0,01 mm augmente les coûts de fabrication?
Oui. par rapport à ± 0,1 mm, la marge d'usinage est réduite, la vitesse de coupe est réduite et la fréquence d'inspection augmente, ce qui entraîne une augmentation du nombre d'heures de travail et de l'occupation de l'équipement; il est recommandé de ne marquer que sur les surfaces fonctionnelles clés et d'assouplir la surface non ajustée à ± 0,1 mm pour optimiser les coûts.
Comment ShowyMetal prend-il en charge la personnalisation des tolérances de précision?
ShowyMetal fournit le fraisage 3/4/5 axes, le composé de fraisage automobile et le traitement de la machinerie avec une précision de ± 0,01 mm, Ra0, 4 μm; équipé d'une CMM et d'un système de mesure optique pour effectuer une inspection complète de la première confirmation et de l'expédition à 100%; soutenant les recommandations DFM, il peut optimiser la répartition des tolérances du côté de la conception et assurer la livraison en lots de 15 à 25 jours et la cohérence de la qualité d'apparence.
Conclusion du
Le réglage de tolérance de ± 0,01 mm est une ingénierie systématique intégrant le matériau, le processus et l'inspection. les ingénieurs doivent combiner la stabilité thermique du matériau, la précision de la machine et les exigences fonctionnelles de l'assemblage lors de l'étiquetage de la tolérance pour éviter de poursuivre aveuglément la tolérance limite; le personnel d'achat doit clarifier les méthodes d'inspection des dimensions critiques et les exigences de capacité du processus lors de l'amarrage avec le fournisseur, afin de réduire le risque de conformité du lot. Si votre projet implique un ajustement de précision, une finition élevée ou des surfaces profilées, vous pouvez envoyer des dessins et des listes de matériaux à l'équipe d'ingénierie de ShowyMetal pour obtenir des conseils DFM et une évaluation de faisabilité des tolérances, assurant un atterrissage précis de l'épreuve à la production en série.



