





Dans le fraisage CNC de précision en usinage à cavité profonde, une mauvaise élimination des copeaux et l'usure de l'outil sont les deux principaux points douloureux qui limitent la stabilité dimensionnelle et la qualité de la surface. lorsque la profondeur d'usinage est supérieure à 50 mm et que l'ouverture est inférieure à 15 mm, l'accumulation de copeaux est extrêmement susceptible de déclencher une coupe secondaire et une usure anormale de l'outil.CNC fraisage usinage de cavité profondeDifficultés pratiques, analyse de la stratégie d'élimination des déchets et de la logique de compensation des outils, fournissant aux ingénieurs et aux achats une référence de processus qui peut être atterri.
Mécanisme de défaillance et stratégie d'élimination des déchets dans le traitement des chambres profondes
Le fraisage à cavité profonde appartient au scénario d'usinage à rapport longueur/diamètre élevé (Aspect Ratio). Lorsque le rapport longueur/diamètre de l'outil dépasse 6:1, les forces latérales de l'axe principal provoquent des vibrations violentes de l'outil, tandis que les copeaux ne peuvent pas être évacués en douceur dans une cavité étroite, créant un « lit de débris ».
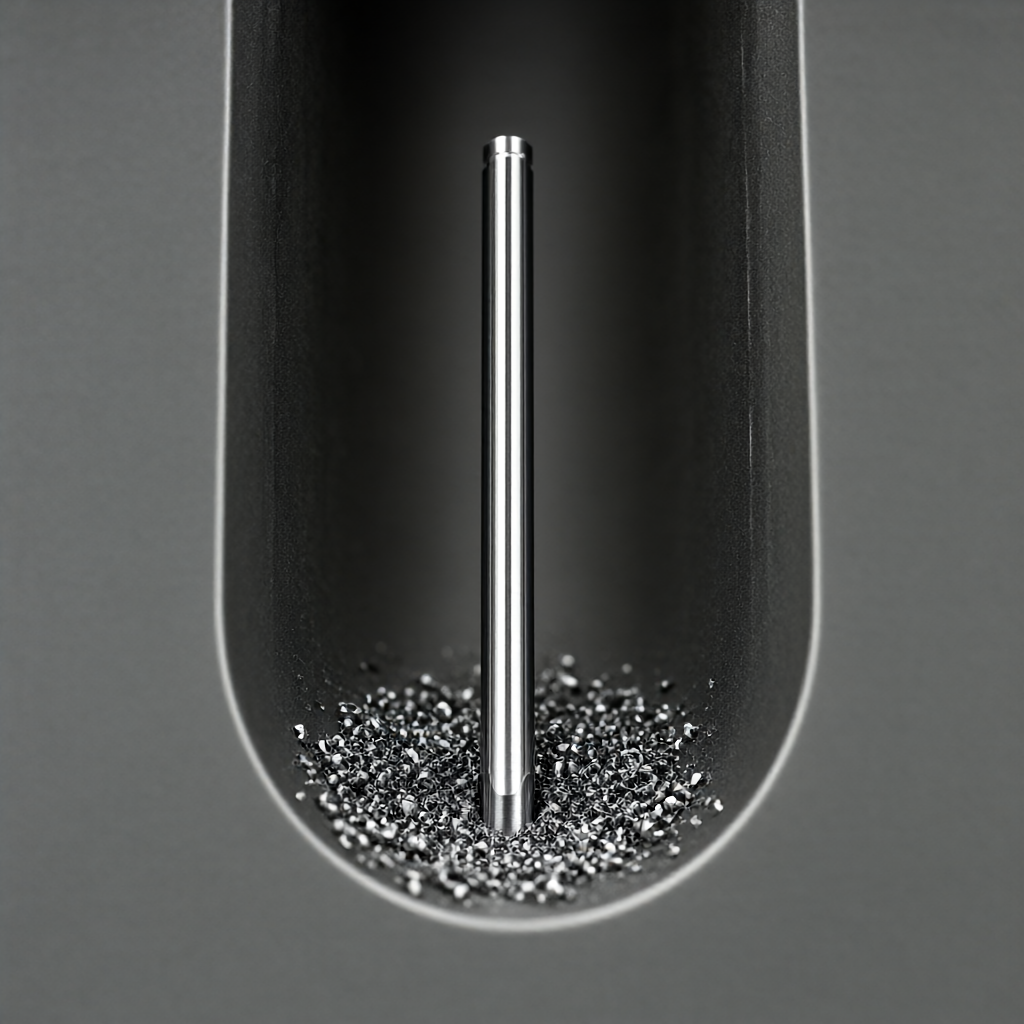
- Effet de coupe secondaire: Les copeaux non évacués sont à nouveau entraînés dans la zone de coupe, ce qui entraîne des rayures sur le bord de l'outil et la surface de la pièce, et une taille extrêmement mauvaise.
- Échec du coolL'accumulation de copeaux empêche le fluide de coupe d'entrer dans la zone de coupe et l'élévation de température locale provoque une déformation thermique de la pièce, affectant la tolérance finale.
Pour répondre aux problèmes ci-dessus, une stratégie d'élimination active des déchets doit être construite.Microlubrification haute pression (MQL)ouRefroidissement par jet forcé, la pression du liquide de coupe est augmentée à 70 - 100 bar, l'outil de précipitation directionnelle dans la zone de contact avec la pièce, l'utilisation de l'énergie de flux de liquide pour pousser les copeaux loin de la cavité. pour l'aluminium, le titane et d'autres matériaux facilement adhérents, doivent être associés avec le liquide de coupe à l'huile, inhiber la liaison des copeaux.
Paramètres de compensation des outils et planification de l'alimentation
La compensation de l'outil n'est pas une simple correction numérique, mais un processus d'ajustement dynamique pour les scénarios de cavité profonde. Dans le logiciel CAM, il est nécessaire de se concentrer sur l'optimisation des paramètres suivants:
| Termes paramétriques | Traitement à cavité peu profonde (profondeur)<30mm) | Traitement en cavité profonde (profondeur>50mm) | Base technique |
|---|---|---|---|
| Vitesse de la broche | 12000-16000 rpm | Réduit à 8000-12000 tr/min | Réduire la vitesse de rotation pour réduire la force latérale de l'outil, supprimer les vibrations |
| Alimentation par tour | 0,1 - 0,15 mm/rev | Levée à 0,2 - 0,35 mm/rev | Augmenter l'épaisseur des copeaux pour améliorer la fluidité de l'évacuation des copeaux et empêcher le « nettoyage » |
| Grip sur la poignée | Collet élastique standard | Télécharger Hot Shattering | Améliore la rigidité de la poignée et élimine la flexion causée par un long porte-à-faux d'outil |
| Mode de cool | Refroidissement par sprinkling conventionnel | Injection directionnelle à haute pression (>70 bar) | Drainage forcé des débris dans la cavité pour éviter les coupes secondaires |
Dans la planification du chemin d'alimentation, il convient d'éviter les couteaux à vis conventionnels de haute altitude. pour les fonds de cavité profonde, il est recommandé d'utiliserSmooth Path (Chemin de la lumière)ouStratégie Fishbone Stepping, laissez l'outil évacuer les copeaux de fond à travers une coupe vide (Peck) avant de couper lourdement. Dans le même temps, ouvrez le module "optimisation de l'évacuation des copeaux" du logiciel CAM pour augmenter automatiquement l'action de retrait de l'outil au coin de la cavité profonde afin de laisser un espace pour évacuer les débris.
Effets des propriétés des matériaux sur l'élimination des déchets et la compensation
Les caractéristiques de coupe de différents matériaux d'ingénierie déterminent directement le succès ou l'échec de la stratégie d'élimination des copeaux. aluminium (par exemple, 6061-T6) bonne ductilité, outil facile à adhérer pour former un "néoplasme", doit être associé à un fluide de coupe contenant du chlore ou contenant des additifs de pression extrême; alliage de titane (TC 4) mauvaise conductivité thermique, la température de la zone de coupe est concentrée, il est nécessaire de réduire la quantité d'alimentation et de renforcer le refroidissement; acier inoxydable (304/316) haute résistance et forte viscosité, les copeaux en bandes, extrêmement enroulés, il est nécess
Pour les plastiques d'ingénierie (tels que PEEK, PEI), la coupe est facile à produire une adhérence fondue, le jet d'eau à haute pression ne doit pas être utilisé, mais la coupe à sec ou le mélange gaz-liquide doit être utilisé pour éviter l'apparition de lignes argentées sur la surface du plastique.
Dans la sélection des outils, l'usinage à cavité profonde est préféréLes coins arrondis microblades (Small Edge Radius)Outil, l'angle avant doit être entre 20 ° et 30 °, afin de réduire la force de coupe et de promouvoir le curling des copeaux.Si vous utilisez un outil en carbure, il est recommandé de passiver le tranchant (par exemple, 15 - 20 μ m) pour améliorer la résistance à l'éclatement de l'outil sous coupe intermittente.
Contrôle de tolérance et critères d'acceptation pour l'usinage de cavités profondes
La stabilité dimensionnelle de l'usinage à cavité profonde dépend non seulement de la machine, mais aussi de la boucle fermée du processus. lorsque la profondeur est supérieure à 50 mm, l'effet de la rigidité de l'outil sur la taille de la direction Z doit être pris en compte. Il est recommandé de réserver une marge de 0,05 à 0,1 mm lors de la programmation, en passant par la boucle fermée.Semi-fine fraisageÉliminer la concentration de stress, réutiliserFine fraisage(Coupe profonde< 0.1mm)达到最终公差。
- Tolérance dimensionnelleLa cavité profonde en alliage d'aluminium conventionnel peut atteindre ± 0,02 mm; alliage de titane et acier inoxydable est recommandé de contrôler la cavité profonde à ± 0,05 mm, si nécessaire ± 0,01 mm, vous devez augmenter la réparation de l'installateur ou adopter un traitement post-rectification.
- Rugosité de la surfaceEn optimisant l'alimentation et la vitesse de rotation, la surface inférieure peut atteindre Ra 0,8 - 1,6 μ m après le fraisage de précision; si Ra 0,4 μ m est nécessaire, un processus de finition ou de polissage chimique supplémentaire est requis.
Lors de l'acceptation, une machine de mesure tridimensionnelle (CMM) doit être utilisée pour effectuer une inspection à grande échelle de la profondeur de la cavité, de l'emplacement du trou et de la planéité du fond. pour les trous aveugles, il est nécessaire de vérifier s'il y a un effet de « cloche » ou des microfissures au fond. l'inspection visuelle doit se concentrer sur le dépistage des rayures sur les parois latérales pour s'assurer que la finition de surface répond aux exigences de qualité d'apparence.
Questions fréquemment posées (FAQ)
Comment éviter le crash de l'outil dans le fraisage CNC Deep Cavity?
Il est nécessaire d'utiliser un grand angle avant, outil à coin arrondi micro-lame pour réduire la vitesse de la broche et améliorer l'alimentation par rotation.Coopérer avec la poignée thermorétractable pour améliorer la rigidité, assurer une évacuation en douceur des copeaux et empêcher l'impact causé par la coupe secondaire.
Quelle est la pression de refroidissement à haute pression nécessaire pour le traitement à cavité profonde?
Pour les cavités de plus de 50 mm de profondeur, il est recommandé de régler la pression du fluide de coupe entre 70 et 100 bars et d'aligner le jet sur le tranchant de l'outil, en utilisant l'énergie d'écoulement du fluide pour forcer les copeaux hors de la zone d'usinage.
Qu 'en est-il des difficultés d'élimination des copeaux dans le traitement de la cavité profonde en acier inoxydable?
Choisissez une grande fente de rupture de copeaux et un grand outil d'angle avant pour réduire correctement la vitesse de coupe. avec le liquide de coupe contenant des additifs extrêmement pressés et le refroidissement à haute pression, empêchez les copeaux de ruban d'enrouler autour de la poignée et assurez-vous que le traitement est continu et stable.
Comment le dessous de la cavité profonde assure-t-il une précision de ± 0,01 mm?
La précision de base de la cavité profonde de fraisage CNC conventionnelle est plus d'environ ± 0,02 mm. Si ± 0,01 mm est nécessaire, il est nécessaire d'utiliser un processus de fraisage et de fraisage de précision en deux étapes, la profondeur de fraisage de précision est inférieure à 0,05 mm, et la compensation de l'usure de l'outil est prise en compte, le processus de finition est augmenté si nécessaire.
Est-ce que l'usinage en cavité profonde des plastiques techniques nécessite l'utilisation de fluides de coupe?
La plupart des plastiques d'ingénierie (tels que PEEK) ne doivent pas être utilisés avec des jets d'eau à haute pression, ce qui peut facilement provoquer un gonflement du matériau ou des lignes argentées. généralement, la coupe à sec, le nettoyage à l'air ou le mélange gaz-liquide sont utilisés pour évacuer les déchets et choisissent un grand angle avant, des outils de haute finition.
Conclusion et besoins de transformation
L'usinage à cavité profonde par fraisage CNC est un scénario clé pour tester les capacités de fabrication de précision. grâce à une stratégie scientifique d'élimination des copeaux, une compensation raisonnable de l'outil et une tolérance stricte en boucle fermée, la perte de l'outil peut être efficacement réduite et la cohérence du lot améliorée. ShowyMetal dispose de 72 unités CNC.(y compris 3/4/5 axes), prend en charge le traitement de la cavité profonde de divers matériaux tels que l'aluminium, l'acier, le titane, les plastiques d'ingénierie, etc. La tolérance peut atteindre ± 0,01 mm, la finition de surface Ra0,4 μ m, la livraison rapide des commandes en vrac dans les 15 - 25 jours. si vous êtes confronté à des défis d'usinage de cavités profondes, de parois minces ou de pièces de haute finition, bienvenue pour fournir des dessins et des exigences techniques, nous fournirons des conseils d'optimisation du processus et des devis précis basés sur l'expérience DFM.



