





Mécanismes physiques et points douloureux du processus de déformation thermique des alliages de titane
Titanium allié (comme Ti-6Al-4V) module d'élasticité est seulement 50% de l'acier, et la conductivité thermique est faible, la chaleur produite par la coupe est difficile à évacuer rapidement. augmentation de température locale peut atteindre plus de 300 ° C, ce qui entraîne une récupération élastique de la pièce (laisser le couteau) ou une déformation plastique. effet thermique négligé dans le traitement conventionnel de l'aluminium et de l'acier, sur l'alliage de titane causera directement une différence de taille, les modes de défaillance typiques comprennent: déviation de planéité supérieure à 0,02 mm, dilatation de l'ouverture et déformation après relâchement de contrainte. Les ingénieurs doivent prêter attention à la « fragilité de trempe à basse température » du matériau lui-même et aux effets cumulatifs du cycle thermique du traitement.
Analyse des modes de défaillance communs
- Stress thermique résiduelLe refroidissement rapide entraîne un durcissement de la surface et une contrainte de traction interne, ce qui facilite le déclenchement de microfissures.
- Récupération élastique: Après avoir soulagé la force de coupe, la pièce rebondit vers l'outil, ce qui entraîne une rainure ou un trou plus petit.
- Couteaux adhérents et usésL'usure diffuse du titane et de l'outil à haute température, la rugosité de la surface se détériore.
Stratégie d'optimisation des matériaux d'outils et des paramètres de coupe
La ligne de défense avancée pour contrôler la déformation est de réduire la force de coupe et la chaleur de friction.Il est recommandé de choisir une fraise en carbure contenant du cobalt (classe K) ou en carbure intégral, avec un revêtement de tranchant Tialn ou AlCrN. Les paramètres clés doivent être nettement inférieurs à ceux des métaux conventionnels: la quantité d'alimentation recommandée est contrôlée à 0,1 - 0,2 mm/z, la vitesse de coupe est ajustée à 50 - 100 m/min en fonction du diamètre de l'outil. La coupe sèche intensifie l'accumulation de chaleur, il est recommandé d'utiliser une micro-lubrification à haute pression (MQL) ou un refroidissement entièrement humide, le fluide de coupe doit avoir une perméabilité élevée à l'impact, directement dans la zone de coupe pour refroidir rapidement.
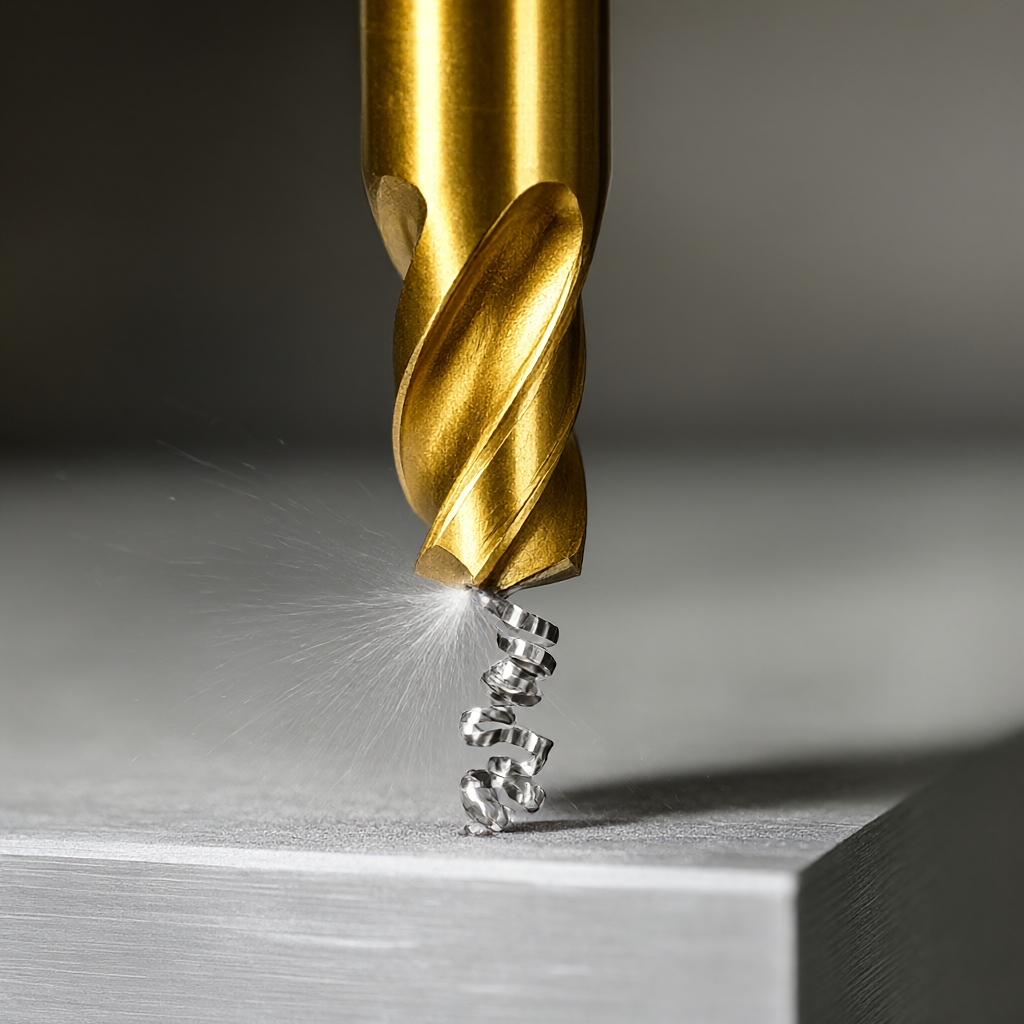
Dans l'usinage à 5 axes, en utilisant la stratégie de profilage de « petite étape, chemin multi-couteau », en gardant la quantité d'outil mangeant sur le côté inférieure à 0,3 fois le diamètre de l'outil, la force radiale peut être considérablement réduite et la déformation inhibée. pour la structure à paroi mince, le processus de fraisage alternatif double face doit être utilisé pour équilibrer la contrainte résiduelle.
Conception de pinces et pratique de l'ingénierie de compensation thermique
Clip flexible est la clé pour prévenir la déformation.La dureté de l'alliage de titane est faible (HRC 32 - 36), le serrage mécanique est susceptible de produire une indentation. l'ingénierie recommande l'adsorption sous vide, des griffes souples pneumatiques ou un outillage personnalisé spécialisé. si vous utilisez des appareils mécaniques, vous devez augmenter la pression de dispersion de la sous-couche (comme les joints en cuivre ou en aluminium). plus important est la compensation thermique: après le traitement, la pièce doit rester plus de 24 heures, après avoir été l'équilibre de contrainte et la température stabilisée avant le meulage final ou l'essai, sinon les données de déformation thermique ne peuvent
Comparaison des différents schémas de traitement
| Type de processus | Scénarios applicables | Avantages de | Limites/Contrôle des risques |
|---|---|---|---|
| 5 axes de fraisage lié | Surface complexe, pièces aérostructurales | Clipping une fois, haute précision, réduction des erreurs cumulatives | La programmation est complexe et l'interférence de l'outil doit être vérifiée par simulation. |
| Tournage CNC (travail de la machine) | Pièces de type arbre mince et petit arbre | Bon support, petite déformation, battement rapide | Corps rotatif uniquement, incapable d'usiner des côtés complexes |
| Ligne de coupe (EDM) | Titane dur, profils complexes | Pas de force de coupe, pas de zone d'influence thermique (HAZ) | inefficacité, la présence de brûlures micro-arc nécessite un polissage secondaire |
Pour les pièces en alliage de titane qui combinent des formes complexes avec des exigences de haute précision, ShowyMetal utilise généralement une marge de fraisage grossier à 5 axes, une machine de décentrage ou une machine de finition à 4 axes pour les dimensions critiques et enfin une inspection tridimensionnelle. ce chemin de processus hybride équilibre efficacement l'efficacité avec la tolérance de forme et de position.
Effet du traitement de surface sur la précision dimensionnelle
L'épaisseur de la couche de film anodisé est généralement de 15-25μm, si la conception ne réserve pas de marge, la couche de film peut entraîner une taille de pièce extrêmement pauvre. Il est recommandé d'indiquer clairement la « taille avant oxydation » ou la « taille après oxydation » lors de l'étiquetage du dessin. sablage et placage similaire, il est nécessaire de réserver une marge de processus de 0,05 - 0,1 mm. En outre, le traitement de la surface brillante élevée nécessite que le substrat lui-même Ra atteigne moins de 0,8 μm, sinon les lignes ne peuvent pas être représentées, il est donc essentiel de contrôler la marque du couteau dans le passage avant.
Contrôle de la qualité et contrôle de la conformité des lots
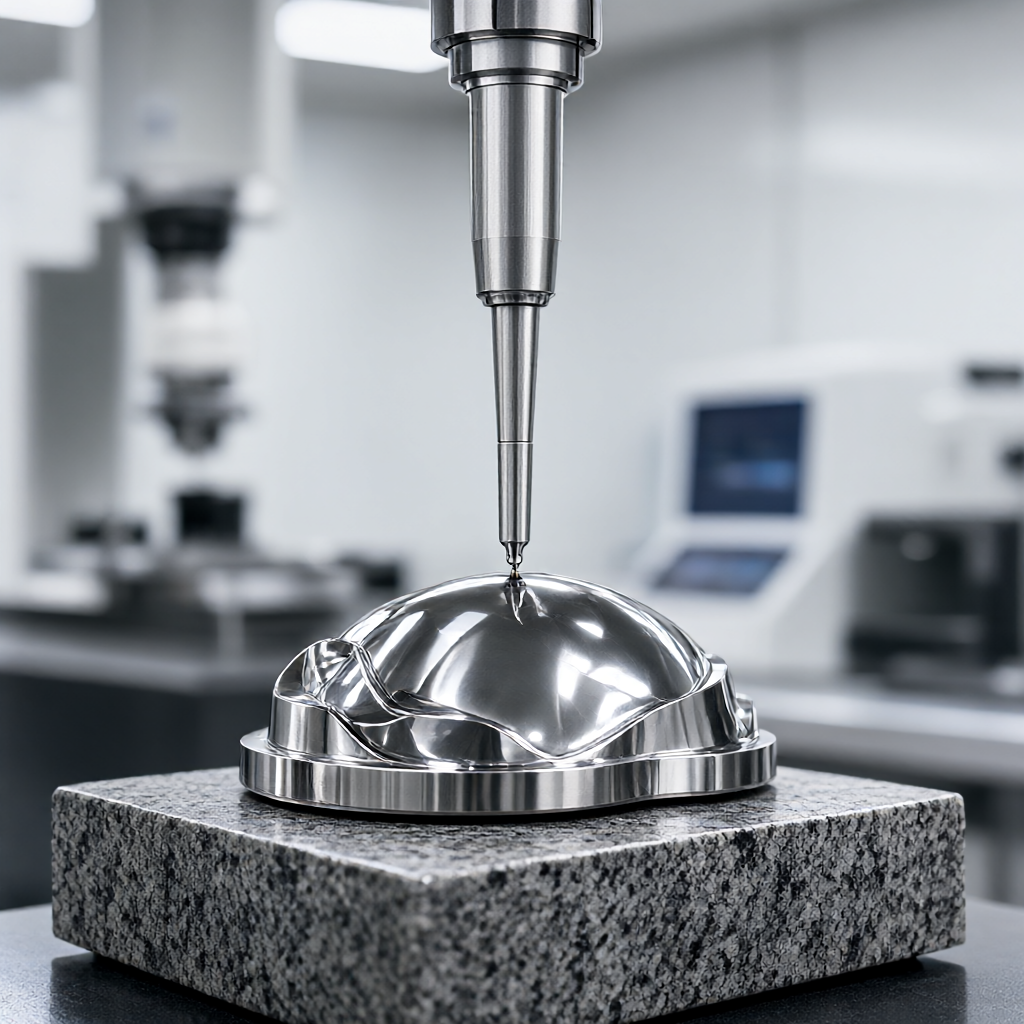
Les fluctuations de la dureté du matériau entre les lots d'alliages de titane entraînent un ajustement fin des paramètres de coupe. ShowyMetal suit strictement le processus de confirmation de la première pièce lorsqu 'il effectue la production en série: inspection de la taille réelle à l'aide d'une machine à mesurer tridimensionnelle (CMM) et évaluation de l'état de la surface en combinaison avec un rugosimètre. contre la déformation thermique, une inspection complète à 100% est effectuée avant l'expédition, garantissant la traçabilité des données.
Questions fréquemment posées (FAQ)
Comment les alliages de titane sont-ils traités thermiquement pour éliminer le stress après traitement?
Habituellement, le recuit de déstress (isolation de 550 à 650 ° C pendant 2 heures) est effectué avant la finition, mais si elle a été finie, elle doit être soulagée par un vieillissement à basse température (350 ° C) pour un réchauffement lent afin d'éviter la fissuration causée par la trempe directe.
Comment éviter le phénomène de « laisser le couteau » lors du fraisage en titane?
L'amélioration de la rigidité du système (avec un outil intégré), la réduction du taux d'alimentation à 0,05 - 0,1 mm/z et l'utilisation d'une petite quantité de coupe latérale (par exemple, 0,05 mm) pour plusieurs passages de coupe lors de la finition peuvent inhiber efficacement la récupération élastique.
Les pièces en titane peuvent-elles être galvanisées directement?
Non recommandé. film de passivation de surface de titane est extrêmement fort, l'adhérence de placage est pauvre et facile à fragiliser par l'hydrogène. généralement utilisé l'évaporation sous vide (PVD) ou anodisation au lieu, si vous devez plaquer, vous devez d'abord procéder au décapage et au nickelage chimique.
Pourquoi le liquide de refroidissement en titane ne peut-il pas changer de marque à volonté?
Le titane est sensible au chlorure et est susceptible de déclencher une fissuration par corrosion sous contrainte. formulation sans chlore doit être utilisé, et les différences dans la composition de la graisse de différentes marques affecteront la qualité microscopique de la surface, il est recommandé de maintenir la cohérence du liquide de refroidissement dans le même lot.
Comment assurer la cohérence entre les 72 appareils en production de masse?
Grâce à des procédures de travail standardisées (SOP) et à un système de gestion de la durée de vie de l'outil, chaque équipement effectue les mêmes paramètres de coupe et le même débit de refroidissement. la valeur de compensation de l'outil est ajustée à l'aide d'un retour de données tridimensionnel, garantissant ainsi une distribution dimensionnelle stable des pièces (Cpk) produites par les différentes machines.
Conclusion et orientation collaborative
Le fraisage CNC en alliage de titane n'est pas seulement un problème de coupe, mais également une ingénierie systématique de la thermodynamique et de la matérialité. grâce à un contrôle précis de la chaleur de coupe, à une rigidité optimisée des appareils et à un processus de post-traitement strict, il est suffisant pour une fabrication de haute précision de ± 0,01 mm. ShowyMetal dispose d'un cluster de 72 équipements CNC pour soutenir la livraison à guichet unique, de la conception DFM à l'anodisation finale, avec un délai de livrage de lot de 15 à 25 jours pour répondre à la plupart des besoins du projet. Si vous avez des besoins en matière de finition élevée ou de surfaces complexes pour les pièces structurelles en alliage de titane, vous êtes invités à fournir des dessins ou des modèles 3D pour obtenir une évaluation du processus et un devis.



