





Dans la production de trous traversants d'usinage CNC de précision, le processus d'ébavurage détermine directement la précision d'assemblage, la sécurité électrique et la cohérence d'apparence de la pièce. pour l'approvisionnement en ingénierie, la négligence du lien d'ébavurage entraîne souvent des blocages dans la production en série, des rayures sur les câbles ou affecte l'adhérence de la galvanoplastie ultérieure. ShowyMetal, en tant que fabricant CNC axé sur la personnalisation en série, offre un service unique allant du fraisage 3/5 axes au tournage CNC, combiné à des traitements de surface tels que l'anodisation, le sablage et autres, garantissant une tolérance d'ouverture de ± 0,01 mm, une finition de surface de Ra0, 4 μm et un contrôle complet de la qualité des bords après élimination des bavures.
Valeur technique fondamentale du processus d'ébavurage et risque de défaillance
Les bavures (Burrs) ne sont pas seulement des imperfections visuelles, mais aussi des dangers fonctionnels dangereux. dans l'usinage par trou traversant, la force de coupe provoque la déchirure du matériau au lieu de le cisailler complètement, formant des bosses métalliques microscopiques.
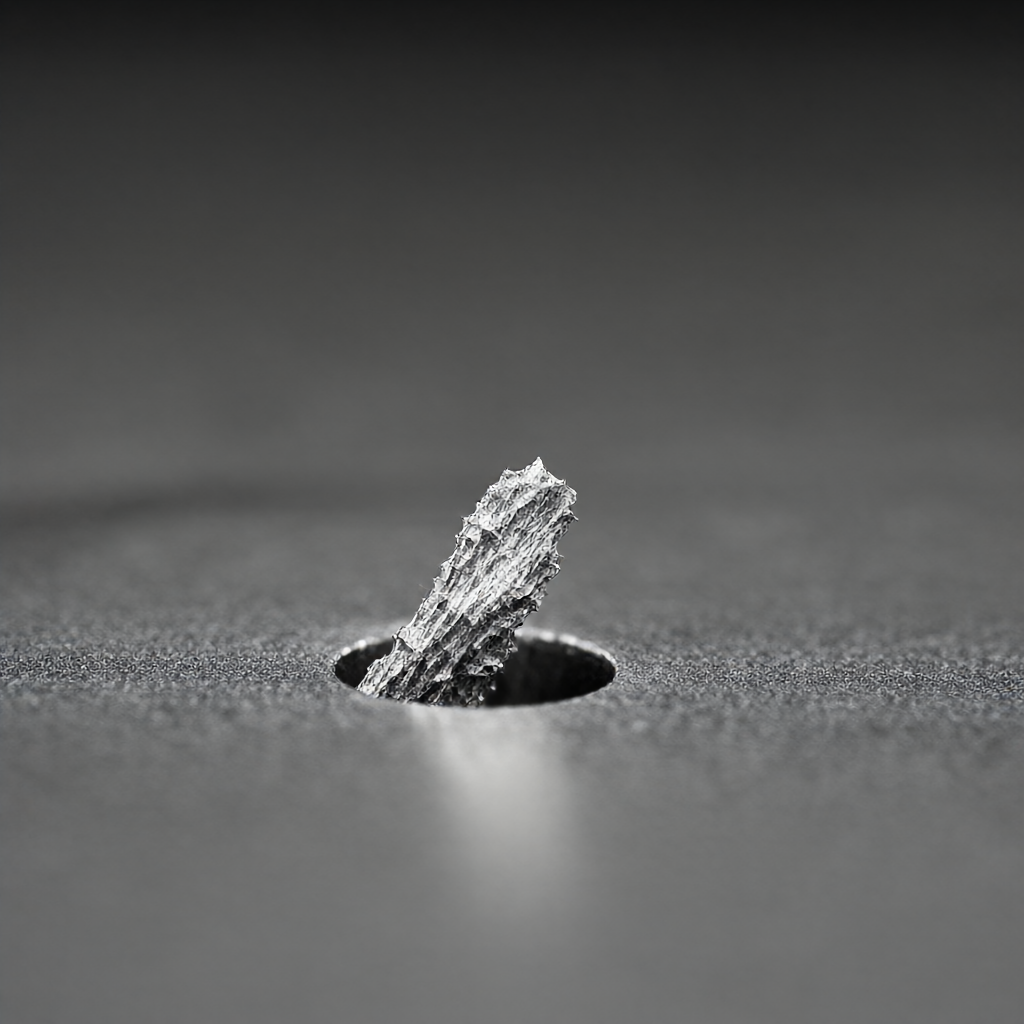
- Interférence dans l'assemblage: Les bavures coincent les ajustements, augmentant la résistance à l'assemblage et même provoquant des dents glissantes dans le filetage.
- Court-circuit électrique: Dans les semi-conducteurs ou les équipements de communication, les bavures en cuivre ou en aluminium non nettoyées peuvent entraîner un court-circuit entre les couches de la carte PCB.
- Mauvaise galvanisation: Les bavures ont tendance à accumuler de l'électrolyte, ce qui entraîne un décollement ou une épaisseur inégale de la couche de placage.
- Concentration de stress: Les bords tranchants deviennent une source de fissures de fatigue et réduisent la durée de vie des pièces.
Par conséquent, l'ébavurage doit être utilisé comme procédure standard dans le processus d'usinage CNC, et non comme un remède après coup.
Comparaison et sélection technique des schémas de procédés d'ébavurage courants
Le choix du procédé varie considérablement selon les différents matériaux (aluminium, acier, acier inoxydable, laiton, plastique d'ingénierie) et la taille des pores. Le tableau suivant compare les scénarios applicables et les avantages et les inconvénients des trois schémas principaux:
| Types de processus | Matériel applicable | Avantages | Limites et précautions |
|---|---|---|---|
| Ébavurage mécanique | Acier, acier inoxydable et laiton | Efficace et automatisable en ligne; adapté à la production en série | Les outils en carbure sont faciles à porter; déformation possible des pièces à parois minces |
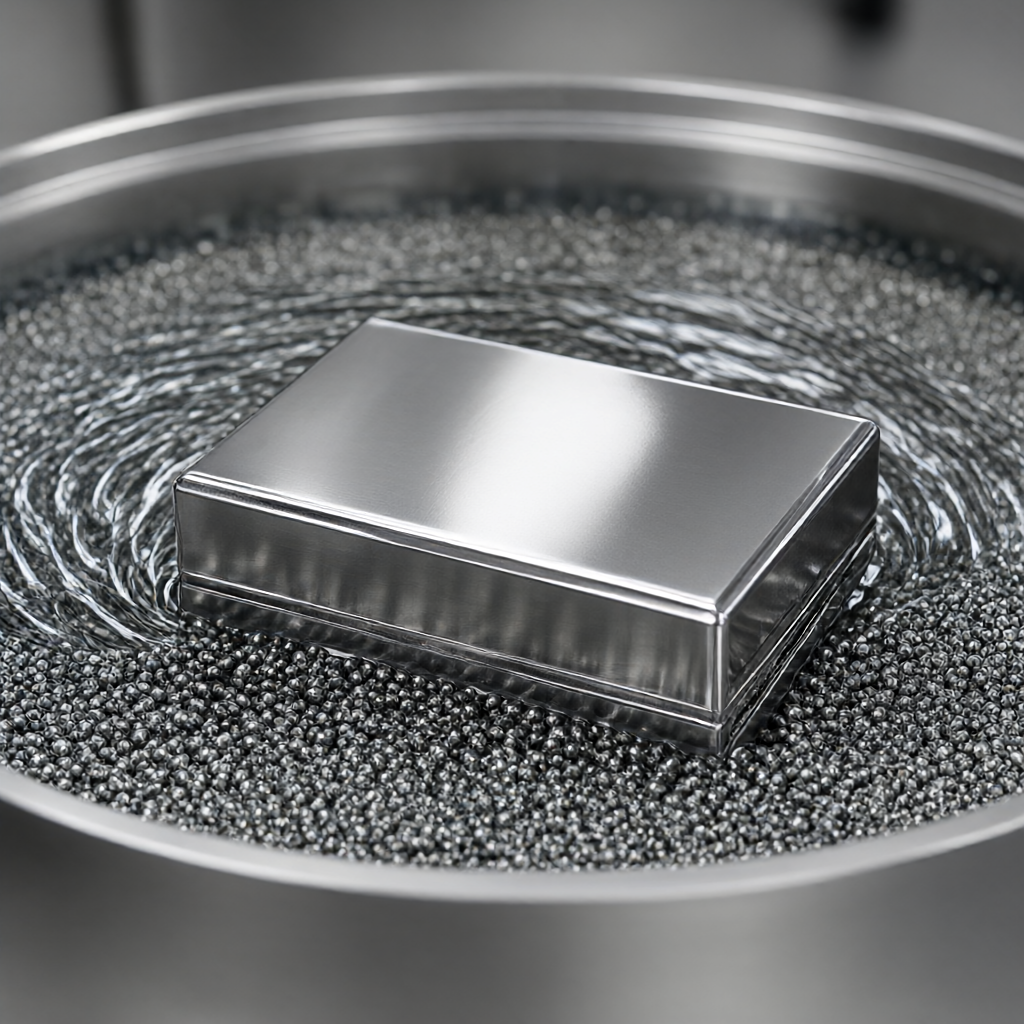
| Vibration ébavurée | Aluminium, alliage de zinc, plastique | Pas de contrainte de contact, évitant les surfaces rayées; adapté aux cavités complexes. | Longue durée; effet limité sur les trous aveugles profonds |
| Ébavurage chimique | Acier, aluminium (doit être strictement distingué) | Peut traiter les bavures difficiles à atteindre dans la cavité interne; surface uniforme | Risque de corrosion résiduelle; lavage à l'eau strict nécessaire; pression environnementale élevée |
Recommandations de sélection: Pour les commandes en vrac à surface lumineuse élevée de ShowyMetal, l'ébavurage mécanique associé au nettoyage par ultrasons est une combinaison courante; pour les pièces aérospatiales de précision, l'ébavurage vibratoire est préférable; pour les pièces en plastique multi-cavités, la priorité est donnée à l'évaluation de l'optimisation du processus d'injection pour réduire le besoin d'ébavurage ultérieur.
Les points clés de l'ébavurage en ligne dans l'usinage CNC à travers les trous
L'ébavurage en ligne est l'intégration de l'action d'ébavurage dans le programme CNC, réduisant le serrage secondaire. paramètres clés sont:
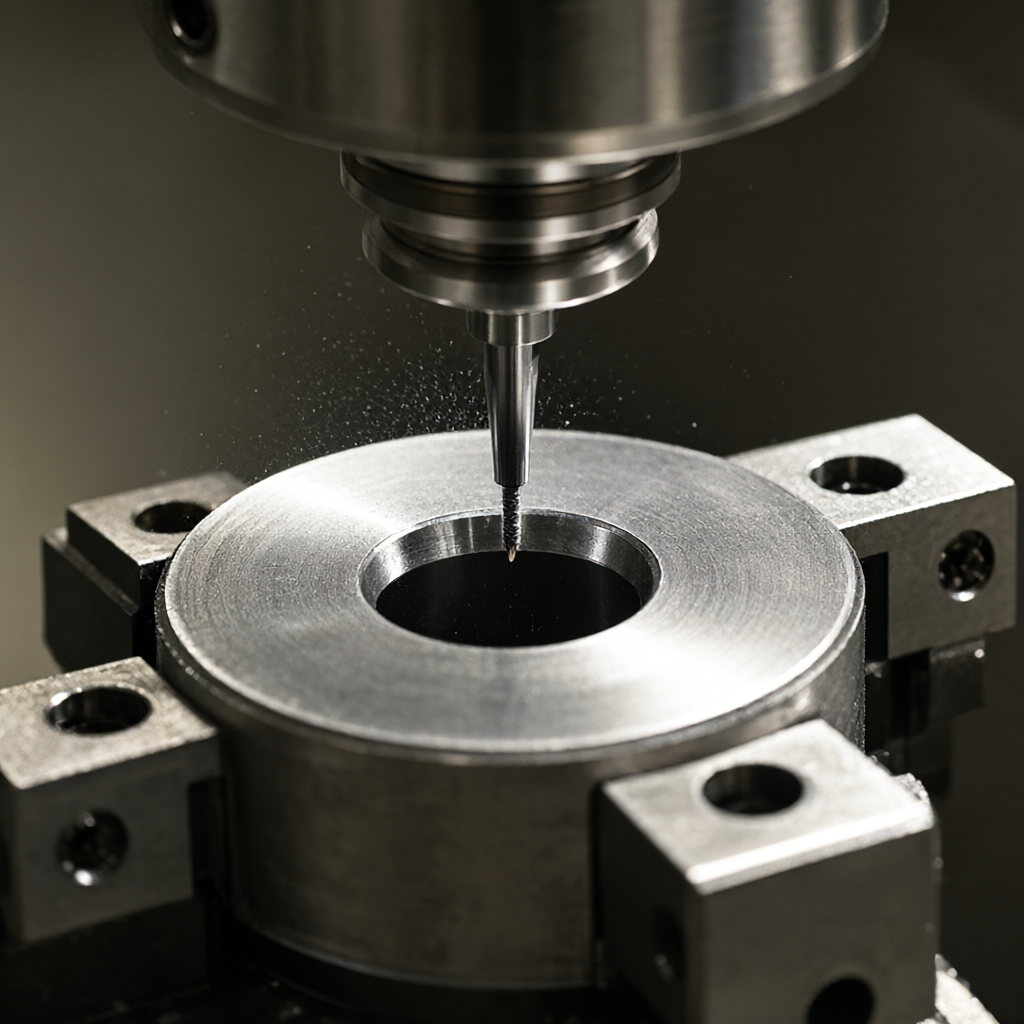
- Sélection des couteaux: Utilisez une fraise à angle arrondi (Ball-nose) ou un couteau d'ébavurage spécial avec un rayon légèrement inférieur à l'ouverture pour éviter d'endommager la paroi du trou.
- Vitesse et alimentation: La vitesse d'ébavurage est généralement de 50% à 70% de la vitesse de finition et l'alimentation est réduite à 30% pour éviter les vibrations.
- Design de la route du couteau: Concevez un passage d'ébavurage annulaire pour le bord de l'orifice au lieu d'une simple coupe linéaire. le trou profond doit être divisé en plusieurs fois, en enlevant 0,02 à 0,05 mm à chaque fois.
- Gestion des fluides de refroidissement: Assurez-vous que les copeaux sortent complètement pour éviter les bavures secondaires causées par l'accumulation de copeaux.
Pour les trous traversants à facettes multiples usinés à 5 axes, l'interférence de l'outil doit être calculée à l'avance et la faisabilité de la trajectoire de l'outil doit être vérifiée à l'aide d'un programme de post-traitement.
Différences dans le processus d'ébavurage pour différentes nuances de matériaux
Les caractéristiques du matériau déterminent la difficulté de l'ébavurage. alliage d'aluminium (par exemple, 6061-T6) Grande ténacité, facile à produire des bavures filamenteuses, nécessitant une coupe à faible alimentation; acier inoxydable (par exemple, 304/316L) dureté élevée, faible conductivité thermique, couteau facile à adhérer, nécessitant une vitesse de rotation élevée + refroidissement suffisant; laiton (C360) facile à traiter mais facile à déformer, l'ébavurage doit être doux. plastiques d'ingénierie (par exemple, PEEK, nylon) Les bavures sont fibreuses, le ponçage mécanique est facile à produire une adsorption électrostatique, il est recommandé de les combiner avec des vibrations ou une ébavurage à basse température.
Contrôle de qualité et critères d'acceptation après ébavurage
L'effet d'ébavurage ne doit pas être seulement visuel, il doit être quantifié pour inspecter:
- Contrôle visuel: Les orifices sont examinés à une loupe de plus de 40 fois, sans bosses visibles.
- Contrôle tactile/palpeur: Utilisez un palpeur de 0,05 mm pour glisser le long de l'orifice sans sensation de suspension; pour les pièces de précision, une légère pression du doigt peut être utilisée (des gants sont nécessaires pour éviter l'huile).
- Mesure altimétrique: Pour les surfaces d'ajustement critiques, mesurez le profil du bord de l'orifice à l'aide d'un rugosimètre de surface, en veillant à ce que les valeurs de Ra soient conformes aux exigences du dessin (généralement ≤ Ra0, 8 μm).
- Test fonctionnel: Essayez l'ajustement, mesurez si la quantité de jeu est dans la tolérance de conception.
ShowyMetal est équipé d'un instrument de mesure et de rugosité tridimensionnel optique qui effectue une inspection complète ou une inspection par échantillonnage AQL avant l'expédition, garantissant ainsi la cohérence du lot.
Mode de défaillance commun d'ébavurage et schéma d'évitement
Les défaillances d'ébavurage courantes dans la production comprennent:
- Résidus de bavures: Cause: passivation de l'outil, alimentation trop rapide. contournement: contrôle régulier de l'outil, optimisation des paramètres de coupe.
- Expansion/réduction de l'orifice: Cause: une force d'ébavurage excessive entraîne une déformation élastique. évitement: coupe légère, entrée multiple dans le couteau, mesure immédiate après ébavurage.
- Grattage sur la surface: Cause: battement de l'outil d'ébavurage mécanique ou grattage des copeaux. contournement: utilisation d'un anneau de guidage, rinçage de refroidissement amélioré, correspondance granulométrique du milieu d'ébavurage vibrant.
Comment choisir un procédé d'ébavurage en fonction de la taille de l'ouverture?
La petite ouverture (20mm) est mécaniquement efficace et convient à l'ébavurage en ligne.
Quelles sont les principales différences entre les paramètres d'ébavurage des pièces en aluminium et en acier?
Pièces en aluminium nécessitent une alimentation basse et une vitesse de rotation élevée pour éviter les couteaux collants et les bavures longues; pièces en acier nécessitent une plus grande quantité de couteau de retour et la pression du liquide de refroidissement pour couper les bavures dures. paramètres spécifiques doivent se référer aux données du fournisseur de matériaux et faire la première confirmation de pièce.
L'ébavurage affecte-t-il la valeur de finition de surface Ra?
Une ébavurage correctement effectuée ne détériore pas significativement la finition et si la trajectoire de l'outil n'est pas conçue correctement ou si la vitesse de rotation est trop basse, des vibrations peuvent être introduites, entraînant des fluctuations de la valeur de Ra. La valeur de Ra doit être confirmée par une inspection de la première pièce pour respecter la bande de tolérance de ± 0,1 μm.
Comment assurer la cohérence de l'ébavurage dans la production en série?
S'appuyer sur un programme CNC pour verrouiller la compensation de l'outil, fixer les points d'inspection (par exemple, mesurer le profil de l'orifice toutes les 50 pièces), réduire les différences humaines à l'aide de pinces d'outillage automatisées et effectuer des inspections de processus par le service qualité.
Tous les trous traversants doivent-ils être ébavurés?
Les surfaces non ajustées, non conductrices et non visibles, si la hauteur des bavures est dans la tolérance d'assemblage et n'a aucun effet fonctionnel, après approbation technique du client, des traces de bavures peuvent être conservées pour réduire les coûts, mais doivent être clairement indiquées sur le dessin ou la nomenclature.
En résumé, l'ébavurage est un maillon clé de la boucle fermée de la qualité de l'usinage CNC. le processus approprié, les paramètres de contrôle et l'inspection stricte sont sélectionnés pour assurer la transformation de la pièce de "usinée" à "vraiment utilisable". ShowyMetal fournit un support complet du processus de conseil DFM à la livraison en masse, si vous avez des doutes sur le processus d'ébavurage des pièces à trou traversant ou des dessins à évaluer, bienvenue pour fournir des spécifications détaillées et des exigences matérielles, nous donnerons un plan de processus et un devis basé sur l'expérience d'ingénierie.



