Usinage CNC des trous aveugles: nettoyage des racines au fond des trous
Lors de l'usinage CNC des trous aveugles, le nettoyage du fond du trou est un processus clé pour déterminer la fonction d'assemblage des pièces et l'esthétique de la surface. pour les ingénieurs et les achats, les résidus d'arc au fond des trous aveugles affectent non seulement la cohérence de la profondeur du trou, mais sont plus susceptibles de devenir une source de concentration de contrainte ou de provoquer une défaillance du joint. cet article analyse en profondeur la stratégie de nettoyage des racines sous différentes combinaisons d'outils et fournit des paramètres de processus et des critères d'acceptation.
Les principaux modes de défaillance de l'échec du nettoyage des racines aveugles
Dans la production en série, le traitement inapproprié du fond du trou aveugle se manifeste généralement par trois défauts typiques: premièrement, la « racine non nettoyée », c'est-à-dire la surface de l'arc de cercle formée par l'extrémité de la perceuse ou la fraise debout sur la paroi inférieure, ce qui entraîne une profondeur de trou réelle inférieure à celle indiquée sur le dessin; deuxièmement, la « coupe excessive », outil de nettoyage des racines coupant trop, détruisant la planéité du fond du trou et même blessant les structures adjacentes; troisièrement, une petite différence de hauteur apparaît au fond du trou en raisième lieu.
Pourquoi les trous aveugles doivent-ils avoir une surface plane au bas?
Dans les composants hydrauliques, pneumatiques ou optiques, le fond du trou aveugle sert souvent de surface d'étanchéité ou de référence de positionnement. si le cercle inférieur par défaut de 0,8 fois le rayon de diamètre du foret est conservé, la pression inégale du joint d'étanchéité est extrêmement susceptible de provoquer des fuites; sur des pièces extérieures telles que le radiateur de la station de base 5G, le fond non enraciné peut détruire l'uniformité de l'épaisseur du film anodisé s'il s'agit de l'arrière du trou traversant.
Nettoyage des racines par une fraise verticale à poignée droite: un équilibre entre précision et efficacité
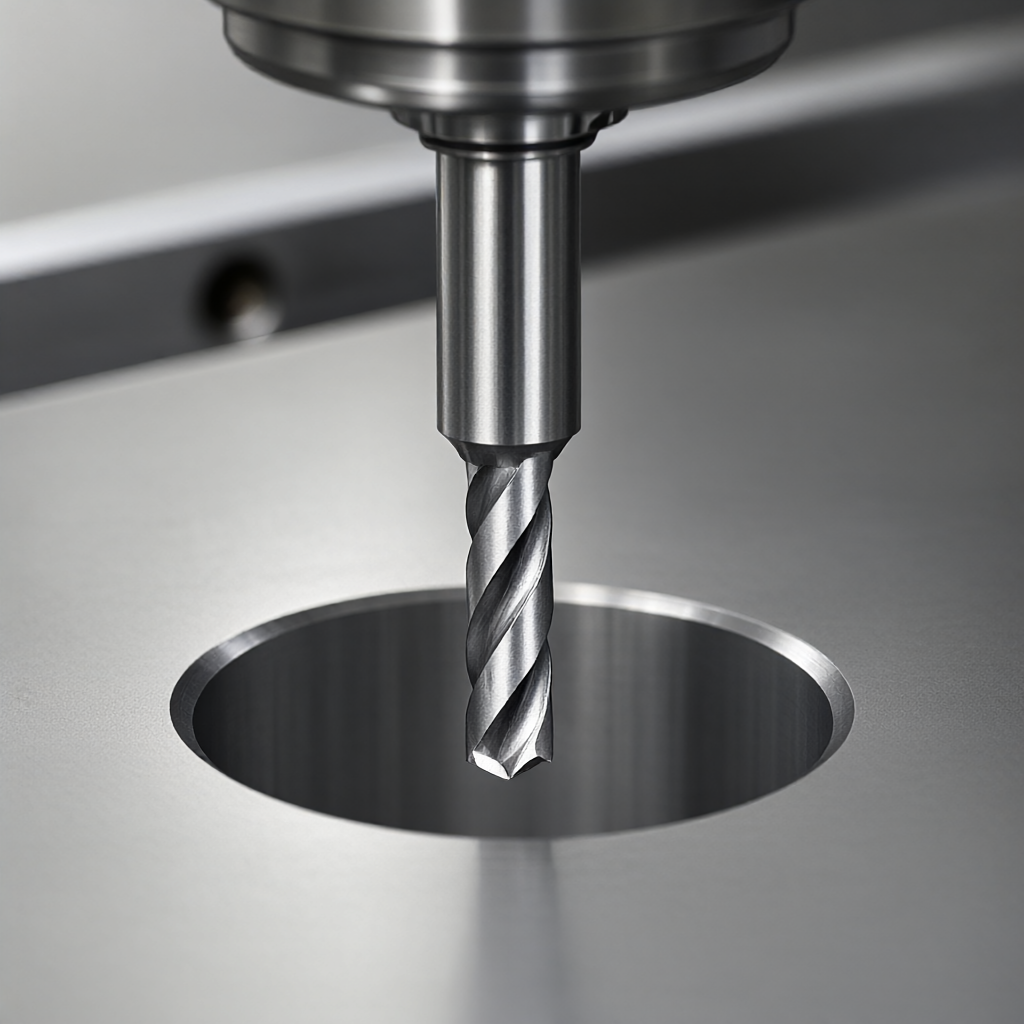
Pour les trous aveugles de plus de 6mm de diamètre, le fraisage de dessous avec une fraise verticale à tige droite (Bottom Milled) est le schéma dominant. Son noyau est que le diamètre de l'outil doit être inférieur à l'ouverture pour laisser un espace latéral d'évitement. Les fraises avec une ouverture de 50% à 70% sont généralement choisies, par exemple, les trous aveugles de φ10mm avec des fraises de φ5-6 mm.
Gros plan sur le processus de fraisage de finition au fond du trou aveugle de la fraise verticale à tige droite
Vitesse de la broche: calculée selon la formule Dmin, le matériau Al6061 recommande 3000-5000 tr/min, et les pièces en acier doivent être réduites à 2000-3000 tr/min.
Vitesse d'alimentation: f/z = 0,05 - 0,1 mm/touche, l'alimentation au stade du nettoyage des racines peut être réduite à 50% pour protéger la pointe de l'outil.
Profondeur d'outillage inférieure: réserver une marge de coupe de 0,1 à 0,2 mm pour éviter le nettoyage dur direct et réduire la déformation thermique.
Les avantages de ce schéma sont le faible coût et la compatibilité forte, mais limitée par le rapport longueur/diamètre de l'outil. lorsque l'ouverture est petite ou la profondeur est grande, le couteau à manche droit est sujet aux vibrations, ce qui entraîne une augmentation de la rugosité de surface Ra valeur.
Couteaux à nez et fraises à tête de boule: petits trous et scénarios de grande profondeur
Pour les trous peu profonds de φ3-6mm, ou pour les trous profonds de plus de 5 fois la longueur de l'outil, le couteau à tête de boule (Ball Nose End Mill) est un choix préférable. caractéristiques de l'arc de cercle du couteau à tête de boule lui permettent de suivre le contour inférieur, réalisant un nettoyage des racines "fraisage à boule".
Les points clés de la planification de trajectoire pour les couteaux à tête de boule
Lorsque vous utilisez le couteau à tête de boule pour nettoyer les racines, vous devez utiliser le dessous de la tête de boule (position de valeur R au-dessus du centre de la boule) comme zéro directionnel Z. Le logiciel CAM doit définir le mode « traitement du dessous de la tête de boule » pour éviter d'appeler directement les coordonnées du centre de la boule. Si le calcul du décalage de l'axe Z est erroné, le dessus de la tête de boule rayera la paroi du trou, ce qui est la cause la plus fréquente d'accident avec le petit nettoyage des racines.
Centre de forage et de fraisage: stratégie de nettoyage des racines pour différents équipements
Il existe des différences significatives dans la mise en œuvre du nettoyage des racines pour les différentes voies de processus:
Comparaison des schémas de processus de nettoyage des racines aveugles
Type de processus
Gamme d'ouverture applicable
Couteaux recommandés
Les principaux avantages
Principales limitations
3/4/5 axes de fraisage
φ3 - φ 100 mm
Straight Tip Standing Fraiser/Couteau à tête de boule
Peut être clipsé pour compléter le nettoyage des racines sur plusieurs côtés avec une grande précision
Les petits trous profonds doivent être remplacés par des couteaux courts, légèrement moins efficaces
Tournage CNC
φ10 - φ300mm
Couteau de diamant/couteau à tête de balle
Convient aux trous aveugles du corps de rotation, bonne rigidité et pas de porte-à-faux
Pièces de type arbre uniquement, trous profilés ne peuvent pas être usinés
Marcher avec soin.
φ1 - φ 12 mm
Couteau à tête de bille/couteau à diamant de micro diamètre
Convient pour les petits trous aveugles précis avec un petit battement
Limité par la course du manchon, le rapport longueur-diamètre est limité
Pour les pièces symétriques rotatives, l'efficacité de nettoyage des racines du tour est beaucoup plus élevée que celle de la fraiseuse, car la rigidité de la prise de la barre d'outil est grande, ce qui peut permettre une plus grande quantité de coupe. tandis que les pièces non rotatives doivent compter sur le fraisage, à ce moment, le lien 5 axes peut être utilisé pour fraiser l'angle d'inclinaison latéral, résoudre le problème du nettoyage des racines des trous parallèles ou des surfaces inclinées.
Effets des propriétés des matériaux sur le processus de nettoyage des racines
La ductilité et la dureté des différents matériaux déterminent directement le choix de l'outil de nettoyage des racines.
Alliage d'aluminium vs alliage titane
Al7075 et d'autres outils en aluminium à haute résistance faciles à coller, lors du nettoyage des racines doivent utiliser un grand outil d'angle arrière et coopérer avec le soufflage à haute pression de copeaux.Titanium alliage en raison de la mauvaise conductivité thermique, la température de la zone de coupe est élevée, il est recommandé d'utiliser des outils de revêtement et de réduire la vitesse d'alimentation, pour empêcher la pointe du couteau de s'écraser.
Comparaison des caractéristiques des matériaux de nettoyage des racines en aluminium et en titane
Acier inoxydable et plastiques techniques
Les copeaux d'acier inoxydable 304/316L sont sérieusement enroulés, il est nécessaire de confirmer que l'évacuation des copeaux n'est pas obstruée avant le nettoyage des racines. tandis que pour les plastiques d'ingénierie tels que PEEK, POM, etc., la déformation thermique est le principal risque, la phase de nettoyage des racines doit être effectuée avec la stratégie "profondeur de coupe peu profonde + vitesse de rotation élevée" pour éviter l'accumulation de chaleur entraînant l'effondrement du fondrement du fond du trou.
Critères d'acceptation et pratiques d'essai
L'effet de nettoyage des racines ne dépend pas seulement de la profondeur, mais aussi de la qualité de la surface. il est recommandé que l'acceptation comprenne les indicateurs suivants:
Dimensions de profondeur de trou: la tolérance est généralement contrôlée à ± 0,05 mm, les pièces de précision peuvent atteindre ± 0,02 mm.
Planéité du fond du trou: pour la surface d'étanchéité, la planéité doit être supérieure à 0,02 mm, afin d'éviter les points hauts locaux.
Rugosité de la surface: la valeur Ra de la zone de nettoyage des racines doit être supérieure à Ra0,8 μm, et les pièces extérieures doivent atteindre Ra0,4 μm.
Sur la méthode de détection, lors de la mesure de la profondeur du trou à l'aide d'une sonde dimensionnelle ou CMM, il est nécessaire de prêter attention à la compensation du diamètre de la balle de la sonde.Pour l'intérieur du trou aveugle, il est recommandé d'utiliser un micromètre de diamètre intérieur avec un étrier vernier de profondeur, ou d'utiliser un microscope d'imagerie pour observer s'il y a un éclatement sur le bord.
Questions fréquemment posées
Quelle est la hauteur d'erreur normale pour le nettoyage des racines aveugles CNC?
Habituellement, le processus réserve une marge de 0,1 à 0,2 mm pour être éliminé par le couteau de nettoyage des racines, et le contrôle de l'erreur dimensionnelle finale à ± 0,02 à 0,05 mm appartient à la plage de tolérance normale du lot, en fonction de la précision de l'équipement et de la rigidité du clip.
Pourquoi les trous aveugles à petite ouverture cassent-ils facilement les couteaux?
Une petite ouverture limite le diamètre de l'outil et un rapport longueur/diamètre trop important entraîne une rigidité insuffisante. solutions comprennent l'utilisation d'un couteau à racine plus court, une vitesse d'alimentation réduite, ou une finition avec une machine à centrer pour réduire le surplomb.
Est-il nécessaire de percer grossièrement avant de nettoyer les racines?
Il doit être grossièrement usiné. positionnement avec une perceuse centrale d'abord, puis retirer la plus grande partie de l'allocation avec une perceuse de diamètre légèrement plus grand ou une fraise debout, et enfin le fond avec un nettoyeur de racine. nettoyage direct des racines peut surcharger ou déformer l'outil en raison d'une quantité excessive de coupe.
Comment éviter le noircissement après le nettoyage des racines des pièces en aluminium?
Il s'agit d'une "adhérence des copeaux d'aluminium" typique ou d'une tache d'oxydation. il est nécessaire d'effectuer le processus de dégraissage immédiatement après le nettoyage des racines et de le nettoyer à l'éthanol absolu ou à l'huile de dégraissage spéciale, suivi d'un traitement rapide d'anodisation ou de scellement des pores.
Quelle est la différence essentielle entre le nettoyage des trous aveugles et le fraisage des pièces tournées?
Le tournage est une coupe radiale, dépend de la rigidité de la tige de l'outil, convient aux trous aveugles rotatifs de grand diamètre, les lignes de surface sont dans une seule direction; le fraisage est une coupe multi-tranchants, adaptée aux corps non rotatifs, mais nécessite le contrôle des marques de raccordement.
Conclusions et recommandations d'action
Le nettoyage des trous aveugles n'est pas simplement un « forage jusqu 'au bout », mais une ingénierie systématique impliquant la sélection des outils, les trajectoires CAM, les caractéristiques des matériaux et les méthodes d'inspection. pour les pièces ayant des exigences esthétiques ou des besoins d'étanchéité fonctionnelle, des instructions claires de nettoyage des racines sont disponibles.(comme « plan inférieur, Ra0.8 ») peut réduire considérablement les coûts de communication. si votre projet implique une structure aveugle complexe, ou si vous devez concilier la cohérence du lot avec une livraison rapide, il est recommandé d'envoyer les dessins à l'équipe d'ingénierie. nous pouvons fournir des recommandations sur le processus de nettoyage des racines basé sur DFM et la production par matrice de 72 unités d'équipement, assurant l'ensemble du processus de l'épreuve à la production en série en 15-25 jours.
Envoyez votre plan STEP / DWG / PDF et nos ingénieurs répondent sous 2 heures avec un devis détaillé incluant une analyse DFM gratuite et des conseils de procédé — sans engagement.
Envoyez-nous votre plan — nous nous occupons du reste
Envoyez votre plan STEP / DWG / PDF et recevez sous 2 heures un devis détaillé avec analyse DFM gratuite et conseils sur le procédé. Sans quantité minimale — dès 1 pièce.