





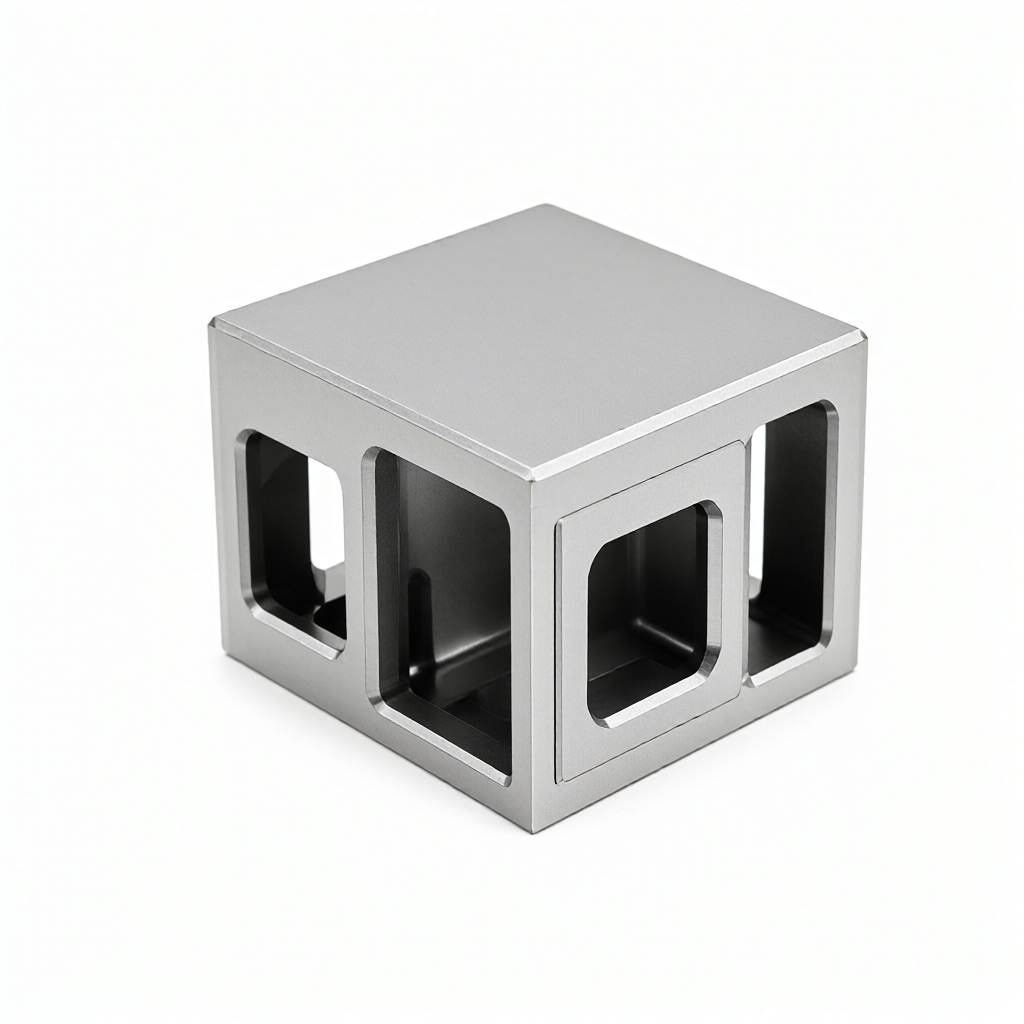
La fabrication de précision doit être combinée avec les caractéristiques de traitement thermique des matériaux et le processus de liaison multi-axes pour le contrôle coopératif des problèmes de vieillissement et de rebond des supports complexes dans l'usinage CNC des pièces aéronautiques en raison du soulagement des contraintes de coupe. Ce guide analyse la loi de répartition des contraintes résiduelles entre les supports en alliage d'aluminium et en alliage de titane après le fraisage automobile et le fraisage à 5 axes, fournit une courbe de température de vieillissement spécifique, un référentiel de serrage et une stratégie de compensation dimensionnelle, garantit que la tolérance finale de la pièce est stable à ± 0,01 mm et atteint la norme de livraison apparente de finition de surface Ra0, 4 μm.
Sources de contraintes résiduelles et mécanismes de déformation des supports complexes
Le support aéronautique utilise généralement un alliage 7075-T6 ou Ti-6Al-4V, le traitement brut pour enlever la couche de durcissement de traitement de surface et la contrainte de coulée/forgeage à l'intérieur des pièces déclenchera une redistribution de la contrainte. sans traitement de déstress efficace, la pièce finie aura un rebond de fluage lent au fil du temps, ce qui entraînera une taille de trou de positionnement critique et de surface de montage extrêmement pauvre.
- Couper le stress: La zone de déformation plastique créée par le fraisage à grande vitesse est comprimée, la surface est tirée après le déchargement et l'intérieur est comprimé, ce qui entraîne une déformation des bords.
- Stress thermiqueDifférence de température locale due à la chaleur de coupe, contrainte thermique résiduelle qui forme une distribution en gradient après refroidissement de la pièce.
- Stress organisationnelLa transition de phase microscopique de l'alliage est inégale et la dérive dimensionnelle due à l'ajustement lent de la distorsion du réseau cristallin après un placement prolongé.
L'expérience d'ingénierie montre que les supports à paroi mince complexes changent de taille le plus radicalement dans les 24 à 48 heures suivant le fraisage de finition, puis se stabilisent progressivement. insérer un processus de déstress avant la finition est donc essentiel pour assurer la cohérence du lot.
Spécification des paramètres de processus de déstress et de vieillissement
Le vieillissement déstressant n'est pas le renforcement de la solution solide, son cœur est la relaxation de la contrainte à haute température. pour le support en alliage d'aluminium 7055-T6, la température de vieillissement recommandée est de 410 ° C-425 ° C, le temps de conservation est calculé en fonction de l'épaisseur de la paroi, généralement tous les 10mm d'épaisseur de paroi correspond à 2-4 heures.
Remarque: une température de vieillissement trop élevée entraîne une diminution de la résistance du matériau (réduction de la dureté de 2 à 3HBS), affectant les propriétés mécaniques finales; un temps de rétention insuffisant entraîne un taux de réduction des contraintes inférieur à 80%, ce qui ne peut pas inhiber efficacement le rebond.
Pour l'alliage de titane Ti-6Al-4V, la température de recuit de déstress est généralement de 520 ° C à 540 ° C, effectuée sous vide ou dans une atmosphère protectrice pour empêcher l'oxydation de surface. le temps d'isolation est plus long, il est nécessaire de couvrir l'épaisseur maximale de la section pour s'assurer que la température du noyau atteint la valeur définie.
Comparaison des processus avant et après le déstress
Les effets des différents schémas de déstress sur la précision finale et la période de transition varient considérablement, et le tableau suivant compare les trois schémas principaux de vieillissement naturel, de vieillissement forcé et de déstress vibratoire.
| Le schéma de déstress | Matériel applicable | Cycle/Consommation d'énergie | Taux d'élimination du stress | Stabilité dimensionnelle | Scénarios applicables |
|---|---|---|---|---|---|
| Prescription naturelle | Alliage d'aluminium | 7-30 jours de | 60 à 70% | Modérée | Pièces structurelles non critiques avec une période de livraison confortable |
| Prescription forcée de déstress | Alliage aluminium/titane | 8-12 heures | 85 à 95% | élevé | Support critique pour l'aviation, exigence de haute précision |
| Vibration déstress | Acier/Inox | 1-2 heures | 40 à 60% | Moyenne et basse | Grand support de soudage pour soulager le stress de soudage |
Dans la production en série, le vieillissement forcé déstressant, bien qu 'il augmente la consommation d'énergie de traitement thermique, comprime considérablement le temps de cycle et peut atteindre un taux de réduction de contrainte de plus de 85%, est le choix préféré pour les supports aéronautiques de précision. pour les supports lourds avec une épaisseur de paroi supérieure à 50mm, il est recommandé de combiner le vieillissement naturel avec le traitement de finition pour éviter le risque de grossissement des grains causé par le vieillissement forcé.
Stratégie de serrage anti-déformation dans l'usinage composite de fraisage de véhicules à cinq axes
Le support complexe a de multiples facettes, caractéristiques dimorphes, et la déformation de la pince est une autre grande source de distorsion d'usinage. lors de l'adoption du centre d'usinage 5 axes, le principe de "pince une fois, positionnement multiple" doit être suivi, la préférence est donnée à l'utilisation de l'adsorption sous vide, pince étanche à l'air ou support de griffe souple pour réduire l'impact de la force de coupe sur l'extrémité cantilever.
- Soft Paws auto-tensionSerrer les pièces à paroi mince en utilisant la déformation élastique du matériau pour éviter la concentration de contrainte locale.
- Support par dé: Lors de l'usinage de la cavité profonde, utilisez un dé à coudre hydraulique pour soutenir le fond et éliminer le couteau de laisse.
- Optimisation des cheminsUtilisation de la stratégie de fraisage en cisaillement pour réduire la force de coupe radiale et éviter la détérioration de l'ondulation de surface causée par le tremblement de la paroi mince.
Parmi les 72 équipements CNC de ShowyMetal, le centre composite de fraisage est particulièrement adapté pour traiter les supports avec des caractéristiques de corps rotatif et de plan, complétant plusieurs processus de fraisage, de fraisage et de perçage par un serrage unique, réduisant ainsi l'accumulation d'erreurs de positionnement répétées.
Compensation dimensionnelle et inspection en ligne en boucle fermée
Malgré le vieillissement déstressant, l'usinage génère de nouvelles contraintes de coupe. un modèle de compensation dimensionnelle doit être établi: la déformation réelle est mesurée après l'usinage de la première pièce, le facteur de compensation est calculé et appliqué aux lots suivants.

- Première inspection à grande échelle: acquisition de points caractéristiques critiques à l'aide d'une machine à mesurer tridimensionnelle (CMM).
- Comparaison des données: les valeurs mesurées sont comparées aux valeurs nominales CAD pour générer des vecteurs de déviation.
- Post-traitement CAM: superposition de compensation de déviation dans le parcours de l'outil pour effectuer des micro-surcoupes.
- Surveillance des lots: toutes les 50 pièces fabriquées sont contrôlées par échantillonnage, si la valeur Cpk est inférieure à 1,33, la compensation est immédiatement ajustée.
Ce contrôle en boucle fermée assure la stabilité de la précision de ± 0,01 mm dans la production en série, avec une inspection à 100% avant l'expédition, interceptant efficacement l'écoulement des produits indésirables.
Contrôle des finitions et de la qualité de l'apparence
Les exigences d'intégrité de surface pour les supports aéronautiques sont extrêmement élevées. après le vieillissement déstressant, la surface est susceptible d'adhérer à la peau oxydée ou salée, nécessitant un nettoyage approfondi. anodisation ultérieure (par exemple, norme QAQ-300) épaisseur doit être contrôlée à 10-25μm, et l'incrément de couche d'oxyde réservé.

- Sandblading et BrushingUnifie la texture extérieure, élimine les marques de couteau usinées et améliore la cohérence visuelle.
- Polish par HighlightPour les surfaces étanches à l'air ou les surfaces ajustées, le polissage du miroir doit être effectué après le fraisage fin, jusqu'à Ra0,4 μm, afin d'éviter le point de départ de la concentration de contrainte.
- Inspection de: Utilisez un rugosimètre pour détecter la finition de surface et un interféromètre à lumière blanche pour détecter les micro-rayures et assurer l'absence de rayures et de taches.
La qualité de l'apparence n'est pas seulement une question d'esthétique, mais aussi de sensibilité à la corrosion sous contrainte.La surface haute finition réduit les défauts microscopiques et améliore la durée de vie en fatigue dans un environnement aéronautique.
Questions fréquemment posées
Doit-on procéder à un vieillissement déstressant avant la finition du support en aluminium aéronautique?
Pour les supports complexes dont l'épaisseur de paroi est supérieure à 20mm ou pour lesquels les tolérances sont supérieures à ± 0,02 mm, le vieillissement forcé est fortement recommandé afin d'éliminer les contraintes résiduelles dues à l'usinage brut et d'assurer la stabilité dimensionnelle à long terme après la finition.
Quelles sont les conséquences d'une température de vieillissement trop élevée?
Une température trop élevée entraînera un vieillissement excessif de l'alliage d'aluminium et une diminution de la résistance; l'alliage de titane peut déclencher une transition de phase et réduire les propriétés de fatigue. doit être strictement effectué conformément aux spécifications de traitement thermique correspondant à la qualité du matériau et surveiller l'uniformité de la température du four.
Comment savoir si le délai de prescription est suffisant?
La répartition des contraintes de surface peut être mesurée par un contrainomètre résiduel et considérée comme suffisante si la valeur de contrainte est inférieure à 50MPa et que chaque point de mesure est uniformément réparti; ou elle peut être vérifiée directement par un essai de stabilité dimensionnelle après finition, tel qu 'un retest de 72 heures.
L'usinage 5 axes peut-il complètement éviter la déformation du support?
L'usinage à 5 axes réduit considérablement la déformation du serrage en optimisant l'attitude de l'outil et en réduisant le nombre de serrages, mais ne peut pas éliminer complètement les contraintes internes de coupe. il doit être combiné avec la stratégie de vieillissement et de compensation dimensionnelle pour obtenir un contrôle de haute précision.
Comment la production en série garantit-elle la cohérence esthétique?
Établir des paramètres standardisés du processus de traitement de surface (densité de courant, température, temps) et effectuer une inspection complète de l'apparence avant l'expédition, en utilisant des outils de fraisage fins de haute finition et un affûtage régulier, afin de garantir que les produits en vrac sont exempts de rayures et de différences de couleur.
Conclusions et recommandations pour l'action
La fabrication de précision de supports complexes pour l'aviation est une combinaison de matériaux, de traitement thermique et de technologie CNC multi-axes. grâce au vieillissement scientifique de déstress, à l'usinage composite de fraisage à cinq axes et à la compensation dimensionnelle en boucle fermée, le rebond peut être efficacement contrôlé et les exigences de tolérance et d'apparence strictes. Si votre projet implique un usinage CNC de précision pour supports aéronautiques, les dessins ou les modèles 3D sont les bienvenus et notre équipe d'ingénieurs vous fournira des conseils d'analyse DFM et d'optimisation du processus pour aider le projet à atterrir efficacement.



