





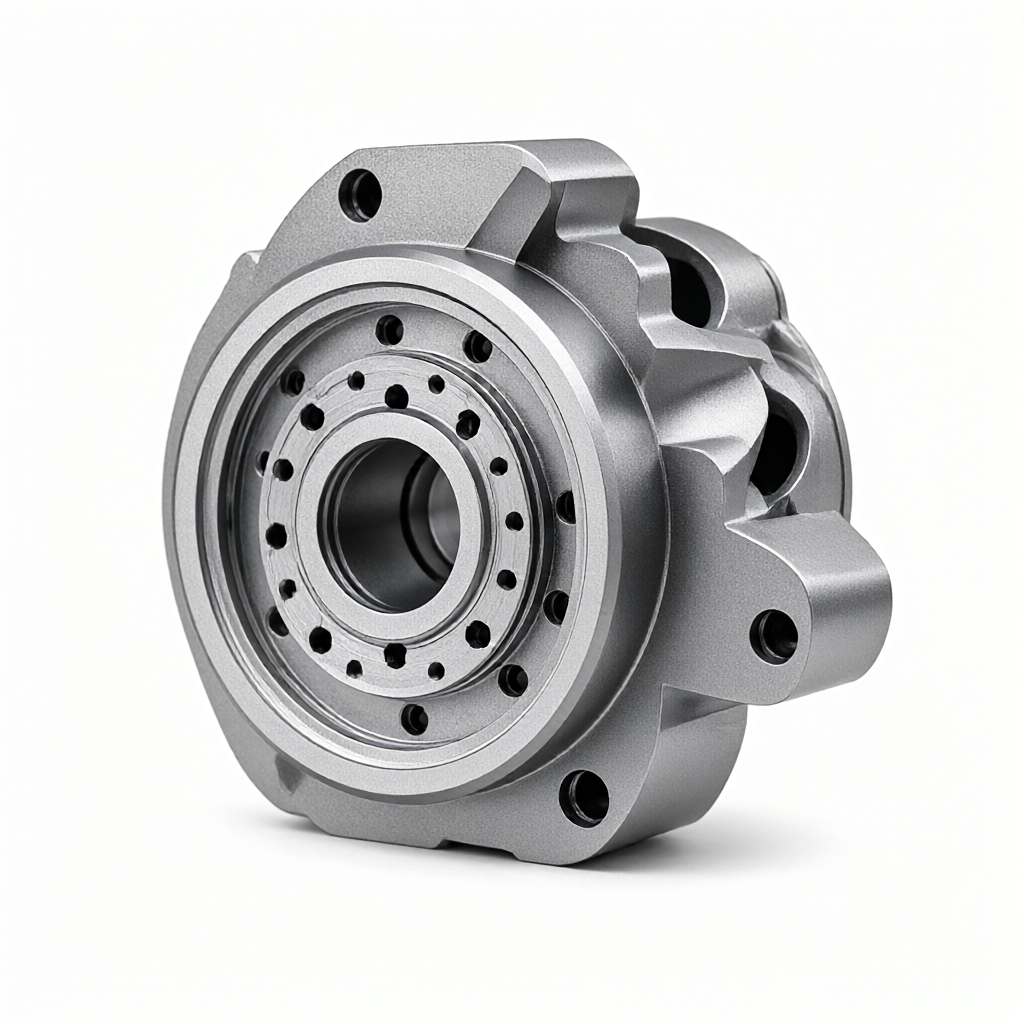
Dans le traitement des pièces aéronautiques, l'équilibre entre la conductivité du film anodisé et l'adhérence du revêtement est un défi clé pour assurer le blindage électromagnétique, la résistance structurelle et la fiabilité à long terme. de nombreux ingénieurs sont souvent confrontés au dilemme de la résistance élevée du film d'oxyde affectant la transmission du signal RF, ou à l'insuffisance de la force de liaison du film d'oxyde dur (HOD) entraînant l'écaillage précoce du revêtement lors du choix d'un alliage d'aluminium 7050 ou 7075. Cet article analysera en profondeur la microstructure du film d'oxyde, explorera comment obtenir une solution optimale de conductivité et d'adhérence par l'ajustement des paramètres du processus (tels que la densité de courant, la composition de l'électrolyte), et fournira des tableaux de paramètres de processus spécifiques et des critères d'acceptation pour aider les équipes d'approvisionnement et techniques à éviter le risque de défaillance pendant les phases de devis et d'acceptation.
Analyse des contradictions techniques entre conductivité et adhésion des films anodisés
Dans la connaissance traditionnelle, la couche anodisée d'aluminium (principalement α-Al 'O') est un excellent isolant avec une résistivité volumétrique élevée. Cependant, dans les pièces de précision aéronautiques telles que les supports de montage d'antenne, les substrats thermiques ou les assemblages radar, les propriétés conductrices du substrat doivent souvent être restaurées ou améliorées par des revêtements métallisés ultérieurs tels que le cuivre, l'or. À ce stade, le film d'oxyde agit non seulement comme une couche isolante, mais aussi comme une couche de transition interfaciale entre le revêtement et le substrat.
Le paradoxe est que: un film d'oxyde trop épais augmente la résistance de contact, affectant la conductivité; une couche de film trop mince peut ne pas fournir suffisamment de contrainte de liaison mécanique (adhérence) pour le placage ou la pulvérisation ultérieure. En outre, le film d'oxyde dur (HOD), bien que résistant à l'abrasion, est très sensible à la fissuration et à la chute de l'interface sous charge alternative si la structure du réseau n'est pas assez dense.
Les paramètres de processus clés qui influencent les propriétés de la couche de film
Composition des électrolytes et contrôle de la température
L'anodisation à l'acide sulfurique est la norme de l'industrie, mais dans le domaine de l'aviation, l'acide oxalique ou le système acide mélangé est souvent utilisé pour ajuster la structure de la couche membranaire.Dans le système à l'acide sulfurique, chaque augmentation de température de 5°C, la porosité de la couche membranaire augmente légèrement, ce qui favorise la formation de voies conductrices, mais réduit la dureté. Il est généralement contrôlé à 18-22°C pour équilibrer l'étanchéité des pores avec la conductivité.

Conception de la forme d'onde de densité actuelle
La forme d'onde du courant pulsé (Pulse Rectifier) est une tendance dans le traitement moderne des pièces aéronautiques. en ajustant le cycle de service, vous pouvez contrôler la taille du grain de la couche de film. un faible cycle de service est bénéfique pour générer une couche d'oxyde dur dense et fin, améliorant l'adhérence; un cycle de service élevé avec un courant de crête plus élevé, peut approfondir la couche de film et augmenter les pores, réduisant la résistance. il est recommandé de diviser le traitement en fonction de la zone de fonction de la pièce, par exemple la surface de contact de l'antenne utilise un processus à porosité élevée, la surface non fonctionnelle utilise une oxydation dure dense.

Comparaison des options de procédé: oxydation conventionnelle vs oxydation dure vs conductivité améliorée
Pour différentes pièces fonctionnelles aéronautiques, les trois principales voies de processus diffèrent considérablement dans l'accent mis sur les performances. tableau ci-dessous compare leurs performances sur la conductivité, l'adhérence et les scénarios applicables pour la sélection technique de référence.
| Type de processus | Gamme d'épaisseur de film (μm) | Caractéristiques de résistance de surface | Classe d'adhérence du revêtement | Scénarios aériens applicables |
|---|---|---|---|---|
| Oxydation sulfurique conventionnelle (Type II) | 10-20 | Moyenne à élevée, nécessite un trou conducteur ultérieur | Général (5B-5L) | Structures non porteuses, pièces extérieures |
| Oxydation dure (Type III / HOD) | 25-50 | Haute, excellente isolation | Haute (4B-5L) | Porte-roulements résistants, rails |
| Conducteur renforcé (poreux + métallisé) | 5-15(pré-film) | Low (avec revêtement Cu/Au) | Élevé (4B-5L, activation interfaciale) | Base d'antenne RF, interface thermique |
REMARQUE : Les cotes d'adhérence sont basées sur les normes de test ASTM B571, 5 L représentant le niveau d'adhérence le plus élevé. Le processus à conductivité améliorée utilise généralement une pré-oxydation en couche mince (anodisation) combinée à un processus de galvanoplastie, plutôt que de compter uniquement sur le film d'oxyde pour conduire l'électricité.
Points pratiques clés pour atteindre l’équilibre
- Traitement pré-corrosion:Pour l'alliage 7050, il est recommandé d'effectuer 3 à 5 minutes de lavage alcalin avant oxydation pour éliminer les produits de corrosion de surface et activer la matrice. C'est la première étape pour améliorer l'adhérence du revêtement.
- Sélection du processus de scellement des trous:L'étanchéité à la vapeur d'eau classique ferme les pores et augmente la résistance électrique. pour maintenir le chemin conducteur, il est recommandé d'utiliser un liquide d'étanchéité conducteur (avec des additifs de nickel ou de cobalt) ou de ne faire que l'étanchéité locale, en préservant le chemin conducteur.
- Couche passive interfaciale:Avant la galvanoplastie, une couche de passivation à l'échelle nanométrique est formée à l'aide d'un passivant de phosphate de manganèse, ce qui peut améliorer considérablement la force de liaison du revêtement à la matrice d'aluminium et éviter le risque de fragilisation par l'hydrogène.
ShowyMetal confirme généralement avec l'ingénieur au stade DFM les limites supérieures de résistance spécifiques et les exigences d'adhérence, telles que l'exigence d'une résistance de contact, lors de la manipulation de tels éléments aéronautiques.< 5 mΩ,并据此调整孔隙率参数。
Normes de détection et évitement du mode de défaillance
Le lien d'acceptation ne peut pas être basé uniquement sur la vision. conductivité nécessite la mesure de la résistance du bloc de film en utilisant la méthode à quatre sondes, ou la simulation de l'état d'assemblage réel pour mesurer la résistance de contact. adhérence nécessite une application stricte de la méthode de coupe croisée ASTM B571 ou de la méthode de rayure de revêtement ASTM B432.

Les modes de défaillance communs incluent:
- Bubbling (Blisting):La plupart du temps, le pré-dégraissage incomplet ou le contrôle de la température pendant le processus d'oxydation entraînent une agrégation de contraintes internes dans la couche de film.
- Peeling (Peeling):L'adhérence du revêtement est insuffisante, souvent en raison d'une destruction excessive du réseau cristallin par pré-corrosion ou d'un film d'oxyde trop mince.
- Résistance Drift:L'étanchéité incomplète des pores ou les changements d'humidité ambiante entraînent l'absorption d'humidité de la couche de film, ce qui entraîne une augmentation de la résistance électrique au fil du temps.
FAQ: Technologie d'anodisation aéronautique et sélection de type
Comment puis-je m'assurer que l'adhérence de la couche de cuivre après anodisation est supérieure à 4B?
La clé réside dans la pré-corrosion avant oxydation et le traitement de passivation après oxydation. éviter l'utilisation d'un pré-film d'électrolyte trop puissant, recommander une couche mince d'oxydation poreuse (5-10μm) avec passivation du phosphate de manganèse, peut réduire considérablement l'énergie interfaciale et améliorer la force de liaison.
Un film d'oxyde dur peut-il être utilisé directement comme couche conductrice?
Habituellement non. film d'oxyde dur est dense et isolant, avec une résistance extrêmement élevée. si vous voulez conduire l'électricité, vous devez superposer un revêtement métallisé (tel que l'or ou l'argent galvanisé) sur elle, ou utiliser un film d'oxyde de type conducteur spécialement conçu, mais cela est moins vu dans le domaine de l'aviation et est plus utilisé dans l'électronique grand public.
La conductivité du film d'oxyde de l'alliage d'aluminium 7075 est-elle plus stable que celle du 7050?
7075 et 7050 ont une structure de film d'oxyde similaire, mais 7050 en raison de la teneur élevée en magnésium, la surface est plus susceptible de former des zones cristallines grossières uniformes, ce qui favorise une distribution uniforme des pores. la stabilité dépend davantage de la cohérence du traitement de surface que du matériau lui-même. ShowyMetal contrôlera strictement les fluctuations de la concentration d'électrolyte dans la production en série pour assurer la cohérence du lot.
Comment équilibrer l'épaisseur du film d'oxyde avec les propriétés conductrices lorsque la période d'intersection est tendue?
Le temps d'oxydation peut être réduit sans sacrifier l'uniformité de la couche de film en ajustant la forme d'onde de densité de courant, par exemple en utilisant une alimentation pulsée à haute fréquence, le temps d'oxydation peut être réduit de 20 à 30% à la même épaisseur tout en maintenant la contrôlabilité de la structure des pores.
Existe-t-il un protocole d'anodisation conductrice spécifique aux applications RF?
Oui. pour la surface de contact RF, il peut être utilisé le procédé "Ultra-mince oxydation poreuse + étanchéité conductrice", ou directement utiliser l'oxydation micro-arc (MAO) pour générer une zone de fusion partielle, puis coopérer avec le remplissage de pâte conductrice. schéma spécifique doit être personnalisé en fonction de la gamme de fréquences et des exigences de perte d'insertion.
Conclusions et propositions de coopération
Dans le traitement des pièces aéronautiques, la performance du film anodisé n'est pas noir ou blanc, mais une variable d'ingénierie réglable. en contrôlant avec précision la pré-corrosion, la forme d'onde d'oxydation et le processus d'étanchéité des trous, l'équilibre entre conductivité et adhérence peut être entièrement atteint.(ShowyMetal) avec 72 équipements CNC et une ligne de production de traitement de surface parfaite, soutenant un service unique de l'usinage CNC de ± 0,01 mm de précision à l'anodisation et au placage ultérieurs. Si vous recherchez un fournisseur capable de résoudre le problème de la conductivité et de la force de liaison du film d'oxyde, les dessins et les spécifications techniques sont les bienvenus et notre équipe d'ingénieurs formulera des solutions d'optimisation DFM ciblées et des devis pour vous.



