





Cause principale de l'erreur de position des trous d'arbre dans l'usinage CNC des pièces aéronautiques
Degré de positionnement du système de trous de broche dans la fabrication de pièces aérostructurales (Tolérance positive) est un indicateur clé qui détermine l'interférence d'assemblage, l'uniformité de la répartition des contraintes et la durée de vie en fatigue.(tels que 7075-T6, 2024-T3) ou pièces en alliage haute température, souvent nécessaires pour distribuer plusieurs trous traversants ou aveugles sur des surfaces complexes, la tolérance de degré de position est généralement contrôlée entre 0, 1mm et 0, 25mm, ou même plus stricte. si l'erreur accumulée se produit dans le processus d'usinage, il est extrêmement susceptible de provoquer une pression forcée dans l'axe de la broche lors de l'assemblage, déclenchant une concentration de contrainte locale, raccourcissant la durée de vie de fatigue des pièces sous la charge cyclique différentielle à haute pression. Comprendre les sources d'erreur est la première étape dans l'élaboration d'une stratégie de contrôle.
Liaison à cinq axes et déformation de la pince: le mécanisme physique principal de la super-différence de position
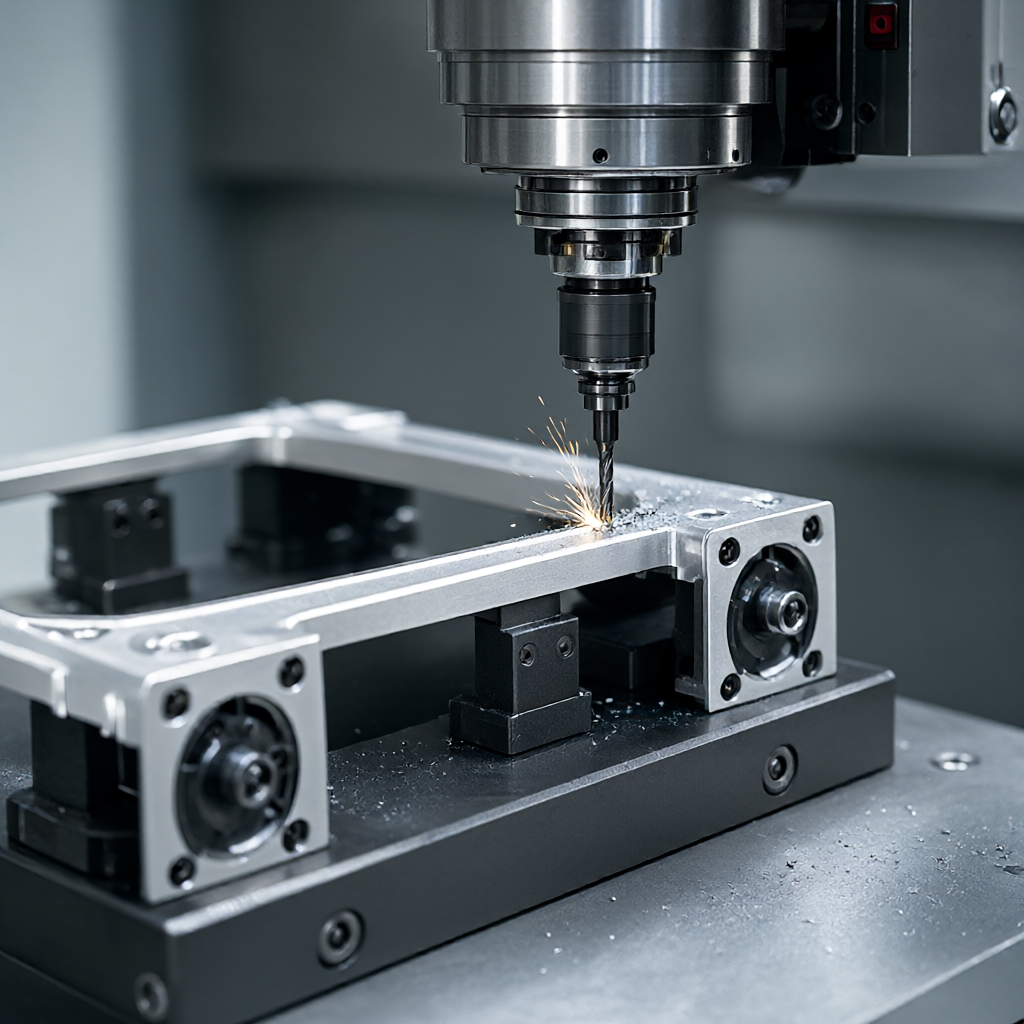
Contrairement à l'usinage traditionnel à trois axes, les pièces aéronautiques doivent souvent être traitées à plusieurs faces par liaison à cinq axes.Les erreurs proviennent principalement de trois liens:Erreurs géométriques machines-outils(tels que l'erreur d'oscillation de l'axe B/C, la déformation thermique de la broche),Déformation de la pièce par clip(déformation élastique de la paroi mince due à la force de coupe) etErreur de conversion benchmark(Le serrage multiple entraîne une dérive de l'origine du système de coordonnées). Par exemple, lorsqu 'une rangée de trous de goupille de 20mm est usinée sur un cadre à paroi mince en alliage d'aluminium 7075, si la force de serrage est inégale, la pièce peut produire une déformation micrométrique après avoir relâché la contrainte, ce qui entraîne directement une déviation excessive de la position relative entre les trous.
Influence de la conception de gabarit rigide élevé et du processus de pré-extension sur la précision
Pour les pièces aérostructurales à paroi mince, l'étau de gonflement traditionnel ou l'adsorption sous vide sont souvent insuffisamment rigides. dans la pratique de l'ingénierie, souvent utiliséCustom aluminium élastique pinceouSystème de positionnement du point zéro à commutation rapide, en combinaison avec l'entraînement hydraulique, la force de serrage est contrôlée dans une plage de distribution uniforme. un schéma plus avancé est l'introductionProcédé de pré-extension: Avant l'usinage, à travers des outils spéciaux appliquer la force de pré-traction inverse à la pièce, pour compenser la déformation de libération de contrainte dans le processus d'usinage.Par exemple, pour un certain type de plaque de nervure d'aile, lors du fraisage des trous de renforcement, la première application d'une force de traction uniforme de 0,5 - 1,0 MPa sur la surface de la planche, attendre l'équilibre de la contrainte avant de relâcher, peut réduire considérablement la déformation. Bien que cette méthode augmente le processus, mais peut améliorer la stabilité de la position de 30% à 50%.
Comparaison de plusieurs schémas: analyse des avantages et des inconvénients de la liaison traditionnelle à trois et cinq axes et du positionnement assisté par laser
Il existe des différences significatives dans la capacité de contrôle de la position des trous de broche entre les différents schémas d'usinage. tableau ci-dessous compare les performances des trois schémas principaux dans la production en série de pièces aéronautiques:
| Types de programme | Équipement/processus typique | Caractéristiques des parties applicables | Capacité de contrôle du degré de position | Principales limitations |
|---|---|---|---|---|
| Traditionnel triple axe avec plusieurs flips | fraiseuse à grande vitesse à trois axes + gabarit personnalisé | Structure relativement simple, une seule face de la pièce de trou | S'appuyer sur une référence retournée manuellement avec une grande erreur cumulative (± 0,05 - 0,1 mm) | Nombre de serrages, risque de déformation élevé et inefficacité |
| Clip primaire avec liaison à cinq axes | Centre d'usinage lié à 5 axes + positionnement du point zéro | Surfaces complexes, trous de sortie à facettes multiples, pièces à parois minces | Un seul serrage complète tous les systèmes de trous et une bonne cohérence de référence (± 0,02 - 0,05 mm) | Extrêmement exigeant sur la précision géométrique de la machine et complexe à programmer |
| Cinq axes + interférence laser/assistance visuelle | Machine 5 axes + système de positionnement visuel en ligne | Composants aéronautiques ultra-précis, première preuve | Compensation en temps réel des déformations thermiques et des erreurs de serrage (± 0,01 - 0,02 mm) | Investissement élevé en équipement, coûts de maintenance élevés et aptitude à la production en volume à évaluer |
Pour la production en série, le positionnement du point zéro à cinq axes est l'équilibre entre le rapport qualité/prix et la précision; tandis que les systèmes d'assistance visuelle en ligne sont mieux adaptés à la validation de prototypes de grande valeur et de petits lots ou à des scénarios de précision extrême.
Optimisation du parcours d'outils et compensation thermique: garantie de précision au niveau logiciel
Logiciel de programmation CNC (par exemple, UG NX, PowerMill)Stratégie de parcours d'outils multi-axesinfluence directement le degré de positionnement. devrait être adopté en prioritéMéthode de la tête oscillante axéeouMéthode de l'axe B fixe à quatre axeséviter les mouvements violents de l'arbre oscillant lors de l'usinage du système de trous critiques pour réduire les erreurs de positionnement dynamique.Modèles de compensation thermiqueLes ateliers aéronautiques maintiennent généralement une température constante et une humidité constante (20±1 ° C), mais la broche de la machine produit toujours un allongement thermique après une coupe continue. L'erreur thermique peut être contrôlée à l'échelle du micron par un programme de moteur thermique quotidien du matin, tel que l'accélération de la broche à 3000-5000 tr/min au ralenti pendant 15 minutes, et un tableau de compensation de la déformation thermique dans le logiciel.Séparation des grains grossiers en deux ordresStratégie: laisser une marge de 0,1 - 0,2 mm pour le fraisage grossier, remplacer le nouveau foret lors du fraisage fin, utiliser une petite alimentation (0,05 - 0,1 mm/rev) et une vitesse de rotation élevée (selon le choix du matériau) pour assurer la finition de la paroi du trou et la stabilité dimensionnelle.
Moyens de détection et critères d'acceptation: comment quantifier les erreurs de positionnement
La détection du degré de position ne peut pas reposer uniquement sur des étriers, il doit être utiliséMachine à mesurer tridimensionnelle (CMM)ouSystème optique de mesure de coordonnées. Critères d'acceptation nécessitent une référence explicite (Datum): généralement, la surface de montage principale de la pièce est la référence A et l'axe du trou central est la référence B/C. Lors de l'inspection, les coordonnées spatiales axiales de chaque trou de broche doivent être mesurées, la différence de diamètre vectoriel entre sa position théorique et la position mesurée est calculée, puis la valeur maximale est comparée à la bande de tolérance. par exemple, si le dessin nécessite un degré de position de Ø 0,15, la longueur du vecteur de déviation axiale de l'un trou ne doit pas dépasser 0,15 mm.Passer/ne pas passer par la règleVérifiez la taille limite des trous pour éviter de masquer les problèmes de positionnalité en raison de l'ouverture excessivement mauvaise causée par l'usure de l'outil. Pour les pièces en vrac, il est recommandé d'effectuer un contrôle d'échantillonnage à grande échelle par AQL 1.0 et de conserver le rapport d'inspection CMM complet avec le graphique de tendance SPC comme preuve clé pour les audits des clients aériens.

Orienté vers les demandes: fournit des recommandations rapides pour l'évaluation des dessins par rapport à la taille du lot
Si vous recherchez un fournisseur avec des capacités d'usinage de trous de broches de qualité aéronautique, la clé est d'évaluer la précision de l'équipement, le contrôle de la stabilité thermique et la capacité d'inspection en boucle fermée de l'usine. ShowyMetal dispose de 72 équipements CNC couvrant des centres d'usinage 3/4/5 axes et des centres composites de fraisage et de fraisage automobiles qui prennent en charge l'usinage de précision de matériaux tels que l'aluminium, l'acier, l'acier inoxydable et les superalliages. Pour les exigences particulières des pièces aéronautiques, nous fournissons un service unique allant du conseil DFM, de la conception de la pince, de la programmation à cinq axes à l'inspection CMM à grande échelle, assurant la cohérence du lot. bienvenue pour envoyer vos dessins 3D et dessins 2D, nous fournirons des schémas de processus personnalisés et des devis précis en fonction de l'épaisseur de la paroi de la pièce, de la qualité du matériau et des exigences de tolérance de degré de position.
Pièces aéronautiques CNC usinage de la position du système de trou d'arbre d'épingle est extrêmement mauvais, quels liens devraient être vérifiés en premier?
La priorité doit être donnée à la vérification des données d'étalonnage de l'axe oscillant de la machine, de la déformation de la pièce et de la compensation d'allongement thermique de l'outil. il est recommandé de re-tester la référence brute par la CMM, d'exclure l'accumulation de tolérance entrante, puis d'analyser si l'enregistrement du moteur thermique et le chemin de l'outil pendant le processus d'usinage sont raisonnables.
L'usinage de liaison à 5 axes peut-il complètement éliminer l'erreur cumulative de positionnement du système de trous d'arbre à broches?
Il ne peut pas être "complètement" éliminé, mais il peut réduire considérablement l'erreur de conversion de référence due au serrage multiple. l'avantage principal de 5 axes réside dans le "serrage unique, usinage multi-facettes" pour maintenir l'uniformité de la référence. il doit encore être coopéré avec un système de positionnement de zéro de haute précision et une compensation thermique, ce qui permet de contrôler l'erreur à l'échelle du micromètre.
Déformation des pièces aérostructurales en alliage d'aluminium à paroi mince après traitement, comment assurer le degré de position sans sacrifier les heures de travail?
Une stratégie de « pré-étirement + finition en petite profondeur de coupe » peut être utilisée. une force de pré-étirement uniforme est appliquée pendant la phase de serrage pour contrer la contrainte résiduelle, la profondeur de coupe par coupe est réduite à 0,05 - 0,1 mm lors de la finition et la contrainte est laissée pendant 24 heures après le chariot de finition/fraisage de finition avant d'être testée, ce qui permet de contrôler efficacement la déformation.
En production de masse, comment assurer la cohérence de la position de centaines de systèmes de trous d'arbre à broches?
La clé réside dans le contrôle du processus. il est nécessaire d'utiliser le même lot, des outils calibrés, d'effectuer des procédures de moteur thermique standardisées et de surveiller les valeurs mesurées des trous critiques avec SPC (contrôle statistique du processus). une fois que les données CMM montrent une tendance à la dérive, arrêtez immédiatement la machine pour vérifier la précision géométrique ou l'usure des appareils et évitez la mise au rebut en masse.
Quels matériaux spéciaux et finitions couramment utilisés dans l'aviation sont pris en charge par ShowyMetal?
Prise en charge des superalliages tels que l'alliage d'aluminium 7075/2024/6061, l'acier inoxydable 316L, l'acier trempé par précipitation 17-4PH et Inconel, etc. Le traitement de surface comprend l'anodisation, le sablage, le nickelage chimique, etc. Il peut être combiné avec les exigences de traitement thermique ultérieur ou d'essais non destructifs pour fournir un système de soutien afin de garantir que les pièces répondent aux normes d'assemblage aéronautique.



