





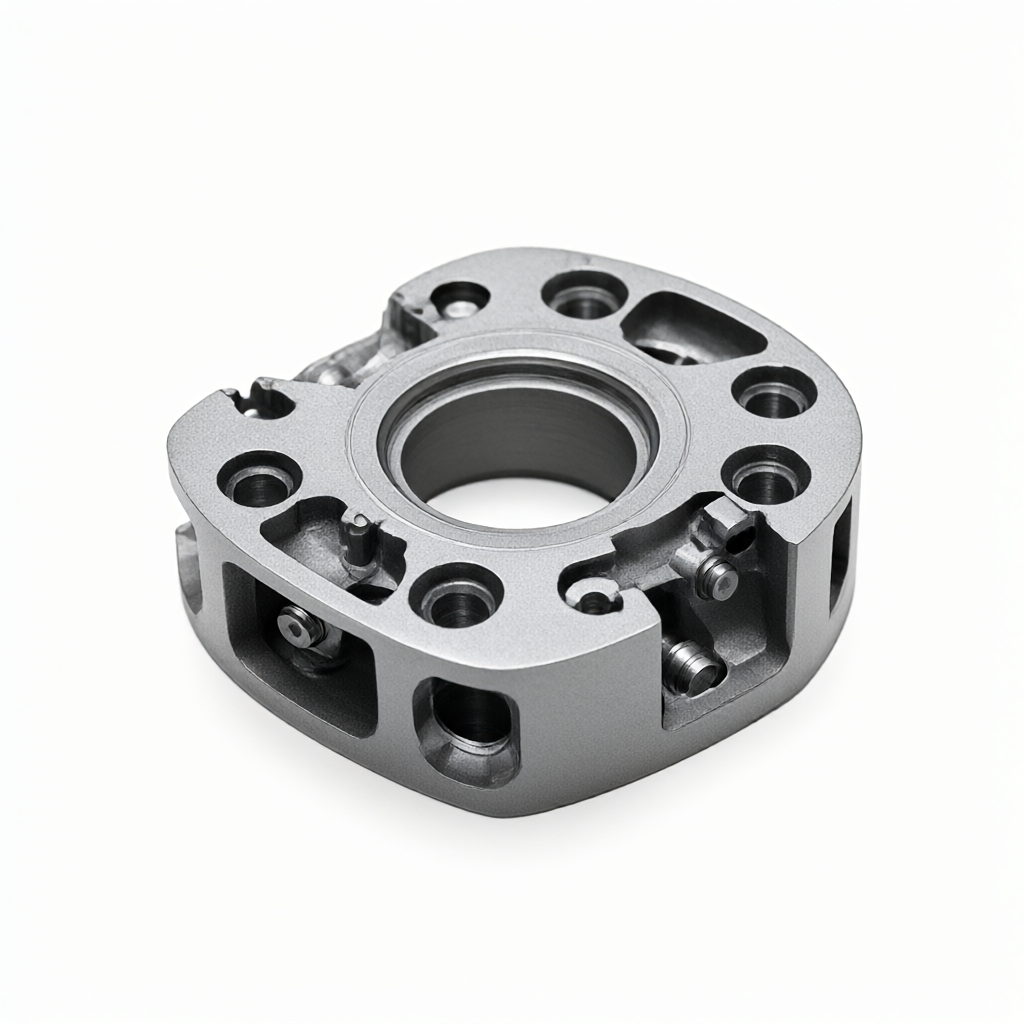
Après l'usinage des pièces aéronautiques, si vous devez effectuer le retrait électrolytique anodisé et la coloration secondaire, la clé est de contrôler l'intégrité du film d'oxyde et la force de liaison de la couche de film. dans la phase d'usinage CNC, vous devez réserver un temps raisonnable d'ébavurage et de déstress pour éviter que la contrainte résiduelle ne provoque la fissuration ou l'écaillage de la couche de film dans le processus d'électrolyse ultérieur. CNC finition brute → ébavurage/déstress → anodisation (système d'acide sulfurique conventionnel) → démembranisation électrolytique (locale ou intégrale selon les besoins) → coloration secondaire (teinture par imprégnation ou par courant alternatif) → scellement des pores et durcissement. tout au long de la chaîne, les paramètres électrolytiques, la densité de courant et la fenêtre de temps de chaque maillon déterminent directement la cohérence finale de l'apparence et la stabilité du lot.
Impact structurel de l'usinage des pièces aéronautiques sur le traitement de surface ultérieur
Les pièces structurelles de précision utilisées dans l'aviation contiennent souvent des cavités internes complexes, des trous peu profonds et des surfaces profilées, bien que l'usinage multiaxial CNC puisse atteindre une grande précision géométrique, mais la contrainte résiduelle de coupe et la microtopographie affecteront directement la qualité du film d'anode. si le traitement brut n'est pas suffisamment déstressé, la couche de film au stade de l'anodisation est facile à s'étendre inégalement le long des limites de grains, la distribution de l'épaisseur du film fluctue consécutivement. Il est recommandé de réserver une marge de 0,3 à 0,5 mm après le fraisage de précision et d'utiliser le polissage électrolytique à basse température ou l'ébavurage chimique dans le processus d'ébavurage pour contrôler la contrainte de compression résiduelle de surface dans les 20 MPa et fournir une base pour stabiliser l'épaisseur du film.
Pour les raccords mélangés en alliage de titane et en alliage d'aluminium, une attention particulière doit être accordée à la différence de potentiel de contact xénométallique. avant le défilm électrolytique, les différentes surfaces de contact matérielles doivent être isolées ou des joints d'isolation conducteurs doivent être utilisés pour éviter l'effet local de la micro-cellule causant une coloration inégale. ingénieurs au stade DFM doivent clairement marquer la limite entre la zone électrolytique et la zone non électrolytique pour faciliter l'exécution du processus ultérieur.
Paramètres du processus d'anodisation et contrôle des caractéristiques de la couche de film
Les pièces aéronautiques sont couramment utilisées en alliage d'aluminium 5083 ou 7075, en utilisant un électrolyte composite d'acide sulfurique-oxalique (concentration 180~220 g/L, température 20~25°C, tension 12~18 V DC). L'épaisseur du film d'anode conventionnel est contrôlée à 20~40 μm, ce qui peut répondre aux besoins en matière d'abrasion et d'isolation. l'intégrité de la structure de la cellule unitaire de la couche de film peut être vérifiée par analyse semi-quantitative XRD, plus l'orientation du grain est élevée, plus la couche de film est uniformément dépouillée lors de l'électrolyse.
Si les pièces doivent conserver la couche de film dans une zone spécifique (telle que la section de filetage, la surface d'étanchéité), la zone de rétention doit être anodisée avant d'appliquer un film d'anode isolant ou d'adopter un processus de masquage de zonage. éviter l'oxydation de la pièce entière après seulement le défilm local, ce qui peut facilement provoquer une concentration de contrainte sur les bords de la couche de film et réduire la durée de vie en fatigue.
Fenêtre paramétrique et évitement des risques pour l'électrolyse du film
Le film électrolytique est généralement utilisé avec une solution de NaOH de 2 à 5%, la température est de 60 à 80°C, la densité de courant est de 2 à 4 A/dm², le temps est de 30 à 90 secondes. la profondeur du film est déterminée conjointement par l'épaisseur du film et la densité de courant, le temps d'électrolyse trop long conduira à la dissolution de l'aluminium de base, la surface apparaît comme une fosse de trou d'épingle, affectant l'adhérence de la coloration secondaire.
Les principaux points de contrôle des risques comprennent: immédiatement après le retrait du film dans un rinçage à l'eau claire (≥30 secondes), puis dans un réservoir de passivation acide (système d'acide nitrique ou d'acide phosphorique dilué) et les résidus alcalins de surface. si le rinçage n'est pas suffisant, les résidus alcalins peuvent déclencher une pulvérisation locale de la couche de film lors de la coloration secondaire. Il est recommandé de faire un pré-test de brouillard salin de 96 heures sur l'échantillon après le retrait du film, pour vérifier que la propreté de surface est conforme.
Sélection du procédé de coloration secondaire et validation de la force de liaison de la couche de film
La coloration secondaire peut être divisée en méthode d'imprégnation (colorant organique) et méthode de coloration alternative (dépôt d'ions métalliques). imprégnation est appropriée pour les scènes multicolores complexes, mais la résistance aux UV et à la température est faible; méthode de coloration alternative (Tension alternative 6~10 V, fréquence 150~200 Hz, température 80~95°C, temps 5~15 minutes) La membrane et la matrice se lient plus fortement, ce qui convient aux scénarios hautement fiables de l'aviation.
Quel que soit le mode de coloration, la coloration doit être suivie d'un traitement de fermeture: thermo-scellement (40 à 60 minutes d'eau bouillante) ou scellé chimiquement (solution de sel de nickel 70 à 80°C, 10 à 20 minutes). Après la fermeture, le taux d'absorption de l'eau de la membrane diminue de 60% à 80% et la résistance aux intempéries est considérablement améliorée. la vérification de la force de liaison peut être effectuée en utilisant un test de centaines de bandes de 3M 610, la norme de qualification est le taux d'écaillage ≤5%; les clients aériens les plus exigeants peuvent utiliser la méthode de de grille ASTM D3359 avec une cote ≥4B avant l'expédition.
Protocole de contraste: coloration disséminée vs coloration alternative
| Dimensions de | Coloration par dissémination (colorants organiques) | Coloration AC (ions métalliques) |
|---|---|---|
| Mécanisme de liaison membranaire | Adsorption physique des molécules de colorant pénétrant dans les pores membranaires | Les ions déposent électriquement la cristallisation à l'interface des pores membranaires |
| Résistance aux UV (vieillissement de 500 h au xénon) | ΔE par Jusqu'à 3,5 ~ 5,0 | ΔE par Généralement ≤ 1,5 | Limite de tolérance à la température | ≤120 °C Utilisation prolongée de | Tolérance à court terme ≤200 °C | Flexibilité multicolore du co-board | Haute, disséminable par zonage | inférieure, nécessite une isolation masquée. | Application typique | Pièces décoratives, pièces structurelles à faible stress | Structures porteuses de force aéronautique, composants hautement fiables |
Contrôle de la conformité des lots et moyens de détection
Dans la production en série, les fluctuations de l'épaisseur du film sont la principale cause de l'incohérence de l'apparence. il est recommandé de mettre en place une surveillance en ligne de l'épaisseur du film (fluorescence aux rayons X) à la fois dans le réservoir d'anodisation et dans le réservoir de démembranisation électrolytique, les trois premières pièces de chaque lot testent l'épaisseur du film en taille réelle et enregistrent le Cp/Cpk.



