





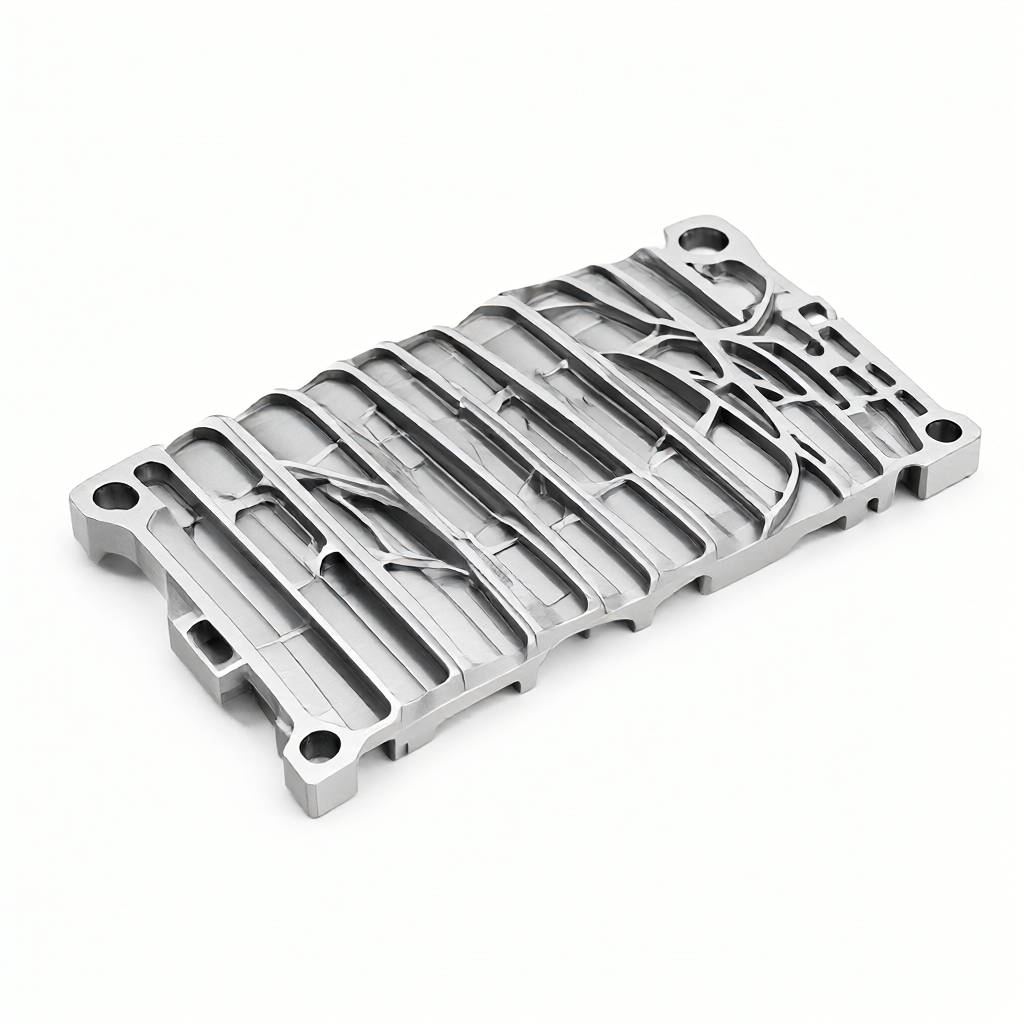
Difficultés de contrôle de la déformation dans l'usinage des nervures minces pour les pièces aéronautiques
Dans le domaine de l'aérospatiale, les supports de moteur, les connexions de train d'atterrissage et d'autres composants utilisent souvent une structure de plaque de nervure à paroi mince avec un rapport de distance élevé. ces pièces sont généralement coupées en aluminium ou en alliage de titane, l'épaisseur de la plaque de nervure est plus de 1,5 mm à 3mm, tandis que la hauteur inter-nervure peut atteindre plus de 80 mm. lors de l'usinage de ces pièces, la force de coupe générée par le fraisage CNC et la libération de contrainte résiduelle sont extrêmement susceptibles de provoquer une déformation ou une distorsion de la paroi mince, entraînant une taille extrêmement mauvaise. De nombreuses étapes de fabrication causent des problèmes de mauvaise cohérence dans la production en série en ignorant l'effet cumulatif de la chaîne de processus sur la déformation.
Pour résoudre ce point douloureux, le noyau réside dans la compréhension de la réponse du matériau sous l'effet du couplage "force-chaleur-contrainte". La déformation ne peut pas être complètement contournée en se fiant uniquement à la sélection de l'outil, et l'ensemble du processus, de la méthode de serrage, de la stratégie de profondeur de coupe aux paramètres du processus d'usinage, doit être optimisé systématiquement. Cet article vise à explorer comment contrôler la déformation du traitement des panneaux à nervures minces par des moyens d'ingénierie.
Relâchement des contraintes résiduelles et principes d'ingénierie de sélection des matériaux
Classe de matériaux et état de stress
Les matériaux couramment utilisés pour les pièces à paroi mince aéronautiques comprennent 7075-T651, 6061-T6 et Ti-6Al-4V, etc. Parmi eux, l'alliage d'aluminium 7075 a une dureté élevée mais une contrainte interne plus importante, l'état T651 a un niveau de contrainte résiduelle inférieur à l'état T6, plus adapté au traitement à paroi mince. si 7075-T6 est utilisé, il est recommandé d'organiser le traitement de vieillissement avant la finition pour stabiliser l'état de contrainte. Pour les feuilles minces en alliage de titane, en raison de leur faible conductivité thermique (environ 6,7 W/m·K), la chaleur de coupe s'accumule sévèrement et est extrêmement susceptible de provoquer une déformation thermique, nécessitant une réduction drastique de la vitesse d'alimentation et un refroidissement intensif.
Le choix du matériau doit combiner la résistance et l'usinabilité. si l'épaisseur de la plaque nervurée est inférieure à 2mm, il est recommandé de préférer le 6061-T6 pour obtenir de meilleures performances de coupe, bien que sa résistance soit légèrement inférieure à 7075, mais dans les pièces structurelles non majeures, son avantage en matière de stabilité d'usinage est important et peut réduire le taux de rejet.
Stratégie de serrage: éviter les déformations de serrage
Le serrage de la plaque à nervures minces est le niveau de la voie avant du contrôle de la déformation. pince plate traditionnelle serrant directement la plaque mince causera une dépression locale, le rebond après le déchargement provoque une planéité ultra-pauvre.Dans la pratique de l'ingénierie, il est recommandé d'utiliser un outil d'adsorption sous vide ou un appareil pneumatique personnalisé.
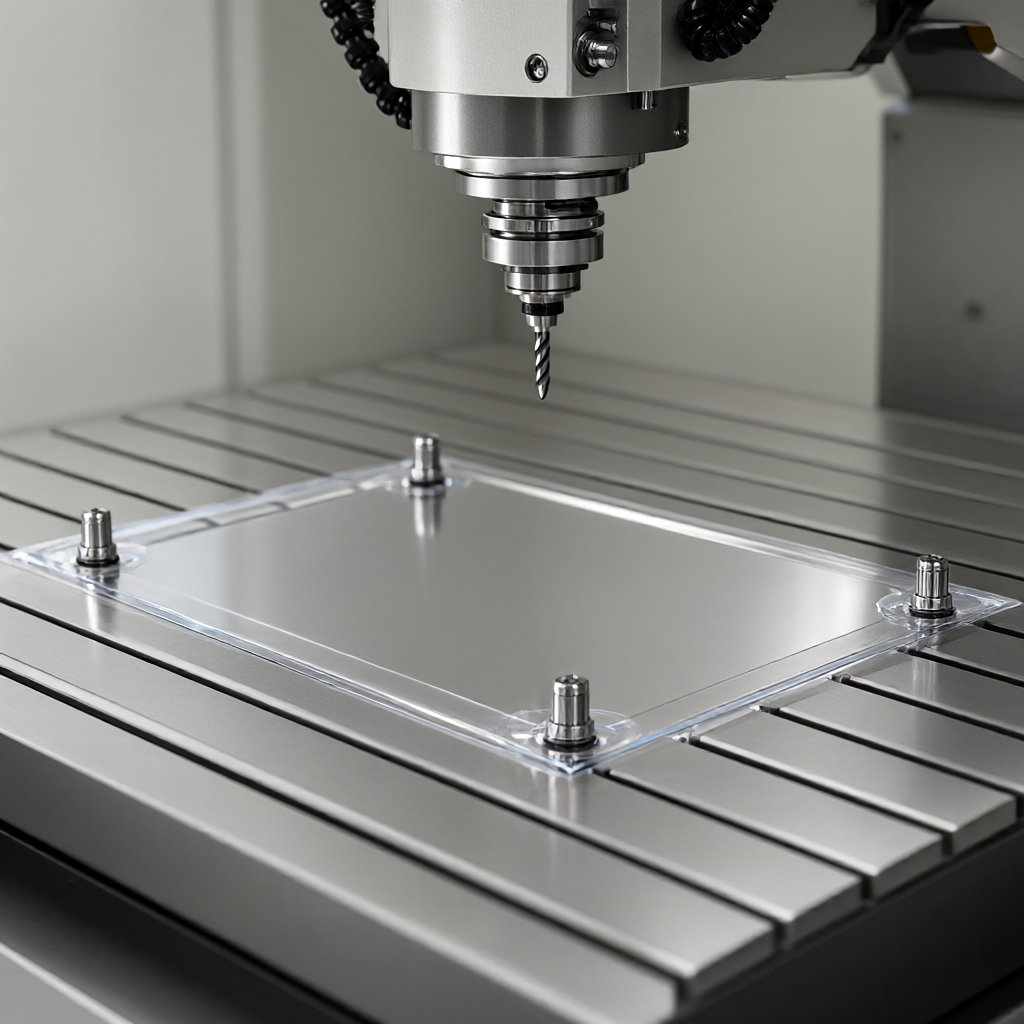
- Adsorption sous vide:Convient pour la surface plane, plaque d'épaisseur uniforme, la force d'adsorption est uniformément répartie, peut éliminer efficacement la déformation du point de pincement. doit s'assurer que le dessous de la pièce est scellé pour empêcher la fuite d'air conduisant à une force d'adsorption insuffisante.
- Pneumatique fixation:Équilibrer la pression par le soufflage microporeux multipoint pour éviter la contrainte concentrée en un seul point. besoin de calculer avec précision la densité et l'ouverture des pores pour empêcher l'impact du flux d'air causé par le flottement de la paroi mince.
- Support auxiliaire:Ajoutez des broches de positionnement ou un support de bloc en V à l'arrière de la nervure pour convertir la force de serrage en charge distribuée. position du point de support doit éviter la zone de traitement et assurez-vous que la hauteur de support est cohérente et l'erreur est contrôlée à ± 0,02 mm.
Un test de stress doit être effectué avant le serrage: la planéité de la surface non traitée est mesurée après le serrage d'essai, si la déformation est supérieure à 0,05 mm/100mm, il est nécessaire d'ajuster la structure de support ou d'ajouter un joint tampon.
Optimisation des paramètres de coupe: réduire la chaleur et la force de coupe
La clé du traitement des nervures minces à haute distance est la petite profondeur de coupe, la vitesse de rotation élevée et l'alimentation faible. en réduisant l'épaisseur de coupe unique (la profondeur de coupe de l'axe Z ap est contrôlée à 0,5 - 1,0 mm), la force de coupe radiale est réduite, ce qui réduit la déformation latérale de la paroi mince.
Gamme de paramètres recommandée (dans le cas de l'alliage d'aluminium 7075)
Traitement des nervures de 2mm d'épaisseur pour une fraise verticale à trois tranchants de Φ8mm:
- Vitesse de la broche: 8000-10000 tr/min, pour maintenir une sortie fluide des copeaux d'extrémité.
- Vitesse d'alimentation: 150-250 mm/min, assurant une alimentation f/z par dent comprise entre 0,03 et 0,06 mm.
- Profondeur de coupe axiale: fraisage en couches, 0,5 mm par couche, pour éviter le soulagement instantané de la contrainte causé par une pénétration unique.
- Mode de refroidissement: Utilisez la microlubrification à haute pression (MQL) ou le refroidissement interne à haute pression pour contrôler la température du fluide de coupe en dessous de 40 ° C afin d'éviter la déformation thermique
Pour les plaques minces en alliage de titane, la vitesse de rotation doit être réduite à 3000-4000 tr/min, la vitesse d'alimentation réduite de 50% et le fluide de coupe stable à haute température est utilisé tout au long du processus pour maintenir la durée de vie de l'outil et contrôler l'entrée de chaleur.
Conception des itinéraires de processus: synergie multiaxiale et déstress
Un seul processus ne peut pas éliminer la déformation accumulée, il est nécessaire de concevoir une chaîne de processus « usinage brut-soulagement de la contrainte-finition ». Pour les panneaux à nervures complexes, il est recommandé d'utiliser un centre d'usinage à 5 axes pour optimiser l'attitude de l'outil en ajustant l'inclinaison de l'axe principal, éviter les interférences de la tige de l'outil et améliorer l'évacuation des débris. dans l'usinage multi-axes, maintenir un angle de contact optimal entre l'outil et la surface de coupe (environ 15°-30°) peut améliorer la finition de la surface en dessous de Ra0, 8 μm.
Après le traitement brut, le vieillissement naturel (laisser reposer pendant 24-48 heures) ou le recuit de déstress à basse température (aluminium 200-250 ° C/4 heures) sont programmés pour libérer les contraintes résiduelles internes. la finition est suivie pour assurer la stabilité dimensionnelle. cette chaîne de processus peut réduire la variation dimensionnelle de plus de 30% dans la production en série.
Comparaison des schémas: usinage intégral à 5 axes vs assemblage multiprocessus
| Dimension du contraste | 5 axes de traitement intégral | Assemblage multi-processus (3 axes + flip) |
|---|---|---|
| Le nombre de clips | 1 fois (positionnement global) | 2-3 Deuxième (positionnement inversé) |
| Erreurs cumulatives | Plus bas, sans positionnement secondaire | Haute, dépend de la précision de la broche de positionnement |
| Efficacité de traitement | Haut, temps de changement court | Moyen, changement de look prend plus de temps |
| Equipement requis | Capacité de liaison 5 axes requise | Une machine 3 axes standard suffit |
| Risque de déformation | Basse, un traitement à la fois positionné | Moyen, plusieurs pincements augmentent la perturbation du stress |
Pour les pièces complexes avec un rapport de tension élevé, l'usinage intégral à 5 axes offre des avantages significatifs dans le contrôle de la déformation, en particulier pour les scénarios où la cohérence des lots est nécessaire.
Test de qualité et analyse des défaillances
La vérification ultime de la prévention de la déformation réside dans la détection. il est recommandé d'utiliser une machine de mesure tridimensionnelle (CMM) aux nœuds critiques pour acquérir des données à grande échelle, en se concentrant sur la hauteur des nervures, la planéité du niveau des pores et le profil. pour les surfaces hautement réfléchissantes, le balayage laser ou la mesure de la lumière structurelle peuvent être utilisés pour éviter les sondes de contact qui perforent les parois minces.
En cas de défaillance de gauchissement, il est nécessaire de revenir sur le processus de coupe par le logiciel d'analyse thermique pour identifier les zones d'accumulation de chaleur. modes de défaillance communs comprennent: déformation de l'arc au milieu de la nervure (chauffage inégal), extrémité courbée (libération inégale de la contrainte de serrage). enregistrer la trajectoire d'usure de l'outil de chaque lot pour fournir une base pour l'ajustement des paramètres du prochain lot.
Questions fréquemment posées
Comment équilibrer l'efficacité avec le contrôle de la déformation dans le traitement des panneaux à nervures fines aéronautiques?
Il est recommandé d'adopter la stratégie « rétention semi-finition 0,1 mm + déstress + finition », en sacrifiant un peu de temps pour la stabilité dimensionnelle et en évitant les réparations répétées.
7075 Un refroidissement spécial est-il nécessaire pour le traitement des feuilles minces en alliage d'aluminium?
Il est recommandé d'utiliser le refroidissement interne à haute pression pour maintenir le débit du fluide de coupe supérieur à 20L/min et empêcher la déformation thermique causée par une température de la zone de coupe supérieure à 150 ° C.
Quel est l'impact de l'usinage 5 axes sur la rugosité de surface des pièces à paroi mince?
Un angle d'attitude raisonnable peut stabiliser la rugosité à Ra0,8 μm, ce qui est supérieur à Ra1,6 μm pour l'usinage traditionnel à 3 axes, ce qui réduit le processus de rectification ultérieur.
Comment puis-je savoir si une pièce a subi une déformation de relaxation de contrainte?
Après la finition, laissez-le reposer pendant 48 heures pour re-mesurer la taille, si le changement de taille dépasse ± 0,02 mm, vous devez ajouter une liaison de déstress ou ajuster la quantité restante du processus.
Comment assurer la cohérence des 72 appareils dans la production en série?
Établissez un ensemble de paramètres de processus standard, calibrez régulièrement le saut de diamètre de l'outil (≤5μm) avec le battement de la broche et utilisez le même lot d'outils pour assurer un état de coupe cohérent.
Conclusions et propositions de coopération
Contrôler la déformation de traitement de la plaque de nervure mince avec un rapport de distance de renforcement élevé de l'aviation, nécessite une application intégrée du prétraitement des matériaux, du serrage flexible, du traitement multiaxial à petite profondeur de coupe et du processus de déstress segmentaire. par les mesures d'ingénierie ci-dessus, la précision de la taille des pièces à paroi mince peut être stabilisée à ± 0,01 mm et la rugosité de surface atteint Ra0, 4 μm, répondant aux exigences strictes des pièces structurelles aéronautiques. Nous sommes dans le domaine de la personnalisation de pièces CNC de précision, avec un cluster de 72 équipements 3/4/5 axes, offrant un service unique allant de la recommandation DFM, la simulation de processus au contrôle de la conformité des lots. si vous êtes confronté à des problèmes de déformation d'usinage de pièces à paroi mince, les dessins ou les échantillons sont les bienvenus, nous développerons un schéma de processus exclusif basé sur des conditions réelles pour vous et prendrons en charge une livraison rapide en volume de 15 à 25 jours.



