





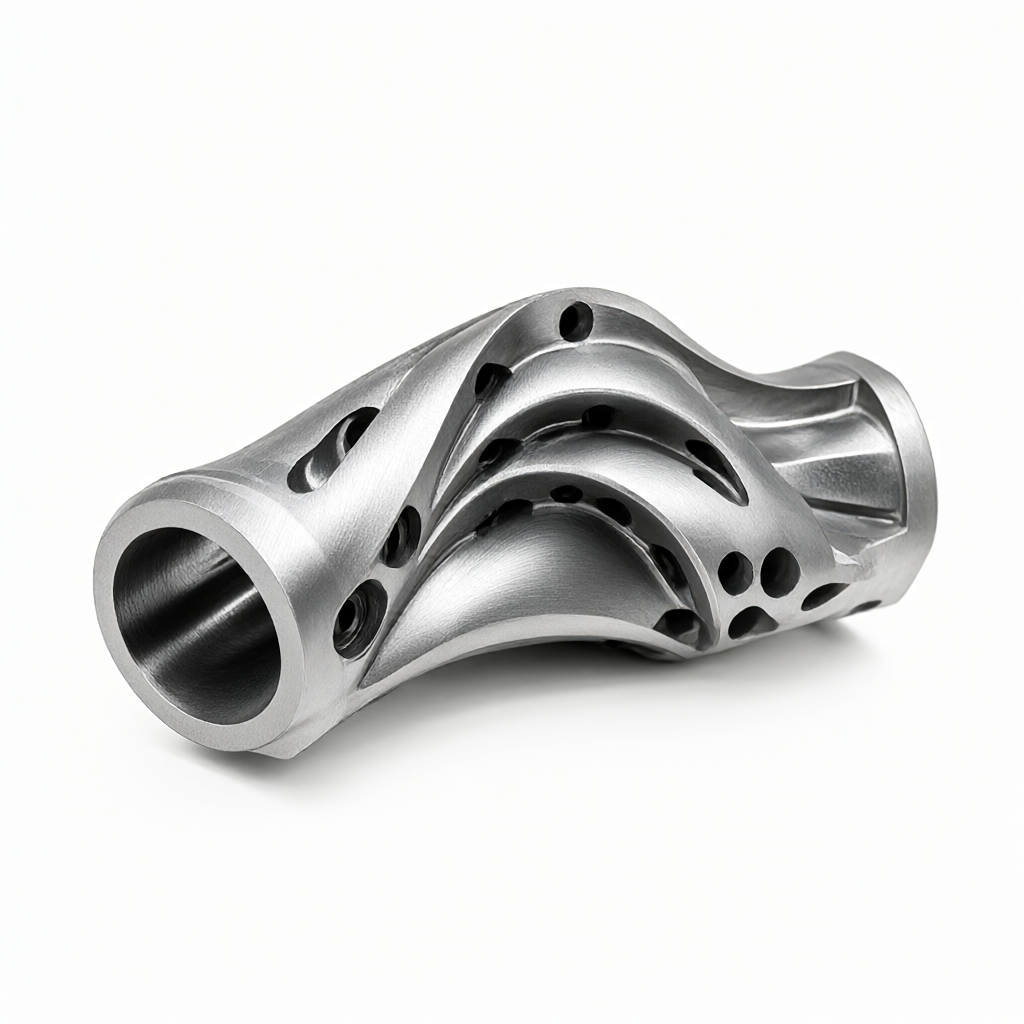
Pour la stratégie de finition de la lame de roue incurvée complexe dans l'usinage CNC des pièces aéronautiques, la difficulté principale réside dans la suppression des vibrations de la poignée de la structure à paroi mince, l'optimisation de la trajectoire de l'outil dans le canal d'épaisseur variable et l'élimination des contraintes résiduelles sur la surface de haute finition. dans la plupart des cas, l'utilisation directe du schéma de finition après l'usinage brut entraînera une concentration de contraintes sur la racine de la lame, tandis qu 'une stratégie d'usinage multi-axe raisonnable peut contrôler la tolérance dimensionnelle à ± 0,01 mm. Cet article combinera le processus de fraisage à 5 axes, la planification du parcours de l'outil et les caractéristiques des matériaux pour fournir un ensemble de solutions techniques de finition qui peuvent atterrir et aider les ingénieurs à contourner les modes de défaillance courants et à assurer la cohérence des lots.
Analyse des caractéristiques structurelles et des difficultés d'usinage des roues incurvées complexes
pales de turbine d'aviation sont généralement faites d'alliages de titane (par exemple TC4/Ti-6Al-4V) ou superalliage (comme l'Inconel 718), dont les surfaces aérodynamiques exigent une précision géométrique rigoureuse. ce type de pièce est confronté à trois défis majeurs en usinage CNC: l'un est la zone à paroi mince.(L'épaisseur de la paroi est souvent inférieure à 2mm) rigidité insuffisante, facile à déclencher flottement; deuxièmement, l'accessibilité de l'outil dans le canal d'épaisseur variable est limitée, l'usinage à un ou trois axes nécessite un ajustement fréquent de l'angle; troisièmement, les exigences de finition élevée (Ra≤ 0,4 μm) et la coordination du processus d'ébavurage et de déstress. si seulement compter sur l'équipement à trois axes standard, il est souvent nécessaire de serrer plusieurs fois entre différents processus, l'erreur cumulative est difficile à contrôler, donc l'usinage multi-axe lié devient le choix courant.
Avantages du processus de fraisage lié à 5 axes dans la finition des roues
Par rapport à l'usinage à trois axes, le centre d'usinage à 5 axes est lié par l'axe A/C ou l'axe B/C afin que l'outil puisse toujours maintenir un meilleur angle d'entrée, ce qui réduit considérablement la perturbation de la paroi mince par la force de coupe. dans la stratégie de finition, il est recommandé d'adopter un chemin de "coupe en spirale vers le bas" ou "coupe radiale constante" pour éviter les chocs causés par la coupe intermittente. Pour les matériaux en alliage de titane, en raison de la faible conductivité thermique (environ 6,7 W/m·K), la chaleur de coupe est facilement concentrée sur la pointe du couteau, il est nécessaire de coopérer avec des outils de revêtement de haute dureté (tels que la fraise verticale en carbure intégral revêtue de Tialn), la vitesse de rotation est recommandée pour contrôler 8000-12000 tr/min, le taux d'alimentation est ajusté en fonction de la profondeur de coupe, généralement 0,1 - 0,2 mm/rev est plus approprié.
Choix des outils et correspondance des paramètres: concilier efficacité et qualité de surface
Les paramètres géométriques de l'outil affectent directement la précision finale de formage de la lame de la turbine. Pendant la phase de finition, il est recommandé d'utiliser une fraise à micro-diamètre à lames multiples (D≤6mm de diamètre) avec un nombre de lames de 2 à 3 et une large rainure d'évacuation des copeaux pour améliorer la dissipation thermique. Le tableau ci-dessous compare les performances de deux schémas d'outils courants dans la finition de la turbine en titane:
| Dimension du contraste | Option A: Micro-diamètre de fraises debout revêtues de Tialn | Option B: Outils en acier à grande vitesse revêtus de diamant (matériaux limités applicables) |
|---|---|---|
| Matériel applicable | Titane, Superalliage, Alliage d'aluminium | Matériaux non ferromagnétiques uniquement, non applicables aux alliages de titane aéronautiques |
| Paramètres de coupe recommandés | Vitesse de rotation 10 000 tr/min, alimentation 150 mm/min, ap= 0,05 mm | 5 000 tr/min avec une alimentation de 300 mm/min (scénario de remplacement du carbure uniquement) |
| Rugosité de la surface | Jusqu'à Ra 0,4 μm, nécessite une finition de broyage | Finition théorique élevée, mais pièces aériennes désactivées, seulement pour le contraste |
| Durée de vie du couteau | Environ 2-3 heures, après usure, il doit être fortement broyé | Aucune norme aéronautique n'est applicable, ici seulement une comparaison logique de processus |
Remarque: Les pièces aéronautiques sont strictement interdites en utilisant la finition de l'acier à grande vitesse, le schéma B est utilisé ici uniquement pour illustrer la logique de l'impact du revêtement sur la dureté thermique, la production réelle devrait choisir le schéma A ou le carbure monolithique plus revêtement Tialn. Le point clé est que le processus de finition ap (profondeur de coupe axiale) doit être contrôlé à 0,02 - 0,05 mm, ae (profondeur de coupe latérale) ne doit pas dépasser 10% du rayon, afin de minimiser la composante latérale de l'outil et d'empêcher la déformation de la lame.
Conception de l'outillage de serrage et stratégie d'élimination du stress résiduel
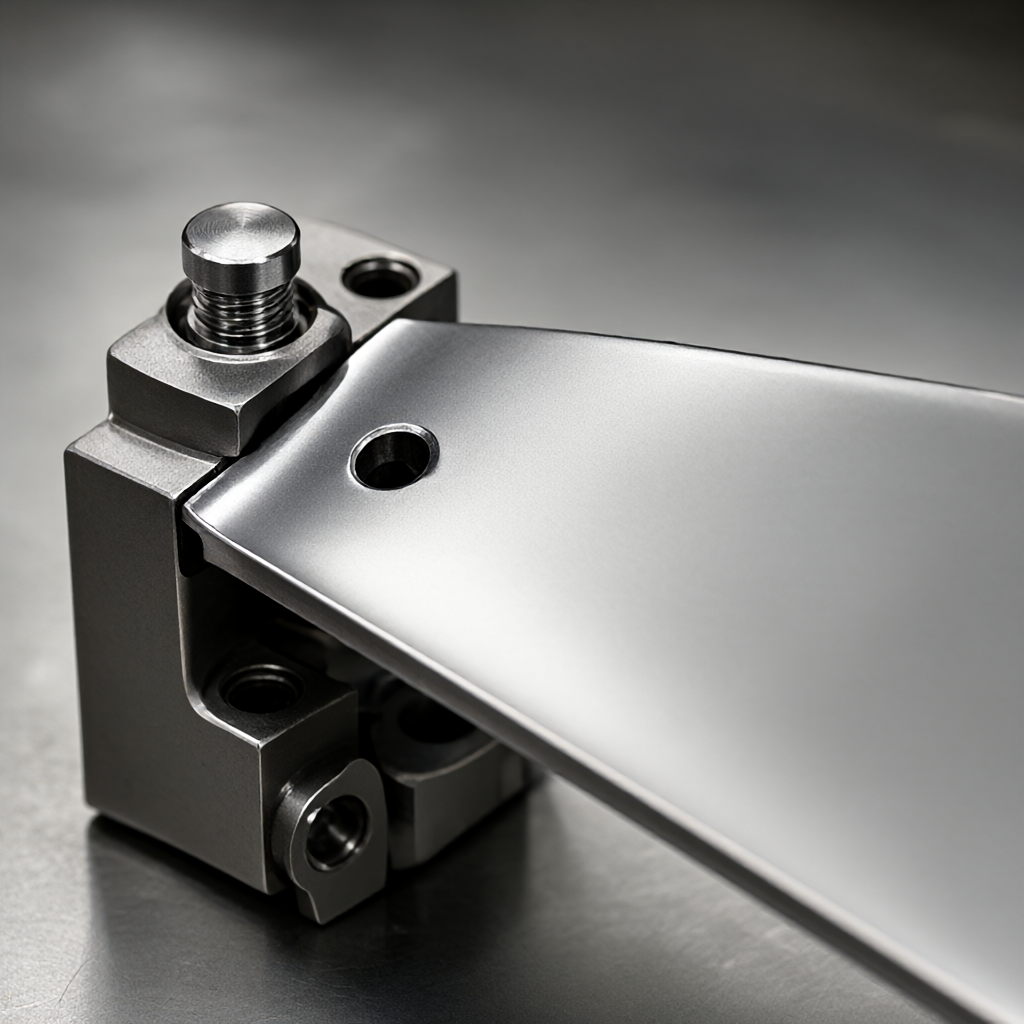
La méthode de serrage détermine directement la précision de positionnement de la roue. Il est recommandé d'utiliser un outil d'adsorption sous vide ou une griffe souple personnalisée pour éviter que la griffe dure ne laisse des marques de pincement à la racine de la paroi mince. Pour la roue de grand diamètre, le trou de processus peut être conçu à l'arrière de la lame et le centrage est assisté par la goupille de positionnement. Après l'usinage, la libération de contrainte résiduelle interne est la principale source d'erreur de positionnement, il est recommandé d'organiser un processus de libération de contrainte après le fraisage final et avant l'ébavurage: Isoler les pièces à 150-200 ° C pendant 2-4 heures (alliage de titane) ou 400-500 ° C (alliage d'aluminium), suivi d'un refroidissement lent. cette étape peut améliorer la stabilité dimensionnelle de plus de 30% et éviter une déformation lente des pièces après la livraison.
Finition de surface et contrôle de qualité: de Ra0,4 μm à la détection à grande échelle
La dernière étape de la stratégie de finition est la garantie de l'intégrité de la surface. pour les roues d'aviation, la rugosité de la surface nécessite généralement Ra≤ 0,4 μm, et aucune marque de couteau ou de vibration n'est autorisée. si elle n'est pas conforme après le fraisage, une roue de polissage flottante avec un abrasif en pâte (micro grade d'alumine) peut être utilisée pour le finissage local, en prenant soin d'éviter l'élimination excessive du matériau. La chambre de nettoyage de la pointe des feuilles (pas de marge de traitement suffisante), la racine est trop coupée (le chemin de l'outil ne compense pas le rebond du matériau). Le schéma d'évitement consiste à réserver une marge de finition de 0,1 à 0,2 mm dans le logiciel CAM et à effectuer une vérification de la première pièce avant la finition, confirmant que l'usure de l'outil est dans les limites autorisées.
Contrôle de la conformité des lots et interface avec DFM Engineering
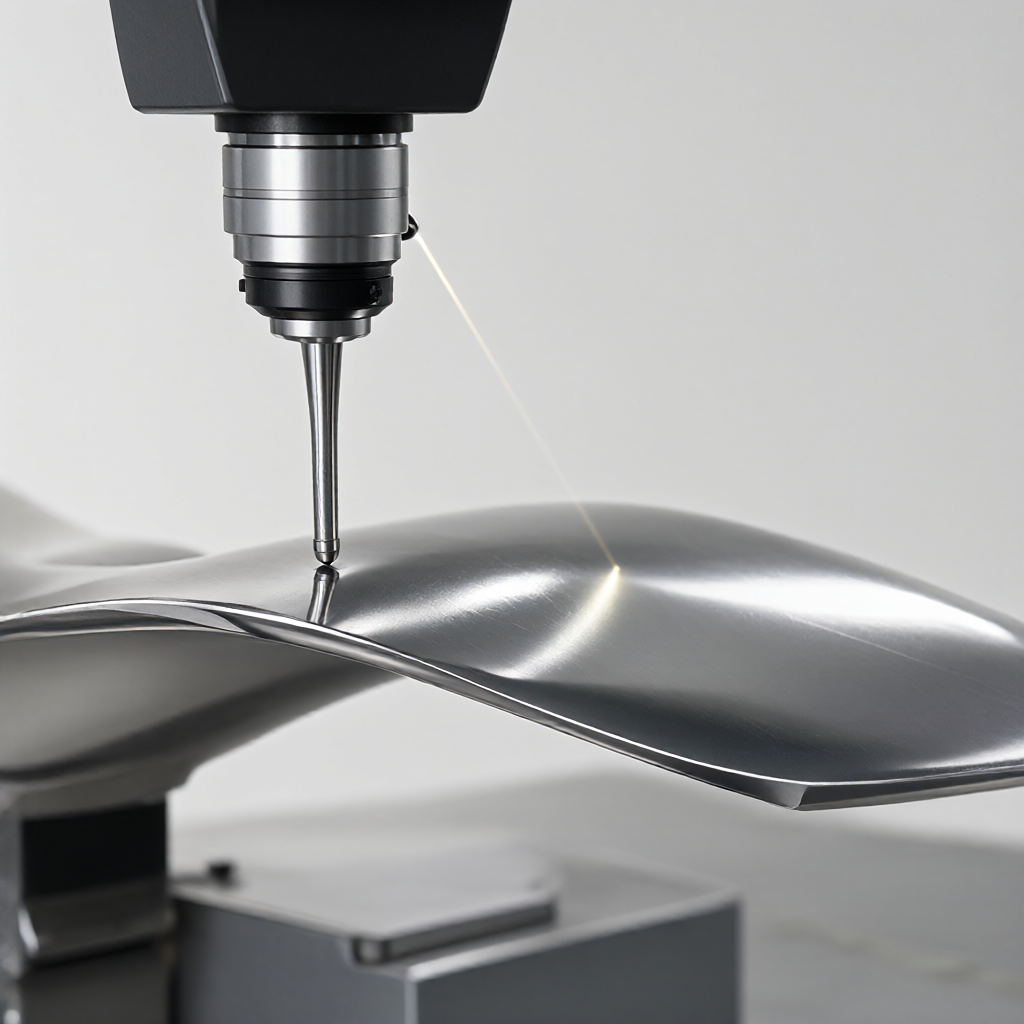
En production de masse (par exemple, 50-500 pièces), le maintien de la cohérence de la pièce unique avec le lot est essentiel. Il est recommandé d'établir une base de données sur la durée de vie de l'outil, d'effectuer une inspection de la taille de l'outil toutes les 20 heures et de le remplacer ou de le réaffûter dès que l'usure dépasse la limite.(comme l'épaisseur de la lame, le jeu du film d'air), le processus est considéré comme contrôlé lorsque Cpk≥ 1,33. à l'étape DFM (conception de la fabricabilité), l'ingénieur doit confirmer avec le concepteur l'épaisseur minimale de la paroi de la lame, le rayon d'angle arrondi et l'ajustement de tolérance, afin d'éviter que la conception ne dépasse la limite d'usinabilité CNC.(comme le rayon minimum est inférieur au rayon de l'outil). ShowyMetal fournit un service unique allant de l'audit de conception à l'usinage CNC, au traitement de surface, à l'inspection et à l'expédition, 72 équipements CNC comprennent un centre d'usinage à 5 axes et une machine composite de fraisage automobile, supportant la livraison en masse de 15 à 25 jours, avec une précision de ± 0,01 mm et une finition de surface Ra0, 4 μm, qui peut répondre aux exigences strictes de la chaîne d'approvisionnement aéronautique.
Comment éviter les microfissures dans les zones à paroi mince lors de la finition des pales de turbine incurvées complexes?
La clé réside dans le contrôle de la chaleur de coupe et de la contrainte résiduelle. En utilisant un refroidissement adéquat (micro-goutte-à-goutte ou micro-lubrification MQL), en réduisant le taux d'alimentation à moins de 0,1 mm/rev et en ajoutant un processus de déstress à basse température après la finition, il peut inhiber efficacement l'initiation de microfissures dans les métaux réactifs tels que les alliages de titane.
Lors de l'usinage d'une roue à 5 axes, comment planifier le parcours de l'outil pour assurer la finition?
Une stratégie de trajectoire « normale constante » est recommandée, de sorte que l'axe de l'outil soit toujours perpendiculaire à la surface de la lame, évitant ainsi les lignes de surface causées par la coupe oblique. régler la distance de pas (Stepover) dans le logiciel de FAO à moins de 5% du diamètre et utiliser la coupe vectorielle dynamique peut améliorer considérablement les marques de coupe et les vibrations, ce qui contribue à atteindre les exigences Ra0, 4 μm.
La taille de la roue en titane est instable après la finition, quelle est la raison principale?
Principalement une déformation lente causée par le soulagement des contraintes résiduelles. si le déstress n'est pas effectué après la finition, ou si le mode de serrage est asymétrique, ce qui entraîne une distribution inégale des contraintes internes, la taille après la livraison dérive. il est recommandé d'insérer un lien de déstress traité thermiquement entre le fraisage de finition et le meulage, et d'optimiser le schéma de serrage pour réduire la déformation des contraintes.
Lors de la production en série de turbines, comment assurer une qualité de surface constante pour chaque lot?
Établir la gestion du cycle de vie complet de l'outil, déclencher le rebroyage ou le remplacement en fonction du temps de coupe; effectuer un SPC pour surveiller les tolérances de position critiques; effectuer une inspection à 100% à grande échelle et un contrôle échantillonné de la rugosité avant l'expédition. en normalisant les paramètres de verrouillage des instructions de travail (SOP), vous pouvez réduire les différences opérationnelles humaines et améliorer la cohérence des lots.
Quelles sont les exigences particulières pour le traitement de surface dans l'usinage CNC des pièces aéronautiques?
La roue d'aviation nécessite généralement un traitement anodisé (aluminium) ou passif (titane/acier), et la surface ne permet pas de rupture du film d'oxyde, de rayures. avant le traitement, il est nécessaire de décontaminer complètement l'huile et de tester l'épaisseur du film et la force de liaison après le traitement. en même temps, la surface doit conserver une finition élevée pour la finition et éviter le sablage et d'autres traitements mécaniques qui endommagent la précision de la ligne.
Conclusion et appel à l'action
La stratégie de finition des pales de turbine incurvées complexes, l'essence est l'ingénierie systématique des caractéristiques des matériaux, du processus multi-axes et du contrôle du processus. grâce à une planification rationnelle du chemin d'outil à 5 axes, à une correspondance stricte des paramètres et à un processus d'élimination des contraintes, le taux de conformité et la stabilité dimensionnelle des pièces aéronautiques peuvent être considérablement améliorés. Si vous êtes confronté à des défis d'usinage pour des pièces aéronautiques de précision telles que des roues, des pales de turbine, etc., il est recommandé d'envoyer les dessins et les exigences techniques à notre équipe d'ingénierie et nous vous fournirons des schémas de processus et des devis basés sur le principe DFM pour vous aider à vérifier la fabricabilité et à verrouiller les délais de livraison en vrac.



