





Inconel 718 Propriétés des matériaux et analyse des difficultés de coupe
L'Inconel 718 est un alliage haute température à base de nickel qui est largement utilisé dans les disques de turbine de moteurs d'avion, les aubes de compresseur et les connecteurs structurels en raison de son excellente résistance au fluage et à la corrosion. Mais ses propriétés physiques posent des défis d'usinage importants lors du fraisage CNC.Le matériau a une limite d'élasticité d'environ 770 MPa à température ambiante et la présence d'une forteDurcissement par le travail (Work Hardening)Effet. lorsque la température de la zone de déformation de coupe augmente, les joints de grains glissent et la dureté peut rapidement augmenter au-dessus de 600 HV. Si cette couche durcie reste trop, elle entraînera directement une augmentation de la force de coupe ultérieure et l'effondrement de l'outil. En outre, la conductivité thermique de l'Inconel 718 n'est que d'environ un dixième de celle de l'aluminium pur, la chaleur de coupe est difficile à transporter à travers la pièce ou les copeaux, environ 80% de la chaleur de coupe est concentrée près du tranchant de l'outil, accélérant l'usure par diffusion.
- Forte tendance à adhérer:Le fer, le nickel et d'autres éléments à haute température sont faciles à diffuser et à adhérer au carbure de tungstène dans le carbure dur, formant une usure en croissant.
- Concentration de stress thermique:Des températures locales élevées peuvent facilement produire des contraintes de traction résiduelles sur la surface de la pièce, réduisant ainsi la durée de vie en fatigue. Les pièces de qualité aérospatiale y sont extrêmement sensibles.
- Contrôle du stress résiduel:La distribution inégale de la couche durcie de traitement peut entraîner une déformation excessive des pièces à paroi mince lors du traitement thermique ultérieur.
Influence des différents états des matériaux sur le processus de fraisage
L'état métallurgique initial de l'Inconel 718 détermine directement la limite supérieure des paramètres de coupe. généralement, les matières premières sont divisées enÉtat solide (Solution annulée)、Solution solide + vieillissement (Age Hardened)et aussiForgé/Barre état ramolli。Différence entre les paramètres de solution solide et de vieillissement
La dureté du matériau vieillissant est élevée (HRC 35-42), la résistance à la coupe est élevée, la stratégie de « basse vitesse de rotation, grande profondeur de coupe, refroidissement fort » doit être adoptée; tandis que la ténacité du matériau à l'état solide est plus grande, le phénomène du couteau collant est grave, il est nécessaire d'augmenter correctement le taux d'alimentation pour favoriser la rupture des copeaux. dans la production réelle, si le dessin n'est pas clair, assurez-vous de confirmer le numéro de four et le dossier de traitement thermique du matériau avant l'épreuve pour éviter la reprise en masse.
| État du matériel | Gamme de dureté (HRC) | Vitesse de coupe recommandée (m/min) | Principaux modes de défaillance |
|---|---|---|---|
| État de solubilité solide (SA) | 25-30 | 80 - 120 | Adhésion à la pointe du couteau, usure croissante |
| L'état de vieillissement (SA+Age) | 38-44 | 40 à 80 ans | Diffusion d'usure, lame de crash mécanique |
Sélection d'outils et technologie de revêtement contrastée
Les outils sont la clé pour contrôler les coûts d'usinage de l'Inconel 718. actuellement, le schéma principal estOutil microparticule en carbure intégralCoopérer avecRevêtement de Tialn. revêtement TiALN peut former une couche protectrice d'alumine passive à haute température, la température antioxydante peut atteindre plus de 800 ° C, prolongeant considérablement la durée de vie de l'outil. pour la cavité profonde ou la liaison multi-axes, il est recommandé de choisir une fraise verticale avec un grand angle de vis (30°-40°) pour améliorer la capacité d'élimination des débris et réduire la force de coupe axiale.
- Carbures durs ordinaires:Convient aux conditions de travail brut ou à température moyenne, coût élevé et usure rapide.
- Carbure revêtu de Tialn:Convient pour l'usinage de moyenne finition, équilibre la résistance à l'abrasion avec l'efficacité de coupe, est le premier choix pour la production de masse.
- Outils ultra-durs PCD/CBN:Inconel 718 appartient au métal, le PCD (diamant) subit une réaction de graphitisation et son utilisation est strictement interdite; bien que le CBN (nitrure de bore cubique) soit disponible, il est coûteux et ne convient que pour les scénarios de finition extrême.
Stratégie d'optimisation des paramètres de coupe: grande profondeur de coupe à basse vitesse
La stratégie traditionnelle de « petite profondeur de coupe à haute vitesse » a tendance à échouer sur l'Inconel 718. en raison de difficultés de dissipation de chaleur, l'augmentation de la vitesse de rotation exacerbe le réchauffement de l'outil et accélère l'usure.RPM bas avec grande profondeur de coupeLa stratégie peut maintenir la température de la zone de coupe relativement stable tout en utilisant une grande épaisseur de copeaux pour obtenir un meilleur effet de rupture des copeaux.
Pour une fraise verticale de 10mm de diamètre, il est recommandé de contrôler la vitesse de rotation de la broche à 4000-6000 tr/min et de régler l'alimentation par dent (fz) à 0,15 - 0,25 mm/z lors de l'usinage de l'état de vieillissement Inconel 718. température de coupe contrôlable à ce moment, la durée de vie de l'outil peut être augmentée de plus de 30%.
Lubrification par refroidissement et protection de l'intégrité de surface
Refroidissement non seulement pour refroidir, mais aussi pour réduire le coefficient de friction.Recommandé pour les besoins sensibles des pièces aéronautiques à la contrainte de traction résiduelle de surfaceFluide de coupe entièrement synthétique soluble dans l'eauouFluide de coupe semi-synthétique micro-huileLa découpe à sec complète (Dry) ne convient que pour l'usinage brut, et la finition doit être maintenue humide pour supprimer les marques d'outils et les rayures.
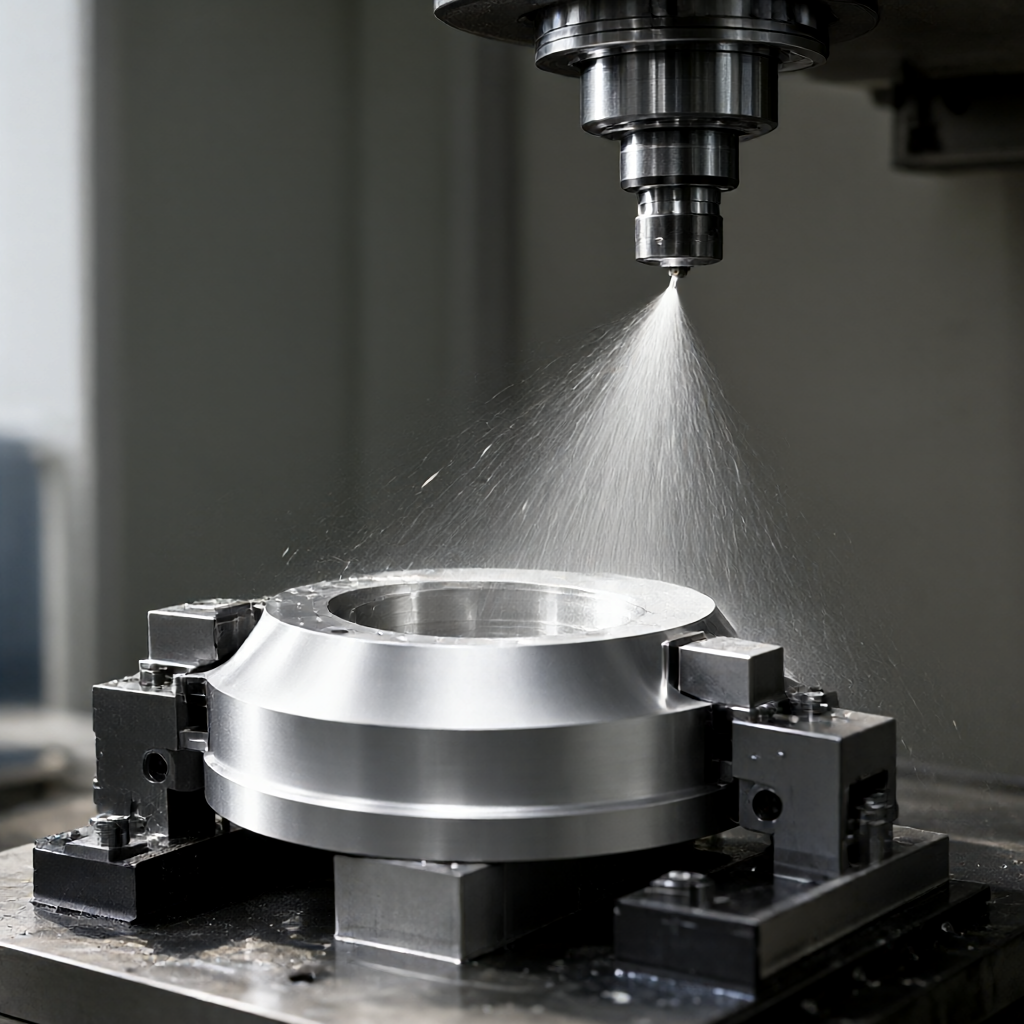
- Flux de lubrification:Assurez-vous que le fluide de coupe frappe directement le bord de coupe et évitez l'usure secondaire causée par le lavage sur la surface usinée.
- Contrôle du stress résiduel:La phase de finition réduit la force de coupe et aide à contrôler les contraintes résiduelles de surface dans la plage de contraintes de compression, conformément aux exigences NADCAP des pièces aéronautiques.
- Rugosité de la surface:Grâce à la combinaison des procédés ci-dessus, une finition Ra de 0,4 à 0,8 μm peut être obtenue, ce qui répond à la plupart des normes d'aéronautique et de pièces structurelles.
Normes d'inspection et contrôle de la conformité des lots
Le cœur de la fabrication de précision réside dans la répétabilité. dans la production en série, nous effectuons un système de contrôle à trois niveaux de « confirmation de la première pièce-inspection du processus-inspection complète de l'expédition ».
Dimensions de détection critiques
- Précision dimensionnelle:Les caractéristiques clés sont contrôlées par échantillonnage à l'aide d'une machine à mesurer tridimensionnelle (CMM) avec une tolérance contrôlée à ± 0,01 mm.
- Rugosité de la surface:Utilisez un instrument de rugosité de type stylet, qui se concentre sur la détection de l'angle de la cavité interne et de la zone à paroi mince, afin d'éviter les résidus de marques de couteau.
- Micro-organisation:Si nécessaire, effectuez une observation métallographique microscopique pour vous assurer que la couche durcie usinée a une épaisseur uniforme et qu 'il n'y a pas de décoloration par surchauffe.
- Contrôles non destructifs:Fournir un rapport d'essai de particules magnétiques (MT) ou d'essai de pénétration (PT), en excluant les microfissures de surface, selon les exigences du dessin.
Questions fréquemment posées (FAQ)
Comment la courte durée de vie de l'outil lors du fraisage de l'Inconel 718 peut-elle être améliorée?
Il est recommandé de vérifier si les paramètres de coupe sont trop élevés, de réduire correctement la vitesse de rotation et d'augmenter l'alimentation par dent; tout en confirmant que le type de revêtement est approprié et que le revêtement Tialn surpasse le TiCN sur les alliages à base de nickel.
Comment puis-je éviter la déformation de la surface après le fraisage de mon Inconel 718?
La déformation provient principalement de la libération de la contrainte résiduelle et de la déformation thermique. avant la finition, il est nécessaire de s'assurer que le produit semi-fini est complètement déstressé, lors de la finition, les paramètres de faible force de coupe sont utilisés et le liquide de refroidissement est suffisamment lubrifié pour éviter une surchauffe locale.
Quelle est la différence entre les paramètres de fraisage Inconel 718 en solution solide et en vieillissement?
La dureté de l'état de vieillissement est élevée, nécessitant une vitesse de rotation inférieure (4000-6000 tr/min) et une plus petite quantité d'alimentation; la ténacité de l'état de solution solide est grande, le couteau est facile à adhérer, nécessitant une alimentation légèrement plus élevée pour éliminer les copeaux, mais il est nécessaire de renforcer le refroidissement pour empêcher l'adhérence.
Pourquoi ne peut-on pas usiner l'Inconel 718 avec un outil diamanté?
Inconel 718 contient des éléments métalliques tels que le fer, le nickel et d'autres éléments métalliques, à haute température réagira chimiquement avec le diamant (carbone), ce qui entraînera une chute rapide du revêtement de l'outil, il est donc strictement interdit d'utiliser des outils PCD, vous devez choisir du carbure ou du CBN.
Comment la production en série assure-t-elle une finition de surface uniforme?
Grâce à une programmation standardisée, à un suivi de la durée de vie de l'outil fixe (basé sur la surveillance de la charge de la broche), à l'utilisation d'une bibliothèque de broches à échange automatique (TSP) et à la confirmation de la rugosité de la première pièce par lot, les fluctuations de la valeur Ra peuvent être contrôlées à ± 0,2 μm.
Conclusions et recommandations pour une enquête
Le fraisage du superalliage Inconel 718 n'est pas un problème de processus unique, mais une ingénierie systématique des matériaux, des outils, des paramètres et du refroidissement. maîtriser la stratégie de base « basse vitesse et grande profondeur de coupe », associée à des outils revêtus de Tialn et à un refroidissement efficace, est la clé pour équilibrer le coût de l'outil avec la qualité de la surface.Si vous avez des besoins d'usinage pour des pièces Inconel 718 de qualité aéronautique, il est recommandé de fournir des dessins et des descriptions de l'état des matériaux. nous pouvons vous aider à optimiser les coûts et les délais de livraison en fournissant une évaluation de processus DFM gratuite avec un rapport de prévision de la durée de vie de l'outil basé sur vos caractéristiques spécifiques (telles que paroi mince, cavité profonde, surfaces complexes).



