





Dans l'usinage CNC des pièces aéronautiques, le contrôle de la force de fraisage de la surface de référence et la suppression de la déformation thermique sont les principaux problèmes de processus qui déterminent la précision de l'assemblage.De nombreux ingénieurs négligent souvent l'effet cumulatif de la morphologie des copeaux, du taux d'usure de l'outil et de la contrainte de serrage sur la planéité finale lors de l'étiquetage des dessins avec une tolérance de ± 0,01 mm. S'appuyant sur un cluster de 72 équipements CNC, ShowyMetal maintient la rugosité de surface de ces référentiels de précision dans Ra0,4 μm en optimisant le volume d'outils de rétrogradation et les paramètres de coupe, et assure la cohérence des lots grâce à des inspections de processus rigoureuses. pour les acheteurs du secteur aérospatial, la compréhension des mécanismes de rétrogradation élastique et de micro-déformation causés par les forces de fraisage est un indicateur clé pour évaluer la capacité du processus du fournisseur. Cet article analysera le comportement mécanique, les schémas d'évitement de déformation et les critères d'acceptation dans le fraisage de référence de haute précision d'un point de vue empirique en ingénierie, afin d'aider l'équipe technique à verrouiller avec précision les ressources d'usinage qui répondent aux exigences de tolérance strictes pendant la phase d'enquête.
Source de force de coupe et mécanisme d'effet thermique dans le fraisage de référence
Effet de la composante de force de coupe sur la microdéformation
Aluminium dans l'aviation (Par exemple, 7075-T6) Dans le processus de fraisage, la force de coupe principale Fc et la force normale Fn déterminent directement l'état de force de la pièce. lorsque la quantité d'outil mangeant sur le dos dépasse 0,5 mm, la proportion de déformation élastique et de déformation plastique change considérablement. si le chemin de passage de l'outil n'est pas rationnellement réparti, la libération de contrainte résiduelle locale entraînera une déviation de planéité supérieure à 0,015 mm. L'usinage de précision nécessite que la force d'alimentation latérale soit contrôlée au-delà de la fréquence critique de flottement et nécessite généralement une simulation par éléments finis de la zone de concentration de contraintes prévisionnelles, en ajustant le ratio de fraisage vers l'avant et de fraisage vers l'arrière pour minimiser les fluctuations de la force de coupe.
Effet additif de la déformation thermique et de l'usure de la pointe
La chaleur de coupe générée par le fraisage à grande vitesse s'accumule principalement dans la couche superficielle de la pièce, et si le refroidissement n'est pas suffisant, la différence de coefficient de dilatation thermique peut déclencher un déplacement de l'ordre du micromètre. Dans le même temps, la force de coupe peut augmenter d'environ 15% pour chaque augmentation de 0,1 mm de l'usure de la surface de l'outil (valeur VB). ShowyMetal utilise un système de surveillance des débris en ligne et de gestion de la durée de vie de l'outil dans la production en série pour s'assurer que la tolérance de position de la surface de référence reste dans la limite supérieure et inférieure des spécifications pendant le cycle de vie de l'outil grâce à la compensation d'usure prédéfinie, évitant ainsi les changements de référence causés par la réparation ultérieure.
Restrictions sur la précision dans le choix des matériaux et la stratégie de serrage
Pièces aéronautiques couramment utilisées 6061-T6, 7075-T6 et alliages de titane (Ti-6Al-4V). la conductivité thermique de différents matériaux est très différente, la faible conductivité thermique de l'alliage de titane rend la température de la zone de coupe extrêmement élevée, extrêmement vulnérable au durcissement de l'usinage. Le mode de serrage affecte directement la cohérence de la surface de référence de positionnement: bien que la pince pneumatique soit forte, elle est facile à produire une déformation élastique à la structure à paroi mince; la ventouse à vide convient aux pièces plates, mais l'adaptabilité aux pièces complexes avec des bosses est limitée. Il est recommandé d'utiliser un mandrin autocentré hydraulique ou un outillage spécial pour soulager les contraintes résiduelles par préchargement et garantir que la surface de référence reste dans un état de « stress zéro » pendant le traitement.
Comparaison et sélection des schémas de fraisage de base de haute précision
Il existe des différences significatives de coût, de précision et d'efficacité entre les différentes lignes de processus pour le traitement de la surface de référence du même support aéronautique. tableau ci-dessous présente la comparaison des paramètres d'ingénierie des deux scénarios principaux pour la prise de décision de l'équipe d'approvisionnement et technique.
| Route artisanale | Type de matériel | Capacité tolérance | Niveau de rugosité | Scénarios applicables |
|---|---|---|---|---|
| Option A: fraisage à grande vitesse sur 3 axes | Centre d'usinage vertical | ± 0,01 mm | Ra 0,8 µm | Pièce standard avec une grande planéité et une structure simple |
| Option B: finition liée à 5 axes | Centre d'usinage à cinq axes liés | ± 0,005 mm pour | Ra 0,4 μm | Pièces d'aérostructure avec façades latérales, surfaces complexes |
L'option A convient aux pièces de grande taille et structurées avec une efficacité élevée; l'option B réduit considérablement le nombre de serrages et les erreurs de conversion de référence, ce qui est particulièrement adapté aux composants aéronautiques haut de gamme de grande valeur et de faible volume. ShowyMetal dispose d'une capacité d'usinage 5 axes qui optimise automatiquement les trajectoires d'outils en fonction de la topologie de la pièce, réduisant ainsi le risque de surcoupe, tout en effectuant un usinage multi-faces avec un serrage unique, éliminant les erreurs cumulatives à la source.
Effets indirects de la morphologie des copeaux et du contrôle des copeaux sur la qualité de la surface
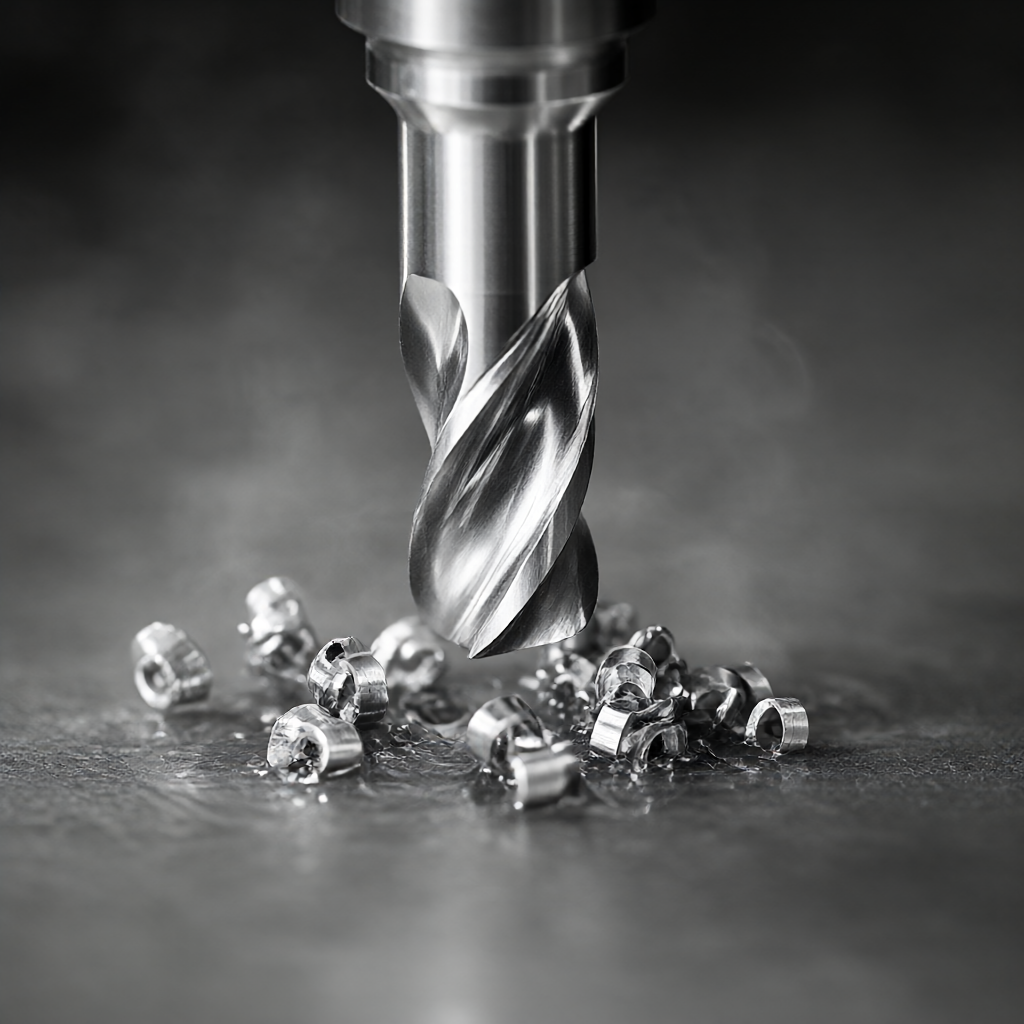
Les longues copeaux continus non seulement enroulent l'outil et affectent la décharge des copeaux, mais grattent également la surface usinée, ce qui entraîne une détérioration de la rugosité. dans le fraisage à grande vitesse, les copeaux peuvent être forcés à se rompre en ajustant l'alimentation par dent de la fraise à 0,1 - 0,2 mm/dent. pour les pièces à paroi mince, le micro-tremblement causé par le grattage des copeaux peut provoquer des fluctuations de planéité supérieures à 2μm. Il est recommandé d'adopter une stratégie d'usinage de micro-alimentation, combinée avec le réglage fin de la vitesse de la broche, de sorte que la longueur des copeaux soit contrôlée entre 5 et 10mm, non seulement pour assurer un drainage en douceur des copeaux, mais aussi pour éviter les rayures de surface. En outre, la chaleur emportée par les copeaux est également l'une des principales causes de déformation, l'amélioration de la capacité de rupture des copeaux aide à maintenir la stabilité de la température de la zone de coupe.
Suppression de la déformation et contrôle de la conformité dans la production en série
Les pièces aéronautiques sont extrêmement exigeantes pour la cohérence du lot, la qualification d'une seule pièce ne représente pas la stabilité du lot. ShowyMetal met en œuvre le système de contrôle de qualité à trois niveaux "Confirmation de la première pièce-Inspection du processus-Inspection complète de l'expédition". Pour le délai de livraison de 15 à 25 jours pour le lot, nous introduisons le SPC (contrôle statistique du processus) pour surveiller les dimensions critiques, définissons la limite inférieure sur le graphique de contrôle. Ce modèle de contrôle basé sur les données réduit la probabilité de dérive dimensionnelle due à l'usure de l'outil ou à la dérive thermique à une plage acceptable, garantissant que la pièce 1 est conforme au micron à la hauteur de la surface de référence.
Facteurs environnementaux et compensation thermique des machines
Les fluctuations de température dans l'atelier d'usinage (>±1 ° C/h) peuvent déclencher l'allongement thermique du corps de la machine, affectant directement la précision de positionnement. centres d'usinage haut de gamme sont équipés de modèles d'erreur thermique qui corrigent automatiquement les coordonnées en fonction de la température ambiante. pour les clients de l'aérospatiale, il est recommandé de marquer les exigences de température (par exemple 20±1 ° C) dans les dessins et d'attendre que la pièce soit réchauffée à la température ambiante lors de l'inspection avant de mesurer pour éliminer les effets thermiques résiduels. L'atelier ShowyMetal est constamment et hygrostatiquement constant, associé à un système de contrôle en boucle fermée, garantissant que l'impact des facteurs environnementaux sur la taille finale est inférieur à ± 0,002 mm.
Analyse des critères d'inspection et des points d'acceptation
L'acceptation de la surface de référence ne regarde pas seulement la planéité, mais doit également se concentrer sur l'intégrité de la surface. Les moyens d'inspection courants comprennent: une machine de mesure tridimensionnelle (CMM) pour mesurer la planéité et le profil, un plan optique pour mesurer l'ondulation de la surface, un rugosimètre pour mesurer la valeur Ra. Pour les pièces aéronautiques, il est également nécessaire d'effectuer une inspection visuelle (VT) pour vérifier s'il y a des marques de couteau, des rayures ou une décoloration de la zone affectée par la chaleur. Tolérances de planéité, limites supérieures de rugosité et normes visuelles sans défauts visibles: ShowyMetal fournit les rapports d'inspection CMM inclus avec les expéditions, avec des données traçables, aidant les clients à effectuer rapidement les inspections entrantes.
Liste des modes de défaillance communs pour contourner
- Vibration: causée par le couplage de la fréquence naturelle de la machine et de la vitesse de rotation de la broche, il est nécessaire d'éviter la zone de vitesse de vibration et de réduire la quantité de couteau mangeant sur le dos.
- Rayures de surface: causées par une mauvaise rupture des copeaux ou une contamination du liquide de refroidissement, il est nécessaire d'optimiser le type de rainure de rupture des copeaux et de garder le liquide de refroidissement propre.
- Craquelures de contrainte résiduelle: causées par une réparation excessive ou un traitement thermique inapproprié, il est nécessaire de normaliser la voie de traitement et de réserver le processus de déstress.
Questions fréquemment posées
Comment concilier efficacité et précision de ± 0,01 mm lors du fraisage de références de pièces aéronautiques?
Il est recommandé d'adopter la stratégie "rétention de fraisage grossier + fraisage fin d'un couteau", le contrôle de la quantité de fraisage fin de l'outil de consommation arrière à 0,05 - 0,1 mm, l'alimentation est réduite à 30% de la routine, avec la coupe à grande vitesse et le refroidissement forcé, peut assurer la précision tout en maintenant un rythme raisonnable.
Le traitement de la surface de référence en alliage de titane est extrêmement susceptible de produire des températures élevées, quel est le schéma de refroidissement efficace?
Les alliages de titane ont une faible conductivité thermique et sont recommandés pour la lubrification minimale (MQL) ou un liquide de refroidissement cryogénique à haute pression (



