





Dans le traitement des pièces en alliage d'aluminium aéronautique, le choix de l'état du matériau détermine directement la résistance de la pièce, la durée de vie à la fatigue et l'efficacité du traitement. T6 et T73 sont les deux états de traitement thermique les plus couramment utilisés pour les alliages d'aluminium des séries 2024 et 7075, et il existe des différences significatives entre les deux dans la résistance au rendement, la résistance à la fissuration par corrosion sous contrainte et la fenêtre d'usinage. Ce document combine les paramètres de coupe CNC, le contrôle de tolérance et les normes d'inspection pour analyser la différence de performance et la base de sélection des deux états, afin d'aider le personnel d'achat technique et de R & D à prendre des décisions précises sur les matériaux.
Aluminium aviation T6 vs T73 différence de performance de base
L'état T6 (traitement de solution solide + vieillissement artificiel) est conçu pour obtenir un état d'équilibre universel de haute résistance, caractérisé par une résistance à la traction maximale. dans le cas du 7075-T6 couramment utilisé, sa résistance à la traction peut atteindre 570 MPa, sa limite d'élasticité est de 503 MPa et son allongement est d'environ 11%. Cependant, l'état T6 conserve un grand nombre de dislocations de haute densité dans le réseau cristallin, ce qui le rend plus sensible à la fissuration par corrosion sous contrainte (SCC), en particulier dans l'atmosphère marine contenant des ions chlorés ou dans des environnements humides.
Le statut T73 (traitement de sur-vieillissement) échange une résistance supérieure à la fissuration par corrosion sous contrainte en sacrifiant légèrement la résistance. 7075-T73 a une résistance à la traction d'environ 540 MPa et une limite d'élasticité de 490 MPa, mais sa résistance au SCC est d'un ordre de grandeur supérieure à celle du T6. Pour la série 2024, l'état T73 (2024-T73) présente également une résistance à la fatigue par corrosion supérieure à celle du T6.
Comparaison des paramètres mécaniques clés
| Indicateur paramétrique | 7075-T6 pour | 7075-T73 à l'époque | Inspiration pour la sélection des projets |
|---|---|---|---|
| Résistance à la traction (MPa) | 570 à 590 | 530 à 550 | T73 légèrement moins puissant, nécessitant une nouvelle comptabilisation du facteur de sécurité |
| Résistance au rendement (MPa). | 503 - 517 | 480 à 500 | Le survieillissement réduit légèrement le point de rendement et améliore la plasticité |
| Taux d'extension (%) | 11 | 13 - 15 à 15 | T73: Meilleure résistance aux chocs et résistance accrue aux impacts |
| Résistance à la corrosion sous contrainte (SCC) | Sensibilité | haute résistance | Les zones de stress résiduel élevé sont préférées à T73 |
| Relaxabilité de Restress | pauvre | Excellence dans le | Le T73 est mieux adapté à la rétention de la forme après un assemblage de précision |
Performance de coupe CNC et stratégie d'ajustement des paramètres
Les changements dans l'état du matériau affectent directement la force de coupe, la durée de vie de l'outil et l'intégrité de la surface. alliage d'aluminium dans l'état T6 est légèrement plus dur (environ 95 - 105 HB) et la probabilité de débris continus de ruban lors de la coupe augmente; tandis que T73 est plus susceptible de débris lors de la coupe en raison de l'épaississement de la phase de précipitation sur-vieillissement, et la résistance à la coupe est relativement faible.
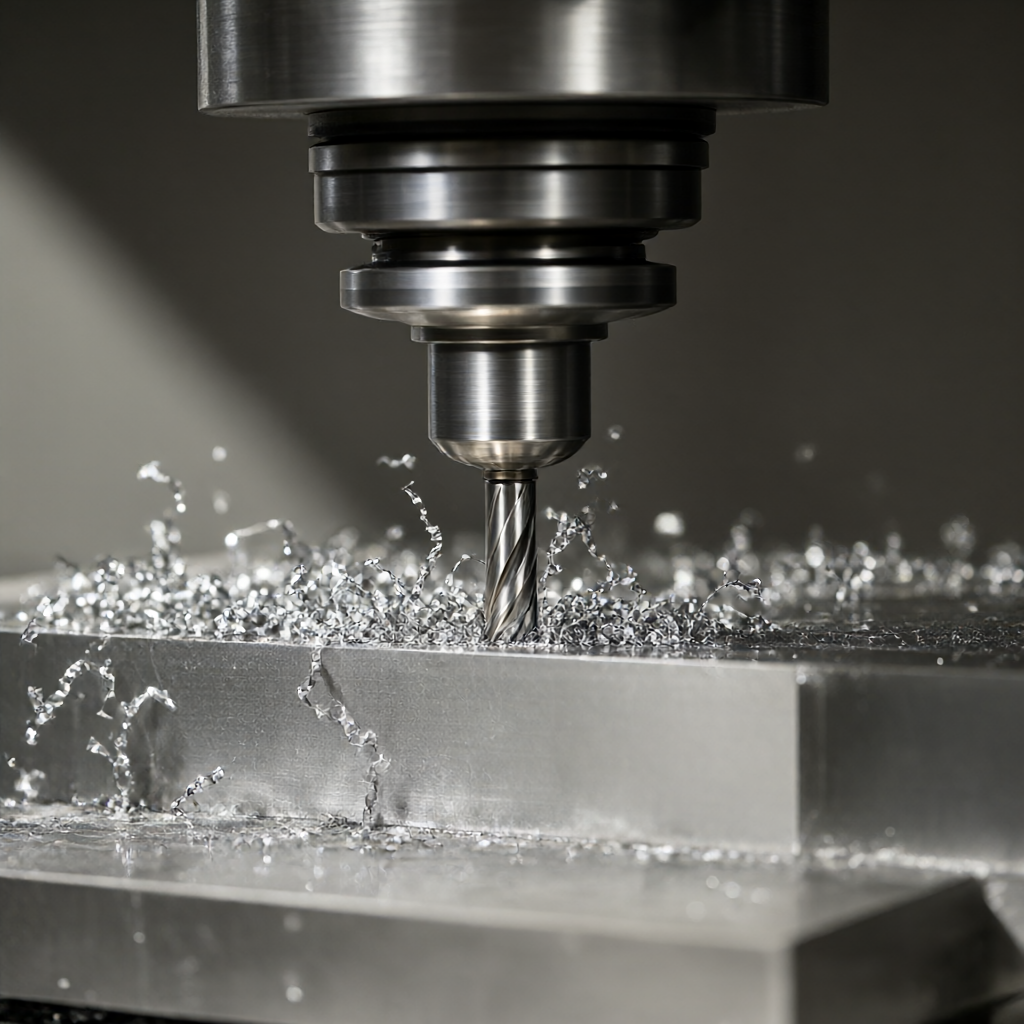
Pour les pièces 7075-T73, il est recommandé de réduire la vitesse de rotation de la broche de 10% à 15% et de régler la vitesse d'alimentation pour supprimer la déformation causée par la chaleur d'usinage. sur la sélection de l'outil, la fraise en carbure avec un rayon d'angle arrondi de 0,2 à 0,3 mm peut effectivement améliorer la finition de surface de l'état T73. Dans le même temps, le matériau T73 se déforme environ 20% moins que le T6 en raison de l'équilibre des contraintes internes pendant la coupe, ce qui offre une fenêtre de processus plus favorable pour le contrôle de la tolérance de ± 0,01 mm.
Relâchement des contraintes d'usinage et systèmes d'évitement de déformation
Le point douloureux central dans le traitement des pièces en aluminium aéronautique est le « changement après la coupe ». matériau à l'état T6 après usinage déstressé, la stabilité dimensionnelle est meilleure que T73, mais T73 après le survieillissement est déjà proche du point d'équilibre de la métastabilité thermodynamique, avec une contrainte résiduelle extrêmement faible. par conséquent, le matériau T73 après finition ou fraisage de finition, n'a pas besoin de passer par un long vieillissement naturel ou un recuit à basse température comme T6. Pour la production en série, le T73 peut réduire le temps de traitement et réduire le risque de dérive dimensionnelle due au vieillissement.
En pratique, pour les pièces structurelles à paroi épaisse du T73, il est toujours recommandé d'adopter la stratégie "laisser 2mm de marge pour l'usinage grossier + finition". Lors de la finition, il est nécessaire de s'assurer que la profondeur de coupe ne dépasse pas 0,5 mm et d'éviter la déformation plastique locale causée par la chaleur de coupe. L'utilisation d'un fluide de coupe à température constante (20±1 ° C) avec le processus de microlubrification (MQL) peut contrôler davantage la rugosité de surface à Ra0, 4 μm et satisfaire aux exigences d'apparence de haute finition.
Différence d'adaptation entre T6 et T73 dans le traitement de surface
L'anodisation est le processus de protection de surface le plus couramment utilisé pour les pièces en aluminium aéronautique. T6 et T73 sur le film d'anodisation ont des différences subtiles. matériau T6 en raison du degré élevé de distorsion du réseau cristallin, le taux de corrosion dans l'électrolyte anodisé est légèrement plus rapide, si l'épaisseur du film d'oxyde est supérieure à 25μm, la partie marginale est sujette au phénomène de noircissement "surcorrosion". Tandis que la structure de grain du T73 est plus uniforme, la densité de croissance du film d'oxyde est meilleure, pour les pièces nécessitant une qualité de scellement élevée et une longue période de service, le film d'oxyde du T73 et la force de liaison de la matrice sont plus stables.
En outre, l'état T73 dans le sablage et le brossage, la dureté de surface est répartie plus uniformément et il n'est pas facile de se développer en raison de la concentration locale de contraintes. pour les pièces d'apparence aéronautique qui nécessitent une surface lumineuse élevée et aucune rayure, la perte de polissage de T73 dans le processus de polissage ultérieur est environ 15% inférieure à celle de T6, ce qui contribue à maintenir la cohérence de l'apparence du lot.
DFM Engineering Advice et processus de validation de l'état des matériaux
Dans la phase de revue de dessin (DFM), l'ingénieur doit clarifier l'état du matériau. si le dessin est marqué seulement "7075" sans indication de T6 ou T73, le traitement par défaut est T6. mais implique une structure porteuse, un environnement à haute vibration ou une zone sensible à la corrosion, il doit obligatoirement marquer T73. achats et R & D doivent établir un système de traçabilité de l'état des matériaux, exigeant des fournisseurs qu 'ils fournissent une fiche de matériau correspondant au numéro de four (rapport d'essai de moulin), qui clarifie la température de solution solide et la courbe de vieillissement du traitement thermique.
- Environnements fortement sollicités/corrosifs:La préférence est donnée au T73, sacrifiant une petite quantité de force pour la fatigue et la durée de vie du SCC.
- Structure générique/Sensibilité aux coûts:En choisissant le T6, l'approvisionnement en matériaux est plus suffisant et les paramètres de traitement sont plus matures.
- Pièces de précision:Le T73 offre une meilleure stabilité dimensionnelle et convient aux surfaces d'ajustement critiques nécessitant une tolérance de ± 0,01 mm.
Critères d'inspection et points clés du contrôle qualité des expéditions
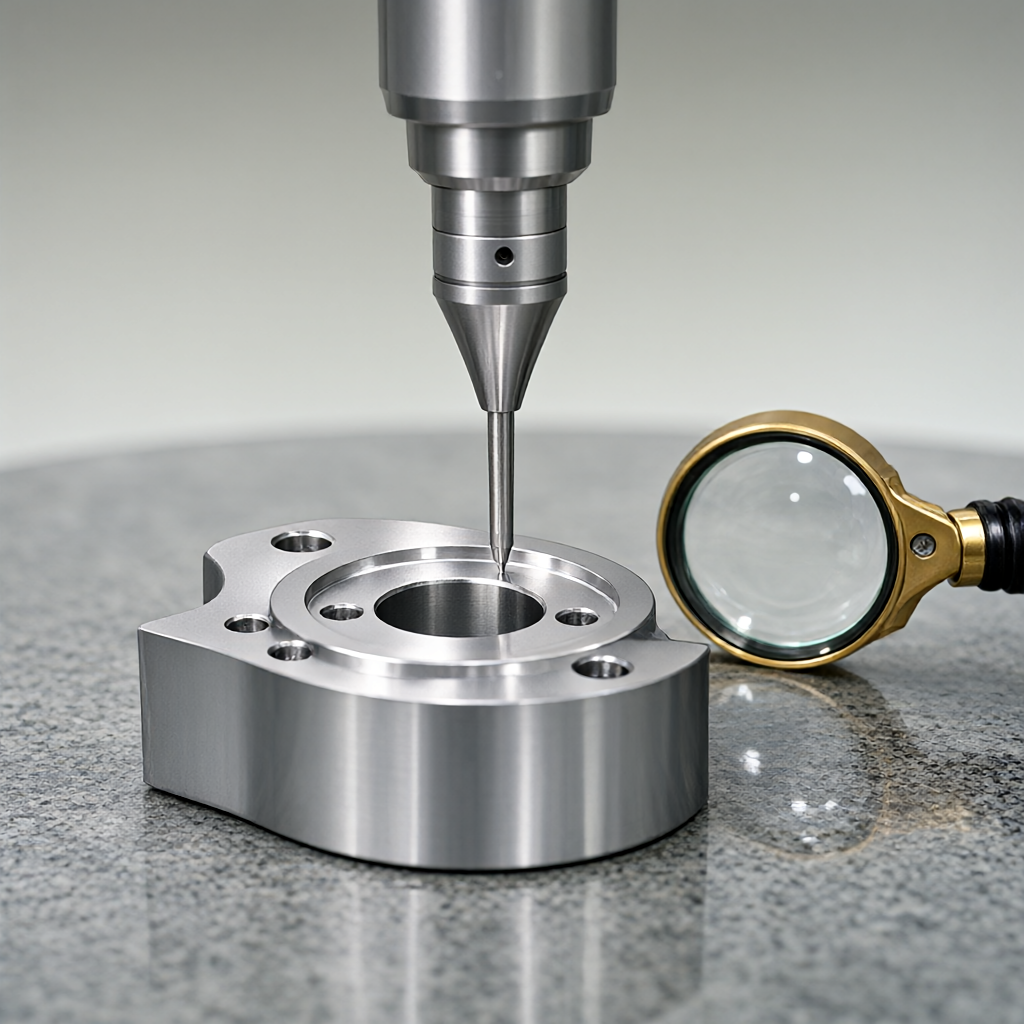
Pour les pièces aéronautiques T73, en plus de l'inspection de taille et de rugosité de routine, il est nécessaire d'ajouter l'inspection macro-corrosion et l'inspection par courant de Foucault (EC). L'inspection par courant de Foucault identifie de manière non destructive les fissures près de la surface et est particulièrement adaptée à la découverte des microfissures qui peuvent se produire sur les pièces T73 après usinage. Avant l'expédition, une inspection à grande échelle est effectuée à 100% et la surface d'ajustement critique est revérifiée par une machine de mesure tridimensionnelle (CMM) pour garantir une tolérance de position de ± 0,01 mm. L'aspect de la surface doit passer une inspection visuelle à la loupe 5x pour s'assurer qu 'il n'y a pas de rayures, pas de taches d'oxydation et qu' il est conforme aux normes de livraison de haute finition.
Mode de défaillance commun et évitement
- Craquage par corrosion sous contrainte:Les pièces T6 servent dans un environnement humide>5 ans facilement, le schéma d'évitement est de passer à T73 et de faire l'anodisation à film épais.
- Transformation par traitement:Pièces à paroi mince (épaisseur du mur)



