





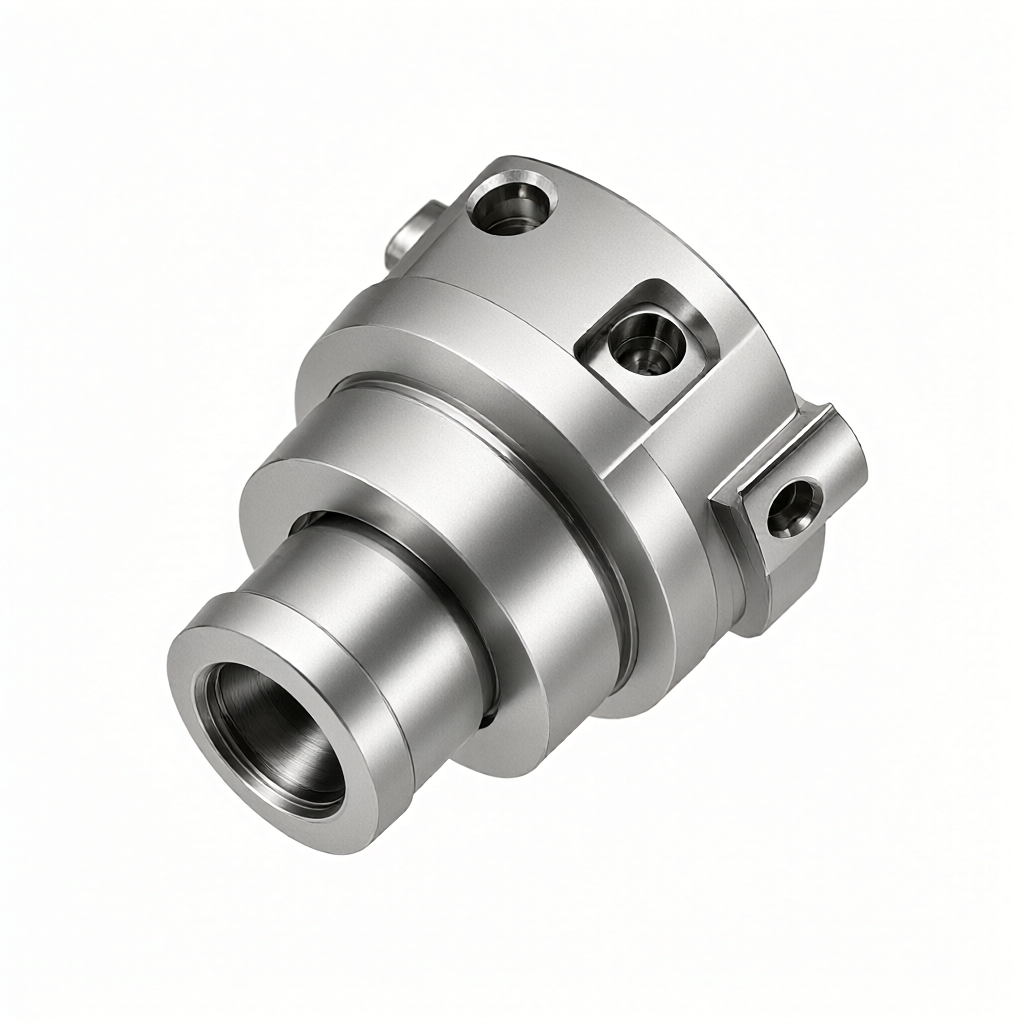
Dans l'usinage CNC des pièces aéronautiques, l'intégration multiprocessus est une stratégie clé pour contrôler l'erreur accumulée et réduire le délai de livraison. pour les pièces structurelles de précision, les opérations telles que la voiture, le fraisage, le perçage et le taraudage sont effectuées en un seul serrage, ce qui peut réduire considérablement la superposition d'erreurs due à plusieurs positionnements, tout en réduisant le temps de rotation. Cet article analysera en profondeur la sélection du processus pour l'usinage de liaison 5 axes, le composite de fraisage et le serrage divisé, et montrera comment réaliser la double garantie de l'apparence et de la fonction sous les exigences de précision de ± 0,01 mm à travers des paramètres et des cas spécifiques.
L'impact central de l'intégration multiprocessus sur la précision des pièces aéronautiques
Dans le processus de dispersion traditionnel, chaque nouveau serrage introduira une erreur de positionnement, après plusieurs accumulations, il peut conduire à une surface d'ajustement excessivement mauvaise. usinage intégré en réduisant le nombre de serrages, unifier la référence, de sorte que la distribution dans la bande de tolérance est plus concentrée. dans le domaine aérospatial, les pièces impliquent souvent des surfaces complexes et des structures à paroi mince, la rigidité est faible, le serrage multiple peut facilement entraîner une déformation. Un moulage ou un nombre minimum de serrage, avec compensation de prépression de la pince, peut efficacement inhiber la dérive dimensionnelle causée par le relâchement de la contrainte résiduelle, ce qui est la base pour assurer la précision de l'assemblage final.
- Réduction des erreurs de positionnementL'erreur de serrage unique est généralement contrôlée dans les 0,02 mm et l'accumulation de serrage multiple peut atteindre 0,05 - 0,08 mm.
- Harmonisation du benchmarkÉtablir un système de coordonnées unifié pour éviter les biais directionnels causés par la conversion de référence entre différents processus.
- Contrôle de déformationRéduit les variations de contrainte de serrage et réduit l'instabilité dimensionnelle finale des pièces à paroi mince due à la déformation de déstress.
Sélection du chemin de processus pour la liaison à 5 axes et le composé de fraisage automobile
Pour les pièces aérostructurales complexes, le choix du chemin de processus détermine directement l'efficacité de l'usinage et la qualité de la surface. centre d'usinage 5 axes peut réaliser l'outil toujours perpendiculaire à la surface de coupe, maintenir un angle d'enveloppe constant, éviter les problèmes de coupe de fond, améliorer la finition. complexe de fraisage automobile convient aux pièces avec des caractéristiques complexes (telles que les pales, les trous obliques) du corps tournant, un serrage complète l'usinage du corps tournant et du corps non tournant.
| Types de processus | Caractéristiques des pièces applicables | Les principaux avantages | Limitation de la |
|---|---|---|---|
| 3 axes multiprocessus | Classes de tablettes, simples solides | Équipement omniprésent et programmation simple | Impossibilité de traiter les trous obliques, les parois latérales de la cavité profonde |
| 5 axes liés fraisage | Impulseur, support profilé, surfaces complexes | Optimisation de l'attitude de l'outil, finition unilatérale des caractéristiques complexes | Difficulté de post-traitement et coût élevé de l'équipement |
| Véhicule fraisé composite | Pièces de classe d'arbre avec trous/lames obliques | Haute efficacité, un clip pour compléter l'ensemble du processus | Exigences extrêmement élevées en matière de rigidité des machines et risques d'interférence |
Le choix doit être soigneusement évalué lors de l'accessibilité de l'outil. 5 axes usinage, il est nécessaire de vérifier l'interférence de la tige de l'outil avec la pièce, le gabarit par simulation cinématique, en particulier dans l'usinage à cavité profonde, l'accessibilité de l'outil à porte-à-faux court est la contrainte clé.
Caractéristiques des matériaux et optimisation des paramètres de coupe
Matériaux communs de l'aviation tels que Inconel 718, Ti-6Al-4V et Al-7075, sa conductivité thermique, la résistance à la traction diffère énormément, affectant directement la durée de vie de l'outil et l'intégrité de la surface. alliage de titane mauvaise conductivité thermique, zone de coupe à haute température facile à provoquer l'usure de liaison de l'outil, nécessaire pour utiliser une faible vitesse de coupe (30-50 m/min) et une grande stratégie de profondeur de coupe. acier inoxydable haute ténacité, facile à produire le durcissement à froid, vous devez vous assurer que l'arête de coupe tranchante et éviter difficile.
- Inconel 718Vitesse de fraisage recommandée 80-120 m/min, alimentation 0,05 - 0,1 mm/rev, utilisation d'outils en carbure à grains fins, choix de revêtement Tialn ou AlTiN.
- Ti-6Al-4V pour le: La vitesse de fraisage recommandée est de 30 à 60 m/min et doit être associée à une lubrification minimale (MQL) pour éviter les brûlures à la surface de la pièce causées par une mauvaise dissipation de chaleur.
- Al-7075, par exemple: La vitesse peut atteindre 300-600 m/min, il est nécessaire de faire attention à l'évacuation des copeaux et des bavures, il est recommandé de polir la lame de l'outil pour empêcher les copeaux d'aluminium d'adhérer.
Stratégie de serrage et technique de suppression de la déformation
Dans l'usinage intégré, le schéma de serrage doit prendre en compte la rigidité et la réduction de la contrainte. pour les pièces à paroi mince, il est recommandé d'utiliser des ventouses à vide, des griffes souples ou des pinces flexibles personnalisées pour éviter la déformation causée par la haute pression locale. lors de l'usinage multi-facettes, il est nécessaire de planifier une surface de référence unifiée, en utilisant des trous de broche de positionnement précis pour assurer la précision de positionnement répétée du serrage secondaire dans les 0,01 mm.
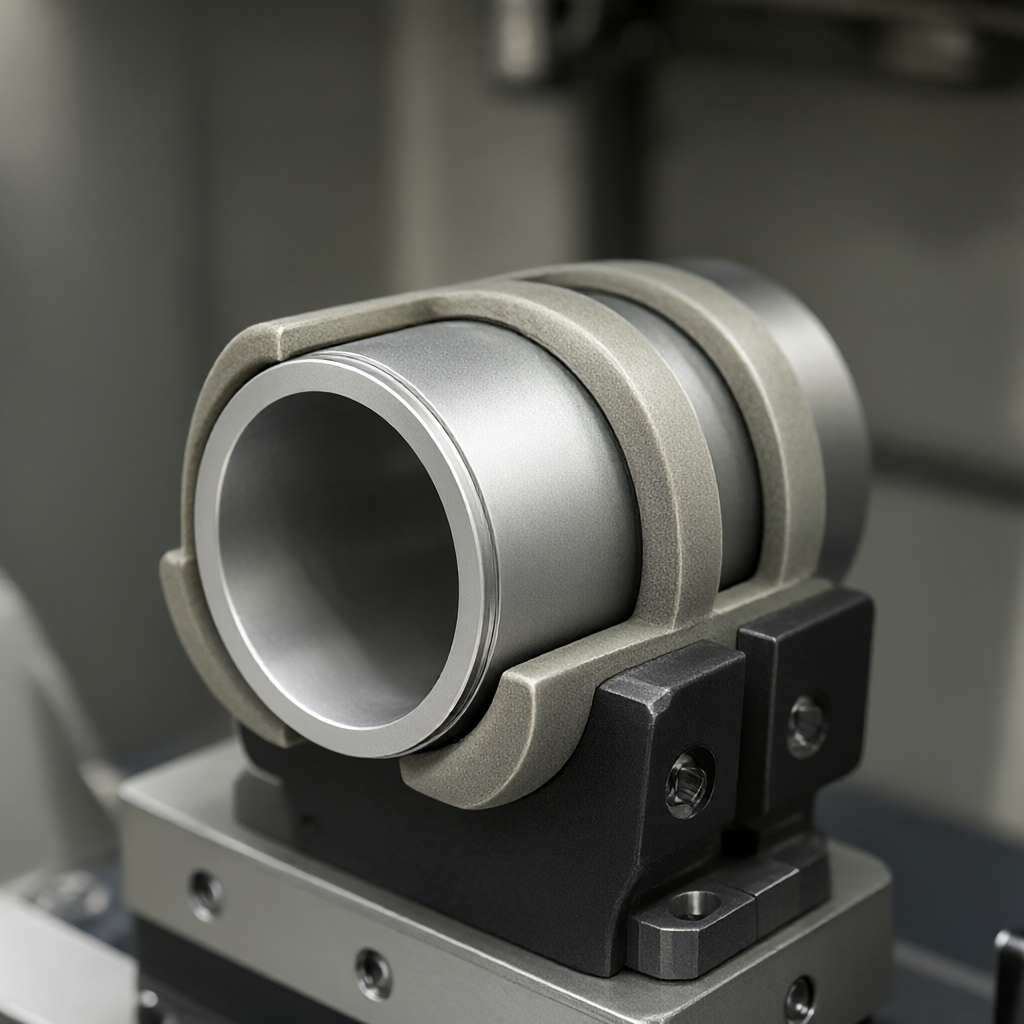
Soft Paw Grinding avec contrôle de pré-tension
Dans le processus composite de fraisage de véhicule, l'utilisation de griffes molles finement broyées peut améliorer considérablement la coaxialité de la pièce tournante. la précision de rectification des griffes molles doit atteindre 0,005 mm et appliquer une force de prétension constante pendant le processus de serrage. pour les arbres minces avec un rapport longueur/diamètre supérieur à 8, il est recommandé d'utiliser un support central ou auxiliaire de support, mais il faut faire attention à l'effet du frottement du support sur la qualité de la surface, si nécessaire, appliquez de la graisse sur la surface de contact.
Contrôle de la qualité de surface et de la cohérence de l'apparence
Les pièces aéronautiques ne sont pas seulement axées sur la taille, mais aussi sur l'intégrité de la surface. la surface traitée doit être exempte de brûlures, de fissures et de vibrations évidentes. en optimisant la vitesse d'alimentation et la vitesse de rotation de la broche, en contrôlant la résistance dynamique au minimum, vous pouvez obtenir une rugosité Ra de 0,4 à 0,8 μm. La cohérence des lots d'apparence est la clé de la livraison, il est nécessaire d'ajouter un outil automatique avec une logique de compensation dimensionnelle dans le programme et de surveiller régulièrement SP C (contrôle statistique du processus) à l'aide d'un compteur tridimensionnel. Si un décalage de tendance dimensionnelle est constaté, la valeur de compensation de l'outil doit être ajustée à temps pour éviter la mise au rebut en masse.
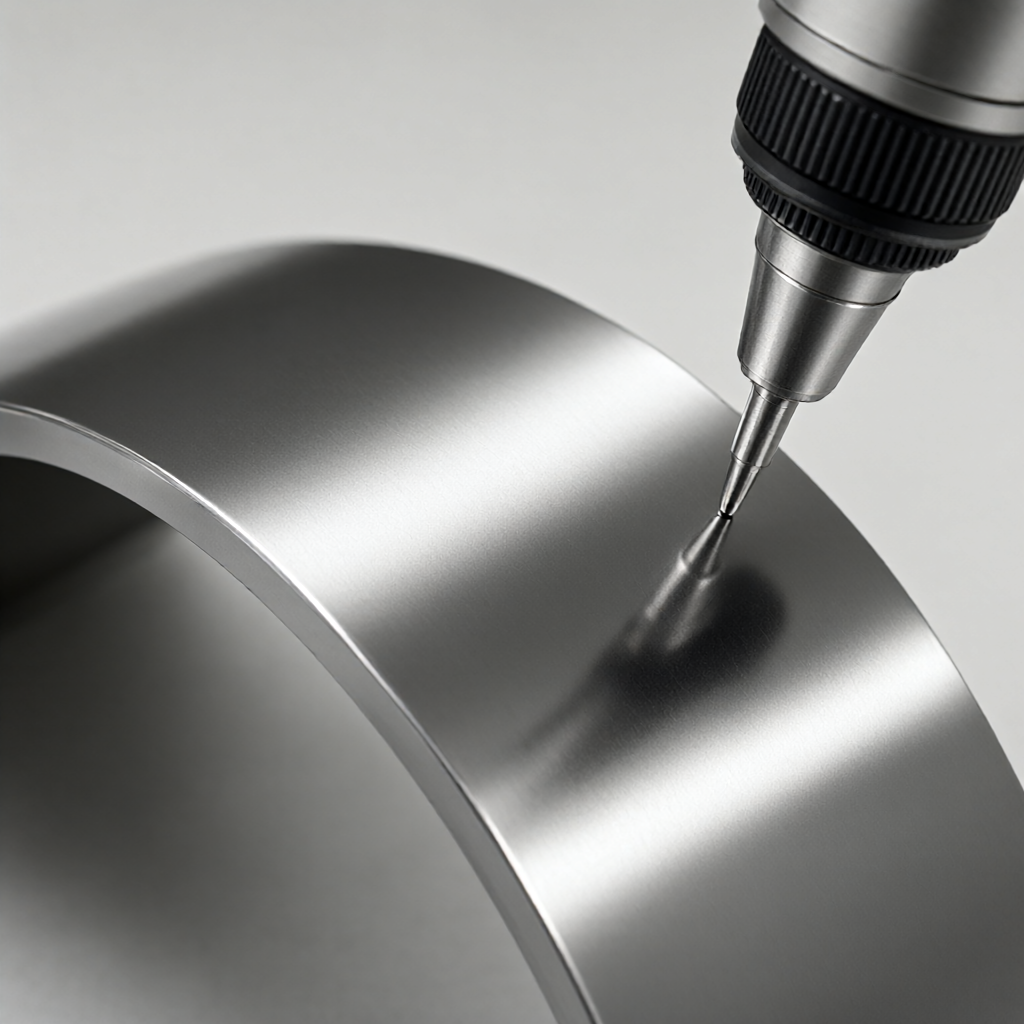
- Inhibition de vibrationÉvitez d'utiliser des vitesses d'alimentation dans la gamme de fréquences de résonance et déterminez la fenêtre d'alimentation de sécurité par un essai de coupe.
- Déstress TraitementAprès traitement, il est recommandé de procéder à un recuit de vieillissement ou de déstress, en particulier pour les alliages de titane avec des aciers à haute résistance, afin d'éliminer les contraintes résiduelles.
Méthodes d'inspection et critères d'acceptation
L'acceptation n'est pas limitée à l'apparence, mais repose davantage sur une inspection de précision. la surface d'ajustement critique est complètement inspectée par trois coordonnées (CMM), la taille générale est inspectée par un étrier ou un échantillonnage par jauge de passage. pour la cavité interne, la profondeur et l'ouverture des trous aveugles peuvent être mesurées en utilisant la programmation de la sonde. la rugosité de surface utilise un rugosimètre à stylet, la longueur d'échantillonnage L= 12,5 mm et la longueur d'évaluation Lr=63 mm. Toutes les données doivent être enregistrées pour former un rapport d'inspection complet, assurant la traçabilité.
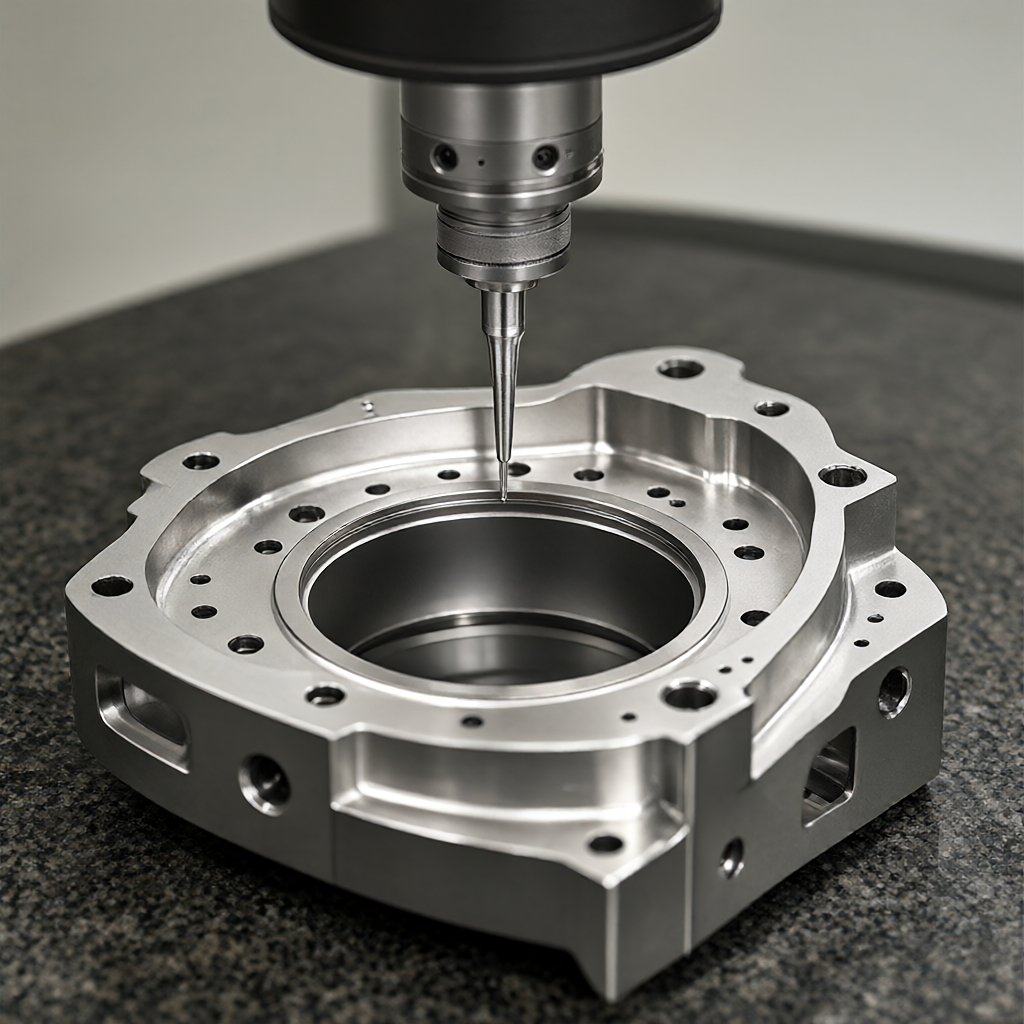
Dans la production en série, la validation de la première pièce (FAI) est essentielle. 100% des caractéristiques principales (caractéristiques critiques) doivent être testées à grande échelle conformément à la norme AS9102 ou à la demande du client. les lots suivants peuvent être échantillonnés selon AQL 2.5, mais les surfaces critiques recommandent de maintenir une inspection complète pour réduire les risques d'assemblage.
Questions fréquemment posées
Comment l'usinage intégré multiprocessus des pièces aéronautiques peut réduire les erreurs cumulatives
Toutes les opérations sont effectuées en une seule fois, éliminant ainsi les erreurs aléatoires causées par le positionnement répétitif. en utilisant des pinces de haute précision et des griffes souples, la précision du positionnement répété du serrage est contrôlée à 0,01 mm pour assurer une référence uniforme.
Comment prévenir les brûlures de surface dans l'usinage CNC en alliage de titane
L'utilisation d'huile de coupe à basse température ou de microlubrification MQL réduit la vitesse de coupe à 30-50 m/min et évite la passivation de l'outil. tout en optimisant le taux d'alimentation pour éviter l'accumulation de chaleur de friction due à la difficulté de casser les pellicules.
Quel type de pièces aérostructurales est approprié pour le traitement composite de fraisage automobile
Convient pour les pièces de type arbre avec des caractéristiques complexes telles que des trous obliques, des pales, des clés de voie, etc. Comme l'arbre de turbine, la section de pilier du train d'atterrissage, il peut compléter les opérations telles que la voiture, le fraisage, le perçage et le taraudage en un seul serrage.
Comment assurer la cohérence cosmétique dans la production de masse
Établissez un contrôle du processus SPC pour surveiller les tendances dimensionnelles clés en temps réel, unifiez la gestion des outils et la stratégie de compensation, remplacez régulièrement les outils usés et réduisez les interférences humaines grâce au chargement et au déchargement automatisés.
Quels sont les principaux défis de l'usinage 5 axes sur les pièces à paroi mince
Les principaux défis sont les vibrations et les déformations dues à une rigidité insuffisante de la pièce. il est nécessaire d'optimiser le chemin de l'outil, d'adopter une petite profondeur de coupe et plusieurs courses, et de vérifier l'impact de la force de coupe sur la stabilité de la serrure dans la simulation.
Conclusions et propositions de coopération
La fabrication de précision de pièces aéronautiques repose sur l'intégration systématique du processus, des matériaux et de l'inspection. L'intégration multiprocessus n'est pas seulement une amélioration de l'efficacité, mais aussi une garantie de précision. ShowyMetal dispose de 72 équipements CNC couvrant 3/4/5 axes et machines composites de fraisage, soutenant l'aluminium, l'acier, l'acier inoxydable et le traitement des plastiques d'ingénierie. Nous nous engageons à aider nos clients à réduire le taux de rejet et à réduire les délais de livraison grâce à des recommandations DFM rigoureuses, une optimisation précise des paramètres et une inspection à grande échelle. Si vous avez des besoins d'usinage en série de pièces de qualité aéronautique, les dessins et les spécifications techniques sont les bienvenus, nous fournirons une analyse de faisabilité détaillée et un devis basé sur la capacité réelle du processus.



