





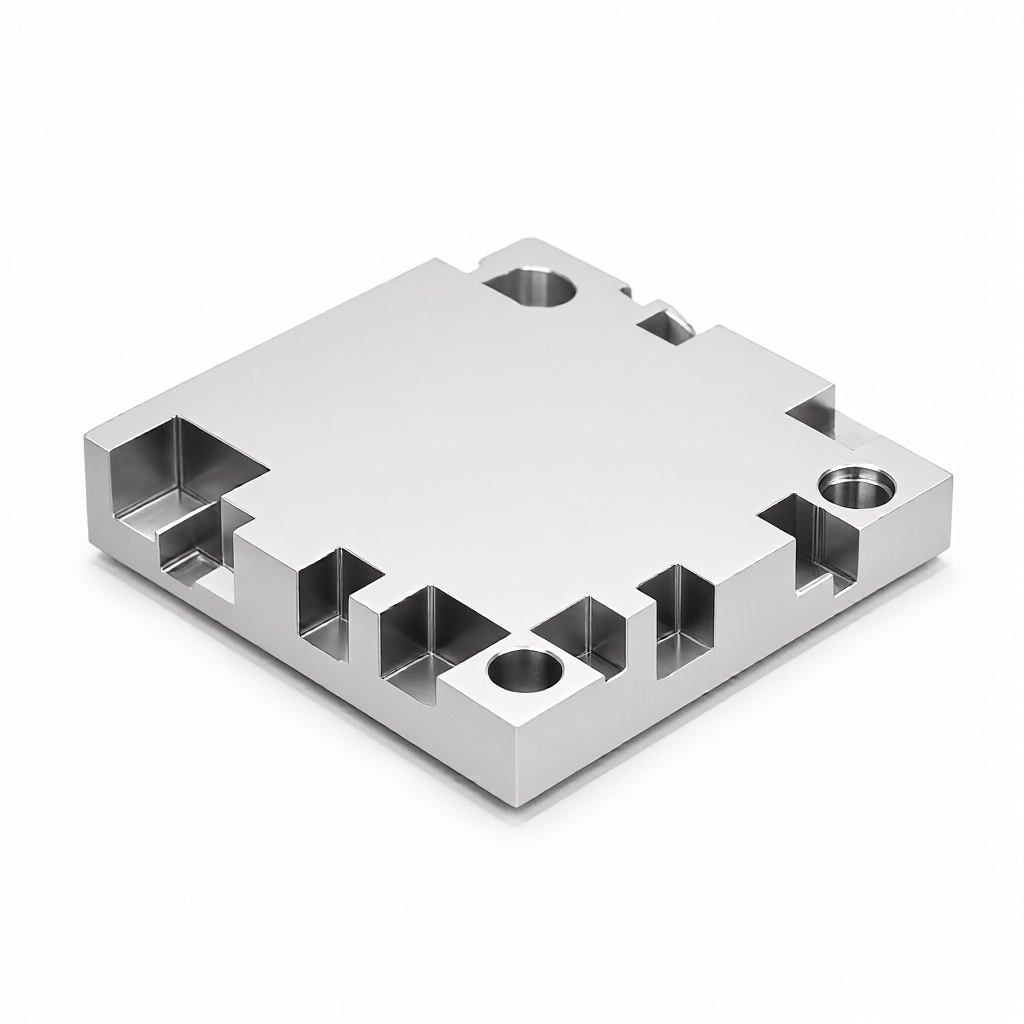
Le substrat thermique en alliage d'aluminium de l'onduleur photovoltaïque est usiné avec précision par fraisage CNC, l'aluminium est coupé en substrat avec une conductivité thermique élevée et une efficacité thermique élevée, et coopère avec le boîtier de l'onduleur pour réaliser une dissipation thermique efficace. L'usine prend en charge les matériaux en alliage d'aluminium de la série 6061, 6063, 7075, utilise le fraisage CNC 3/4/5 axes, la tolérance peut atteindre ± 0,01 mm, la rugosité de surface Ra0, 4 μm, peut être personnalisée selon les dessins, la hauteur des ailettes, la position des trous ouverts, et fournit des processus de traitement de surface tels que l'anodisation, le sablage, le dessin et d'autres, répondant aux exigences élevées de l'onduleur photovoltaïque en matière d'efficacité thermique et de qualité d'apparence.
Spécifications et capacité de traitement: matériaux, dimensions et normes de précision pour les substrats thermiques en aluminium des onduleurs photovoltaïques
- Matériaux communs:Alliage d'aluminium 6061-T6 (recommandé, en tenant compte de la résistance, de la conductivité thermique et de la stabilité du traitement), alliage d'aluminium 6063 (finition de surface élevée, adaptée aux pièces extérieures), alliage d'aluminium 7075 (rigidité élevée et résistance élevée, adaptée aux scénarios de densité de puissance élevée).
- Gamme de dimensions traitées:Substrat typique 2 - 30 mm d'épaisseur, 20 - 800 mm de largeur, 20 - 1000 mm de longueur; hauteur de dissipateur de chaleur 0,5 - 15 mm; profils profilés, trous ouverts, trous submergés et chanfreins peuvent être personnalisés selon les dessins.
- Tolérances dimensionnelles:Le trou de montage critique est ± 0,01 mm, la planéité du substrat est ≤ 0,05 mm et la consistance de la hauteur des ailettes est ≤ ± 0,02 mm.
- Finition de surface:La surface inférieure du substrat (surface d'application) Ra0, 4 μm à Ra0, 8 μm, la surface du dissipateur thermique Ra0, 8 μm à Ra1, 6 μm; peut être faite pour une surface brillante brillante brillante ou une surface mate sablée.
- Traitements de surface:Anodisation (couleur naturelle, noire, colorée), sablage, brossage, polissage chimique; revêtement isolant thermiquement conducteur en option.
- Poids vs épaisseur de paroi:Poids unitaire 0,1 - 8 kg; épaisseur minimale de la paroi du dissipateur de chaleur 0,5 mm et diamètre minimal du trou ouvert 1 mm.
Industrie applicable et application typique: emplacement et rôle du substrat thermique dans l'onduleur photovoltaïque
Le substrat thermique en alliage d'aluminium de l'onduleur photovoltaïque est généralement installé entre la plaque de contrôle principale de l'onduleur (module IGBT/SiC) et le boîtier, assumant la fonction critique d'exportation rapide de la chaleur du dispositif de puissance. scénarios d'application spécifiques comprennent:
- la base thermique du module IGBT ou du module SiC dans les onduleurs à chaîne groupée, les onduleurs centralisés;
- Substrats thermiques pour modules de puissance d'onduleurs de stockage d'énergie industriels et commerciaux;
- les éléments structurels de dissipation de chaleur partagés entre l'étage de puissance et l'étage de contrôle dans le micro-onduleur;
- La structure de support thermique intérieure du boîtier de l'onduleur est fixée avec la plaque de puissance.
Ce type de pièces a des exigences élevées en matière de planéité du substrat, de haute cohérence des ailettes et d'uniformité de l'épaisseur du film d'oxyde de surface, le fraisage CNC peut compléter le profil du substrat, l'ouverture des trous et le moulage des ailettes dans un processus, réduire les liens d'assemblage et améliorer l'efficacité de l'utilisation de la zone de dissipation de chaleur.
Processus et équipements: fraisage CNC, traitement de surface et contrôle de la conformité des lots
72 équipements CNC dans notre usine contiennent 3 axes, 4 axes, 5 axes centres d'usinage, inverseur photovoltaïque aluminium radiant substrat utilise principalement 3 axes centres d'usinage vertical pour compléter le fraisage du substrat, la hauteur des ailettes de chaleur ou la structure profilée utilise 4/5 axes usinage lié pour assurer l'angle des ailettes de chaleur et la précision du contour.
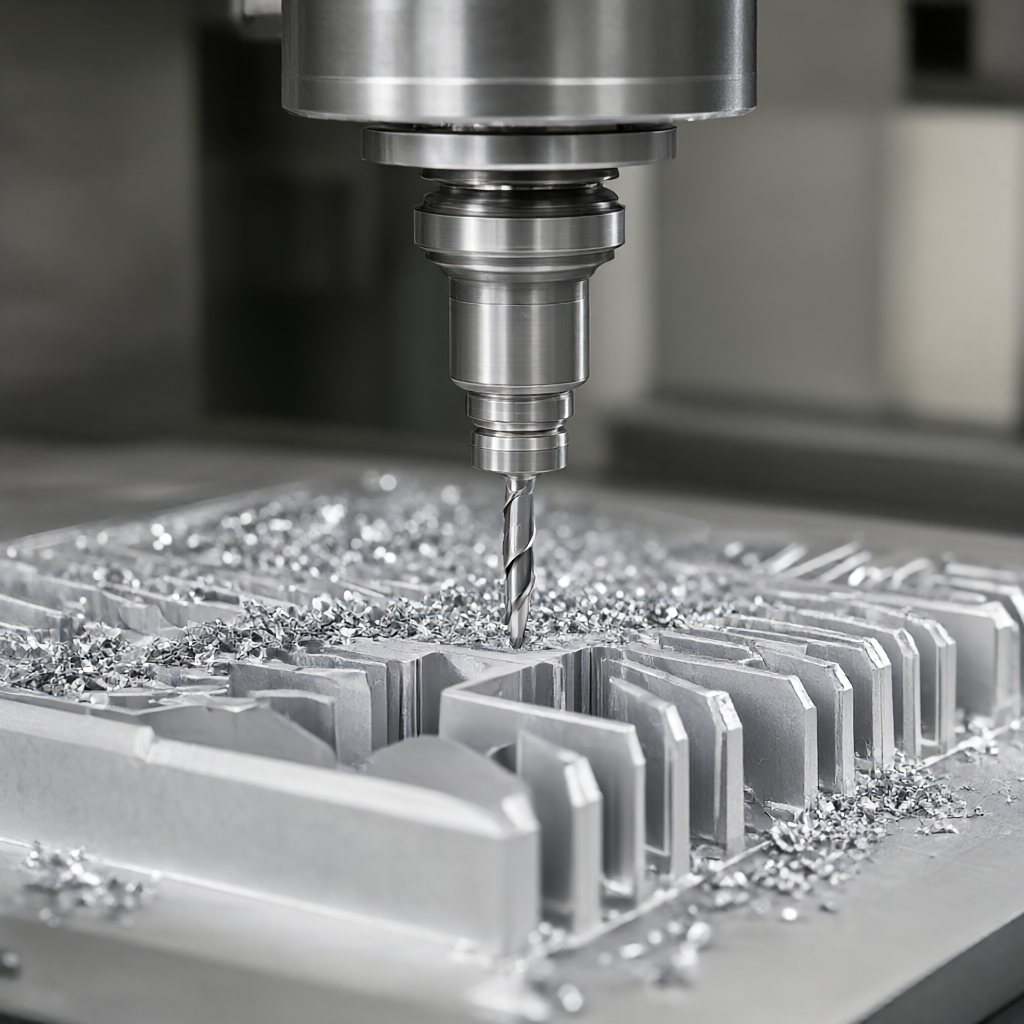
- Broyage grossier:Laissez une marge de 0,2 à 0,3 mm et enlevez la plupart des matériaux;
- Semi-fine fraisage:Allocation de 0,05 à 0,1 mm, planéité de contrôle;
- Fine fraisage:Terminer la taille finale avec la forme des ailettes pour obtenir une finition de surface Ra0, 4 μm;
- Traitements de surface:Anodisation ou sablage pour une meilleure résistance à la corrosion et une meilleure cohérence d'apparence;
- Inspection et livraison:Détection tridimensionnelle des dimensions critiques et inspection complète avant expédition.
Le traitement programmé et le système de confirmation de la première pièce sont utilisés dans la production en série pour s'assurer que la taille, l'apparence et l'épaisseur du film d'oxyde de chaque pièce du substrat thermique restent cohérentes entre les lots et réduisent le taux de reprise.
Capacité, délai de livraison et processus de personnalisation: un support complet du dessin à la production en série
Pour le substrat thermique en aluminium de l'onduleur photovoltaïque, l'usine offre les capacités de service suivantes:
- Cycle d'épreuve:3 - 5 jours ouvrables pour les formes conventionnelles, 7 - 10 jours ouvrables pour les structures complexes en forme de forme;
- Période de livraison par lot:Commandes en vrac 15 - 25 jours pour terminer la production, le traitement de surface et l'inspection complète des marchandises;
- MOQ par:Prend en charge l'épreuve à partir de 1 pièce, la quantité peut être arrangée de manière flexible selon les besoins du client;
- Support personnalisé:Sur mesure selon les dessins du client (CAD/STEP/IGS) ou les échantillons, l'équipe d'ingénierie fournit des conseils DFM, optimise la disposition des ailettes et la position des trous ouverts pour améliorer l'efficacité thermique et réduire la difficulté de traitement.
Processus personnalisé: envoi d'une demande de dessin → évaluation technique et recommandation DFM → confirmation de l'épreuve → production en série → détection complète des marchandises. équipé de trois coordonnées, mesure optique, instrument de rugosité et autres équipements d'inspection tout au long du processus, assurant la traçabilité des dimensions clés et de la qualité de surface.
FAQ: Questions fréquemment posées sur les substrats de dissipation de chaleur en aluminium pour onduleurs photovoltaïques
1. Quelle est la tolérance du substrat thermique en aluminium de l'onduleur photovoltaïque?
La tolérance du niveau du trou de montage critique peut atteindre ± 0,01 mm, la planéité du substrat ≤ 0,05 mm et la consistance de la hauteur des ailettes ≤ ± 0,02 mm, ce qui répond aux exigences d'assemblage de haute précision.
2. Quelles sont les options pour le traitement de surface?
Anodisation optionnelle (couleur naturelle, noir, couleur), sablage, brossage, polissage chimique; comme le matériau thermique appliqué sur la surface, vous ne pouvez pas faire d'oxydation ou faire une oxydation en couche mince, spécifiquement adaptée aux besoins du client.
3. Combien de temps dure le cycle de preuve?
3 - 5 jours ouvrables pour l'épreuve du substrat thermique de forme conventionnelle, 7 - 10 jours ouvrables pour la structure de forme complexe, qui peut être associée à la production de nœuds de projet.
4. Quelle est la durée de la livraison en vrac?
La période de livraison pour la production de commandes en série est de 15 à 25 jours, y compris le traitement de surface et l'inspection complète des expéditions.
5. Est-il possible de personnaliser la hauteur des ailettes et la position des trous ouverts par dessin?
L'équipe d'ingénierie prend en charge la personnalisation de la hauteur des ailettes, de l'emplacement des trous ouverts et du profil du substrat par dessin CAD/STEP et fournit des recommandations DFM pour optimiser la structure.
Comparaison des schémas: le choix du fraisage CNC et du substrat thermique en aluminium extrudé
| Dimensions contrastantes | Fraisage CNC (schéma d'usine) | Substrat thermique en aluminium extrudé |
|---|---|---|
| Flexibilité des formes | Prise en charge des profils profilés, des ailettes à hauteur variable localement, des trous ouverts complexes | Convient pour une section régulière, le coût d'ouverture du moule pour Alien est élevé |
| Épaisseur minimum | Épaisseur de paroi minimale des ailettes 0,5 mm | Généralement ≥ 1,0 mm, paroi mince facilement déformable |
| Cycle d'épreuve | 3 à 5 jours (régulier) | Ouverture du moule requise, généralement 2 à 4 semaines |
| Période de livraison par lot | 15 - 25 jours | 3 à 5 semaines (ouverture du moule incluse) |
| Cohérence de surface | Cohérence dimensionnelle entre les lots ≤ ± 0,02 mm | S'appuyant sur la précision du moule, les fluctuations entre lots sont légèrement plus importantes |
| Phase applicable | Recherche et développement, petites séries, commutation multi-modèles | Grand volume avec un seul modèle |
Les produits d'onduleur photovoltaïque sont mis à jour rapidement et de nombreux modèles, le fraisage CNC a des avantages évidents dans la vitesse d'épreuve et la flexibilité de la structure, adapté au cycle complet de la R & D à la production en série. il est recommandé de nous envoyer des dessins ou des échantillons, l'équipe d'ingénierie donnera le plan d'usinage et le devis dans les 24 heures.



