





Le boîtier du réducteur articulé du robot industriel est le composant porteur central du système de transmission de précision, qui détermine directement la précision de positionnement répétitif et la stabilité de fonctionnement du robot. ShowyMetal fournit un service personnalisé de fraisage CNC en alliage d'aluminium 7075 ou en acier inoxydable, grâce à l'usinage de liaison à cinq axes et au traitement de surface raffiné, réalisant un moulage de précision intégré de la cavité d'engrenage planétaire interne du boîtier et de la bride de montage externe, offrant aux fabricants de robots un support de pièces structurelles de haute rigidité, de qualité légère et de cohérence de lot.
Paramètres de spécifications et capacité de personnalisation
En réponse à l'excellente poursuite de la réduction du poids et de la résistance des articulations robotiques, cette pièce est principalement en alliage d'aluminium 7075 de qualité aéronautique dans la sélection des matériaux, en tenant compte de la légèreté et de la résistance aux vibrations; pour les charges élevées ou les besoins spéciaux en matière de protection contre la corrosion, l'acier inoxydable 316L ou l'acier 45 #peuvent également être sélectionnés. La taille d'usinage couvre généralement la largeur et la profondeur de 50mm à 500mm, le contrôle de tolérance est strict, la tolérance dimensionnelle linéaire peut généralement atteindre ± 0,01 mm, la rugosité de la surface d'ajustement est contrôlée dans Ra0, 4 μm, ce qui réduit efficacement l'erreur de transmission causée par le jeu d'engagement de l'engrenage.
- Classe de matériau:Alliage d'aluminium 7075-T65, acier inoxydable 304/316L, acier 45 #, 42CrMo, support pour une large gamme de personnalisation plastique technique.
- Dimensions traitées:La taille globale de l'enveloppe est de 50-500mm, ce qui permet une personnalisation complète de la structure profilée par dessin 3D.
- Critères de tolérance:La tolérance conventionnelle est de ± 0,02 mm et la surface d'ajustement de précision peut atteindre ± 0,01 mm.
- Traitements de surface:Anodisation (10-20μm), oxydation dure, noircissement par sablage, brossage et oxydation micro-arc, etc., apparence sans rayures ni impuretés.
Secteurs applicables et scénarios d'application typiques
Cette coquille est largement utilisée dans la fabrication de corps robotiques industriels, systèmes de tri logistique intelligents, équipement d'imagerie médicale automatisé et équipement semi-conducteur haut de gamme. sa valeur fondamentale réside dans la résolution du problème de déformation de la coquille causée par des forces de mouvement complexes dans les parties articulaires. le traitement à cinq axes du trou d'arbre de support d'engrenage interne et de la surface de positionnement de la bride externe est terminé par un serrage unique, réduisant ainsi l'erreur cumulative causée par plusieurs positionnements et améliorant la fluidité du fonctionnement du réducteur. Le traitement de finition élevé de l'extérieur le rend également conforme aux exigences strictes de la ligne de production automatisée haut de gamme pour la beauté visuelle et la résistance à la rouille.
Processus de base et configuration des équipements de fabrication
L'usinage de précision dépend de l'appariement de la précision de l'équipement et de la logique du processus. en s'appuyant sur 72 équipements CNC de spécifications différentes, l'équipe de fabrication personnalise le schéma de processus pour différentes structures de coquille. pour les coquilles de réducteur avec plusieurs intersections spatiales ou trous d'arbre angulaires à l'intérieur, il est nécessaire d'utiliser un centre d'usinage à cinq axes pour la coupe conjointe, le bord latéral de l'outil peut être ajusté à la paroi de la cavité sphérique pour éviter les zones aveugles; Pour la structure principalement axée sur le corps rotatif, puis utiliser une machine à centrer CNC ou une machine composite de fraisage automobile pour le tournage synchrone rond intérieur et extérieur, améliorer le degré coaxial. Sur le contrôle de la qualité de l'apparence, utiliser un positionnement de pince spécial, après avoir traité les caractéristiques internes, retourner la surface extérieure, contrôler strictement le chemin de coupe et la vitesse de la broche, assurer la surface de la coque après anodisation présente des reflets uniformes, pas d'effet de peau d'orange et de pincement.
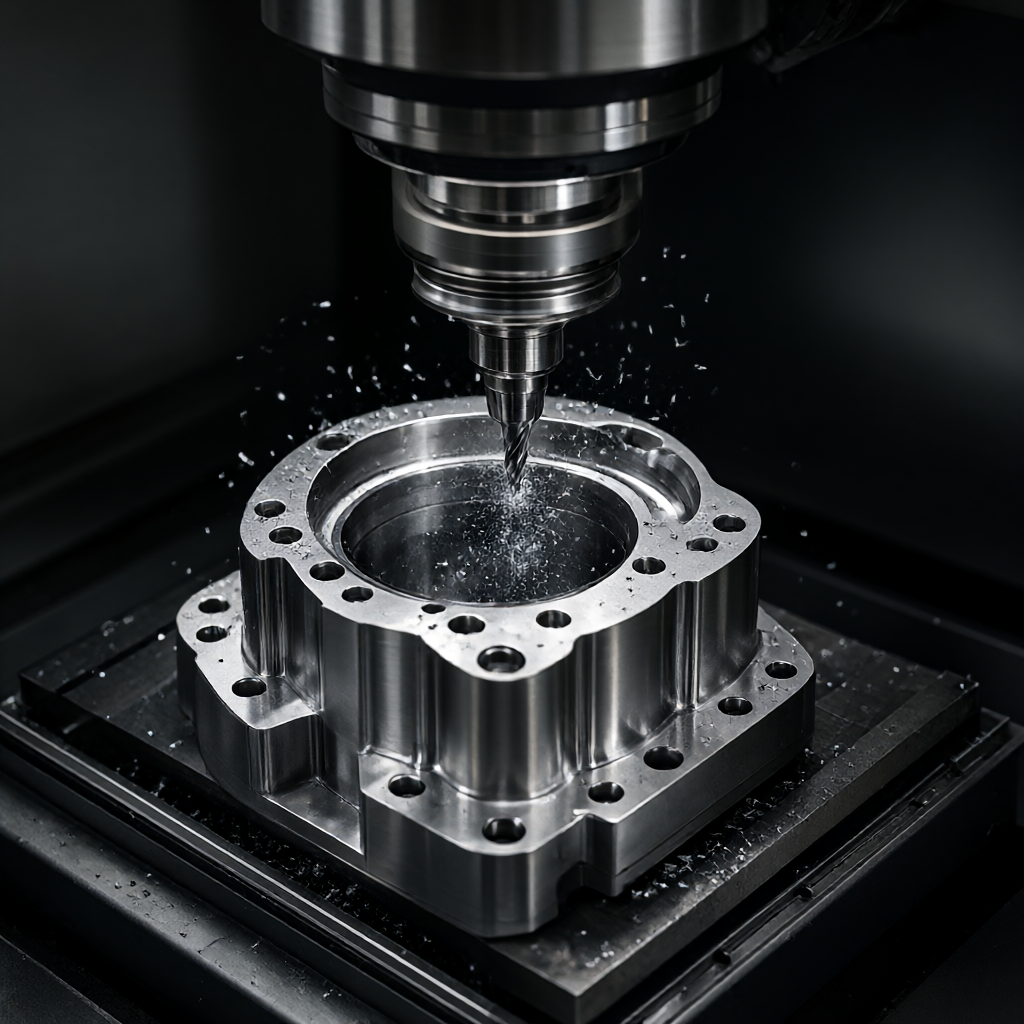
Comparaison des schémas: fraisage à cinq axes et usinage composite par fraisage automobile
| Dimension du contraste | 5 axes fraisage et usinage | Traitement composite par fraisage et usinage |
|---|---|---|
| Caractéristiques des pièces applicables | Contient une cavité complexe de forme dimorphe, des trous d'axe inclinés, une structure de surface non rotative | Principalement axé sur la surface cylindrique, il doit être serré une fois pour compléter le fraisage intérieur et extérieur et les extrémités. |
| Contrôle coaxial | S'appuyer sur le positionnement de la pince, nécessitant une conversion de référence de conception stricte | Tout-en-un, assurant naturellement une coaxialité élevée entre le trou de l'arbre et le cercle extérieur |
| Efficacité de traitement | Changements fréquents d'outils, adaptés aux structures complexes en une seule pièce ou en petites et moyennes quantités | Multiprocessus complet avec un seul pôle et un temps de rotation considérablement réduit |
| Contrôle de qualité extérieure | Coupe multi-facettes, nécessitant un contrôle strict des marques de coupe de surface | Tournage continu, finition de surface plus facile à atteindre au-dessus de Ra0, 4 μm |
Système d'inspection et délai de livraison en vrac
La qualité est la ligne de fond de l'industrie manufacturière. de l'entreposage brut à l'expédition du produit fini, cinq niveaux sont effectués. inspection entrant vérifie la composition du matériau et la métallographie par spectromètre; première étape de confirmation de pièce, ingénieurs et inspecteurs de produits conjointement vérifier le rapport de trois coordonnées; inspection du processus de vérification proportionnelle de la profondeur du trou de l'arbre critique et la taille de l'ajustement; avant l'expédition effectuer une inspection complète à grande échelle, en se concentrant sur l'utilisation du projecteur optique et de la rugosité pour vérifier la qualité de la surface. La période de production en série est généralement contrôlée dans les 15 à 25 jours, la période d'épreuve est courte, ce qui permet de répondre rapidement aux changements de conception de l'équipe de R & D et le système de production est flexible pour s'adapter aux nœuds de projet multi-fréquence du client.
Questions fréquemment posées (FAQ)
Quelle est la tolérance de surface d'ajustement précise du boîtier du réducteur?
Grâce au centre d'usinage à cinq axes et à la fixation de haute précision, la tolérance dimensionnelle de la surface d'ajustement est généralement contrôlée à ± 0,01 mm, la cylindricité et la coaxialité peuvent être personnalisées selon les exigences spécifiques du dessin.
Après le traitement de la cavité profonde à l'intérieur du boîtier, comment s'assurer qu 'aucune marque de couteau n'est laissée?
Adopter une stratégie de fraisage lisse avec des outils à lames multiples, coopérer avec la stratégie de petite profondeur de coupe et de grande quantité de coupe, améliorer la qualité de la surface sous la prémisse d'assurer la rigidité, après l'usinage pour finaliser les angles morts difficiles à usiner.
Combien de temps dure généralement un cycle de preuve?
Le cycle d'épreuve de structure régulière est court, généralement dans les 3 à 5 jours ouvrables, vous pouvez compléter l'analyse du processus et organiser l'usinage, et le rapport d'examen du modèle 3D DFM est fourni dans les 48 heures.
Combien de jours le délai de livraison pour la production en série prendra-t-il environ?
En fonction de la capacité actuelle de 72 unités, le délai de livraison des commandes en volume élevé est généralement de 15 à 25 jours, en fonction de la complexité de la structure et des exigences du processus de traitement de surface.
Est-il possible de fournir un noircissement anodisé pour le boîtier en aluminium 7075?
Prend en charge les couleurs anodisées conventionnelles telles que le noir, le vert militaire et le contrôle de l'épaisseur du film de 10 à 20μm, ce qui peut répondre aux besoins en matière de résistance à la corrosion et d'unité visuelle et peut fournir un contrôle de carte de couleur pour confirmation.
Obtenez un plan personnalisé
Si vous développez une nouvelle génération de boîtiers de réducteurs articulés ou si vous êtes confronté à des fluctuations de la qualité de l'apparence de la production en série, nous vous invitons à soumettre des dessins ou des modèles 3D à l'équipe d'ingénieurs.Nous vous aiderons à réduire le cycle de vérification R & D en vous fournissant des recommandations DFM comprenant une qualité de matériau optimale, une division des itinéraires de processus, une optimisation des outils et une assurance de la qualité de l'apparence basée sur des caractéristiques structurelles spécifiques.



