





En la investigación y el desarrollo de semiconductores y equipos de diagnóstico médico, el procesamiento preciso de chips de microfluidos es una dificultad fundamental. El fresado tradicional de 3 ejes es difícil de manejar con chaflanes de bordes de oblea y superficies curvas complejas.Mecanizado CNC de cinco ejesA través del enlace multieje, se logra una precisión de procesamiento a nivel de oblea submicrónica. Este artículo proporcionará un análisis en profundidad sobre cómo utilizar un centro CNC de cinco ejes para completar el achaflanado de bordes, el fresado de canales y el control del acabado superficial de chips de microfluidos, cubriendo la selección de materiales, los parámetros del proceso, el análisis de fallas comunes y los criterios de aceptación, y brindando referencias técnicas prácticas para ingenieros y compradores.
Las principales ventajas del mecanizado CNC de cinco ejes de chips de microfluidos
Los chips de microfluidos suelen estar hechos de silicio, cuarzo, vidrio o plásticos de ingeniería de alto rendimiento, con características de tamaño pequeño, estructuras delgadas y tolerancias estrictas. Los centros de mecanizado de cinco ejes (como los equipados con eje A/eje C giratorio) permiten que la herramienta y la pieza de trabajo mantengan siempre un mejor ángulo, evitando la vibración y la deformación causadas por el exceso de voladizo de la herramienta que es común en el mecanizado de 3 ejes.
- Fresado de superficies complejo: Puede procesar canales inclinados o microestructuras esféricas al mismo tiempo, reduciendo la cantidad de tiempos de sujeción y reduciendo los errores acumulativos.
- Automatización de chaflanes de bordes: Para el borde de oblea de 100 mm o 200 mm, el varillaje de cinco ejes puede lograr un chaflán de profundidad de 0,1 mm a 0,5 mm, y la rugosidad de la pared lateral Ra se puede controlar dentro de 0,4 μm.
- Alta rigidez y precisión: Con un cabezal de máquina de alta velocidad (velocidad máxima 12000-24000 rpm), admite fresado de alta velocidad con herramientas de microdiámetro de carburo, mejorando el acabado superficial y reduciendo el daño térmico.
Para la producción en volumen, el mecanizado de cinco ejes es más consistente que el biselado manual o el fresado lateral tradicional de 3 ejes. Con las recomendaciones de DFM (Diseño para fabricación), las trayectorias de las herramientas se pueden optimizar para evitar el rendimiento de la herramienta en áreas de paredes delgadas.
Flujo de proceso y configuración de parámetros para el procesamiento a nivel de oblea
El núcleo del procesamiento a nivel de oblea reside en la estabilidad de la sujeción y la planificación de la trayectoria de la herramienta. Por lo general, se utiliza un mandril de vacío o un accesorio personalizado para sostener la oblea, y la máquina herramienta de cinco ejes alimenta la herramienta normal al borde de la oblea mediante la rotación del eje C o la inclinación del eje A.
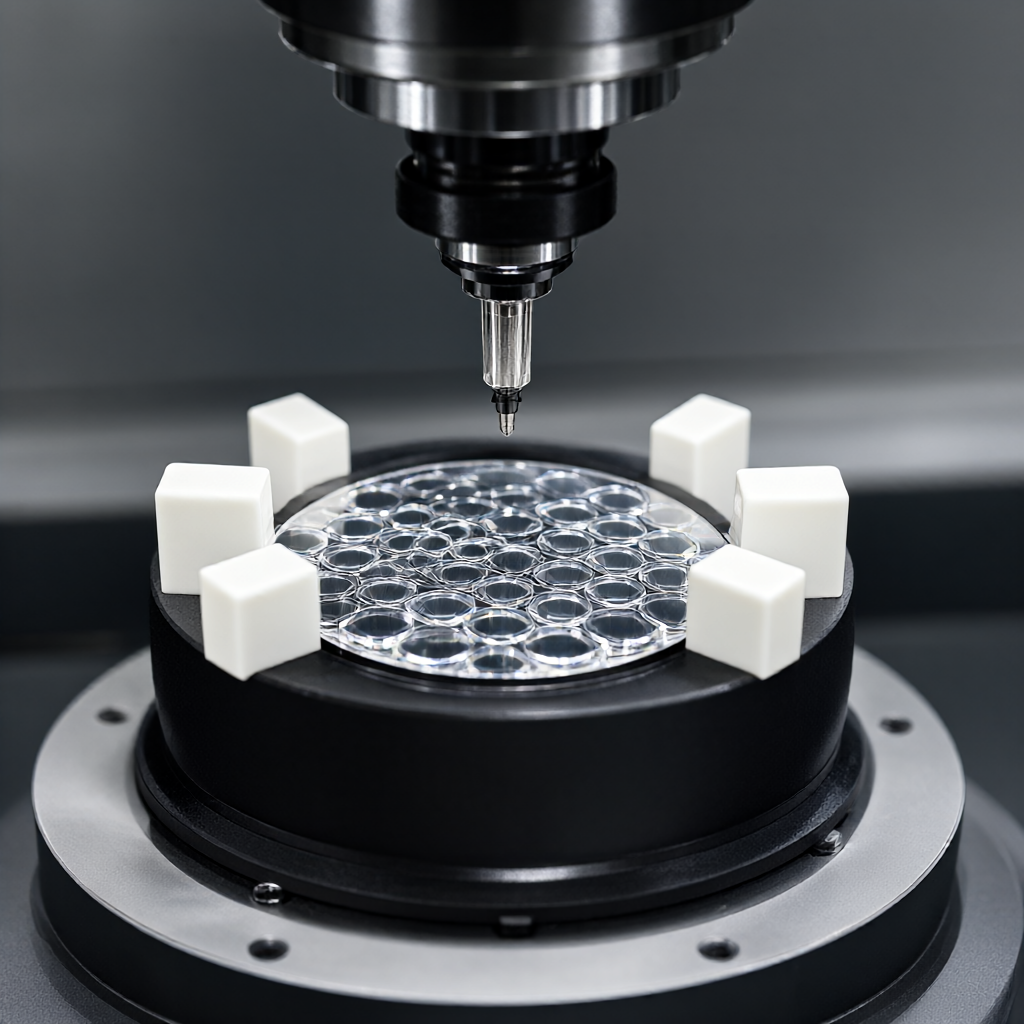
Parámetros clave del proceso
- Velocidad del husillo: Ajustadas según el diámetro de la herramienta, las herramientas de microdiámetro (como 0,5 mm-2 mm) generalmente requieren un corte de alta velocidad de 15000-24000 rpm.
- Velocidad de alimentación: El avance del eje Z es de 5-10 mm/min durante el fresado en desbaste y se reduce a 0,1-0,5 mm/rev durante el biselado de bordes durante el fresado fino para garantizar un acabado suave.
- Selección de herramientas: Se recomienda utilizar fresas de mango de carburo recubiertas o cortadores de punta micro esférica con un diámetro de 0,5 a 3 mm y una relación de longitud de hoja de L/D ≤ 3 para reducir la vibración del voladizo.
Al procesar obleas de silicio, se debe prestar especial atención al uso de refrigerante (lubricación de cantidad mínima MQL) para evitar el desgaste excesivo de la herramienta causado por el corte en seco. Para materiales de vidrio o cerámica, utilice microtaladros de diamante o herramientas con revestimiento especial y ajuste la velocidad de avance para adaptarse a las propiedades de alta dureza.
Control de calidad del biselado de bordes y tratamiento superficial.
El biselado de los bordes de los chips de microfluidos no solo elimina los bordes afilados para evitar cortes en las manos, sino que también mejora la viabilidad del proceso de unión o envasado de obleas posteriores. El ángulo del chaflán suele ser de 45° o 60° y la profundidad es de 0,1 a 0,3 mm. La ventaja del mecanizado de cinco ejes es que puede ajustar dinámicamente la postura de la herramienta para garantizar una transición suave en la raíz del chaflán sin rebabas residuales.
Rugosidad superficial e inspección.
- Requisitos de rugosidad: Pared interior del canal Ra ≤ 0,4 μm, planitud de la superficie ≤ 2 μm (para oblea de 100x100 mm).
- Medios de detección: Utilice un medidor óptico de rugosidad de superficie (como KLA-Tencor) para escanear toda la superficie; Utilice una máquina de medición de coordenadas tridimensionales (CMM) para comprobar las dimensiones de las características clave y la tolerancia se controla a ±0,01 mm.
- Inspección de apariencia: Utilice un microscopio de alta potencia para comprobar si hay astillas, rayones o marcas adhesivas en los bordes biselados para asegurarse de que estén impecables.
Después del tratamiento de la superficie (como limpieza con plasma, anodizado o galvanoplastia), es necesario evaluar nuevamente la integridad de la superficie. Para chips de microfluidos con sustratos de aleación de aluminio, la anodización puede mejorar la resistencia a la corrosión, pero se debe prestar atención al riesgo de obstrucción de los microporos. Se recomienda utilizar oxidación en capa fina cuando el diámetro de poro es superior a 50 μm.
Selección de materiales y comparación del rendimiento de corte.
Los diferentes materiales tienen un gran impacto en el rendimiento de los chips de microfluidos. El silicio tiene una excelente conductividad térmica y estabilidad química, pero tiene una alta dureza (Hv 1000+) y altos costos de procesamiento; las aleaciones de aluminio son ligeras y fáciles de procesar, pero requieren un tratamiento de aislamiento superficial; Los polímeros como la poliimida (PI) son adecuados para microfluidos flexibles, pero tienen una resistencia a la temperatura limitada.
| Grado de material | Dureza (Hv) | Cuchillos recomendados | Principales ventajas | Dificultades de procesamiento y contramedidas |
|---|---|---|---|---|
| Silicio monocristalino / silicio policristalino | 1000-1300 | Diamante/CBN | Alta conductividad térmica y buena biocompatibilidad. | La fuerza de corte es grande y los bordes son propensos a astillarse; Se requiere un corte de baja velocidad y alta rigidez, y se requiere suficiente enfriamiento. |
| aleación de aluminio 6061 | 70-90 | Carburo recubierto/acero de alta velocidad. | Fácil de procesar, liviano, anodizable | Riesgo de pinchazo de cuchillo; utilice lubricación MQL y la herramienta está recubierta con una capa de TiAlN para evitar que se pegue. |
| vidrio de cuarzo | 550-650 | Microtaladro de diamante | Alta transmitancia, resistencia a la corrosión. | Alta fragilidad, fácil de romper; pequeña profundidad de corte, múltiples pasadas para evitar cargas de impacto. |
| PEEK (polieteretercetona) | 200-300 | Herramienta de carburo/cambio rápido | Resistente a altas temperaturas, autolubricante, de grado médico. | La deformación elástica es grande; la abrazadera debe apretarse previamente para evitar que el rebote afecte la tolerancia. |
Al seleccionar materiales, es necesario considerar el escenario de aplicación del terminal. Por ejemplo, los equipos médicos de diagnóstico in vitro (POCT) utilizan principalmente PEEK o cuarzo debido a su alta bioseguridad; mientras que los zócalos de prueba de semiconductores prefieren la aleación de aluminio o el acero para reducir costos y garantizar el rendimiento eléctrico.
Modos de falla comunes y soluciones para evitarlas
En el procesamiento real, los chips de microfluidos a menudo sufren los siguientes modos de falla:
- Vibración de la herramienta (Chatter): Provoca la aparición de ondulaciones en la pared del canal y la rugosidad excede el estándar. Evitación: Reduzca la profundidad del corte, aumente la rigidez de la herramienta y optimice la longitud de sujeción del portaherramientas.
- Deformación térmica: El corte a alta velocidad genera calor, lo que provoca que las obleas de paredes delgadas se deformen. Cómo evitarlo: Utilice una cantidad mínima de lubricación (MQL) o enfriamiento por niebla para evitar el choque térmico causado por grandes cantidades de fluido de corte.
- Deformación por tensión de sujeción: Una fuerza de sujeción inadecuada provoca la deformación de la oblea y la recuperación después del aflojamiento provoca una desviación dimensional. Cómo evitarlo: utilice adsorción al vacío o abrazaderas flexibles y pruebas de precarga para determinar la mejor fuerza de sujeción.
- destello residual: Quedan virutas de metal en la raíz del chaflán, afectando la soldadura posterior. Cómo evitarlo: utilice herramientas de alta tolerancia para el fresado fino, aumente el número de retracciones o utilice un posprocesamiento de grabado químico.
Establecer un mecanismo de confirmación del primer artículo (FAI) para realizar mediciones de tamaño completo e inspecciones de superficie en las primeras tres muestras antes de la producción en masa para garantizar que los parámetros del proceso sean estables antes de que pueda comenzar la producción.
Criterios de aceptación y recomendaciones del DFM
Para garantizar la calidad de los chips de microfluidos, se recomienda establecer criterios de aceptación claros:
- Tolerancia dimensional: El ancho del canal de flujo crítico es ±0,01 mm. Cuando la relación de aspecto es ≥ 5:1, la profundidad y el ancho deben acordarse por separado. Generalmente se permite ±0,02 mm.
- calidad de la superficie: Sin rayones visibles (bajo un microscopio de 10x), sin astillas y chaflanes suaves sin rebabas.
- pruebas funcionales: Realice una prueba de estanqueidad (tasa de fuga< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
Durante la etapa DFM, el ingeniero de diseño debe considerar la accesibilidad de las herramientas. Por ejemplo, evite diseñar una cavidad interior en ángulo recto de 90°. Se recomienda utilizar una transición de arco con un radio R no menor que el radio de la herramienta. Para obleas de placa gruesa (>5 mm), se recomienda fresar primero la superficie plana y luego biselar para reducir la vibración del voladizo.
Preguntas frecuentes: Preguntas frecuentes sobre el procesamiento de chips de microfluidos
¿Cuál es el tamaño mínimo de característica de un chip de microfluidos mecanizado por CNC de cinco ejes?
Dependiendo del diámetro de la herramienta y la rigidez de la máquina herramienta, generalmente el ancho mínimo del canal se puede procesar entre 0,1 mm y 0,2 mm, y es necesario combinar una profundidad más profunda con ablación láser o proceso DRIE. Se recomienda un ancho mínimo de 0,3 mm o más para el fresado convencional de cinco ejes para garantizar la estabilidad de la tolerancia.
¿El biselado del borde de la oblea de silicio afectará la unión de la oblea?
Un biselado adecuado (0,1-0,3 mm) normalmente no afecta la unión, pero ayuda a aliviar la tensión y alinear. Sin embargo, el borde achaflanado debe estar libre de astillas. Se recomienda pulirlo antes de unirlo para garantizar la planitud de la superficie Ra< 0.2μm。
¿Cómo controlar el desgaste de herramientas en el mecanizado de cinco ejes?
Utilice un sistema de monitoreo de herramientas en línea (como una sonda láser) para compensar los cambios en la longitud y el diámetro de la herramienta en tiempo real. Realice una inspección de la herramienta cada 50 a 100 piezas procesadas y reemplace las hojas desgastadas rápidamente para evitar cambios dimensionales.
¿Qué tipo de tratamientos superficiales se pueden realizar en chips de microfluidos de aleación de aluminio?
Puede ser anodizado (espesor 1-25 μm), oxidación por microarco (MAO) o anodizado duro. Si se requiere aislamiento, se recomienda galvanizar con níquel u oro después de la limpieza con chorro de arena. Tenga en cuenta que el tratamiento de la superficie puede bloquear los microporos, por lo que es necesario reservar los agujeros ciegos con antelación.
¿Cuál es el plazo de entrega para la producción en masa de 1000 chips de microfluidos?
Depende de la adquisición de materiales y la complejidad del proceso. Las piezas de aleación de aluminio o plástico suelen tardar entre 15 y 25 días en completarse la producción en masa; Debido a que las obleas de silicio requieren herramientas y pruebas especiales, el plazo de entrega puede ampliarse a 30 días. Se recomienda reservar tiempo para la revisión del DFM y la confirmación del primer artículo.
Conclusión y sugerencias de investigación.
El mecanizado CNC de cinco ejes proporciona una solución eficiente y de alta precisión para el biselado de bordes a nivel de oblea de chips de microfluidos. Combinado con una selección razonable de materiales y una optimización del DFM, el riesgo de falla se puede reducir significativamente. Si tiene necesidades de procesamiento de obleas de precisión o chips de microfluidos, proporcione dibujos y especificaciones. Le proporcionaremos sugerencias de DFM y cotizaciones rápidas basadas en sus materiales, tolerancias y tamaños de lote.



