





En el campo de la electrónica de precisión y los equipos de potencia,Piezas de disipador de calor fresadas CNC de aleación de aluminioEs el componente central que controla la eficiencia de la gestión térmica. Ante los desafíos de las altas temperaturas que plantean las estaciones base 5G, los láseres de alta potencia y las unidades de control electrónico de vehículos de nueva energía, depender únicamente de materiales de alta conductividad térmica ya no es suficiente para resolver los problemas de los puntos críticos locales. Cómo lograr una conducción y convección de calor eficientes desde la fuente de calor hasta las aletas de enfriamiento mediante la optimización dual del diseño estructural y los parámetros de procesamiento es un camino técnico que los ingenieros y compradores deben aclarar. Este artículo proporcionará un análisis en profundidad de las características de conductividad térmica de aleaciones de aluminio de uso común, como 6061 y 7075, combinadas con tecnología de fresado de 5 ejes y optimización de la estructura de conductos de aire, para proporcionar una solución de referencia ejecutable de ingeniería para la selección de disipadores de calor y la producción en masa.
Impacto físico de los grados de aleación de aluminio en el rendimiento de disipación de calor.
La selección del material base del disipador de calor determina directamente la eficiencia básica de la conducción de calor. En el mecanizado CNC industrial, el aluminio y las aleaciones de aluminio dominan debido a sus características ligeras y fáciles de procesar. Sin embargo, los coeficientes de conductividad térmica de diferentes grados varían significativamente y deben coincidir según el poder de disipación de calor y la temperatura ambiente.
Comparación de conductividad térmica y propiedades mecánicas de marcas comúnmente utilizadas.
- Aleación de aluminio 6061-T6: La conductividad térmica es de aproximadamente 150-180 W/(m·K) y el límite elástico es de aproximadamente 275 MPa. Sus ventajas son una buena procesabilidad, una excelente soldabilidad y una excelente resistencia de unión de la capa de película anodizada. Es la primera opción para piezas estructurales de disipación de calor general. La mayoría de los disipadores de calor de equipos de comunicación y electrónica de consumo utilizan este material.
- Aleación de aluminio 7075-T6: La conductividad térmica es de aproximadamente 130-150 W/(m·K) y el límite elástico es de hasta 500 MPa o más. Aunque la conductividad térmica es ligeramente inferior a la del 6061, su resistencia específica (relación resistencia/densidad) es extremadamente alta, lo que lo hace adecuado para soportes de disipación de calor de alta resistencia donde el espacio es limitado y es necesario soportar un alto estrés mecánico.
- Aluminio puro 1050/1100: La conductividad térmica supera los 200 W/(m·K), con excelente conductividad térmica, pero baja resistencia mecánica, requiriendo mayor espesor de pared o estructuras auxiliares. Se utiliza principalmente en conectores de cabezales de refrigeración por agua para láser de alta potencia que no son sensibles al peso pero que tienen requisitos de resistencia térmica extremadamente estrictos.
asesoramiento de ingenieria: Si necesita cumplir con el soporte estructural y la disipación de calor, se prefiere 6061-T6; Si busca una excelente conductividad térmica y la estructura ya está compuesta por otros componentes, puede elegir aluminio puro o aleación 6101. Cuando realice una consulta, marque claramente el estado (como T6 o H112), porque el estado del tratamiento térmico afectará directamente la conductividad térmica final.
Principios termodinámicos para el diseño estructural de aletas de disipación de calor.
La disipación de calor de alto rendimiento no se trata solo de apilar materiales de aluminio. El núcleo del diseño de las aletas es equilibrar la resistencia térmica y la resistencia a los fluidos. Los errores de diseño estructural pueden provocar que aparezcan "cuellos de botella en la disipación de calor" en los canales de flujo en lugar de en las vías de conducción.
Definición de parámetros geométricos clave.
- Espaciado de aletas: Normalmente se establece en 6-10 mm. Un espaciamiento demasiado cercano dificultará la turbulencia del flujo de aire y aumentará la resistencia a la fricción, lo que resultará en una disminución del volumen de aire; un espaciado demasiado amplio hará que el aire forme una capa límite en la superficie de las aletas, reduciendo el coeficiente de transferencia de calor por convección.
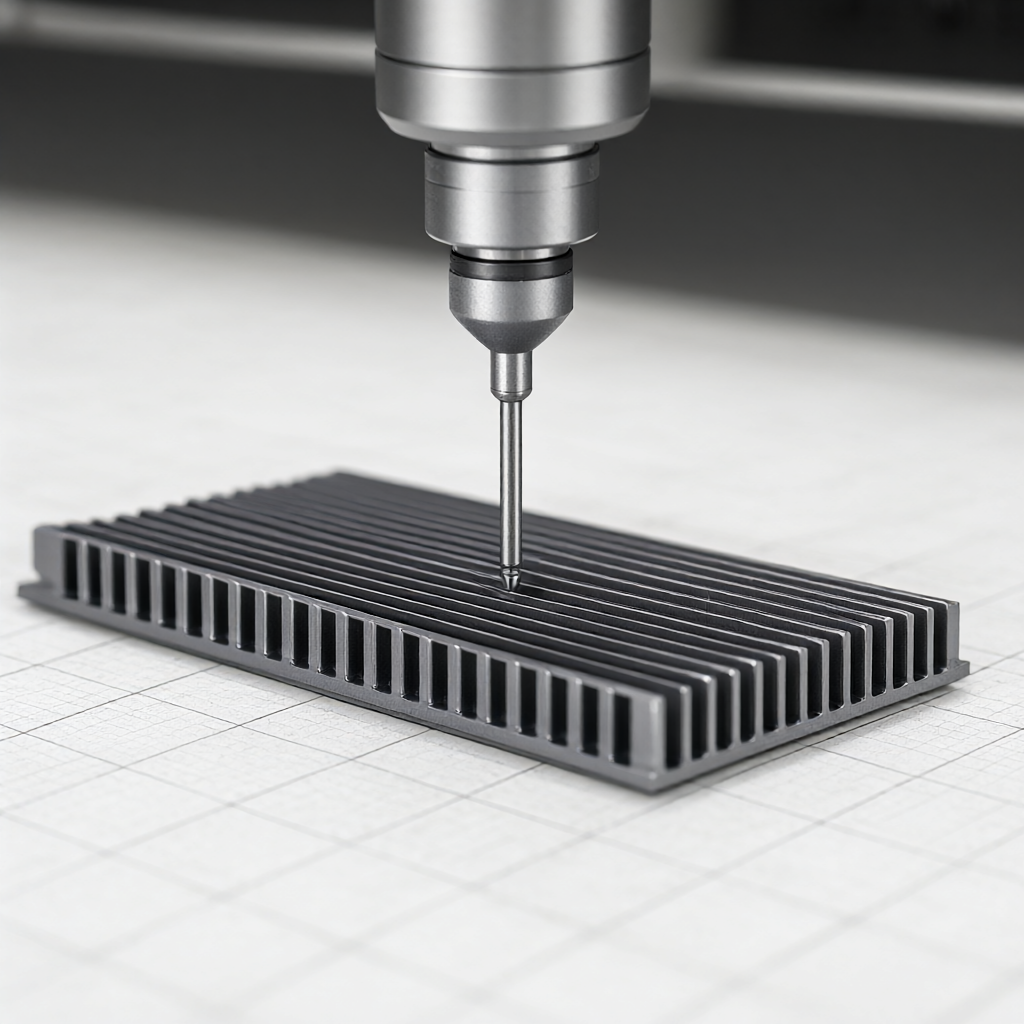
- Grosor de la aleta: El fresado CNC puede procesar de forma estable hasta 0,5-1,0 mm. Aumentar el espesor ayudará a reducir la resistencia térmica a lo largo del camino, pero demasiado espesor dará como resultado un efecto de enfriamiento deficiente en la parte superior de la aleta y aumentará la cantidad de material y peso.
- espesor del sustrato: Recomendado ≥2 mm. La matriz es la principal vía de conducción de calor y su espesor debe cumplir con los requisitos de aumento de temperatura bajo un flujo de calor en estado estacionario. Para la estimación se utiliza la fórmula comúnmente utilizada $T_{max} - T_{amb} = qL/k$, donde $L$ es el espesor de la matriz y $k$ es la conductividad térmica.
Para superficies curvas complejas o módulos de disipación de calor con formas especiales, utiliceDiseño de microcanalesEl área de intercambio de calor se puede aumentar significativamente, pero es necesario evaluar el espacio de eliminación de virutas de la herramienta CNC para evitar cortocircuitos o afectar la convección causada por virutas de aluminio residuales en la pared interna del microcanal.
El papel decisivo del proceso de fresado CNC de precisión en la calidad de la disipación del calor
Los dibujos de diseño no pueden determinar directamente el rendimiento del producto terminado. La estabilidad del proceso de procesamiento determina directamente la eficiencia de la conductividad térmica y la confiabilidad del disipador de calor. En la producción en masa, la coherencia de los parámetros del proceso es crucial.
Enlace de 5 ejes y optimización de la trayectoria de la herramienta
Para disipadores de calor con superficies curvas complejas o aletas inclinadas, el mecanizado CNC de 5 ejes puede evitar la deformación causada por la fuerza lateral de la herramienta y mantener la consistencia del ángulo de la aleta. Durante el procesamiento se deben seguir los siguientes principios:
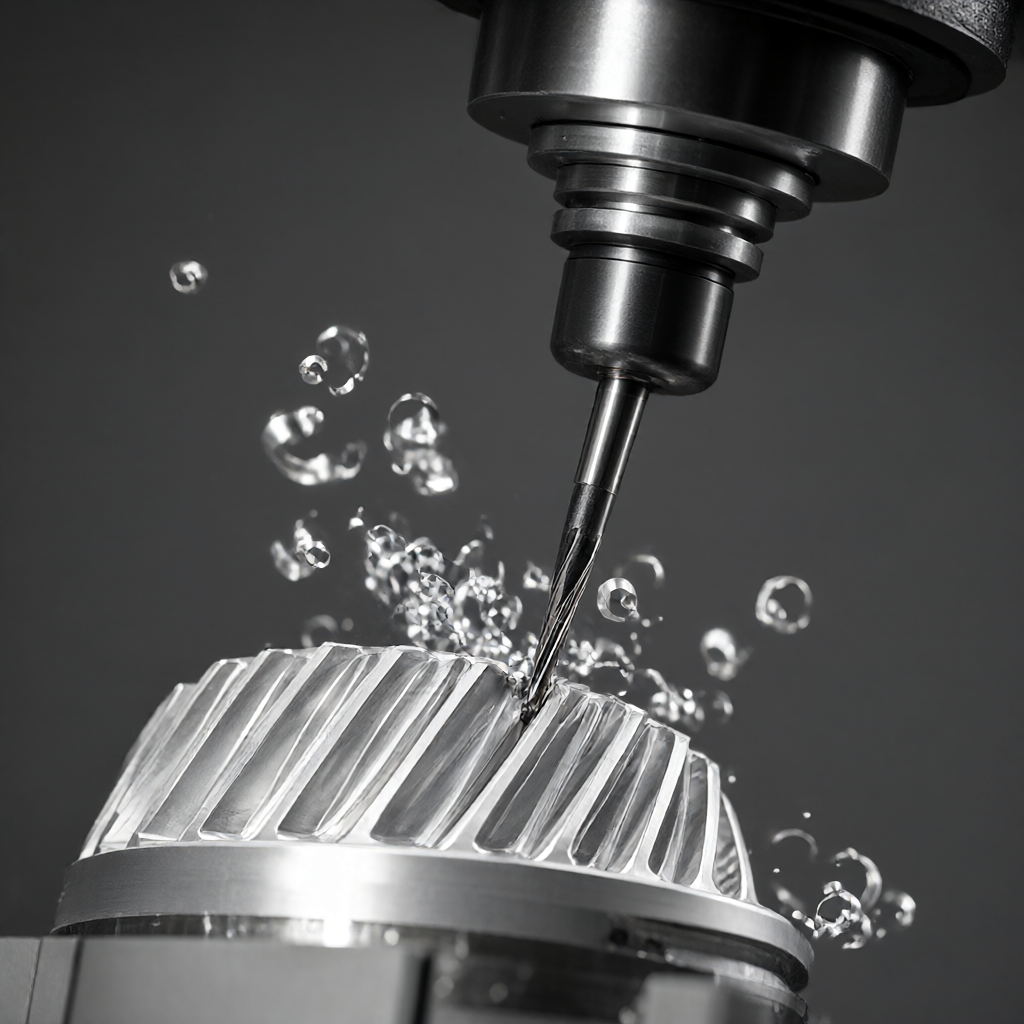
- Selección de herramientas: Cuando se utilizan fresas de carburo, el filo debe estar recubierto (como TiAlN) para reducir el calor de fricción, reducir el aumento de temperatura local en el área de procesamiento y evitar que el acabado de la superficie de la aleación de aluminio se vea afectado por la oxidación a alta temperatura.
- Parámetros de corte: Para aleación de aluminio 6061, en condiciones de corte seco o enfriamiento por aire, se recomienda establecer la velocidad de corte Vc en 300-500 m/min. Una velocidad de corte demasiado alta reducirá la conductividad térmica de la aleación de aluminio (aproximadamente entre un 5 % y un 10 %) debido a la generación de calor por fricción.
- control de rugosidad: La rugosidad de la superficie de disipación de calor Ra debe controlarse entre 3,2 y 6,3 μm. La superficie es demasiado lisa (como Ra<0.8 μm)虽然降低了传导热阻,但会增加光线反射并可能降低流体湍流,反而不利于对流换热。粗糙度的微小起伏有助于打破层流边界层。
Procesamiento del alivio del estrés: La tensión interna residual después del fresado CNC provocará una ligera deformación de las piezas durante el uso posterior o cambios de temperatura, especialmente las piezas del disipador de calor de paredes delgadas. Se recomienda realizar un tratamiento de envejecimiento o envejecimiento por vibración después del mecanizado en desbaste y luego terminar el mecanizado para garantizar la estabilidad dimensional. Se recomienda controlar la tolerancia dentro de ±0,01 mm.
Análisis coincidente del grado del material y la tecnología de procesamiento.
Las diferencias en el comportamiento de los diferentes grados de aleaciones de aluminio durante el procesamiento CNC afectan directamente la consistencia del lote y el costo de los disipadores de calor. La siguiente es una comparación técnica de las dos soluciones principales:
| Dimensiones de contraste | Disipador de calor fresado 6061-T6 | Disipador de calor fresado 7075-T6 |
|---|---|---|
| conductividad térmica | Alrededor de 170 W/(m·K), excelente conductividad térmica | Aproximadamente 140 W/(m·K), la resistencia térmica es ligeramente superior a 6061 |
| Resistencia mecánica | Mediano, adecuado para soporte estructural general. | Extremadamente alto, adecuado para escenas con cargas de alta presión y requisitos de alta resistencia a las vibraciones. |
| Rendimiento de procesamiento | Baja resistencia al corte, no es fácil de astillar, larga vida útil de la herramienta, adecuada para la producción en masa | Alta dureza, alto calor de corte, filo reforzado fácil de producir, es necesario reducir la velocidad de alimentación y la eficiencia del procesamiento es baja |
| tratamiento superficial | Excelente efecto anodizado, capa de película uniforme y densa. | Es probable que se produzcan manchas negras anodizadas o diferencias de color y, por lo general, se tratan con chorro de arena + electroforesis o recubrimiento duro natural. |
| Escenarios aplicables | Estación base 5G, equipo de comunicación, disipación de calor general de placa PCB | Entorno de alta temperatura y alta vibración alrededor de articulaciones de robots y motores de automóviles |
Desde la perspectiva del costo y el ciclo de fabricación, la velocidad de corte de 6061 es aproximadamente 1,5 veces mayor que la de 7075 y la tasa de desgaste de la herramienta es menor. Para los disipadores de calor estándar, el 6061-T6 tiene un rendimiento de costo más alto. Si el producto necesita funcionar en un entorno OEM de automoción y debe soportar vibraciones severas y ciclos de alta temperatura, la alta resistencia a la fatiga del 7075 es una inversión necesaria. Se recomienda bloquear el material en la etapa DFM (Diseño para Manufacturabilidad) para evitar el desguace debido a la deformación del procesamiento en la etapa posterior.
Cambios en el rendimiento de la disipación de calor después del tratamiento de superficies y estrategias para evitarlo.
El tratamiento de la superficie es un proceso estándar para los disipadores de calor de aleación de aluminio personalizados, pero algunos procesos pueden cambiar significativamente las propiedades de conductividad térmica. Las elecciones incorrectas de posprocesamiento pueden anular los efectos del diseño de la estructura térmica.
Efectos de la resistencia térmica de los tratamientos superficiales comunes.
- anodizado: La película de óxido en sí es un aislante (la resistencia térmica es de aproximadamente $10^{-4}$ K·m²/W) y el espesor generalmente se controla entre 10 y 30 μm. Esta resistencia térmica es insignificante para la refrigeración electrónica. peroProceso de selladoFundamentalmente, si la estructura porosa interna permanece debido a un sellado inadecuado, la película de óxido absorberá la humedad y se desprenderá en un ambiente de alta temperatura y humedad, lo que provocará que falle la superficie de disipación de calor. Se debe especificar el proceso de sellado resistente al agua hirviendo.
- Galvanoplastia (como niquelado, cromado): La conductividad térmica del recubrimiento metálico es alta, pero la porosidad y la fuerza de unión de la capa de galvanoplastia son la clave. Galvanoplastia de capa fina (<5 μm)对散热影响较小,但镀层若出现裂纹,在热循环下易剥落,造成散热面粗糙度急剧恶化。
- Pintura en aerosol/recubrimiento en polvo: La resistencia térmica es mucho mayor que la de la película de óxido y la película galvanizada. Si el área de disipación de calor es limitada y se debe utilizar revestimiento, es necesario aumentar la densidad de las aletas o reducir la densidad del flujo de calor; de lo contrario, la temperatura de la unión aumentará significativamente.
Para una alta suavidad y requisitos impecables,Arenado + anodizadoLa combinación proporciona una superficie hermosa y resistente a la intemperie. Durante la producción en masa, es necesario establecer un estándar de inspección de apariencia completa (AQL 2.5), centrándose en probar la uniformidad de la película de óxido para garantizar que el color de la superficie de disipación de calor y la superficie de montaje sean consistentes para cumplir con las estrictas especificaciones de apariencia de los clientes de electrónica de consumo.
Inspección de calidad y control de consistencia de lotes.
Aunque el disipador de calor no es un componente central que soporte carga, el riesgo de falla térmica tiene un gran impacto en la confiabilidad del sistema. Además de la inspección dimensional convencional (coordenadas tridimensionales CMM), es necesario agregar un plan de inspección aleatorio para el rendimiento de la conductividad térmica.
Elementos y estándares de prueba clave
- Prueba de resistencia térmica: Utilice el método de flash láser o un medidor de flujo de calor en estado estacionario para inspeccionar aleatoriamente ≥3 piezas por lote para verificar si la conductividad térmica alcanza más del 95% del valor teórico de la marca (eliminando la influencia de los poros internos).
- Fuerza de unión de la interfaz: Si es necesario unir el disipador de calor con material de interfaz térmica (TIM), se debe probar la fuerza de unión entre el sustrato de aleación de aluminio y la superficie mecanizada para evitar que se generen micro espacios de aire después de aplicar TIM.
- Pruebas de ciclo térmico: Simule condiciones de trabajo extremas, como 1.000 ciclos entre -40°C y +85°C, y detecte si hay microfisuras en la raíz de las aletas. Esto es un reflejo directo de un alivio de tensión insuficiente o de una fractura frágil del material.
En la producción en masa, dado que el desgaste de la herramienta de fresado hará que el tamaño de la aleta aumente ligeramente (por ejemplo, 0,02 mm), se recomienda introducir un mecanismo de compensación del desgaste de la herramienta en el programa de procesamiento y realizar una confirmación del rango de automedición cada 100 piezas para garantizar que el error de espaciado de las aletas se controle dentro de ±0,05 mm y mantener la consistencia entre lotes.
La diferencia de color resulta del contenido de impurezas de la aleación de aluminio y del control de la densidad de la corriente de oxidación. Es necesario designar a los proveedores para que utilicen lingotes de aluminio de alta pureza (impurezas totales<0.1%),并在阳极氧化槽内使用温度控制精度±1℃的纯水系统。对于批量件,务必要求供应商提供同批次氧化对比样板,执行首件确认制,并在每批次中增加10%的色卡抽检比例,避免整批货物因外观不一致导致退货。
Después de procesar el disipador de calor, ¿la tensión residual en la superficie provocará un retorno dimensional?
reunión. El fresado CNC dejará tensiones de tracción residuales en la superficie, especialmente en piezas de paredes delgadas, lo que puede causar deformaciones de 0,01 a 0,02 mm después de dejarlas durante un período de tiempo. Para garantizar la estabilidad dimensional a largo plazo, se recomienda agregar un tratamiento en frío (enfriamiento criogénico a -80 °C) o un proceso de envejecimiento por vibración para eliminar la tensión en los disipadores de calor de precisión (especialmente los utilizados en módulos ópticos o empaques de semiconductores). Si la estructura de la pieza es compleja y los requisitos son extremadamente estrictos, se debe reservar un margen de rectificado de 0,02 mm o se debe completar una estabilización de envejecimiento suficiente antes del acabado CNC.
La calidad del diseño del disipador de calor depende en última instancia de la coherencia de los datos de resistencia térmica, las especificaciones de apariencia y la producción en masa. La tecnología de fresado CNC de aleación de aluminio proporciona una base de fabricación confiable para estructuras complejas de gestión térmica. Para escenarios de aplicación de disipación de calor específicos, se recomienda enviar dibujos detallados y especificaciones técnicas después de aclarar el grado del material, el proceso de tratamiento de la superficie y los requisitos de tolerancia según los resultados de la simulación del fluido térmico. Al proporcionar sugerencias DFM cuantificables y respuestas rápidas a las cotizaciones, el ciclo desde el diseño de I+D hasta la verificación de la producción en masa se puede acortar significativamente y se puede reducir el riesgo de falla térmica del sistema de enfriamiento.



