





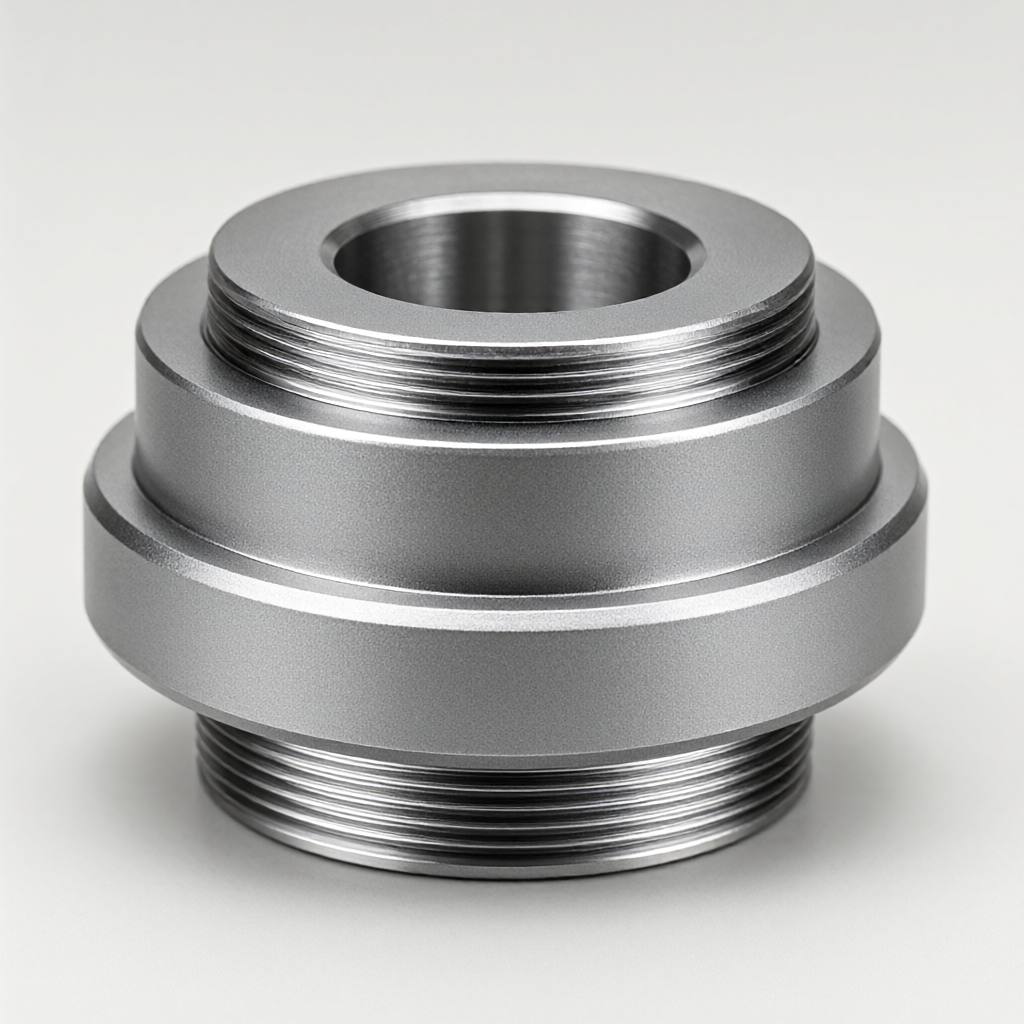
Para las piezas torneadas por CNC de aluminio que deben tener en cuenta tanto la resistencia estructural como la apariencia, un único tratamiento de superficie suele ser difícil de satisfacer la demanda final. Este artículo proporcionará un análisis en profundidad.Anodizado combinado con arenado.El proceso de posprocesamiento se centra en la secuencia del proceso, el control de parámetros y la prevención de fallas típicas. Como equipo técnico que lleva mucho tiempo dedicado a la personalización de piezas CNC de precisión, enfatizamos que el tratamiento de superficies no es solo "coloración", sino también un vínculo clave para mejorar la resistencia a la corrosión y la tactilidad de las piezas a través de cambios en la microestructura. Lo siguiente le proporcionará una referencia práctica de ingeniería desde las características del material, la lógica del proceso y la comparación de parámetros hasta los criterios de aceptación.
Lógica del tratamiento de superficies y puntos débiles centrales del torneado CNC de piezas de aluminio
El aluminio y las aleaciones de aluminio (como 6061-T6, 7075-T6) son materiales estructurales comúnmente utilizados en los campos de la aviación, la medicina y la electrónica de consumo debido a su baja densidad y alta resistencia específica. Sin embargo, la superficie del aluminio desnudo se oxida fácilmente y las líneas de la herramienta y las ligeras rebabas que quedan al girar afectan directamente la precisión del ensamblaje y la calidad visual. Los puntos débiles que suelen afrontar los ingenieros incluyen:
- Resistencia a la corrosión insuficiente: La película de óxido natural es delgada y quebradiza, y propensa a sufrir corrosión por picaduras en ambientes húmedos o salados.
- Difícil controlar la consistencia de la apariencia.: Las piezas torneadas tienen superficies curvas complejas y un simple pulido puede provocar quemaduras excesivas o producir líneas de piel de naranja de distintos tonos.
- Conflicto entre funcionalidad y estética: El anodizado de alto brillo es extremadamente sensible a los defectos de la superficie y los pequeños rayones se magnificarán; mientras que la superficie mate es duradera pero puede afectar ciertos requisitos ópticos o de sellado.
Por lo tanto, al combinar el chorro de arena/chorro Abraziv con el anodizado, la capa microscópica de reflexión difusa formada por el chorro de arena se puede utilizar para eliminar los reflejos giratorios y luego oxidarse y sellarse para formar una capa protectora dura y densa para lograr el doble objetivo de "textura mate + alta resistencia a la intemperie".
Comparación de la secuencia del proceso: arenado primero y luego oxidación versus oxidación primero y luego arenado
La elección de la ruta del proceso determina directamente el estado final de la superficie. A continuación se comparan dos soluciones comunes en la industria y sus ventajas y desventajas:
| Dimensiones de contraste | Opción 1: primero arenar y luego anodizar | Opción 2: anodizar primero y luego arenar |
|---|---|---|
| microestructura superficial | Las partículas de arenado están incrustadas en la matriz de aluminio y una película de óxido cubre los microporos. Después del sellado, la superficie tiene una gran planitud y una reflexión difusa uniforme. | El impacto de los granos de arena puede desprender o agrietar la película de óxido, lo que fácilmente puede provocar una exposición local del aluminio, daños a la resistencia a la corrosión y propensión a la aparición de manchas en las superficies. |
| Estabilidad de la apariencia | El color es uniforme y la diferencia de color entre lotes es pequeña, lo que es adecuado para productos con altos requisitos de apariencia. | Es difícil controlar la uniformidad y es propenso a manchas blancas o empañamiento. Se utiliza principalmente en escenarios donde se sacrifica la apariencia para aliviar el estrés o volver a limpiar (rara vez). |
| dificultad de procesamiento | La presión del chorro de arena y el tamaño de las partículas deben controlarse estrictamente para evitar abolladuras excesivas que afecten las tolerancias dimensionales. | La operación es relativamente sencilla, pero la limpieza posterior es extremadamente difícil y es necesario evitar que las partículas de arena residuales provoquen una posterior mala oxidación. |
| Escenarios aplicables | Carcasas de productos electrónicos de consumo, manijas de dispositivos médicos, piezas interiores de aviación y otras ocasiones que requieren resistencia tanto visual como a la corrosión. | Rara vez se utiliza para la entrega de productos terminados, más común en procesos de retrabajo de piezas estructurales internas que requieren la eliminación de capas de óxido superficiales. |
Desde la perspectiva de la práctica de la ingeniería,Primero arenado y luego oxidación.Esta es una práctica estándar de la industria. El chorro de arena forma una base mate en la superficie del aluminio, que no sólo enmascara las líneas de la herramienta de torneado, sino que también aumenta el área de adhesión, haciendo que la película anodizada posterior sea más densa. Por el contrario, el pulido con chorro de arena de la película dura oxidada puede destruir fácilmente la integridad de la capa de la película, provocando que la corrosión posterior se extienda desde los puntos expuestos.
Explicación detallada de los parámetros clave del proceso: sinergia del tamaño de partícula, presión y espesor de la película de óxido.
La configuración de parámetros es el núcleo para determinar la calidad de las piezas. Diferentes requisitos de diseño corresponden a diferentes combinaciones de parámetros, así que evite que "un conjunto de parámetros conquistará el mundo".
Efecto de los parámetros del arenado sobre la rugosidad (Ra)
El valor Ra de rugosidad de la superficie después del pulido con chorro de arena determina directamente la sensación visual. Consejos generales:
- Mate fino (AA10-AA16): Tamaño de partícula malla 60-80, presión 0,4-0,6 MPa. El valor Ra suele ser de 1,6 a 3,2 μm, conserva algo de brillo y es adecuado para carcasas 3C que buscan una textura ligera.
- Glaseado uniforme (AA15-AA22): Tamaño de partícula malla 30-50, presión 0,6-0,8 MPa. El valor Ra es de aproximadamente 3,2 a 6,3 μm, lo que muestra un efecto mate uniforme, que puede cubrir mejor las marcas de giro y es la primera opción para la mayoría de las piezas estructurales de precisión.
- Mate grueso (AA24-AA28): Tamaño de partícula 12-24 malla, presión 0,8-1,0 MPa. El valor Ra es >6,3 μm y tiene una fuerte sensación granulada. Es adecuado para productos de bajo costo y gran volumen, como protectores de equipos industriales.
Se debe prestar especial atención: para espesores de pared finos (1 MΩ·cm), realice un lavado final y controle el valor de pH y la temperatura del líquido del baño de pretratamiento.
Peladura de película o formación de ampollas
Éste es el fracaso más grave. Generalmente es causada por un desengrasado incompleto en el pretratamiento y una película de aceite residual en la superficie del sustrato de aluminio, lo que resulta en una mala unión entre la película de óxido y el sustrato. Método para evitarlo: fortalezca el proceso de desengrase, adopte tres procesos de remojo en álcali + neutralización de decapado + lavado con agua y realice una prueba de resistencia de la unión (método de cinta 3M o prueba de cuchillo de cien rejillas).
Variación de color por lotes
Los colores de diferentes lotes de piezas después de la oxidación son inconsistentes, principalmente debido a la densidad de la corriente de oxidación inestable o grandes fluctuaciones en la temperatura del baño. Método para evitarlo: use un rectificador para controlar con precisión la densidad de corriente (generalmente 1,0-1,8 A/dm²), mantenga constante la temperatura del tanque (18-22 °C) y cargue el mismo lote en el mismo tanque para evitar mezclar tanques de diferentes lotes.
Ablación localizada o depresión excesiva.
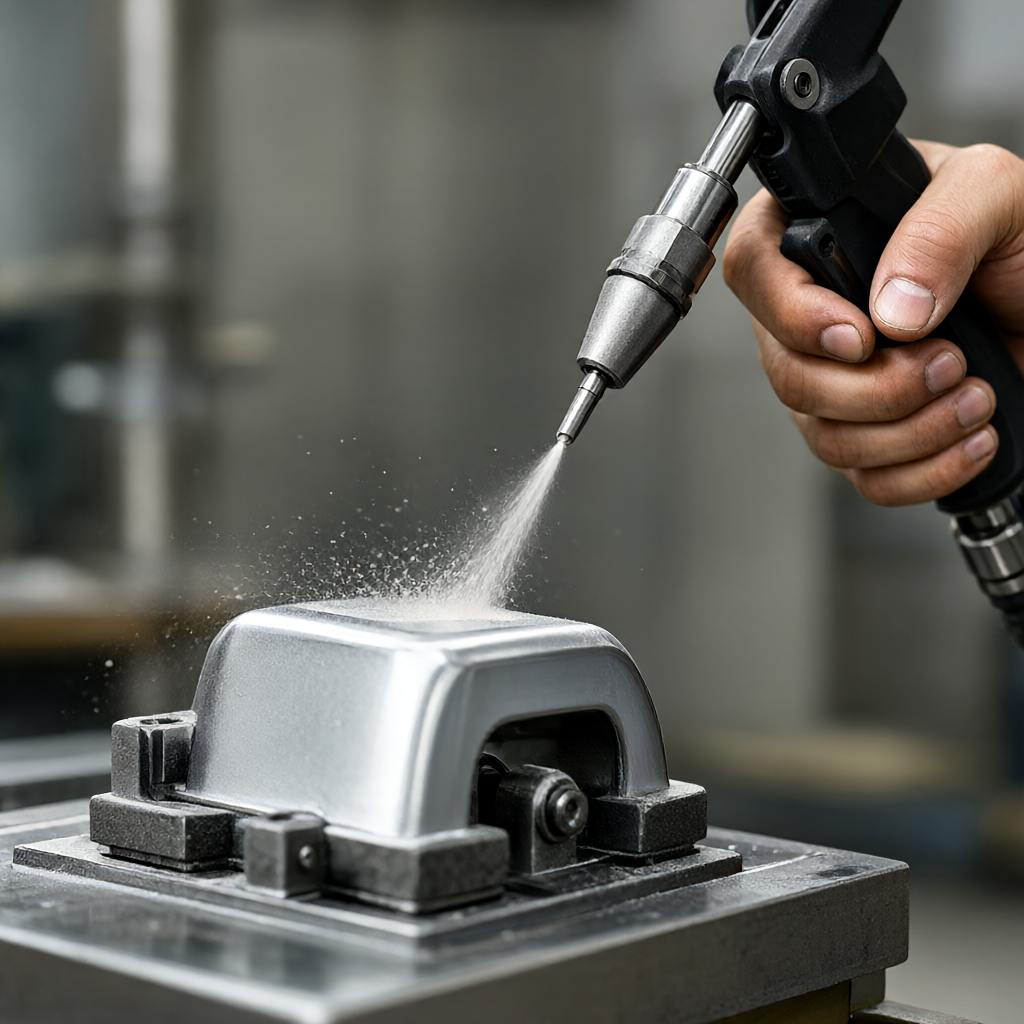
Las partículas rebotan o se acumulan localmente durante el pulido con chorro de arena, o la densidad de corriente en el borde del electrodo es demasiado alta. Métodos para evitarlo: controle la distancia del chorro de arena (generalmente 15-20 cm) y el ángulo, diseñe un dispositivo de carga razonable para evitar la acumulación de bordes y aísle los bordes si es necesario.
Estándares de aceptación y métodos de prueba: utilice datos para definir "calificado"
Para las adquisiciones B2B, los acuerdos verbales no son confiables y los estándares de aceptación cuantitativa son la garantía. Se recomienda que en el contrato se especifiquen los siguientes indicadores:
- Medición del espesor de la película: Utilice un medidor de espesor de corrientes parásitas para inspeccionar aleatoriamente las piezas clave para cumplir con la tolerancia acordada (como 10 ± 2 μm).
- Aspereza: Utilice un medidor de rugosidad táctil y el valor Ra se ajuste a los dibujos de diseño (como Ra 3,2 μm).
- Resistencia a la corrosión: Consulte ASTM B633 o ISO 7539, realice una prueba de niebla salina (spray de sal neutra NSS) y no requiera punto de rocío durante 48 a 72 horas o juzgue de acuerdo con los estándares acordados.
- Inspección de apariencia: Bajo fuente de luz D65, ángulo de visión de 45°, inspección visual desde una distancia de 30 cm, sin rayones, manchas blancas o marcas de flujo, diferencia visual de color ΔE≤1.5 (en comparación con el mismo lote).
Durante la entrega real, proporcionaremos un "Informe de inspección del tratamiento de superficies" completo, que incluye el diagrama de distribución del espesor de la película, el valor de rugosidad medido y fotografías de apariencia, para que el comprador lo revise. Para la verificación del primer artículo, se recomienda que los clientes designen una agencia de pruebas externa o realicen inspecciones aleatorias en la fábrica para establecer una base de confianza.
Preguntas frecuentes: Preguntas frecuentes sobre anodizado y pulido con chorro de arena de piezas torneadas por CNC
P: Si se limpia primero con chorro de arena y luego se oxida, ¿el tamaño de las piezas aumentará y afectará el montaje?
Va a. La película de óxido es dúctil y el espesor de la película aumenta uniformemente (el valor del espesor de la película aumenta en un lado). Por ejemplo, si el espesor de la película es de 10 µm, el diámetro aumentará en 20 µm. Este valor debe reservarse en el límite de tolerancia superior durante el diseño. Si la tolerancia es extremadamente estrecha (



