





Selección flexible de accesorios y control de tolerancia para fresado CNC de piezas de variedades múltiples y lotes pequeños
contraFresado CNC de múltiples variedades y pequeños lotes.En escenarios de producción, los accesorios tradicionales para propósitos especiales a menudo tienen un largo ciclo de diseño y fabricación y un alto costo por juego, lo que a menudo resulta en que el tiempo de cambio excede el tiempo de procesamiento. El uso de soluciones de fijación flexibles, como sistemas de posicionamiento de punto cero o garras blandas modulares, puede reducir el tiempo de cambio a minutos y mejorar significativamente la disponibilidad del equipo. El núcleo es equilibrar la rigidez de sujeción, la precisión de posicionamiento y la versatilidad para garantizar que el riesgo de deformación causada por la liberación de la tensión de sujeción se elimine bajo el requisito de precisión de procesamiento de ±0,01 mm.
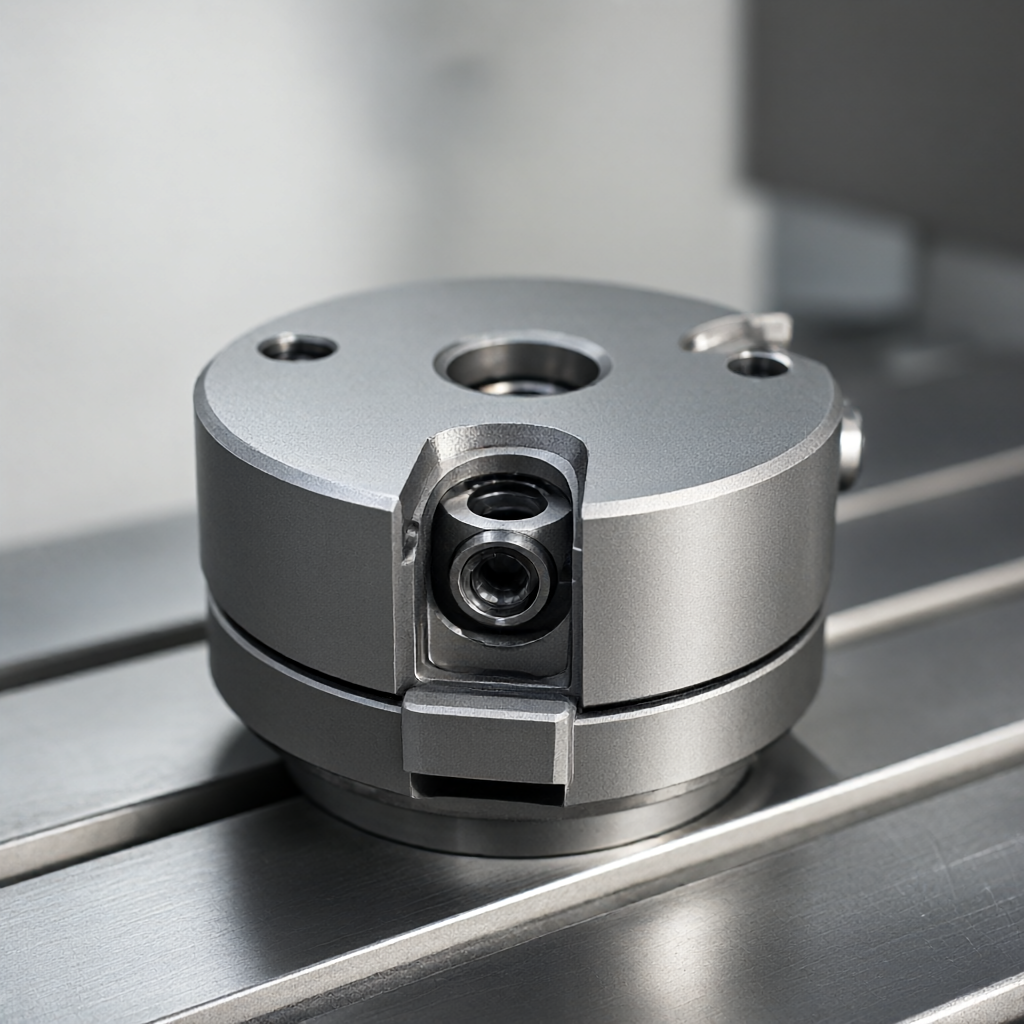
Cómo solucionar los puntos débiles y los modos de fallo en la producción de variedades múltiples y de lotes pequeños
En la etapa de producción de prueba de lotes pequeños, las formas geométricas de las piezas varían mucho y el tamaño del lote suele ser inferior a 500 piezas. Si el accesorio de hierro fundido se personaliza para cada modelo, una vez amortizado el costo del molde, el costo de la pieza única será extremadamente alto. Además, cuando un tornillo de banco manual sujeta piezas de paredes delgadas, la deformación plástica local causada por la fuerza de sujeción concentrada es a menudo la fuente de desviaciones dimensionales. Las fallas comunes incluyen: error acumulativo en el espacio entre el pasador de posicionamiento y el orificio de posicionamiento, atenuación de la fuerza de sujeción causada por la fatiga elástica del mandril de resorte y deflexión sistemática causada por la desalineación del plano de referencia durante el cambio de tipo.
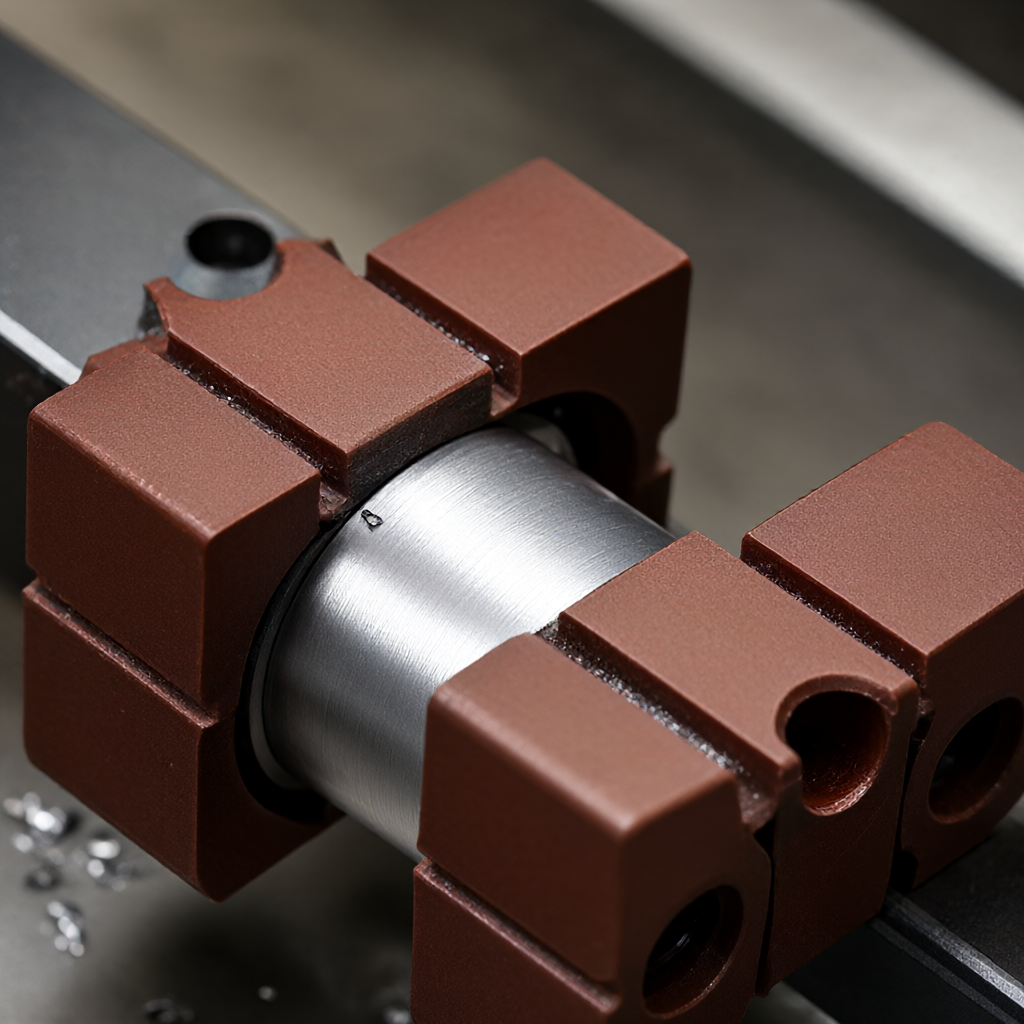
La solución es pasar de "restricciones estrictas personalizadas" a "restricciones suaves modulares". Mediante la introducción de superficies de soporte ajustables e interfaces de cambio rápido, la misma base se puede adaptar a diferentes contornos de la pieza de trabajo. Esto no solo reduce la presión del inventario de accesorios, sino que también permite a los ingenieros en el sitio ajustar rápidamente la ruta del proceso según las recomendaciones del dibujo DFM.
Comparación de las principales ventajas de los sistemas de posicionamiento de punto cero y los dispositivos modulares
Las principales soluciones flexibles actuales se dividen en sistemas de posicionamiento de punto cero y placas de módulos de cambio rápido. El sistema de punto cero logra el posicionamiento a través de un mecanismo de autobloqueo neumático o mecánico, y la precisión del posicionamiento repetible generalmente se controla dentro de ±0,005 mm. La sujeción suave modular se basa en el corte y recorte de garras suaves para adaptarse mejor a contornos específicos. La siguiente es una comparación de parámetros clave entre las dos soluciones:
| Dimensiones | Sistema de posicionamiento de punto cero | Placa modular de cambio rápido/garra blanda |
|---|---|---|
| Precisión de posicionamiento repetido | ±0,005 mm | ±0,01 mm a ±0,02 mm |
| Características aplicables de la pieza de trabajo | Superficies espaciales complejas, procesamiento continuo multiproceso. | Cuerpo giratorio, composite de contorno, torneado y fresado sencillo. |
| tiempo de cambio | 1-3 minutos/tiempo | 3-5 minutos/tiempo (incluido el corte suave de las garras) |
| inversión inicial | Superior (requiere placa especial de cambio rápido) | Mediano (mandíbulas suaves para cortes repetibles) |
| Rigidez de sujeción | Alto (autobloqueo metal a metal) | Media (depende de la dureza del material de la mandíbula blanda) |
Para piezas con múltiples procesos (como fresado primero y luego torneado, o mecanizado de 3 lados), el posicionamiento de punto cero es más ventajoso porque garantiza la coherencia del sistema de coordenadas entre cada proceso sin volver a encontrar los bordes. Al procesar cuerpos giratorios simples, resulta más económico utilizar garras blandas en tornos CNC. El margen de corte de garra blanda debe ser de 1,5 a 2 mm para un templado repetido.
Conceptos básicos de ingeniería de DFM para el diseño de accesorios flexibles
Al diseñar un dispositivo flexible, primero es necesario evaluar la relación entre la fuerza de sujeción y la fuerza de corte de la pieza de trabajo. Para piezas de aluminio de paredes delgadas, se recomienda introducir salientes de proceso o orificios escariados en la etapa DFM como referencia de posicionamiento especial para evitar depender directamente de la superficie circular exterior para el centrado. La planitud de la superficie de instalación de la placa de cambio rápido de punto cero debe controlarse dentro de 0,02 mm/300 mm y se debe reservar un canal de eliminación de virutas para evitar que la acumulación de virutas provoque que la superficie de posicionamiento se eleve.
En términos de distribución de tolerancia, generalmente se selecciona H7/f7 o H7/g6 para la coordinación entre el pasador de posicionamiento y el orificio de posicionamiento, lo que no solo garantiza la intercambiabilidad, sino que también evita la tensión de instalación causada por un ajuste excesivo. Si se utiliza la adsorción al vacío como sujeción auxiliar, la fuerza de adsorción debe diseñarse a 1,5 veces la carga de corte máxima y el sellado debe confirmarse mediante una prueba de vacío antes del procesamiento. Además, el peso del dispositivo debe ser lo más ligero posible para reducir la carga sobre el husillo o la mesa de trabajo de la máquina herramienta, lo cual es especialmente importante para el mecanizado de alta velocidad de 5 ejes.
Mantenimiento de la precisión del mecanizado y control de calidad de la superficie.
Aunque los dispositivos flexibles son flexibles, no se pueden ignorar los errores acumulados en las interfaces multienlace. En la producción en masa, se recomienda inspeccionar aleatoriamente el tamaño completo cada 20 piezas y utilizar una máquina de medición de coordenadas para verificar la coherencia del posicionamiento. Si se encuentra una desviación dimensional, se debe dar prioridad a verificar el desgaste de la placa de cambio rápido de punto cero o la holgura del pasador de posicionamiento, en lugar de ajustar ciegamente la compensación de la herramienta.
Bajo el requisito de acabado superficial Ra0.4μm, la liberación de la tensión de sujeción puede causar microdeformación. Para productos de superficie de alto brillo, se recomienda agregar un proceso de alivio de tensión antes del acabado o usar espaciadores de poliuretano en la parte de sujeción. Nuestra empresa realiza una inspección completa antes del envío del lote, incluida la medición óptica y la inspección del medidor de rugosidad, para garantizar que la apariencia esté libre de rayones y defectos, y que la consistencia del lote cumpla con los estándares de aceptación del cliente.
Preguntas frecuentes sobre ingeniería
¿Cómo equilibrar el costo del accesorio y el tiempo de entrega en el fresado CNC de lotes pequeños y de variedades múltiples?
Se da prioridad a la base universal de posicionamiento del punto cero, que se puede adaptar a diferentes piezas sustituyendo la placa de cambio rápido y los componentes de posicionamiento. La ventaja de un ciclo corto de creación de prototipos es que se puede programar de acuerdo con los nodos del proyecto. El período de entrega de producción en masa de 15 a 25 días requiere que el dispositivo tenga capacidades de depuración rápida.
¿Puede la precisión de posicionamiento del dispositivo flexible alcanzar de manera estable ±0,01 mm?
Poder. Al calibrar periódicamente el sistema de punto cero, controlar la tasa de desgaste de la placa de cambio rápido y combinar la precisión de la propia máquina herramienta, el error total del sistema se puede controlar dentro del rango de ±0,01 mm. La clave es establecer un sistema de inspección puntual y monitorear el desgaste de los pasadores de posicionamiento.
¿Cómo evitar pellizcos al utilizar abrazaderas flexibles para piezas de paredes delgadas?
Agregue acolchado comprimible a la superficie de sujeción o reduzca la fuerza de sujeción y utilice múltiples puntos de soporte distribuido uniformemente. Durante la etapa de diseño, DFM recomendó agregar nervaduras auxiliares de proceso para mejorar la propia resistencia a la deformación de la pieza.
Al procesar piezas pequeñas de eje en una máquina centrífuga, ¿cómo cooperan la parte superior trasera y el accesorio flexible?
La propia máquina centradora tiene una gran rigidez. Para piezas con una relación de diámetro grande y corta, la parte superior trasera se puede omitir y solo se puede sostener mediante el portaherramientas frontal y el tope flexible. Para piezas delgadas, la parte superior de la cola debe estar equipada con un mecanismo flotante para evitar una sujeción excesiva.
¿Cómo verificar la estabilidad de los accesorios flexibles en la producción en masa?
Cree gráficos de control de procesos SPC para monitorear tendencias en dimensiones críticas. Cuando se produce una desviación media, se activa inmediatamente una inspección del dispositivo para verificar el estado de desgaste de los pasadores de posicionamiento, las placas de cambio rápido y las garras blandas, y se realiza una nueva inspección de tamaño completo de acuerdo con los estándares AQL.
Conclusiones de la práctica de ingeniería y sugerencias de acción.
En el fresado CNC de variedades múltiples y en la producción de lotes pequeños, los accesorios flexibles son la clave para romper el estancamiento entre eficiencia y costo. La elección entre posicionamiento de punto cero o garra blanda modular depende de la complejidad geométrica de la pieza y del número de procesos. A través de un diseño DFM refinado y una estricta inspección del proceso, no solo puede garantizar una precisión de ±0,01 mm, sino también lograr una entrega rápida de 15 a 25 días. Le recomendamos que nos envíe los dibujos y los requisitos de materiales (como aleación de aluminio 6061, acero inoxidable 304 o plásticos de ingeniería), y nuestros ingenieros le brindarán una cotización completa y sugerencias de procesos que incluyen soluciones de fijación y tratamiento de superficies (anodizado, chorro de arena, etc.).



