





Propiedades conductoras básicas y lógica de selección de materiales de piezas CNC de latón.
Las piezas CNC personalizadas de latón se utilizan ampliamente en los campos de conexiones eléctricas, terminales y transmisión de señales de alta frecuencia. Su valor fundamental reside en el equilibrio entre excelente conductividad, procesabilidad y resistencia a la corrosión. La palabra clave principal "piezas CNC personalizadas de latón" debe aclarar primero las diferencias de grado de material: la conductividad comúnmente utilizada H59 (que contiene 59% de cobre) y C36000 (latón de corte libre) es de aproximadamente 35-40% IACS, que es mucho menor que la del cobre (99% IACS), pero mucho mayor que la del aluminio. En el mecanizado CNC de precisión, H59 es la primera opción para piezas conductoras estructurales debido a su composición estable y buen rendimiento de corte; mientras que C36000 contiene elementos de antimonio y selenio, y las virutas son en polvo, por lo que es adecuado para el procesamiento de piezas roscadas con máquinas de centrado de gran volumen, pero su conductividad es ligeramente inferior a la del H59 en aproximadamente un 5-8%.
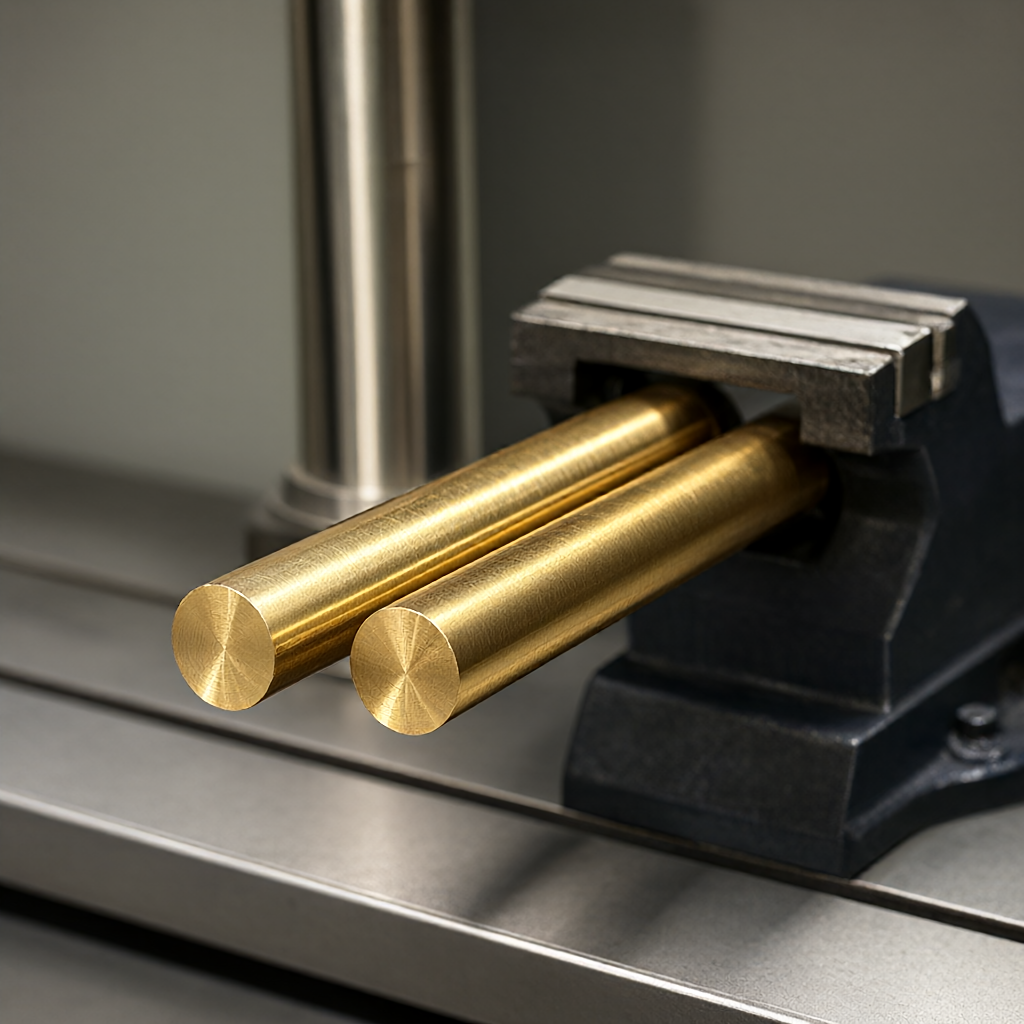
La clave para la selección es distinguir entre requisitos "conductores eléctricos" y "conductores magnéticos". Si las piezas implican circuitos magnéticos o evitan pérdidas por corrientes parásitas, es necesario utilizar cobre libre de oxígeno o aleaciones de níquel-cobre; Si sólo se utilizan como piezas conductoras de baja tensión y alta corriente, el latón proporciona una mejor solución de ingeniería entre costo, eficiencia de procesamiento y resistencia (la resistencia a la tracción es de aproximadamente 310-400 MPa). Para requisitos de lotes con superficies brillantes y alta consistencia, la rugosidad de la superficie fresada de los sustratos de latón generalmente puede alcanzar Ra0,8-1,6μm, y puede alcanzar Ra0,4μm después del acabado o pulido, sentando una base lisa para la posterior protección de la superficie.
Análisis comparativo del modo de falla de oxidación y el proceso de antioxidante.
El latón genera fácilmente una pátina básica de carbonato de cobre en la atmósfera, lo que aumenta la resistencia al contacto y el deterioro de la apariencia. La antioxidante no es un proceso único, sino que se selecciona una película de conversión química, una película de aislamiento físico o un recubrimiento de acuerdo con el entorno de servicio de la pieza. La siguiente es una comparación de ingeniería de tres soluciones principales de tratamiento de superficies de piezas CNC de latón:
| Tipo de proceso | Espesor/parámetros típicos de la película | Tiempo de resistencia a la niebla salina | efecto conductor | Escenarios aplicables |
|---|---|---|---|---|
| pasivación química | La capa de película no tiene un espesor claro y depende de la proporción del líquido de pasivación. | 96-168 horas | Muy bajo, conserva el brillo metálico. | Altos requisitos de apariencia, anticorrosión suave, sensible a los costos. |
| Niquelado (químico/galvanoplastia) | 3-8 µm | ≥500 horas | La conductividad media del níquel es aproximadamente el 65% de la del cobre. | Ambiente corrosivo fuerte, necesidad de mejorar la resistencia al desgaste |
| chapado en oro/plata | 0,5-2,5 μm (oro) / 2-5 μm (plata) | La plata se sulfura fácilmente y se vuelve negra, el oro es excelente. | Excelente, la conductividad del oro es aproximadamente el 70% de la del cobre. | Señal eléctrica de alta confiabilidad, alta frecuencia y baja impedancia. |
Cabe señalar que la pasivación no aumenta el espesor de la capa metálica y no tiene ningún efecto sobre el espacio de montaje. Es una mejor opción mantener la apariencia mecanizada original de "superficie de alto brillo y sin rayones". Aunque el niquelado tiene fuertes propiedades anticorrosión, introducirá el riesgo de fragilización por hidrógeno (debe hornearse a 85 ° C durante 48 horas para eliminar el hidrógeno) y la superficie de la capa de níquel es de color blanco plateado, lo que cambiará las características de apariencia originales del latón.
Efecto de los parámetros de corte CNC en el mantenimiento de las propiedades conductoras.
La conductividad eléctrica del latón depende en gran medida de la integridad de la red. Una velocidad de corte y una velocidad de avance excesivamente altas (>300 m/min) harán que la capa endurecida se espese, se expandan las microfisuras y aumente la resistividad local. Cuando se fresan planos de 3 ejes y se procesan juntas de 4 ejes de interfaces con formas especiales, se recomienda controlar la velocidad de corte Vc a 180-250 m/min y el avance por revolución f0,08-0,15 mm/rev. El uso de insertos de carburo (Grado C) y una pequeña cantidad de fluido de corte soluble en agua puede controlar la capa de tensión residual de la superficie dentro de 5 μm para evitar afectar la fuerza de unión de los recubrimientos posteriores.

En el caso de máquinas centradoras para procesar piezas conductoras pequeñas (como pasadores y terminales), la velocidad del husillo puede alcanzar 8000-12000 rpm. Es necesario centrarse en controlar la desviación del eje posterior (≤0,005 mm) para evitar desviaciones dimensionales y vibraciones de la superficie causadas por la vibración. Las marcas de vibración no sólo destruyen la apariencia suave, sino que también causan irregularidades microscópicas en la superficie, lo que aumenta la incertidumbre del área de contacto, lo que a su vez conduce a fluctuaciones en la consistencia de los lotes de prueba conductivos.
Estándares de control de calidad de apariencia y acabado superficial.
En la producción en masa, la calidad de la apariencia (alto brillo, impecable) es el núcleo de la aceptación. Las piezas de latón suelen conservar el patrón de la cuchilla después del fresado. Si se requiere un efecto espejo, es necesario agregar un proceso de pulido. La rugosidad de la superficie de nuestras piezas de entrega estándar es Ra0,4μm. Después de la pasivación química, no quedan manchas de oxidación ni marcas de flujo en la superficie. Los nodos de control clave son la confirmación del primer artículo y la inspección del proceso: utilizando un medidor de rugosidad para medir el valor Rz y un microscopio óptico para comprobar si hay rayas microscópicas en la superficie. Para tornear y fresar piezas compuestas, el filete de transición entre el orificio interior y la cara del extremo debe garantizar R0,5-R1,0 mm para evitar que la concentración de tensión cause ampollas en la galvanoplastia posterior.
El proceso de limpieza previo al tratamiento antioxidante es muy importante. Los residuos de aceite de corte CNC evitarán que la película de pasivación se adhiera uniformemente, lo que provocará fugas locales y corrosión. El proceso estándar es: desengrase por ultrasonidos → decapado y desengrasado → enjuague con agua caliente → pasivación → secado. Se deben registrar la temperatura y el tiempo para cada paso (como el decapado a 30-60 °C, 5-10 minutos) para garantizar la coherencia del proceso entre lotes.
Métodos de detección y estrategias de prevención de fallos.
Las pruebas de conductividad no sólo analizan la resistencia general, sino que también se centran en la "resistencia de contacto". Para los terminales ensamblados, se utiliza el método de cuatro cables (detección Kelvin) para medir con mayor precisión y eliminar la interferencia de la resistencia de los cables. La inspección de la apariencia y la capa protectora se basa en la prueba de niebla salina (consulte GB/T 1771 o ASTM B117). Si se encuentra una falla temprana del borde, generalmente se debe a un biselado o desbarbado incompleto después del mecanizado CNC, lo que da como resultado una fina película de pasivación en las esquinas afiladas. Se recomienda especificar todos los chaflanes de borde afilado C0,2-C0,5 mm en los dibujos, lo que no solo mejora la sensación sino que también optimiza la distribución de la capa de película.

La medición de coordenadas (CMM) se utiliza para verificar las tolerancias de tamaño de ajuste clave (como ±0,01 mm) para evitar una presión de contacto insuficiente y una mayor resistencia debido al sobredimensionamiento. La inspección de tamaño completo antes del envío se combina con una inspección aleatoria con niebla salina para formar un circuito cerrado de triple verificación de "tamaño-función-apariencia" para reducir la tasa de defectos del ensamblaje del terminal.
Preguntas frecuentes
¿Se pueden pulir como espejo las piezas CNC de latón?
Poder. A través del proceso de pulido o esmerilado con correa abrasiva, la rugosidad de la superficie del latón puede ser tan baja como Ra0,2μm, mostrando un efecto de alto brillo, pero se requiere una protección de pasivación posterior para evitar la oxidación y el oscurecimiento.
¿El niquelado reduce significativamente la conductividad del latón?
Habrá algún impacto. La resistividad del níquel es aproximadamente 1,5 veces mayor que la del latón. Si las piezas soportan grandes corrientes, se recomienda utilizar estañado o plateado; Sólo para protección mecánica o conductividad de carga ligera, el niquelado es aceptable.
¿Cuál es la cantidad mínima de pedido y el tiempo de entrega de la muestra?
Admite 1 pieza de prueba y los pedidos por lotes se pueden entregar en 15 a 25 días. El tiempo de entrega específico depende de la complejidad del dibujo, el estado del stock de material y el cronograma del proceso de tratamiento de superficies. Se puede evaluar después de proporcionar el dibujo.
¿Cómo evitar que las piezas de latón se oxiden y se pongan negras durante el almacenamiento?
Se recomienda aplicar cera microcristalina o inhibidor de corrosión en fase vapor (VCI) después de la pasivación para mantener la humedad ambiental.



