





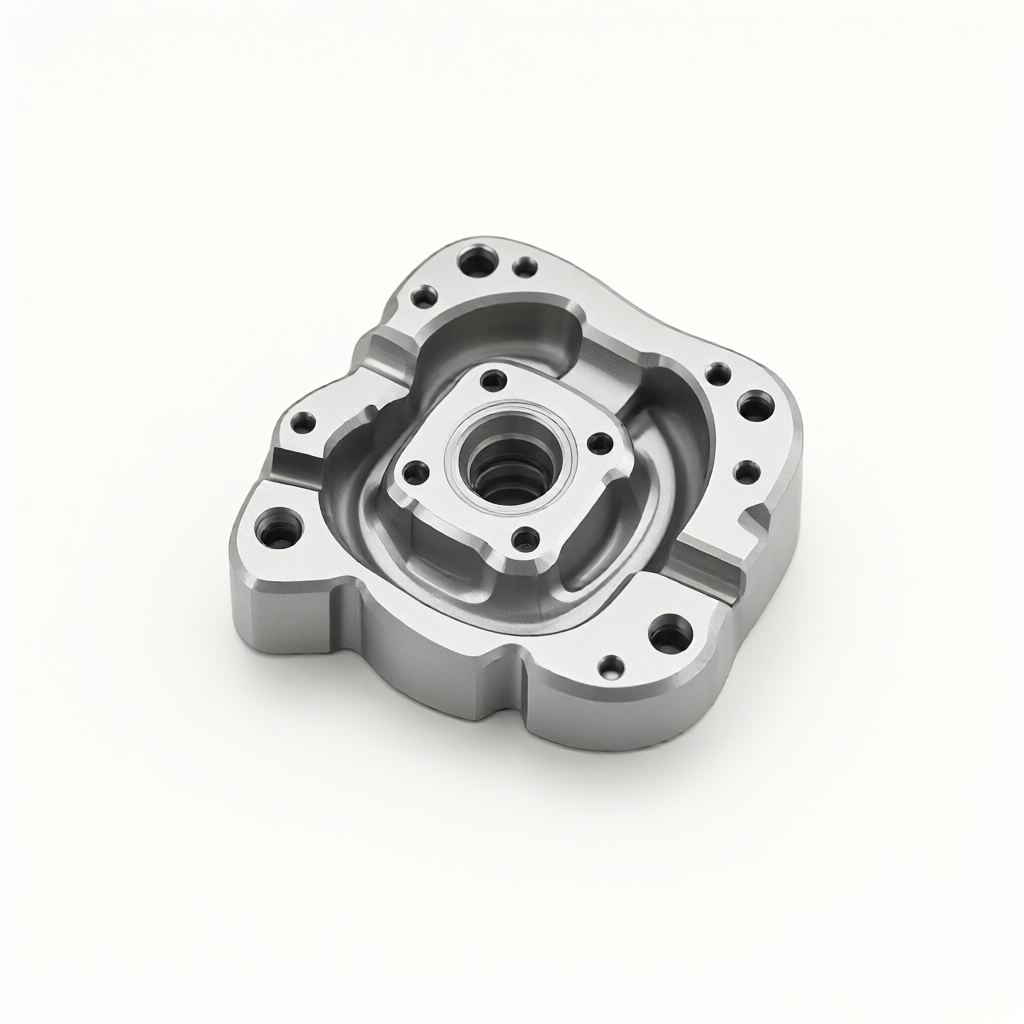
Desafíos del proceso principal del mecanizado CNC de cinco ejes de cavidades médicas
En el procesamiento personalizado de piezas CNC de precisión, el procesamiento CNC de cinco ejes de cavidades médicas complejas es un requisito típico para tratar superficies curvas de formas especiales y estructuras de cavidades profundas. Las piezas de cavidad de grado médico generalmente requieren materiales de embalaje estériles, sin rebabas ni rayones en la superficie, y la tolerancia dimensional se controla dentro de ±0,01 mm, y la rugosidad de la superficie debe alcanzar Ra0,4 μm o mejor. Debido a los altos requisitos de biocompatibilidad y limpieza de los dispositivos médicos, los procesos tradicionales de tres o cuatro ejes a menudo tienen problemas como interferencia entre ejes, optimización insuficiente de la trayectoria de la herramienta y baja eficiencia de desbarbado al procesar cavidades complejas. El mecanizado de varillaje de cinco ejes puede mejorar significativamente el ángulo de incidencia de la herramienta mediante el movimiento coordinado del husillo inclinado y el eje de giro, mejorar el acabado de la superficie y reducir la estructura de soporte, dejando así un margen de proceso para su posterior procesamiento y limpieza asépticos.
Selección de materiales y optimización de parámetros de corte.
Los materiales comúnmente utilizados para las cavidades médicas incluyen acero inoxidable 316L, aleaciones de titanio (como Ti-6Al-4V) y plásticos de ingeniería PEEK. Las diferencias en el rendimiento de corte de diferentes materiales afectan directamente la vida útil de la herramienta, la calidad de la superficie y la dificultad de desbarbado.
- acero inoxidable 316L: Alta tenacidad, mala conductividad térmica, borde reconstruido fácil de producir. Se recomienda adoptar la estrategia de avance grande y profundidad de corte pequeña, con la velocidad del husillo controlada entre 8000 y 12 000 rpm y la velocidad de avance entre 300 y 500 mm/min. Se recomiendan cuchillas recubiertas de carburo (como las de TiAlN) para herramientas de corte para mejorar la resistencia al desgaste y la evacuación de virutas.
- aleación de titanio: Módulo elástico bajo y fácil de deformar. Es necesario reducir la velocidad de corte (500-800m/min) y aumentar el flujo de refrigerante para evitar la deformación térmica provocada por la acumulación de calor. Se recomienda utilizar parámetros de micromecanizado con una distancia de paso de 0,05 a 0,1 mm para garantizar la precisión de la superficie.
- Plásticos de ingeniería PEEK: El punto de fusión es de alrededor de 343 ℃ y es fácil de pegar al cuchillo. Es necesario utilizar herramientas afiladas (como diamante monocristalino o CBN), mantener alta velocidad y bajo avance (10000-15000 rpm, avance 200-300 mm/min) y utilizar refrigeración por aire para evitar la deformación térmica.
La optimización de parámetros debe combinarse con un software de simulación de varillaje de cinco ejes para la detección de colisiones y el ajuste de la estrategia del eje de la herramienta para garantizar que la herramienta se mantenga siempre en el mejor ángulo de corte en el área de la cavidad profunda y evite la vibración y la desviación de la herramienta.
Ruta de herramienta de enlace de cinco ejes y estrategia entre ejes
Cuando el CNC de cinco ejes procesa cavidades médicas complejas, la planificación de la trayectoria de la herramienta es la clave para determinar la calidad y la eficiencia de la superficie. Las estrategias comunes incluyen:
- corte en espiral: Adecuado para fresado de cavidades, puede mantener una carga de corte constante, reducir la tensión en la punta de la herramienta, reducir la tensión residual de la superficie y facilitar la limpieza aséptica posterior.
- Fresado desplazado en dirección Z: Adecuado para acabado, logrando una rugosidad superficial de Ra0,4μm controlando la distancia del paso (normalmente 0,02-0,05 mm). Es necesario hacer coincidir la trayectoria de la herramienta con una transición suave para evitar marcas de herramienta.
- Procesamiento de suavizado de varillaje de cinco ejes: Utilice un movimiento continuo de cinco ejes en el área de la superficie curva para mantener constante el ángulo de inclinación del husillo (como 45°-60°), mejorar la rigidez de la herramienta, reducir la vibración del voladizo y obtener una calidad de perfil más uniforme.
La optimización de la trayectoria de la herramienta también debe considerar las reservas del proceso de desbarbado. Para bordes afilados o esquinas de cavidades profundas, se pueden diseñar ranuras o chaflanes de desbarbado previo para evitar daños en la superficie causados por el desbarbado manual posterior. La máquina herramienta de cinco ejes no necesita girar la pieza de trabajo durante el posicionamiento, lo que reduce la tensión de sujeción y ayuda a mantener la estabilidad dimensional.
Comparación de los procesos de desbarbado y la idoneidad de la esterilidad.
El desbarbado es un preproceso cualificado para piezas médicas. Los diferentes métodos tienen un impacto significativo en la integridad de la superficie, la biocompatibilidad y la idoneidad de los materiales de embalaje estériles. La siguiente tabla compara tres opciones principales de desbarbado:
| método | Escenarios aplicables | Riesgo residual superficial | Idoneidad del material de embalaje estéril | costo y eficiencia |
|---|---|---|---|---|
| Desbarbado por vibración | Cavidad profunda y porosa, agujero interior complejo. | Bajo, pero es necesario controlar el tamaño de las partículas abrasivas (malla ≤325) para evitar rayones. | Alto abrasivo residual fácil de limpiar. | Consistencia de lote media y buena |
| Desbarbado láser | Bordes afilados, paredes delgadas, aleaciones de alta temperatura. | Extremadamente bajo, sin contacto, sin zona afectada por el calor. | Extremadamente alto, sin residuos de consumibles | Alto, adecuado para piezas médicas de alta precisión. |
| Desbarbado electroquímico (ECM) | Agujeros profundos, hendiduras, materiales conductores. | Bajo, pero es necesario controlar la relación de electrolitos y la densidad de corriente. | , los residuos de electrolitos deben limpiarse a fondo | Medio, adecuado para aleaciones de titanio/acero |
Al elegir un proceso de desbarbado, es necesario combinar las características del material con el método de esterilización posterior (como óxido de etileno o esterilización por radiación). Dado que el desbarbado por láser se realiza sin contacto y no requiere consumibles, tiene el riesgo más bajo de contaminar materiales de embalaje estériles y es adecuado para requisitos de limpieza elevados. El desbarbado por vibración es adecuado para cavidades internas complejas, pero el tamaño de las partículas abrasivas debe controlarse estrictamente para evitar que los residuos de micropartículas afecten la prueba de biocompatibilidad. El desbarbado electroquímico es eficaz para materiales conductores, pero los residuos de electrolitos deben eliminarse mediante múltiples limpiezas ultrasónicas y enjuagues con agua pura, y es necesario detectar si los residuos de iones son inferiores al límite del estándar médico.
Verificación de compatibilidad del tratamiento de superficies y materiales de embalaje estériles.
Después del desbarbado, las caries médicas suelen requerir un tratamiento superficial para mejorar aún más la resistencia a la corrosión y la biocompatibilidad. Los procesos comunes incluyen:
- chorro de arena: Utilizando alúmina de malla 150-325 o perlas de vidrio, la presión se controla a 0,3-0,5 MPa y el objetivo de rugosidad de la superficie es Ra0,8-1,6 μm. Después del arenado, se requiere decapado y pasivación para eliminar la capa de contaminación de la superficie.
- Anodizado (aleación de aluminio): Adecuado para piezas médicas a base de aluminio, espesor de película de 5 a 10 μm, se puede teñir o sellar. Es necesario asegurarse de que el proceso de sellado esté completo para evitar que quede líquido limpiador en los poros.
- enchapado: Como el revestimiento de aleación de níquel-fósforo (2-5 μm), que mejora la resistencia al desgaste y la corrosión. Después de la galvanoplastia, se requiere la liberación de la fragilidad por hidrógeno (como 200 ℃/4 h) y la verificación de la prueba de niebla salina.
Una vez completados todos los procesos de tratamiento de superficies, es necesario verificar la idoneidad del material de embalaje estéril. Los materiales de embalaje (como bolsas de PE de grado médico o bolsas compuestas de papel y plástico) deben garantizar que no resulten dañados ni contaminados por microgolpes, electricidad estática o residuos en la superficie de las piezas. Se recomienda realizar pruebas de simulación de transporte y pruebas de sellado para verificar que la integridad superficial de las piezas se mantenga sin cambios después del ciclo de esterilización y que no haya precipitados.
Estándares de prueba y prevención de fallas
La aceptación final de piezas de cavidades médicas está sujeta a estrictos estándares de inspección de calidad. Los elementos clave de prueba incluyen:
- Inspección dimensional: Utilice una máquina de medición de coordenadas tridimensionales (CMM) o un proyector óptico para detectar tolerancias de puntos clave, con un objetivo de ±0,01 mm. La sonda CMM debe utilizar un diámetro esférico de rubí (R0,5 mm) para mejorar la precisión de la medición de cavidades profundas.
- rugosidad de la superficie: Utilice un interferómetro de luz blanca o un medidor de rugosidad de contacto, objetivo Ra0,4μm (acabado) o Ra0,8μm (después del pulido con chorro de arena). Es necesario medir en múltiples puntos en diferentes áreas del perfil para evitar desviaciones locales.
- Pruebas de limpieza: Realice el recuento de partículas según la norma ISO 16232-1 o la detección de residuos químicos según VDA 19. Las piezas desbarbadas y tratadas con la superficie deben limpiarse con ultrasonidos para garantizar que no queden virutas de metal, abrasivos ni residuos de electrolitos.
- biocompatibilidad: El producto final debe pasar la serie de pruebas ISO 10993 (citotoxicidad, sensibilización, irritación, etc.) para garantizar que no haya liberación tóxica de los materiales y técnicas de procesamiento.
Los modos de falla comunes incluyen: rebabas residuales en las esquinas profundas de la cavidad, burbujas en la capa de tratamiento de la superficie, rayones en la superficie después del desbarbado y ligeros cambios dimensionales después de los ciclos de esterilización. Los planes para evitarlo incluyen: dejar un margen para desbarbar durante el mecanizado de cinco ejes; realizar la activación del decapado antes del tratamiento de la superficie; utilizar desbarbado por láser o vibración para sustituir las operaciones manuales; y realizar pruebas de estabilidad dimensional a alta temperatura antes de la esterilización (temperatura de esterilización simulada ±10°C).
Preguntas frecuentes: preguntas clave sobre el mecanizado CNC de cinco ejes de cavidades médicas
¿Puede el mecanizado CNC de cinco ejes cumplir con los requisitos de adaptación del material de embalaje estéril para las cavidades médicas?
Poder. El mecanizado de cinco ejes reduce la tensión de sujeción y los defectos de la superficie al optimizar las trayectorias de las herramientas y, combinado con desbarbado por láser o vibración y procesos de limpieza estrictos, puede garantizar que no queden contaminantes residuales en la superficie de la pieza y cumplir con los requisitos de sellado y limpieza de los materiales de embalaje estériles.
¿Qué método de desbarbado es mejor para las cavidades médicas de acero inoxidable 316L?
El desbarbado láser es la solución preferida para las cavidades médicas de acero inoxidable 316L porque no requiere contacto, no tiene residuos de consumibles y tiene una pequeña zona afectada por el calor. Si la cavidad interior tiene una estructura compleja, la vibración se puede combinar con el desbarbado, pero el tamaño de las partículas abrasivas debe controlarse y limpiarse a fondo.
¿Cómo lograr una rugosidad superficial de Ra0,4μm en el mecanizado de cinco ejes?
Es necesario adoptar parámetros de acabado (distancia de paso 0,02-0,05 mm, velocidad de corte moderada), combinados con una estrategia de mecanizado suavizado de cinco ejes, y mantener el filo de la herramienta y la estabilidad térmica de la máquina herramienta. Evite la sujeción secundaria después del acabado para reducir el riesgo de rayones en la superficie.
¿Cómo verificar si el residuo de electrolito alcanza el estándar después del desbarbado?
Se puede utilizar cromatografía iónica o ICP-OES para detectar residuos de iones en la superficie, y el valor objetivo debe cumplir con los estándares de limpieza médica (como el total de residuos).



