





Desafíos de la relación profundidad-diámetro del orificio interior y la relación de esbeltez de la herramienta del mecanizado CNC de cinco ejes de núcleos de válvulas de precisión
En sistemas de circuitos de gas neumáticos, hidráulicos y semiconductores,Núcleo de válvula de precisiónEs el componente central para controlar el encendido y apagado de fluidos y la regulación del flujo. Sus dificultades de procesamiento se concentran en laMecanizado CNC de cinco ejesEspecialmente cuando se trata de cavidades profundas y agujeros inclinados de formas especiales.Relación entre profundidad y diámetro del orificio interior (L/D)yRelación de esbeltez de la herramientaLos problemas resultantes incluyen rigidez insuficiente, vibración de corte y dificultad en la eliminación de virutas. Para los ingenieros de adquisiciones e I+D, comprender estos dos parámetros es importanteEstabilidad de toleranciayacabado superficialEl impacto es un indicador clave para evaluar las verdaderas capacidades de proceso del proveedor. Si solo confía en los dibujos para la encomienda e ignora la estrategia de compensación de la ruta de la herramienta en la ruta del proceso, a menudo provocará una falla en la coherencia del lote o retrasos en la entrega.
Limitaciones físicas de la relación entre la profundidad del orificio interior y el diámetro en la precisión del núcleo de la válvula
Los núcleos de válvulas generalmente requieren una relación entre la profundidad del orificio y el diámetro (L/D) de 3:1 o incluso 5:1 o más. Cuando L/D supera 3,Mecanizado CNC de cinco ejesLos procesos de taladrado y escariado en CNC enfrentan importantes desafíos:
- Deflexión de la herramienta y rendimiento de la herramienta:A medida que aumenta la relación de esbeltez, la deformación elástica de la herramienta bajo presión aumenta exponencialmente. Con L/D=4, utilizando soportes rígidos convencionales, las desviaciones dimensionales en la dirección del diámetro pueden exceder la ventana de tolerancia de ±0,01 mm.
- Acumulación de calor y deformación térmica:En el procesamiento de orificios profundos, es difícil conducir el calor de corte a través del vástago, lo que resulta en un aumento de temperatura local, lo que a su vez causa tensión residual en la pieza de trabajo y deformación por contracción después del enfriamiento.
- Riesgo de bloqueo de viruta:Especialmente cuando se procesan materiales de acero inoxidable o aleaciones de titanio, las virutas pueden acumularse fácilmente en el fondo del orificio, provocando que la herramienta se astille o incluso se rompa.
Por lo tanto, durante la etapa DFM (Diseño para la fabricabilidad), los ingenieros deben aclarar el límite superior de L/D. Por ejemplo, para un orificio de núcleo de válvula de Ø6 mm, si la profundidad excede los 24 mm (L/D=4), se recomienda procesarlo en secciones o utilizar un proceso de perforación en lugar de un escariado de perforación única para controlar el error acumulativo.
Relación de esbeltez de la herramienta y estrategia de coincidencia de parámetros de corte
La relación de esbeltez de la herramienta (S/L) afecta directamente al rendimiento del fresado y taladrado.rugosidad de la superficieyEstabilidad dimensional. existirMecanizado CNC de cinco ejesEn el mecanizado, se utiliza comúnmente un cortador de punta esférica o un cortador de punta redonda para achaflanar superficies y aberturas curvas, y su S/L suele ser de 5:1 a 8:1.
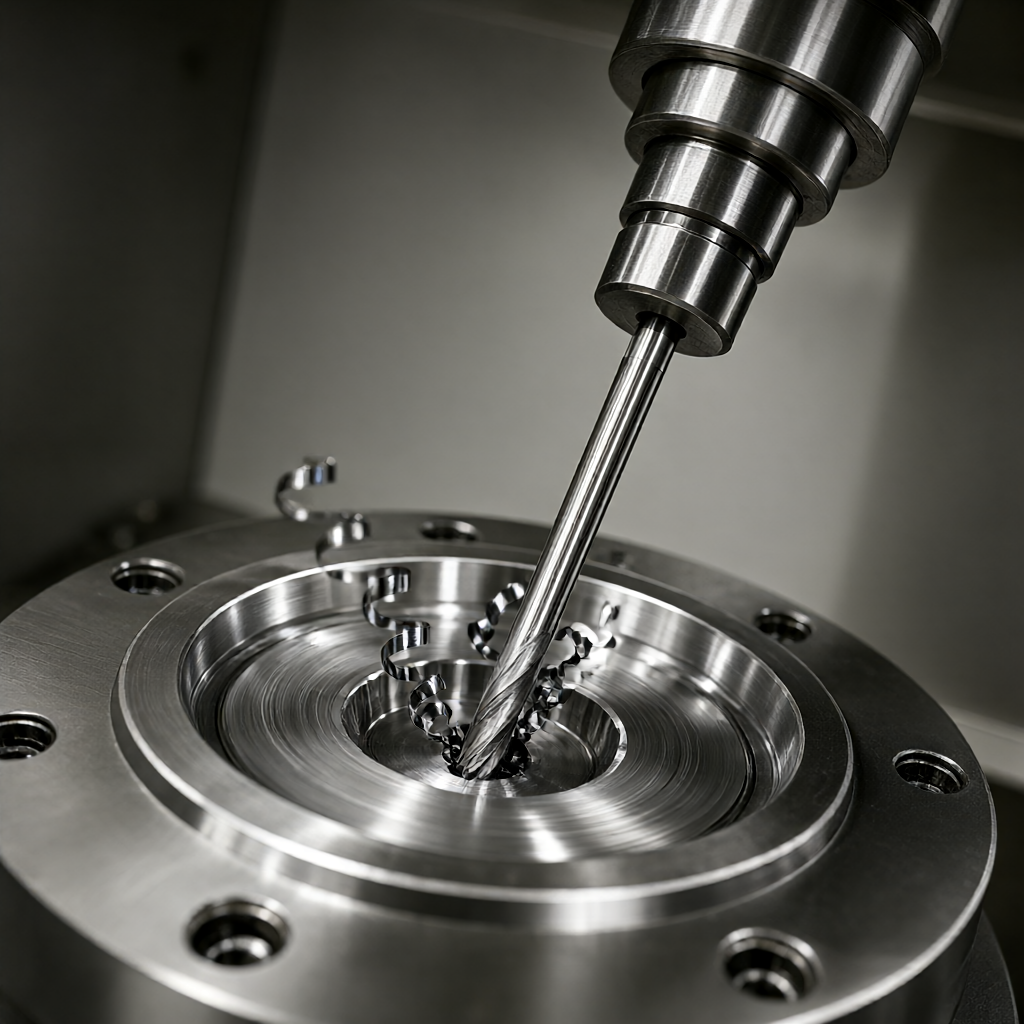
- Optimización de velocidad y avance:Las herramientas S/L altas deben reducir la velocidad de corte (Vc) y el avance (Fz) para suprimir la vibración. Por ejemplo, al procesar aleación de aluminio 6061 con una cortadora de punta esférica de Ø4 mm (S/L=6), se recomienda controlar el Vc a 60–80 m/min en lugar de los 200 m/min convencionales.
- Recubrimientos y geometría de herramientas:La elección de herramientas recubiertas de PCD (diamante policristalino) o CBN (nitruro de boro cúbico) puede mejorar la vida útil de la rigidez, pero debe coincidir con la estrategia de compensación del error térmico del husillo.
- Selección del cono del husillo:Para el procesamiento de agujeros profundos, se prefiere el husillo cónico de alta rigidez HSK o BT50 para reducir el impacto de la deriva térmica de la interfaz en la precisión de la posición del agujero.
Planificación de trayectoria de varillaje de cinco ejes y control de ejes de herramientas
Los núcleos de válvulas suelen contener orificios oblicuos, orificios ciegos y características de posicionamiento multifacéticas.Mecanizado CNC de cinco ejesLa ventaja es que puede mantener el mejor ángulo de trabajo de la herramienta mediante la rotación vinculada y evitar que el corte cuelgue en la superficie inferior. La clave está en la estrategia de control del eje de la herramienta (Tilt & Lead):
- Método de piso fijo (Floor Normal):La herramienta siempre está perpendicular a la superficie de procesamiento y es adecuada para superficies de paredes planas y rectas, pero el orificio es propenso a tener marcas de corte.
- Método de lado fijo (lado normal):La herramienta está inclinada entre 5° y 10°, lo que puede mejorar la redondez del orificio y el acabado de la superficie, pero los requisitos S/L de la herramienta son más estrictos.
- Inclinación dinámica:Ajuste automáticamente el ángulo de inclinación de acuerdo con la curvatura de la posición de la herramienta, lo cual es adecuado para núcleos de válvulas de superficie curva compleja. El software CAM requiere capacidad de interpolación continua del eje G5.
Para agujeros profundos con L/D > 3, se recomienda configurarlo en el programa de cinco ejes.Cortar en capasyTaladrado y eliminación de virutasacción, cada vez que corta 2-3 mm, se levanta 1 mm para evitar que las virutas se enreden. Al mismo tiempo, se utiliza fluido de corte a temperatura constante (presión de 40 a 60 bar) para lavar directamente el fondo del orificio y reducir el riesgo de deformación térmica.
Efectos de la selección de materiales y el tratamiento superficial sobre la estabilidad del pozo profundo.
Los materiales comúnmente utilizados para los núcleos de válvulas incluyen acero inoxidable SUS316L, Inconel 718 y acero para rodamientos GCr15. de diferentes materialesconductividad térmicayfortalezaimpacto directoMecanizado CNC de cinco ejesDesgaste de herramientas y deformación de piezas en:
| Grado de material | Límite típico de L/D | Principales dificultades | Postprocesamiento recomendado |
|---|---|---|---|
| SUS316L | 3,5–4,0 | Alta tenacidad, fácil de pegar al cuchillo. | Arenado + pasivación |
| Inconel 718 | 2,5–3,0 | Alta dureza y baja conductividad térmica. | Tratamiento térmico al vacío + pulido electrolítico. |
| GCr15 | 3,0–3,5 | Gran deformación por tratamiento térmico. | moler + moler |
Nota especial: después del procesamiento del orificio profundo del núcleo de la válvula de acero inoxidable, la tensión residual puede hacer que la forma del orificio se desvíe fácilmente. Se recomienda agregar después del desbaste.Alivio del estrés eficaz en el tiempoProceso (480℃/2h), luego acabado e inspección final. En términos de tratamiento de superficie, el anodizado es adecuado para núcleos de válvulas de aluminio, pero no es eficaz para acero inoxidable; Si se requiere un alto acabado, el pulido electrolítico puede reducir Ra a menos de 0,2 μm, pero sangrará el tamaño entre 0,02 y 0,05 mm y es necesario reservar una cantidad de compensación en el programa CAM.
Métodos de prueba y criterios de aceptación.
La verificación de la precisión de agujeros profundos y agujeros inclinados no puede depender únicamente de la detección de puntos de tres coordenadas (CMM), sino que debe combinarse conInstrumento de medición neumáticoyComparación óptica:
- Profundidad y posición del agujero:Utilice sondas neumáticas de Ray o Keyence para medir la relación L/D y la coaxialidad en tiempo real, con una tolerancia recomendada de ±0,005 mm.
- Rugosidad de la superficie:Con el rugosímetro de la serie SJ-2100, la longitud de muestreo es de 1,25 mm, la superficie de sellado del núcleo de la válvula Ra debe ser ≤0,4 μm y la superficie sin sellado debe ser ≤0,8 μm.
- Tolerancia geométrica:La redondez y la cilindricidad del agujero oblicuo se escanean con un perfilador láser para generar una nube de puntos y la desviación se compara con el modelo CAD.<0.01 mm 判定合格。
Se realiza una inspección 100% a gran escala antes del envío, con un informe CMM y un mapa de rugosidad adjuntos. Para pedidos por lotes, se recomienda que después de que el cliente confirme la primera pieza, las ubicaciones de los orificios clave se inspeccionen aleatoriamente cada 50 piezas y se establezca una tabla de control SPC para monitorear las tendencias de desgaste de las herramientas.
Preguntas frecuentes y sugerencias para evitar procesos
P1: ¿Cómo garantizar la consistencia del orificio profundo del núcleo de la válvula L/D=4 en la producción en masa?
usarMecanizado CNC de cinco ejesLa estrategia de perforación y escariado en capas, la eliminación de viruta cada 2 mm y las limitaciones de fijación de coaxialidad. La broca se reemplaza cada 200 piezas del lote para evitar el desgaste de la punta y la expansión gradual del diámetro del orificio.
P2: ¿Qué debo hacer si la herramienta delgada con S/L=8 vibra durante el fresado a alta velocidad?
Reduzca la velocidad del husillo a un área de lóbulo estable (consulte a través de la base de datos de dinámica de herramientas) o cambie a una herramienta de borde corto para el mecanizado de dos pasos. Si se debe utilizar una herramienta larga, es necesario añadir un soporte intermedio o reducir el espesor de corte (ap) a menos de 0,5 mm.
P3: Después de procesar el núcleo de la válvula de acero inoxidable, aparecen rebabas y concentración de tensión en el orificio. ¿Cómo eliminarlos?
Realizado con cortador de punta esférica de 0,5 mm.Desbarbado y biselado, ángulo 15°–30°, avance Fz=0,02 mm/rev. Evite el uso de limas y otros recortes manuales para evitar dañar el acabado de la superficie y la precisión dimensional.
P4: ¿Cuáles son las principales fuentes del error de posicionamiento del orificio inclinado en el varillaje de cinco ejes?
Principalmente debido a la deriva térmica del eje C de la máquina herramienta, la deformación de sujeción de la pieza de trabajo y la desviación de compensación del eje de la herramienta. Se recomienda precalentar el husillo durante 30 minutos antes del mecanizado, utilizar una abrazadera de expansión hidráulica en lugar de una abrazadera de resorte y habilitar la función de actualización dinámica de compensación del radio de la punta de la herramienta en CAM.
P5: ¿Cómo evaluar si un proveedor tiene capacidades reales de procesamiento de agujeros profundos en cinco ejes?
Se requiere proporcionar el mismo material y parámetros L/D.Informe de inspección del primer artículo., incluidos datos de nube de puntos CMM y mapa de rugosidad. Observe si tiene un taller de temperatura constante, un instrumento de medición neumático y un proceso de gestión del desgaste de herramientas. Puede consultar nuestras instrucciones del proceso de tratamiento de superficies para confirmar si los procesos de pulido y alivio de tensión están completos.
Conclusiones y recomendaciones de acción.
Núcleo de válvula de precisiónMecanizado CNC de cinco ejesEl éxito depende deRelación entre la profundidad y el diámetro del orificio interioryRelación de esbeltez de la herramientaControl fino en lugar de depender únicamente de la cantidad de dispositivos. Aclarar los límites de L/D, la selección de herramientas y las estrategias de compensación en la etapa DFM puede reducir significativamente los riesgos de los lotes. Si el núcleo de su válvula incluye orificios profundos y características delgadas con L/D > 3 o S/L > 6, se recomienda enviar dibujos en 3D y grados de materiales. Basándonos en un grupo de 72 equipos CNC y capacidades de precisión de ±0,01 mm, podemos proporcionar una evaluación de la ruta del proceso y una cotización rápida para garantizar una entrega y calidad estables.



