





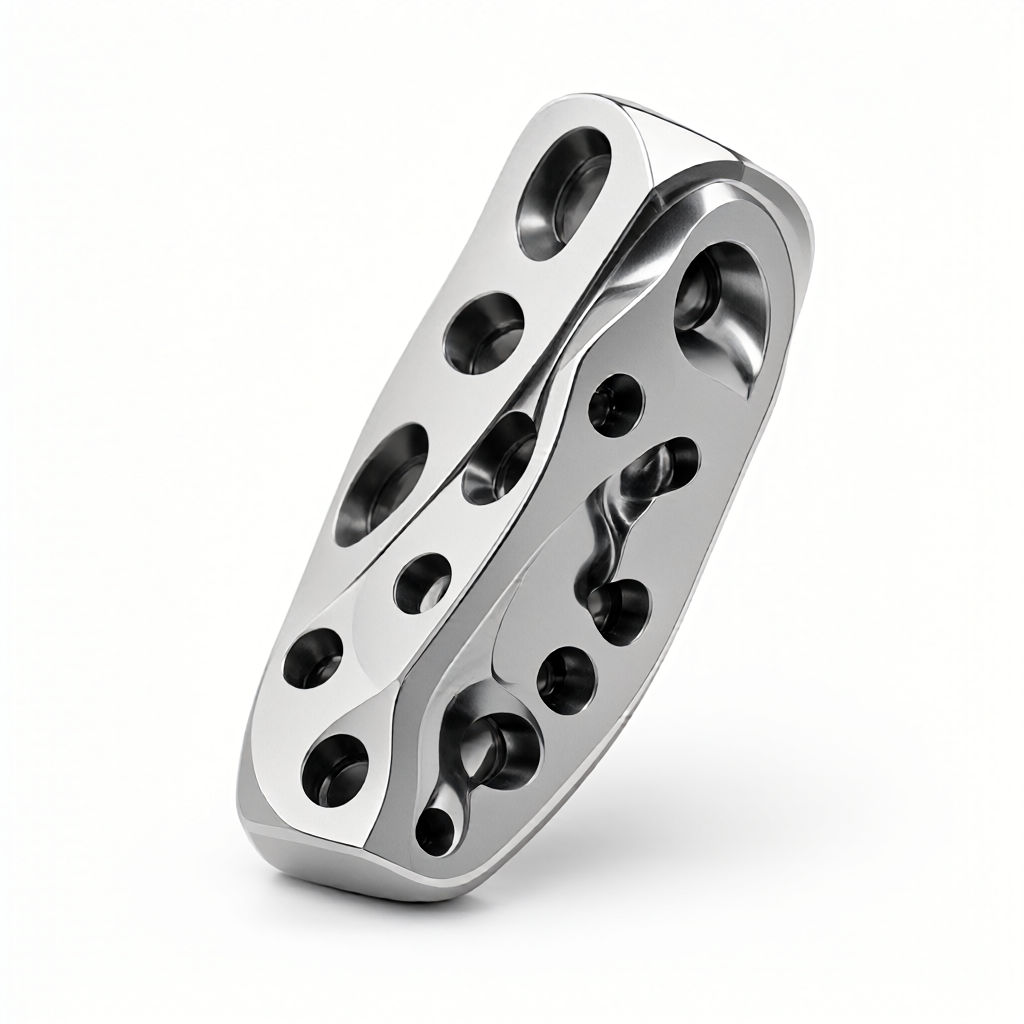
El procesamiento de piezas de forma especial de enlace multieje es el proceso central para romper el límite de movimiento tradicional de 3 ejes y realizar superficies curvas complejas y características de múltiples ángulos en un proceso de moldeo de sujeción. para ingenieros de I + D y compras técnicas, comprender los límites de capacidad del procesamiento de 3 ejes, 4 ejes y 5 ejes en la fabricación de piezas de forma especial determina directamente el margen de reserva de diseño, la selección de la ruta del proceso y la contabilidad final de costos en la etapa DFM (diseño de fabricación). La estrategia incorrecta de múltiples ejes puede conducir a un mayor riesgo de interferencia de la herramienta, baja utilización de la herramienta, o en la producción en serie debido a la deformación de la sujeción que conduce a un tamaño fuera de rango. este artículo analizará en profundidad la lógica técnica del mecanizado de piezas de forma especial de enlace multieje, comparará las ventajas y desventajas de diferentes esquemas de número de eje y dará los puntos de ejecución de ingeniería para ayudarlo a evitar el riesgo de fabricación en la etapa de revisión del dibujo.
Límites de capacidad y fundamentos cinemáticos para el mecanizado de piezas de forma especial con enlaces multieje
Las piezas de forma libre a menudo se refieren a piezas con superficies complejas, cavidades profundas, agujeros inclinados o requisitos de rigidez extremadamente altos. mecanizado CNC tradicional de 3 ejes se basa en tres ejes lineales XYZ, y la herramienta sólo puede ser alimentada en la dirección normal o radial. para las características con ángulos de inclinación superiores a 90 grados, el mecanizado de 3 ejes tiende a requerir múltiples pinzas, errores de posicionamiento acumulativos, y existe el riesgo de "undercut"(es decir, la herramienta no puede llegar a la parte inferior de la superficie).
El mecanizado de 4 ejes introduce la rotación del eje A alrededor del eje X o Y, principalmente para piezas cilíndricas de perfil.(como el impulsor de la aviación, la columna de dirección del automóvil) de fresado continuo. Al rotar la pieza de trabajo en lugar de mover la herramienta, 4 ejes pueden lograr el procesamiento continuo de la pared lateral, reducir el número de sujeción y mejorar la continuidad de la superficie. El procesamiento de 5 ejes aumenta el eje B o el eje C, de modo que la herramienta puede alimentarse en cualquier dirección para lograr el verdadero "una sujeción completa todo el procesamiento", resolviendo completamente el problema de interferencia causado por la rigidez insuficiente.
- 3 ejes de vinculación: Adecuado para placas planas y piezas escalonadas simples. El eje de la herramienta es siempre perpendicular al plano de referencia.
- varillaje de 4 ejes: Adecuado para cuerpos giratorios y ejes con orificios inclinados, eliminando restricciones de avance lateral mediante la rotación del eje A.
- varillaje de 5 ejes: Adecuado para superficies de esculturas complejas, piezas estructurales aeroespaciales e implantes médicos. La postura de la herramienta se puede ajustar arbitrariamente para evitar interferencias.
Selección del material de la pieza de forma y recomendaciones de DFM: por qué las estrategias de aluminio 7075 y acero inoxidable 304 son diferentes
La conductividad térmica y las características de endurecimiento por trabajo del material afectan directamente los parámetros de corte del varillaje multieje. Al procesar aleación de aluminio 7075-T6 de grado aeroespacial, su alta conductividad térmica permite el uso de velocidades de corte más altas (Vc hasta 300-500 m/min), pero se debe tener cuidado para disipar el calor de la herramienta. Si se utiliza el procesamiento de 5 ejes para procesar su compleja estructura de paredes delgadas, se debe considerar la influencia de la longitud del voladizo de la herramienta (Voladizo) sobre la rigidez. Se recomienda controlar el saliente de la herramienta entre 1,5 y 2 veces el diámetro de la varilla para evitar ondulaciones por vibración durante el proceso de corte.
El acero inoxidable 304 tiene una gran tendencia a endurecerse y su conductividad térmica es solo 1/3 de la de la aleación de aluminio. Cuando se fresan simultáneamente múltiples ejes de cavidades profundas, el espacio limitado para la eliminación de virutas puede conducir fácilmente a la formación de un "borde acumulado", que puede dañar la herramienta y reducir el acabado de la superficie. En este punto, la etapa DFM debería recomendar agregar ranuras u optimizar las trayectorias de las herramientas para evitar cerrar cavidades. Si la pieza tiene altos requisitos de apariencia y una estructura compleja, puede considerar el uso de un centro compuesto de torneado y fresado de 4 ejes. El extremo de torneado se usa para completar el contorno principal y el extremo de fresado se usa para completar el diseño de múltiples orificios, lo que no solo garantiza la coaxialidad sino que también optimiza la vida útil de la herramienta.
3 ejes, 4 ejes y 5 ejes: análisis comparativo de soluciones de procesamiento de piezas con formas especiales
Antes de decidir una ruta de proceso, es necesario hacer concesiones basadas en la complejidad geométrica de la pieza, el tamaño del lote y el presupuesto. La siguiente tabla compara el rendimiento de las tres soluciones en escenarios típicos de piezas con formas especiales. Los datos se basan en los parámetros operativos de equipos CNC convencionales de grado industrial.
| Dimensiones de contraste | fresado de 3 ejes | Torneado/fresado de 4 ejes | Fresado simultáneo de 5 ejes |
|---|---|---|---|
| Características geométricas aplicables | Plano, agujero inclinado simple, cavidad poco profunda. | Cuerpo giratorio, cilindro continuo, características de pared lateral. | Cualquier superficie curva compleja, cavidad profunda, piezas sensibles rígidas |
| Número de sujeción | 2-4 veces (es necesario darle la vuelta) | 1-2 veces (girar en lugar de voltear) | 1 vez (una sujeción y moldeado) |
| Error de posicionamiento acumulativo | Mayor (acumulativo para muchas calibraciones de herramientas) | medio | Muy bajo (la línea de base no cambia) |
| Utilización de herramientas | Inferior (el diámetro corto de la herramienta es limitado) | medio | Alto (puede mantener un mejor ángulo de incidencia) |
| Utilización y costo del equipo | Bajo (tiempo de procesamiento largo, se requieren más estaciones) | medio | Alto (la programación única es compleja y la inversión en equipos es grande) |
| consistencia del lote | Depende de la precisión del accesorio, grandes fluctuaciones | Mejor, especialmente adecuado para ejes. | Extremadamente alto, especialmente adecuado para piezas complejas y de precisión. |
En la tabla se puede ver que si la característica principal de las piezas con formas especiales es un cuerpo giratorio (como un cuerpo de bomba, una turbina), el torneado y fresado de 4 ejes es una solución rentable. Para superficies de forma libre (como articulaciones de robots y guías médicas), el varillaje de 5 ejes puede reducir significativamente el riesgo de interferencias y mejorar la calidad de la superficie. Para la producción en masa, incluso si la inversión inicial en equipo es alta, el costo total de las soluciones de herramientas múltiples de 5 ejes suele ser menor que el de las soluciones de herramientas múltiples de 3 ejes, al reducir la fusión de procesos y el tiempo de inspección de calidad.
Parámetros de corte y optimización de la trayectoria de la herramienta: evite interferencias y vibraciones
La principal dificultad del enlace multieje radica en la "detección de colisiones" y las "restricciones dinámicas". Durante la etapa de programación CAM, se debe activar la estrategia de control del eje de la herramienta (Tool Axis Control). Las estrategias más utilizadas incluyen "Down Projection" y "Ray Project".
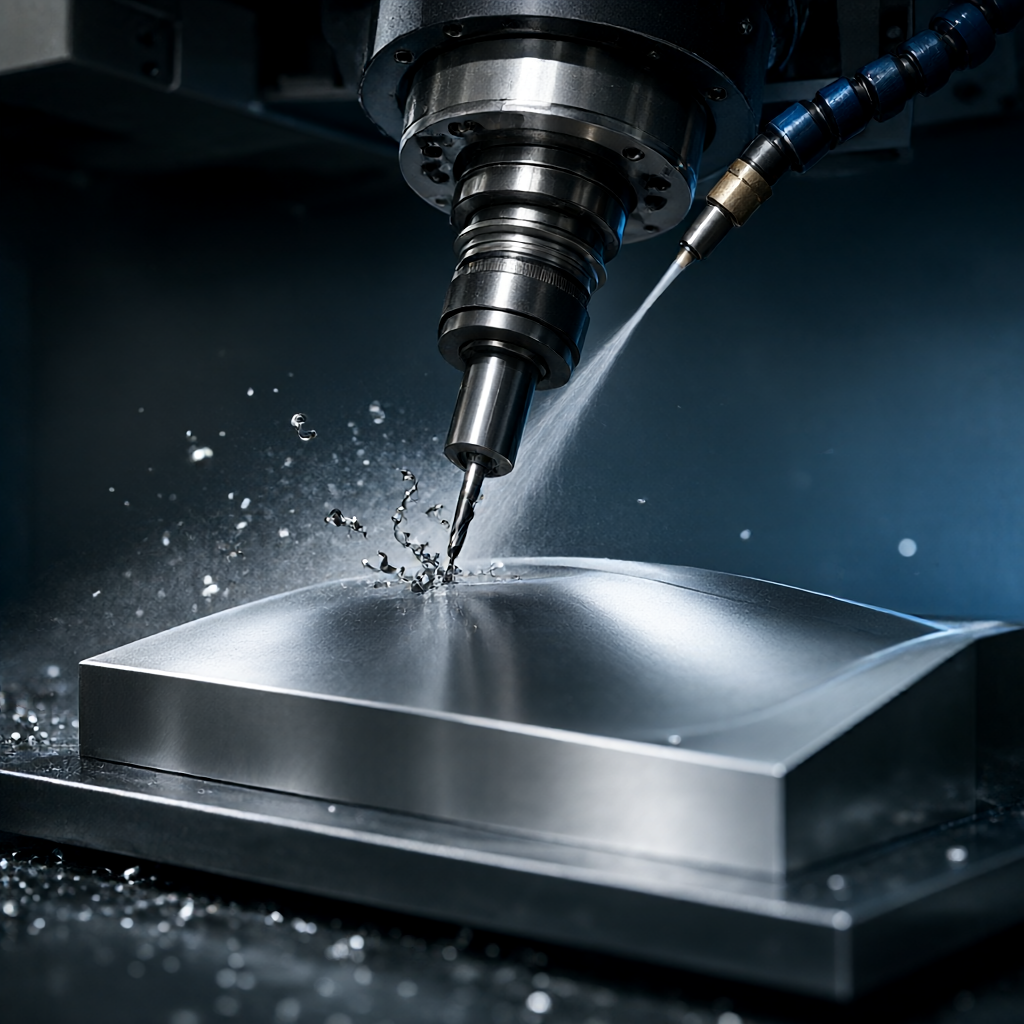
- Proyecto hacia abajo: Adecuado para la mayoría de escenarios de fresado. La herramienta apunta hacia la dirección normal de la superficie de la pieza de trabajo, pero es necesario comprobar si el portaherramientas inferior interfiere con el dispositivo.
- emisión de rayos: Le permite especificar una dirección fija (como perpendicular a un determinado plano), adecuada para procesar características paralelas a una referencia específica, para mantener constante la dirección de la textura de la superficie.
Para piezas de formas especiales de aleación de aluminio 7075, se recomienda adoptar la estrategia de "fresado adaptativo" (mecanizado adaptativo) para mantener un margen sin mecanizar constante (generalmente 0,5-1,0 mm), que puede estabilizar la carga de corte al 70-80% de la tasa de participación de la herramienta y reducir significativamente la vibración. La velocidad de avance (F) normalmente se establece en 3000-6000 mm/min, dependiendo del diámetro de la herramienta (D): f = 10-20 D × Z (número de dientes) × RPM. Para el fresado de acabado de 5 ejes, se recomienda reducir el avance a 15-20 D y utilizar el extremo del cortador de bolas para alisar la superficie y lograr un acabado superficial por debajo de Ra0,8μm.
Tratamiento de superficies e inspección de precisión: asegúrese de que tanto la apariencia como el tamaño cumplan con los estándares
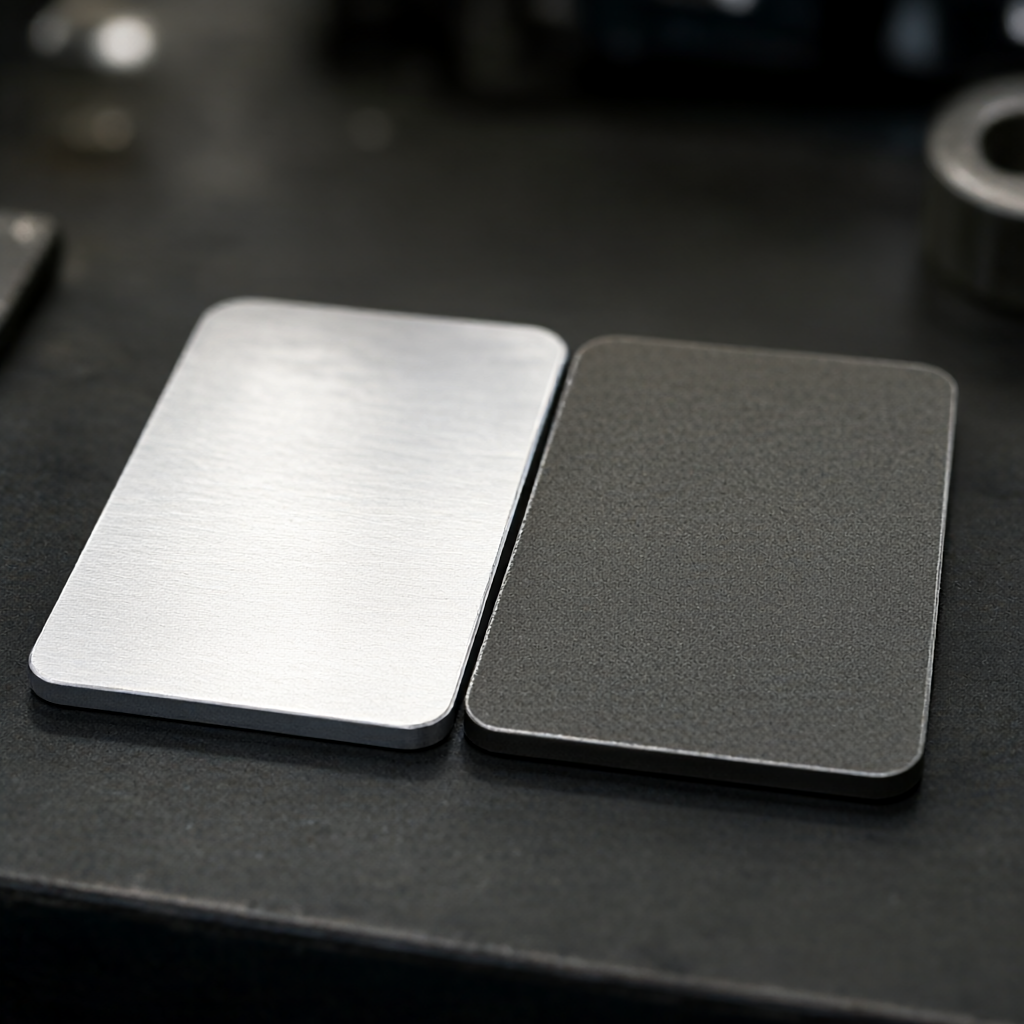
Las piezas con formas especiales suelen tener requisitos tanto de funcionalidad como de apariencia. Tomando como ejemplo la electrónica de consumo o las carcasas de audio, las piezas desnudas después del procesamiento CNC suelen tener líneas de fresado. Si se requiere una superficie de alto brillo o un efecto espejo, el proceso de tratamiento de la superficie debe confirmarse en la etapa DFM: la anodización puede mejorar la resistencia a la corrosión y el color; el pulido con chorro de arena puede eliminar el fresado y obtener una textura mate; El revestimiento puede mejorar la conductividad y dar brillo metálico.
La estrategia de inspección debe estar preinstalada. Para piezas mecanizadas de 5 ejes, las dimensiones críticas a menudo se encuentran en cavidades profundas o superficies inclinadas, lo que dificulta el uso del mecanizado de coordenadas tridimensionales (CMM) tradicional. En este momento, es necesario combinar el escáner óptico (Escaneo láser) para una comparación de tamaño completo, enfocándose en monitorear la desviación de la forma (Desviación de forma). Si el requisito de tolerancia alcanza ±0,01 mm, es necesario agregar un módulo de compensación térmica al programa CNC, porque las carreras de corte largas provocarán una deriva térmica del husillo. Antes del envío, se debe realizar una inspección de dimensiones 100 % críticas y se deben conservar los informes de inspección de la CMM para garantizar la coherencia del lote.
Modos de falla comunes y soluciones de ingeniería para evitarlas
En la práctica real del procesamiento de enlaces multieje de piezas de formas especiales, los siguientes tres tipos de fallas son las más comunes, y los ingenieros y adquisiciones deben evitarlas con anticipación:
- Fractura por interferencia de herramienta: El portaherramientas o el portabrocas choca con la pieza de trabajo al terminar espacios reducidos en 5 ejes. Solución alternativa: establezca el "Margen lateral de la herramienta" y el "Margen lateral de la cuchilla" en CAM y ejecute una simulación de ralentí sin una herramienta antes de probar el corte de la primera pieza.
- Deformación de sujeción: Los materiales blandos (como la aleación de aluminio) o las piezas de paredes delgadas pierden su redondez al sujetarlos con fuerza. Solución alternativa: utilice adsorción por vacío o accesorios flexibles (abrazaderas Sof), o utilice un extremo de torneado de 4 ejes para torneado de soporte (Live Turning), con el portaherramientas del lado del husillo brindando soporte durante el proceso de mecanizado.
- Charla de superficie (Chatter): Los cambios en la actitud de la herramienta durante el varillaje multieje provocan fluctuaciones en la profundidad de corte. Plan para evitarlo: use insertos de carburo, optimice la velocidad de avance para evitar la zona de resonancia y use fluido de corte amortiguador y reductor de vibraciones si es necesario.
¿Cómo equilibrar el tiempo de entrega y la cantidad mínima de pedido para el procesamiento por lotes de piezas con formas especiales?
Por lo general, el ciclo de muestreo para 1 pieza es de aproximadamente 3 a 5 días hábiles (excluyendo programación y análisis DFM). Para la producción en masa (500-5000 piezas), si se utiliza la carga y descarga automatizada de 5 ejes, el tiempo de entrega se puede reducir a 15-25 días. En términos de cantidad mínima de pedido, CNC no tiene un límite mínimo estricto. Se puede producir una sola pieza, pero el precio de una sola pieza es mayor. Si busca rentabilidad, se recomienda pedir un lote de al menos 100 piezas para diluir los costos de desarrollo de moldes/plantillas.
¿El mecanizado de 5 ejes es más preciso que el de 3 ejes?
No comparativamente. La precisión depende de la precisión del equipo, las capacidades de control térmico y la estabilidad de sujeción. La ventaja de los 5 ejes es "una sujeción", lo que elimina los errores acumulados de posicionamiento múltiple. Para piezas con gran rigidez y características complejas, los 5 ejes pueden mantener una mayor consistencia geométrica; para piezas planas simples, los 3 ejes de alta precisión con accesorios de precisión también pueden alcanzar una tolerancia de ±0,01 mm.
¿Cómo evaluar las capacidades de procesamiento simultáneo multieje del proveedor?
No se limite a mirar la cantidad de ejes del equipo, mire la “tasa de utilización efectiva”. Pregunte al proveedor si tiene capacidades de interpolación síncrona de 5 ejes (no solo interpolación entre ejes), la cantidad de equipos (por ejemplo, si tiene más de 72 grupos CNC) y si tiene métodos de inspección completos, como coordenadas tridimensionales y medidores de rugosidad. Además, confirme si proporciona recomendaciones DFM y un proceso de confirmación del primer artículo (FAI), que es una garantía clave de coherencia del lote.
¿Cuánto margen de diseño se debe reservar antes de procesar piezas con formas especiales?
Para piezas anodizadas o enchapadas, permita un margen de espesor de enchapado de 0,05 a 0,1 mm; para piezas arenadas, considere 0,02-0,03 mm de eliminación de material. Al diseñar el espesor de la pared, si se requiere mecanizado de cavidades profundas en 5 ejes, se recomienda que el espesor mínimo de la pared no sea inferior a 1,0 mm. De lo contrario, es fácil provocar deformaciones en el procesamiento debido a una rigidez insuficiente o daños a la superficie después del tratamiento superficial posterior.
¿Se pueden procesar piezas de plástico de ingeniería con formas especiales mediante mecanizado multieje?
Poder. Sin embargo, es necesario cambiar el material de la herramienta (se recomienda utilizar carburo muy afilado o acero rápido) y aumentar significativamente la velocidad de rotación (hasta 10000-15000 RPM) para reducir la fuerza de corte y evitar que el plástico se derrita y se pegue a la herramienta. Al procesar plásticos de alta temperatura como PEEK o PEI en 5 ejes, es necesario prestar atención al método de enfriamiento. Generalmente se utiliza el corte en seco o la lubricación de cantidad mínima (MQL) para evitar la contaminación de la superficie con fluido de corte soluble en agua.
Conclusión y guía de acción
El procesamiento de enlaces multieje de piezas con formas especiales no es una simple pila de equipos, sino un conjunto de ingeniería sistemática que cubre materiales, geometría, herramientas, recorridos e inspecciones. Para los ingenieros, se recomienda aclarar la división del trabajo de 3/4/5 ejes en la etapa DFM; para la adquisición, se debe prestar atención a los detalles del proceso del proveedor y a las capacidades de control de consistencia de los lotes, en lugar de simplemente comparar la cantidad de equipos. Si tiene dibujos o modelos 3D (formato STEP/IGS) de piezas complejas con formas especiales, se recomienda iniciar una consulta de inmediato para obtener simulación de parámetros de corte y sugerencias de optimización DFM para su material específico para garantizar que se logren tanto los nodos del proyecto como los objetivos de calidad.



