Tipo de placa de procesamiento CNC: procesamiento de planitud
Cuando el CNC procesa piezas de placas, la planitud es el principal indicador de calidad, lo que afecta directamente la separación del ensamblaje, el rendimiento del sellado y la apariencia visual. Para ingenieros y adquisiciones técnicas, este artículo analiza sistemáticamente las fuentes de errores de planitud, las diferencias de proceso entre el fresado de 5 ejes y el fresado de 3 ejes y el impacto de la selección de materiales en la deformación. También proporciona puntos clave prácticos, desde el diseño del proceso hasta la inspección del envío, para ayudarle a evitar el riesgo de incumplimiento de tolerancia y lograr una consistencia de lotes de alta precisión.
Requisitos de tolerancia de planitud y modos de falla comunes
En piezas de placa de precisión, la tolerancia de planitud generalmente se controla en el rango de 0,01 a 0,05 mm, según el escenario de aplicación. Por ejemplo, el requisito básico en equipos semiconductores es ≤0,02 mm, mientras que la placa decorativa de la carcasa 3C se puede reducir a 0,05 mm. Las fallas comunes incluyen: deformación local (causada por la liberación de tensión interna), levantamiento de bordes (tensión de sujeción residual) y ondulaciones (trayectoria inadecuada de la herramienta o descentramiento del husillo). Estos defectos a menudo se anuncian después del mecanizado de desbaste y antes del acabado. Si no se interviene en la etapa del proceso, el pulido o tratamiento de la superficie posterior amplificará los defectos visuales.
La influencia de las propiedades del material en el plano de los paneles CNC.
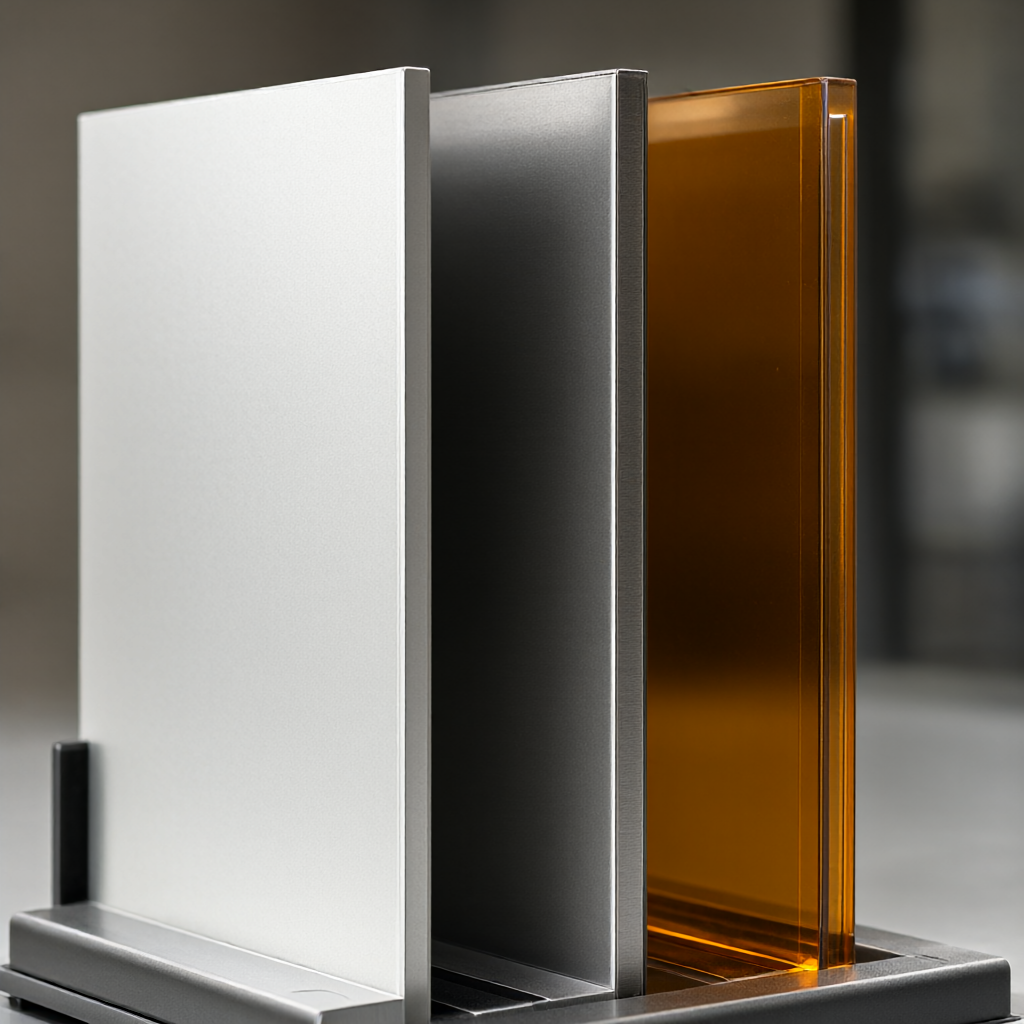
Los coeficientes de expansión lineal, el módulo elástico y la sensibilidad al calor de corte de diferentes metales y plásticos de ingeniería afectan significativamente la estabilidad de la planitud. El aluminio (como el 6061-T6) tiene buena conductividad térmica y es ligero de corte, pero es propenso a la recuperación elástica y puede rebotar después de la descarga; el acero inoxidable (como el 303) tiene alta dureza y tenacidad, y el calor de corte puede causar fácilmente deformación térmica; el latón (como el C360) se adhiere fácilmente al cuchillo, por lo que es necesario optimizar el enfriamiento; Los plásticos de ingeniería (como POM, PEEK) tienen una gran contracción térmica y deben compensarse previamente. Al seleccionar, se deben combinar el espesor, la complejidad de la forma y el estado del tratamiento térmico para evaluar la variación dimensional después del procesamiento.Comparación de materiales de placas CNC comunes
Comparación de procesos entre fresado de 3 y 5 ejes en control de planitud
El mecanizado simultáneo de 5 ejes puede optimizar la postura del eje de la herramienta para que la herramienta esté siempre perpendicular a la superficie de la pieza de trabajo, reduciendo los componentes de la fuerza lateral y mejorando significativamente la planitud de las placas de paredes delgadas o inclinadas (≤15°). El fresado de 3 ejes es eficiente para planos grandes, pero en cavidades profundas o áreas de bordes, es fácil causar "corte" debido a la flexión de la herramienta, lo que resulta en convexidad o concavidad. La siguiente tabla compara el rendimiento de las dos soluciones en escenarios típicos:
Diferencias clave en el control de planitud del panel en fresado de 3 ejes frente a 5 ejes
Dimensiones
Fresado vertical de 3 ejes
Fresado simultáneo de 5 ejes
Espesor de placa aplicable
≥5 mm (mejor rigidez)
≥3 mm (soporta pared delgada)
Se puede lograr la máxima planitud
±0,03 mm (placa grande) / ±0,02 mm (placa pequeña)
±0,01 mm (consistente en todo el dominio)
Actitud de herramienta
Eje Z fijo vertical.
Inclinación dinámica, mantiene el corte normal
Control de borde/bisel
Es fácil tener escalones o sobrecortes.
Transición suave, sin sensación de pasos
Complejidad de sujeción
Bajo, adecuado para lotes
Alto, necesita accesorio para coordinar el posicionamiento
Riesgo de falla típico
Convexo/cóncavo, patrón corrugado
Interferencia de la barra de herramientas y colisión de trayectoria (se requiere verificación CAM)
Puntos prácticos para la sujeción y el alivio de tensiones residuales
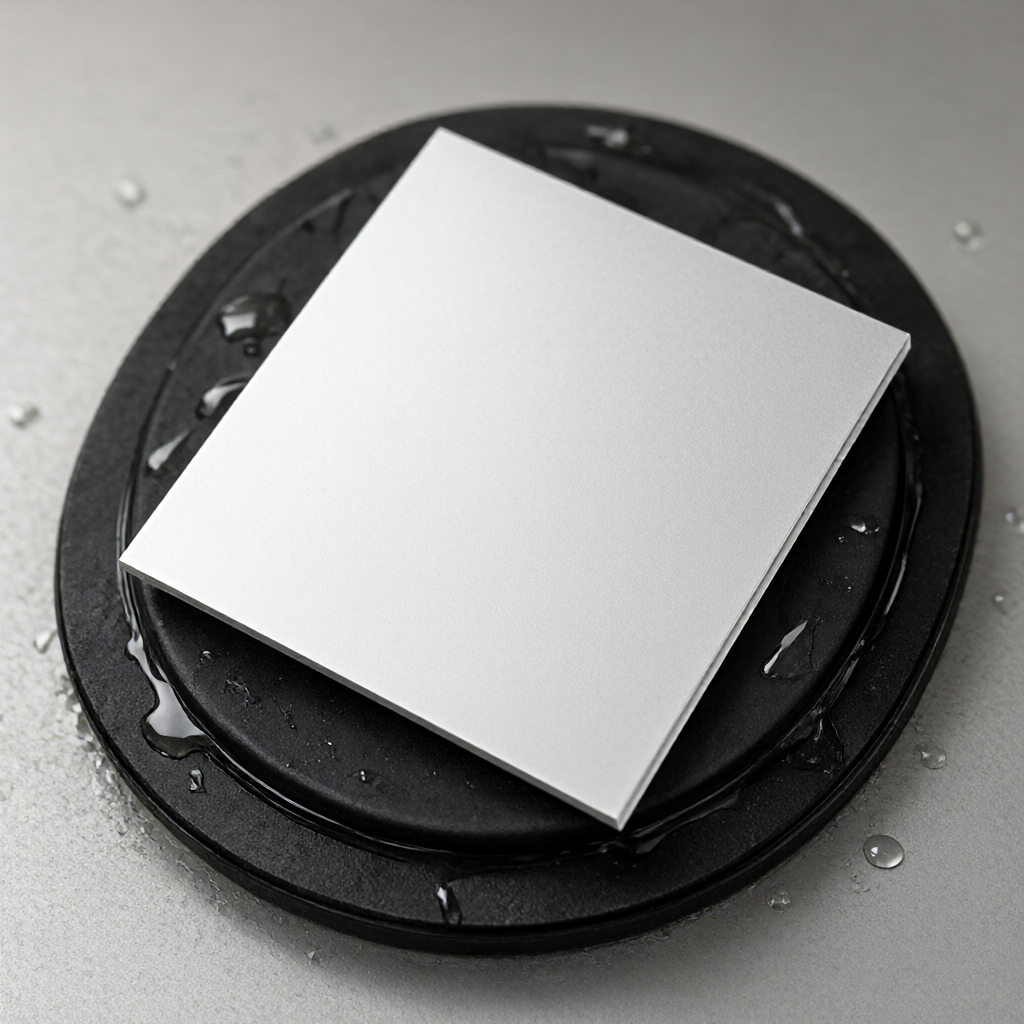
El método de sujeción determina directamente la deformación de la pieza de trabajo durante el proceso de corte. Se recomienda utilizar adsorción al vacío o almohadillas de sujeción flexibles para evitar la deformación elástica causada por la compresión local. Para placas de aluminio, se recomienda liberar la fuerza de sujeción después del mecanizado en desbaste y esperar más de 30 minutos para que la tensión se estabilice antes de terminar. La compensación de expansión térmica se puede utilizar para piezas de acero inoxidable: el valor de compensación del radio de la herramienta está preestablecido en función del coeficiente de expansión lineal del material (por ejemplo, 304 es 17,3×10⁻⁶/°C). Al mecanizar máquinas y equipos compuestos de torneado y fresado que procesan paneles con estructuras tipo eje, se debe dar prioridad a garantizar que el área de contacto de referencia principal sea ≥80% para suprimir la deformación.Diagrama esquemático del método de sujeción por adsorción al vacío.
Control coordinado del acabado superficial y la planitud.
La alta planitud suele ir acompañada de altos requisitos de acabado (como Ra≤0,4 μm). Es necesario reservar un margen de 0,1 a 0,2 mm para el desbaste y se adopta una estrategia de pequeña profundidad de corte (ap≤0,2 mm), alta velocidad (8000 a 12 000 rpm para aluminio) y gran relación de avance (f/z 0,1 a 0,15 mm) para el acabado para evitar la acumulación de calor. En términos de selección de herramientas, las fresas de mango de carburo recubiertas (como AlTiN) son adecuadas para piezas de acero, y las fresas de aluminio puro con bordes blancos son adecuadas para piezas de aluminio para evitar que se peguen. Se debe realizar una inspección a gran escala después de cada pasada de acabado, prestando especial atención a la diferencia de altura entre las cuatro esquinas y el centro, no solo a la planitud de un solo punto.
Estándares de inspección de envíos y trampas comunes de aceptación
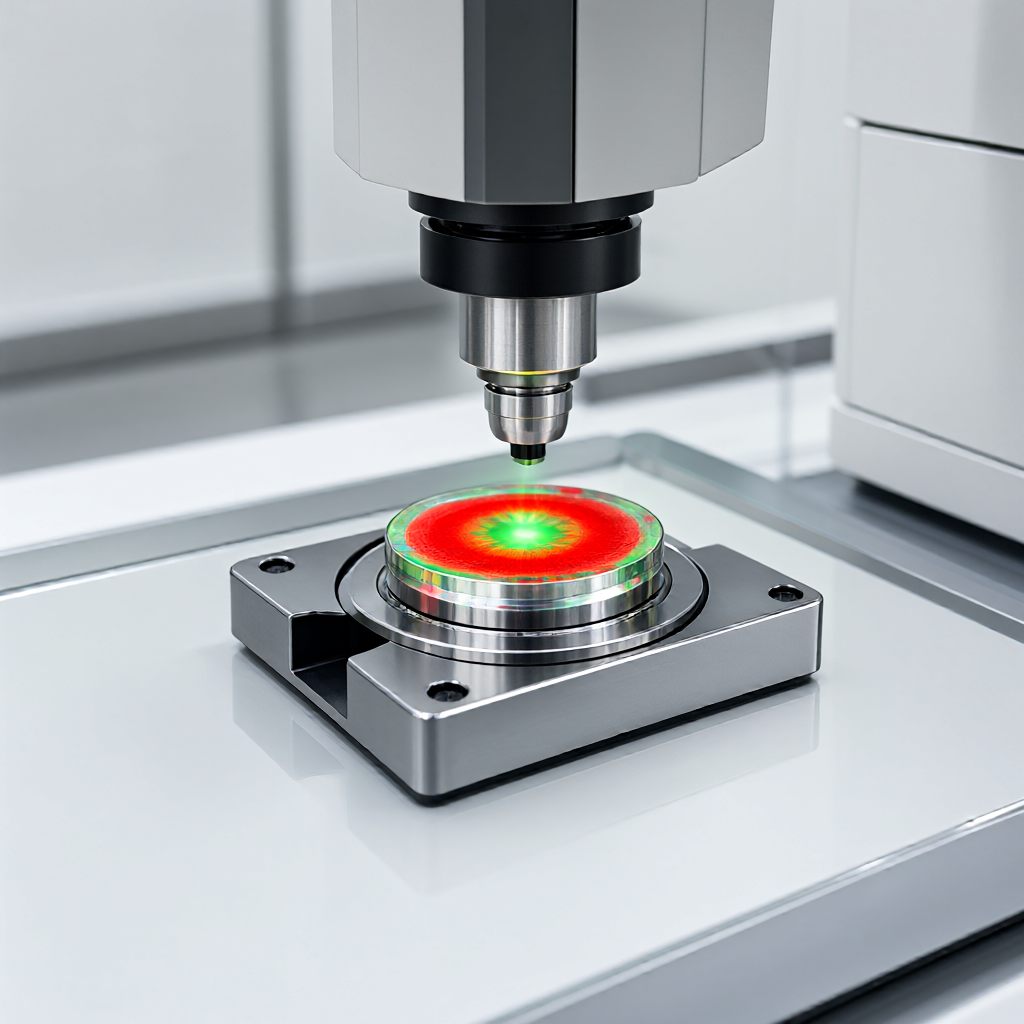
La aceptación debe basarse en los símbolos de planitud (como ∧0,02) y los métodos de prueba especificados en los dibujos del cliente. Se recomienda utilizar una máquina de medición de coordenadas (MMC) o un interferómetro plano óptico en lugar de simplemente una placa plana + galga de espesores. El método de galga de espesores es propenso a errores de juicio debido a la presión artificial, especialmente para RaEscena de detección de planitud óptica de alta precisión
Envíe su plano STEP / DWG / PDF y nuestros ingenieros responderán en 2 horas con un presupuesto detallado que incluye análisis DFM gratuito y recomendaciones de proceso, sin compromiso.
Envíe su plano STEP / DWG / PDF y obtenga en 2 horas un presupuesto detallado con análisis DFM gratuito y recomendaciones de proceso. Sin cantidad mínima — desde 1 pieza.