





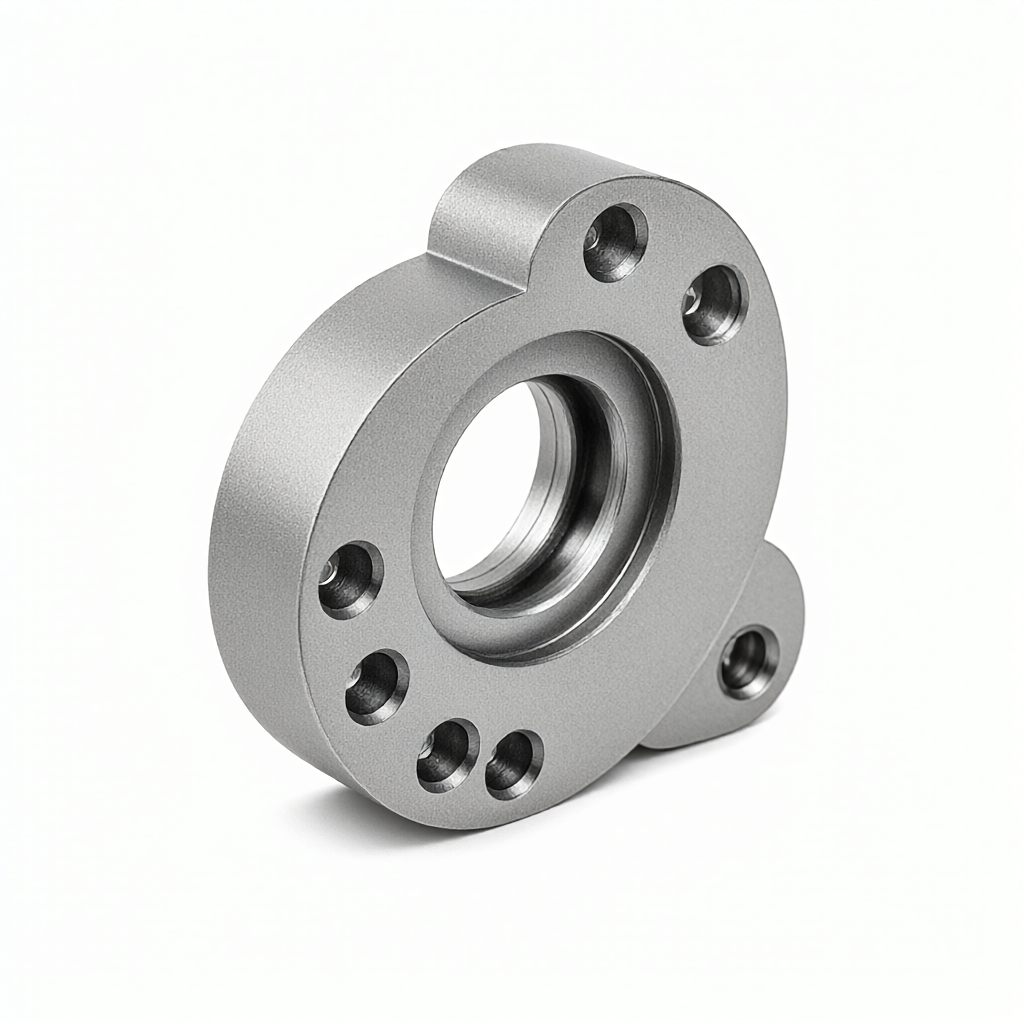
Bei der Bearbeitung von Luft- und Raumfahrtteilen ist das elektrolytische Polieren (EP) vor der Eloxierung ein wichtiger Vorbehandlungsschritt, um Oberflächenwelligkeiten zu beseitigen, die durch Fräsen, Drehen oder Bohren entstehen. Bei Strukturteilen aus Aluminiumlegierung bleiben nach der mechanischen Bearbeitung häufig mikroskopische Linien mit einem Ra-Wert von 0,8–1,6 μm zurück. Bei direkter Eloxierung erscheint die Filmschicht im Hellen und Dunkeln ungleichmäßig und weist aufgrund unebener Untergründe eine ungeordnete Porenverteilung auf. In schwerwiegenden Fällen wird die Luftdichtheit und Korrosionsbeständigkeit beeinträchtigt. Durch kontrolliertes elektrolytisches Polieren kann die Oberflächenrauheit auf weniger als Ra 0,4 μm reduziert werden, wodurch die Erscheinungsbildkonsistenz des Oxidfilms deutlich verbessert wird. In diesem Artikel werden Methoden der CNC-Präzisionsbearbeitung und der Oberflächenbehandlungstechnik kombiniert, um das Parameterfenster des EP-Prozesses, die Materialeignung und die Kontrollpunkte für die Zusammenarbeit mit der Eloxierung zu analysieren und Beschaffungs- und Ingenieuren dabei zu helfen, die anwendbaren Grenzen und Akzeptanzkriterien zu bewerten.
Der physikalische Mechanismus und Anwendungsbereich des elektrolytischen Polierens zur Beseitigung von Oberflächenwellen
Die Essenz des elektrolytischen Polierens ist das „Mikroschneiden“: Unter einem elektrischen Gleich- oder Wechselstromfeld werden die metallischen Mikrohöcker aufgrund der hohen Stromdichte bevorzugt aufgelöst, wodurch eine makroskopische Spitzenentfernung und Talfüllung erreicht wird. Wenn der Ra-Wert des Substrats ≤ 1,2 μm ist, kann EP bei häufig verwendeten Luftfahrtqualitäten wie Al 7075-T6 den Ra-Wert in 1–3 Minuten auf 0,3–0,5 μm reduzieren und so mehr als 90 % der gerichteten Schnittspuren beseitigen. Wenn der anfängliche Ra > 2,0 μm ist, muss er mit 320#-Schleifpapier oder Vibrationspolieren vorbehandelt werden, da EP andernfalls leicht lokale Überlösungsgruben erzeugt. Auch Edelstahl 316L ist geeignet, allerdings ist das Elektrolytsystem ein anderes (Phosphorsäure-Schwefelsäure-Gemisch) und es ist eine höhere Spannung erforderlich (12–15 V). Kupferlegierungen wie Cu-Ni 90/10 haben eine extrem hohe elektrische Leitfähigkeit und müssen die Stromdichte streng auf ≤ 20 A/dm² begrenzen, um Verformungen durch thermische Belastung zu vermeiden.
Vergleich der wichtigsten Prozessparameter des elektrolytischen Polierens von Luftfahrtaluminiumlegierungen
Die Parameterauswahl muss mit der Legierungsqualität, der geometrischen Komplexität des Teils und der anschließenden Oxidfilmdicke verknüpft werden. Das Folgende ist ein typisches Prozessfenster (basierend auf tatsächlich gemessenen Daten der ShowyMetal-Produktionslinie):
| Parameter | 7075-T6 (komplexe Strukturteile) | 2024-T4 (Haut/Rahmen) |
|---|---|---|
| Elektrolyt | Phosphorsäure 40–60 Gew.-%, Schwefelsäure 10–20 Gew.-% | Phosphorsäure 50–70 Gew.-%, Chromsäure 2–5 Gew.-% |
| Temperatur | 60–70 °C | 50–60 °C |
| Stromdichte | 25–40 A/dm² | 15–25 A/dm² |
| Stromspannung | 8–12 V | 10–15 V |
| Bearbeitungszeit | 60–180 s | 90–240 s |
| Erwarteter Ra | ≤0,4 μm | ≤0,5 μm |
Hinweis: 7075 neigt zur Wasserstoffversprödung. Es muss sofort nach EP neutralisiert und gespült werden und die Verweilzeit muss kontrolliert werden.< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
Drei Schlüsselpunkte der synergistischen Steuerung des elektrolytischen Polierens und Anodisierens
1. Die Folienstärke ist auf die Ebenheit des Untergrundes abgestimmt
Luftfahrtdichtungen erfordern einen Oxidfilm von 8–12 μm und eine Luftdichtheit ≥ AS9102C Klasse B. Der Untergrund Ra muss ≤ 0,4 μm sein. Wenn Ra nach EP immer noch > 0,6 μm ist, ist die Filmdicke des Oxidfilms in den gewellten Tälern dünn und es besteht die Gefahr der Entstehung von Mikrorissen. Es wird empfohlen, nach EP 30 Sekunden lang eine alkalische Reinigung (5 % NaOH, 40 °C) durchzuführen, um Elektrolytrückstände zu entfernen, und anschließend zu beizen und zu aktivieren (2 % HNO₃), um eine saubere Schnittstelle zu gewährleisten.
2. Auswirkung von Spannungsschwankungen auf die Gleichmäßigkeit der Membranporen
Wenn die Welligkeit der Stromversorgung während EP > 5 % beträgt, wird die Stromdichte in Mikrobereichen ungleichmäßig verteilt, was zu einer lokalen Über- oder Unterauflösung führt und einen „Fischaugen“-Defekt bildet. Wählen Sie eine Konstantstromquelle anstelle einer Konstantspannungsquelle und kontrollieren Sie die Welligkeit darin< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. Strategie zur Kontrolle der Chargenkonsistenz
In der CNC-Produktionslinie mit 72 Einheiten werden zwei spezielle Tanks unabhängig voneinander für den EP-Prozess eingerichtet, um Interferenzen durch mehrere Kavitäten zu vermeiden. Am ersten Stück jeder Charge wurde Ra mit einem Weißlichtinterferometer (10-fache Vergrößerung, 5-Punkt-Durchschnitt) gemessen und ein Cpk ≥ 1,33 aufgezeichnet. Der Elektrolyt wird alle 20 Chargen erneuert und die Fe/Al-Ionenkonzentration wird auf ≤ 10 g/L überwacht, um zu verhindern, dass die Ansammlung von Verunreinigungen die Poliereffizienz beeinträchtigt.

Häufige Fehlerarten und Vermeidungslösungen
- lokale Gruben: Grund – die Stromdichte überschreitet den Grenzwert oder der Elektrolyt ist lokal überhitzt; Vermeidung – J auf 25 A/dm² reduzieren und Rührflügelgeschwindigkeit auf 300 U/min erhöhen.
- Beschlagen der Oberfläche: Grund – unvollständige Spülung nach EP, restlicher Säurenebel wird oxidiert; Vermeidung – dreistufige Gegenstromspülung (reines Wasser → deionisiertes Wasser → reines Wasser), Gesamtzeit ≥ 2 Minuten.
- Schlechte Filmhaftung: Ursache – Beizen und Aktivieren wurden nicht rechtzeitig nach EP durchgeführt und der Oberflächenpassivierungsfilm blockierte es; Vermeidung – Das Beizen sollte innerhalb von 10 Minuten nach EP abgeschlossen sein, um eine natürliche Oxidation zu vermeiden.
Unterschiedliche Auswirkungen verschiedener Verarbeitungstechniken auf die Wirkung des elektrolytischen Polierens
Die Oberfläche nach dem CNC-Fräsen (5-Achsen-Verbindung) besteht größtenteils aus isotropen kurzen Linien, Ra 0,8–1,2 μm, und die EP-Reaktion ist gut; Die axialen langen Linien Ra von gedrehten Teilen können 1,5–2,0 μm erreichen und müssen vor EP mit einem 400#-Schleifband gerichtet geschliffen werden; Schäfte mit kleinem Durchmesser (Ø3–Ø10 mm), die mit der Zentriermaschine bearbeitet werden, sind aufgrund schlechter Spanabfuhr anfällig für Werkzeugspuren, und es wird empfohlen, stattdessen 320# zu verwenden. Das Mikrometerschleifen ersetzt das direkte EP und verhindert Spannungskonzentrationen in Mikrokerben. Wenn das Blechbiegeteil R enthält< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

Akzeptanzstandards und Empfehlungen zu Testmethoden
Kunden aus der Luft- und Raumfahrtbranche geben häufig AMS 2750 oder Unternehmensspezifikationen an, die Ra ≤ 0,4 μm, keine sichtbaren Grübchen und keinen Farbunterschied nach EP erfordern. Empfohlene Testkombination: ① Weißlichtinterferometer (ZMap3D) zur Messung von Ra und Rz, Abtastfläche 3×3 mm, ≥5 Punkte; ② 10-fach-Stereomikroskop zur Überprüfung der Mikroporenverteilung; ③ Hundert-Gitter-Test (ASTM D3363) zur Überprüfung der späteren Haftfestigkeit des Oxidfilms ≥ 5B. ShowyMetal ist mit dreidimensionalen Koordinaten, Rauheitsmessgeräten und optischen Messgeräten ausgestattet und kann auf Anfrage umfassende Inspektionsberichte und Post-EP-Ra-Verteilungskarten bereitstellen.

Wann ist Elektropolieren anstelle von chemischem oder mechanischem Polieren erforderlich?
Mechanisches Polieren (Vibration/Schleifen) ist bei flachen Teilen effizient, bei tiefen Hohlräumen und speziell geformten Teilen jedoch ineffizient und leicht verformbar; Mit chemischem Polieren (CP) können komplexe Geometrien bearbeitet werden, die obere Kontrollgrenze von Ra liegt jedoch bei etwa 0,5–0,8 μm und die Kosten für die Behandlung von Abfallflüssigkeiten sind hoch. EP ist in Szenarien kostengünstiger, in denen Ra ≤ 0,4 μm und eine hohe Oberflächengüte (visuelle Qualität A) erforderlich sind. Wenn die Teile aus einer Titanlegierung bestehen, ist EP nicht anwendbar und stattdessen muss die Kombination aus Mechanik und CP verwendet werden. Es wird empfohlen, eine umfassende Entscheidung basierend auf Material, geometrischer Komplexität, Ziel-Ra und Losgröße zu treffen.
Ist das Elektropolieren für alle Luftfahrtaluminiumlegierungen geeignet?
Hochfeste Serien wie 7050 und 7085 können EP sein, allerdings muss die Stromdichte um 10–15 % reduziert und die Zeit verkürzt werden; Aufgrund des hohen Magnesiumgehalts von 5086 neigt EP zur Ablagerung von Magnesiumsalzen, daher muss die Elektrolyttemperatur auf 75 °C erhöht und die Spülung verstärkt werden. Spezifische Parameter müssen durch kleine Experimente überprüft werden.
Kann ich auf das Beizen verzichten und nach dem elektrolytischen Polieren direkt eloxieren?
Nicht empfohlen. Auf der EP-Oberfläche befindet sich ein Mikropassivierungsfilm, und die direkte Oxidation führt zu ungleichmäßiger Filmdicke und Porositätsschwankungen. Der Standardprozess ist EP → Neutralisation und Spülung → Beizaktivierung (2 % HNO₃, 20–30 s) → Vorelektrolyse → Oxidation, wodurch die Membranbindung und die Korrosionsbeständigkeit verbessert werden können.
Wie lässt sich die Häufigkeit des Austauschs der Elektrolytpolierflüssigkeit während der Massenproduktion bestimmen?
Basierend auf einer gesamten Al/Fe-Ionenkonzentration ≤ 10 g/L, pH-Überwachung 0,5–1,0. Normalerweise muss die Flüssigkeit bei einer Charge von 7075 alle 20–25 Stück gewechselt werden. Da die kupferhaltige Phase von 2024 schnell ausfällt, muss alle 15–18 Stück Chromsäure hinzugefügt und die Leitfähigkeit überwacht werden.
Kann elektrolytisches Polieren Poren in heißen Aluminiumdruckgussteilen beseitigen?
kann nicht. EP wirkt nur auf die mikroskopischen Konturen der Oberfläche und innere Poren müssen durch Vakuumdruckguss oder Wärmebehandlung beseitigt werden. Wenn sich auf der Oberfläche Poren bilden, erweitert EP deren Öffnungen. Es wird empfohlen, sich einer Behandlung mit fester Lösung bei 200–240 °C zu unterziehen, bevor die Machbarkeit von EP beurteilt wird.
Wie kann man Lieferanten klare technische Anforderungen für das elektrolytische Polieren + Eloxieren vorschlagen?
Markieren Sie in der Zeichnung: ① Ziel Ra ≤ 0,4 μm; ② EP-Prozessparameter (Spannung, Zeit, Elektrolyttyp); ③ Oxidfilmdicke (z. B. 10 ± 1 μm) und Versiegelungsanforderungen; ④ Prüfstandards (Weißlichtinterferometer + Hundert-Gitter-Test); ⑤ Chargenkonsistenz Cpk ≥ 1,33. Stellen Sie EP-bezogene Risikoelemente in DFMEA bereit, um Lieferanten die Entwicklung von Kontrollplänen zu erleichtern.
Zusammenfassend ist das elektrolytische Polieren eine wichtige Vorbehandlung vor dem Eloxieren von Luftfahrtaluminiumlegierungen. Sein Kernwert liegt in der stabilen Kontrolle der Oberflächenrauheit unter Ra 0,4 μm, wodurch die Konsistenz des Aussehens und die Funktionszuverlässigkeit des Oxidfilms sichergestellt werden. Bei der Auswahl müssen Materialqualität, geometrische Komplexität, Losgröße und Akzeptanzkriterien berücksichtigt werden. Wenn Sie Aluminiumteile für die Luft- und Raumfahrt mit tiefen Hohlräumen oder speziell geformten Strukturen zur Hand haben, können Sie 2D-/3D-Zeichnungen an das ShowyMetal-Ingenieurteam senden. Wir empfehlen EP-Parameterfenster und vollständige Prozesspläne auf der Grundlage der DFM-Analyse und unterstützen die Prototypenerstellung in kleinen Chargen sowie die Lieferung von Chargen innerhalb von 15 bis 25 Tagen.



