





Die Hauptursachen für Positionsfehler im Pin-Loch-System bei der CNC-Bearbeitung von Luft- und Raumfahrtteilen
Bei der Herstellung von Strukturteilen für die Luft- und Raumfahrt ist die Positionstoleranz des Pin-Loch-Systems ein Schlüsselindikator, der die Montageüberschneidung, die Gleichmäßigkeit der Spannungsverteilung und die Ermüdungslebensdauer bestimmt. Gängige Aluminiumlegierungen für die Luftfahrt (z. B. 7075-T6, 2024-T3) oder Teile aus Hochtemperaturlegierungen erfordern oft mehrere Durchgangslöcher oder Sacklöcher, die auf komplex gekrümmten Oberflächen verteilt sind, und ihre Positionstoleranzen werden normalerweise zwischen Ø0,1 mm und Ø0,25 mm oder sogar noch enger kontrolliert. Wenn während des Bearbeitungsprozesses akkumulierte Fehler auftreten, kann es leicht passieren, dass der Stift während der Montage gewaltsam hineingedrückt wird, was zu einer lokalen Spannungskonzentration führt und die Ermüdungslebensdauer der Teile unter zyklischen Belastungen in großen Höhen und mit hohem Druckunterschied verkürzt. Das Verständnis der Fehlerquellen ist der erste Schritt bei der Formulierung einer Kontrollstrategie.
Fünf-Achsen-Verbindung und Vorrichtungsverformung: der wichtigste physikalische Mechanismus der Positionsabweichung
Anders als bei der herkömmlichen Drei-Achsen-Bearbeitung erfordern Luft- und Raumfahrtteile meist eine Fünf-Achsen-Verbindung, um die Bearbeitung mit mehreren Seitensystemen abzuschließen. Fehler entstehen hauptsächlich durch drei Links:Geometrischer Fehler der Werkzeugmaschine(z. B. B-Achsen-/C-Achsen-Schwenkfehler, thermische Verformung der Spindel),Verformung des Werkstücks beim Spannen(Elastische Verformung dünnwandiger Teile durch Schnittkräfte) undFehler bei der Referenzkonvertierung(Mehrfaches Spannen führt zu einer Verschiebung des Ursprungs des Koordinatensystems). Wenn beispielsweise eine Reihe von Φ10-Stiftlöchern mit 20-mm-Abständen auf einem dünnwandigen Rahmen aus 7075-Aluminiumlegierung bearbeitet werden und die Spannkraft ungleichmäßig ist, kommt es zu einem Verzug im Mikrometerbereich, nachdem die Spannung auf das Teil abgebaut wurde, was direkt dazu führt, dass die relative Positionsabweichung zwischen den Löchern den Standard überschreitet. Wenn außerdem der nichtlineare Fehler der Schwenkachse einer fünfachsigen Werkzeugmaschine nicht regelmäßig mit einem Ballbar- oder Laserinterferometer kalibriert wird, wird die Positionierungsabweichung während der räumlichen Drehung ebenfalls verstärkt.
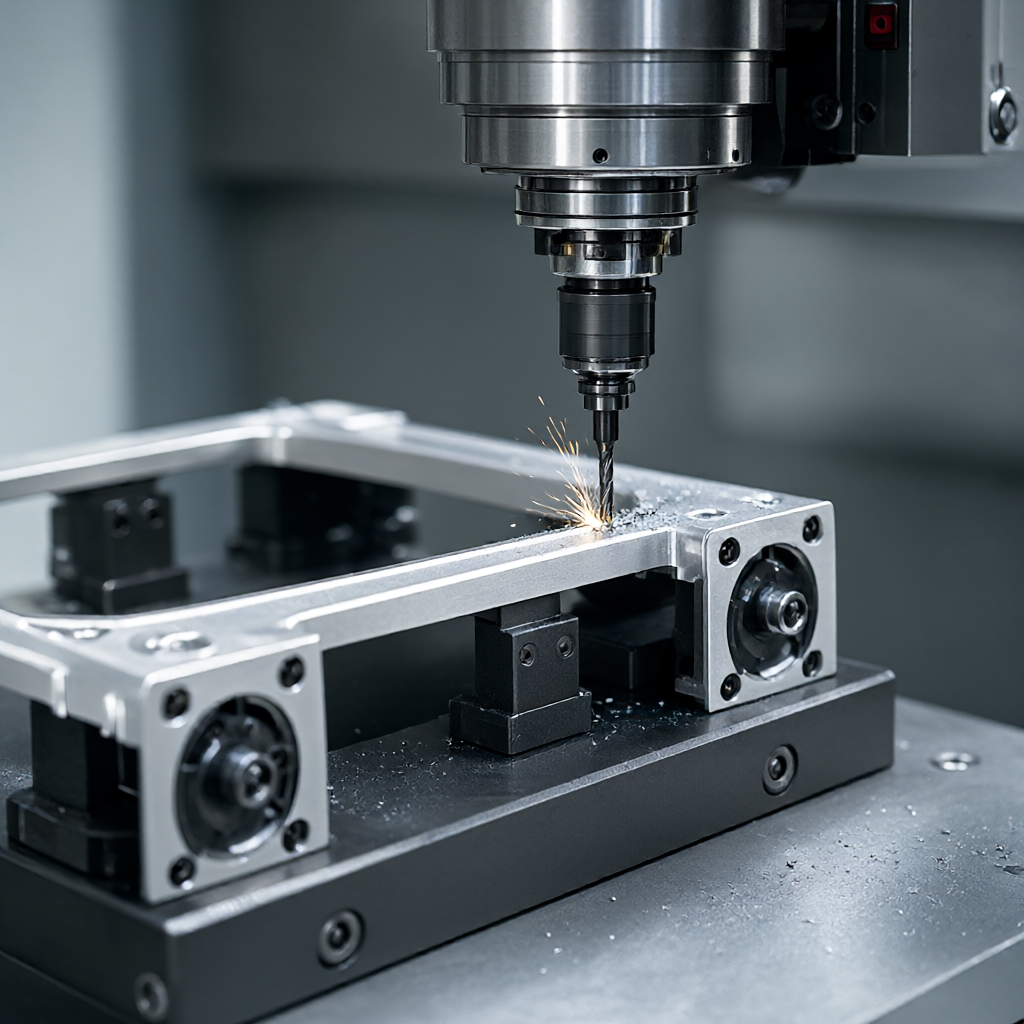
Der Einfluss des hochsteifen Vorrichtungsdesigns und des Vorstreckprozesses auf die Genauigkeit
Für dünnwandige Strukturteile in der Luft- und Raumfahrt sind herkömmliche aufblasbare Schraubstöcke oder Vakuumadsorption oft nicht steif genug. In der Ingenieurpraxis wird es häufig verwendetMaßgeschneiderte elastische Klemme aus AluminiumlegierungoderSchnellwechsel-Nullpositionierungssystem, kombiniert mit hydraulischem Antrieb, zur Regelung der Spannkraft in einem gleichmäßigen Verteilungsbereich. Eine fortgeschrittenere Lösung ist die EinführungVorreckprozess: Vor der Bearbeitung wird durch Spezialwerkzeuge eine umgekehrte Vorspannkraft auf das Teil ausgeübt, um die Spannungsfreisetzungsverformung während der Bearbeitung auszugleichen. Beispielsweise wird bei einem bestimmten Typ von Flügelrippenplatten beim Fräsen von Verstärkungslöchern zunächst eine gleichmäßige Zugkraft von 0,5 bis 1,0 MPa auf die Plattenoberfläche ausgeübt und nach dem Spannungsausgleich wieder freigegeben, wodurch das Ausmaß der Verformung erheblich verringert werden kann. Obwohl diese Methode die Anzahl der Schritte erhöht, kann sie die Positionsstabilität um 30–50 % verbessern.
Vergleich mehrerer Lösungen: Analyse der Vor- und Nachteile der traditionellen Drei-Achsen-, Fünf-Achsen-Anlenkung und lasergestützten Positionierung
Es gibt erhebliche Unterschiede in der Fähigkeit verschiedener Verarbeitungslösungen, die Position des Lochsystems zu steuern. Die folgende Tabelle vergleicht die Leistung von drei gängigen Lösungen in der Massenproduktion von Luft- und Raumfahrtteilen:
| Plantyp | Typische Ausrüstung/Prozess | Anwendbare Teilemerkmale | Positionskontrollfähigkeit | Haupteinschränkungen |
|---|---|---|---|---|
| Herkömmliche drei Achsen plus mehrere Flips | Dreiachsige Hochgeschwindigkeitsfräsmaschine + kundenspezifische Vorrichtung | Relativ einfacher Aufbau, einseitig ausgelochter Teil | Wenn man sich auf das manuelle Umdrehen des Benchmarks verlässt, ist der kumulative Fehler groß (±0,05–0,1 mm). | Die Anzahl der Spannvorgänge ist hoch, das Verformungsrisiko hoch und die Effizienz gering. |
| Fünfachsiges Gestänge mit einmaliger Klemmung | Bearbeitungszentrum mit 5-Achsen-Verbindung + Nullpositionierung | Komplexe gekrümmte Oberflächen, facettenreiche Löcher, dünnwandige Teile | Alle Lochsysteme können in einem einzigen Spannvorgang mit guter Benchmark-Konsistenz (±0,02–0,05 mm) fertiggestellt werden. | Die geometrische Genauigkeit von Werkzeugmaschinen ist extrem hoch und die Programmierung komplex. |
| Fünf Achsen + Laserinterferenz/visuelle Unterstützung | 5-Achsen-Werkzeugmaschine + visuelles Online-Positionierungssystem | Hochpräzise Luft- und Raumfahrtkomponenten, Erststückprüfung | Echtzeitkompensation für thermische Verformung und Spannfehler (±0,01–0,02 mm) | Die Investitionen in die Ausrüstung sind hoch, die Wartungskosten sind hoch und die Anwendbarkeit in Chargen muss evaluiert werden. |
Für die Massenproduktion stellt die Fünf-Achsen-Verbindung in Kombination mit der Nullpunktpositionierung ein Gleichgewicht zwischen Kostenleistung und Genauigkeit dar; während visuelle Online-Assistenzsysteme eher für die Verifizierung hochwertiger Prototypen in kleinen Stückzahlen oder für Szenarien mit extremer Präzision geeignet sind.
Werkzeugwegoptimierung und thermische Kompensation: Genauigkeitsgarantie auf Softwareebene
in CNC-Programmiersoftware (wie UG NX, PowerMill)Mehrachsige WerkzeugwegstrategieWirkt sich direkt auf den Standort aus. sollte Priorität eingeräumt werdenSchwenkkopfmethode mit fester AchseoderVierachsige Methode mit fester B-Achse, um heftige Bewegungen der Schwenkachse bei der Bearbeitung von Schlüssellochsystemen zu vermeiden und dynamische Positionierungsfehler zu reduzieren. Gleichzeitig muss die Werkzeugmaschine freigegeben werdenThermisches Kompensationsmodell. In Luftfahrtwerkstätten herrschen in der Regel konstante Temperatur und Luftfeuchtigkeit (20 ± 1℃), aber die Werkzeugmaschinenspindel erzeugt nach kontinuierlichem Schneiden immer noch eine thermische Dehnung. Durch das tägliche Morgenschicht-Wärmemotorprogramm (z. B. Beschleunigung der Spindel auf 3000–5000 U/min und 15-minütiger Leerlauf) und die Kompensationstabelle für thermische Verformung in der Software kann der thermische Fehler auf Mikrometerebene kontrolliert werden. Darüber hinaus sollte eine Lochbearbeitung zum Einsatz kommenunterteilt in Grob- und FeinordnungStrategie: Lassen Sie beim Grobfräsen einen Spielraum von 0,1–0,2 mm, ersetzen Sie ihn beim Feinfräsen durch einen neuen Bohrer und verwenden Sie einen kleinen Vorschub (0,05–0,1 mm/Umdrehung) und eine hohe Geschwindigkeit (je nach Materialauswahl), um Glätte der Lochwand und Dimensionsstabilität sicherzustellen.
Testmethoden und Akzeptanzkriterien: So quantifizieren Sie Positionsfehler
Die Positionserkennung kann nicht nur auf Bremssätteln beruhen, sondern muss verwendet werdenKoordinatenmessgerät (KMG)oderOptisches Koordinatenmesssystem. Die Akzeptanzkriterien müssen den Bezugspunkt (Datum) klar definieren: Normalerweise wird die Hauptmontagefläche des Teils als Bezugspunkt A und die Mittellochachse als Bezugspunkt B/C verwendet. Während der Inspektion ist es notwendig, die räumlichen Achsenkoordinaten jedes Stiftlochs zu messen, die Vektordurchmesserdifferenz zwischen seiner theoretischen Position und der gemessenen Position zu berechnen und dann den Maximalwert zu nehmen und ihn mit der Toleranzzone zu vergleichen. Wenn die Zeichnung beispielsweise eine Position von Ø0,15 erfordert, darf die Länge des Achsenabweichungsvektors eines Lochs 0,15 mm nicht überschreiten. Gleichzeitig ist es notwendig zu kombinierenPass/Stop-RegelnÜberprüfen Sie die Grenzgröße des Lochs, um zu verhindern, dass durch Werkzeugverschleiß verursachte Lochdurchmesserabweichungen Positionierungsprobleme verdecken. Für Chargenteile wird empfohlen, eine umfassende Stichprobenprüfung gemäß AQL 1.0 durchzuführen und den vollständigen CMM-Inspektionsbericht und das SPC-Trenddiagramm als wichtige Nachweise für Audits von Luftfahrtkunden aufzubewahren.

Bei Anfragen: Schnelle Bewertungsberatung zu Zeichnungen und Losgrößen
Wenn Sie auf der Suche nach einem Lieferanten sind, der über Möglichkeiten zur Verarbeitung von Pin-Hole-Systemen in Luftfahrtqualität verfügt, kommt es darauf an, die Genauigkeit der Anlagen, die Kontrolle der thermischen Stabilität und die Inspektionsfähigkeiten im geschlossenen Regelkreis zu bewerten. ShowyMetal verfügt über 72 CNC-Geräte, die 3/4/5-Achsen-Bearbeitungszentren sowie Dreh- und Fräszentren für Verbundwerkstoffe umfassen und die Präzisionsbearbeitung von Materialien wie Aluminium, Stahl, Edelstahl und Hochtemperaturlegierungen unterstützen. Unsere Großbestellungen können schnell innerhalb von 15–25 Tagen geliefert werden, mit einer Genauigkeit von ±0,01 mm und einer Oberflächengüte von Ra0,4 μm. Für die besonderen Anforderungen von Luft- und Raumfahrtteilen bieten wir Dienstleistungen aus einer Hand von DFM-Vorschlägen, Vorrichtungsdesign, Fünf-Achsen-Programmierung bis hin zur CMM-Vollgrößenprüfung, um die Konsistenz der Chargen sicherzustellen. Gerne senden wir Ihnen Ihre 3D-Zeichnungen und 2D-Konstruktionszeichnungen zu. Wir erstellen maßgeschneiderte Prozesspläne und genaue Angebote basierend auf den Anforderungen an Wandstärke, Materialqualität und Positionstoleranz der Teile.
Bei der CNC-Bearbeitung von Luftfahrtteilen liegt die Position des Lochsystems außerhalb der Toleranz. Welche Aspekte sollten zuerst geprüft werden?
Vorrang sollte der Überprüfung der Kalibrierungsdaten der Schwenkachse der Maschine, der Werkstückklemmverformung und der Kompensation der thermischen Dehnung des Werkzeugs eingeräumt werden. Es wird empfohlen, den Rohlings-Benchmark durch CMM erneut zu testen, um die Anhäufung eingehender Materialtoleranzen zu beseitigen, und anschließend zu analysieren, ob die thermischen Maschinenaufzeichnungen und Werkzeugwege während der Bearbeitung angemessen sind.
Kann die 5-Achsen-Simultanbearbeitung den kumulativen Positionsfehler des Lochsystems vollständig eliminieren?
Es lässt sich nicht „vollständig“ beseitigen, kann aber den Referenzumrechnungsfehler durch Mehrfachaufspannungen deutlich reduzieren. Der Hauptvorteil von 5-Achsen ist „eine Aufspannung, vielfältige Bearbeitung“ und die Aufrechterhaltung eines einheitlichen Maßstabs. Es muss weiterhin mit einem hochpräzisen Nullpunktpositionierungssystem und einer thermischen Kompensation zusammenarbeiten, um den Fehler im Mikrometerbereich zu kontrollieren.
Dünnwandige Strukturteile aus Aluminiumlegierung für die Luft- und Raumfahrt werden nach der Verarbeitung verformt. Wie kann die Positionsgenauigkeit ohne Einbußen bei der Arbeitszeit sichergestellt werden?
Die Strategie „Vordehnung + Endbearbeitung mit geringer Schnitttiefe“ kann übernommen werden. Wenden Sie während der Spannphase eine gleichmäßige Vordehnungskraft an, um die Restspannung auszugleichen, reduzieren Sie die Schnitttiefe jedes Messers während der Endbearbeitung auf 0,05 bis 0,1 mm und lassen Sie es nach dem Drehen/Endbearbeiten 24 Stunden lang stehen, bevor Sie es testen, damit die Spannung vollständig abgebaut werden kann. Die Prozessinspektion von ShowyMetal umfasst erneute Tests nach dem Stehenlassen, wodurch die Verformung effektiv kontrolliert werden kann.
Wie kann in der Massenproduktion die Positionskonsistenz von Hunderten von Lochsystemen sichergestellt werden?
Der Schlüssel liegt in der Prozesskontrolle. Es müssen kalibrierte Werkzeuge aus derselben Charge verwendet werden, ein standardisiertes Wärmekraftmaschinenprogramm muss ausgeführt werden und es muss SPC (statistische Prozesskontrolle) zur Überwachung der tatsächlichen Messwerte von Schlüssellochpositionen eingesetzt werden. Sobald die KMG-Daten einen Drifttrend zeigen, stoppen Sie die Maschine sofort, um die geometrische Genauigkeit der Werkzeugmaschine oder den Verschleiß der Vorrichtung zu überprüfen, um Chargenausschuss zu vermeiden.
Welche speziellen Materialien und Oberflächenbehandlungen werden in der von ShowyMetal unterstützten Luftfahrt häufig verwendet?
Unterstützt Hochtemperaturlegierungen wie die Aluminiumlegierung 7075/2024/6061, Edelstahl 316L, ausscheidungsgehärteten Stahl 17-4PH und Inconel. Die Oberflächenbehandlung umfasst Eloxieren, Sandstrahlen, stromloses Vernickeln usw. Unterstützende Lösungen können in Verbindung mit anschließender Wärmebehandlung oder zerstörungsfreien Prüfanforderungen bereitgestellt werden, um sicherzustellen, dass Teile den Montagestandards für die Luftfahrt entsprechen.



