





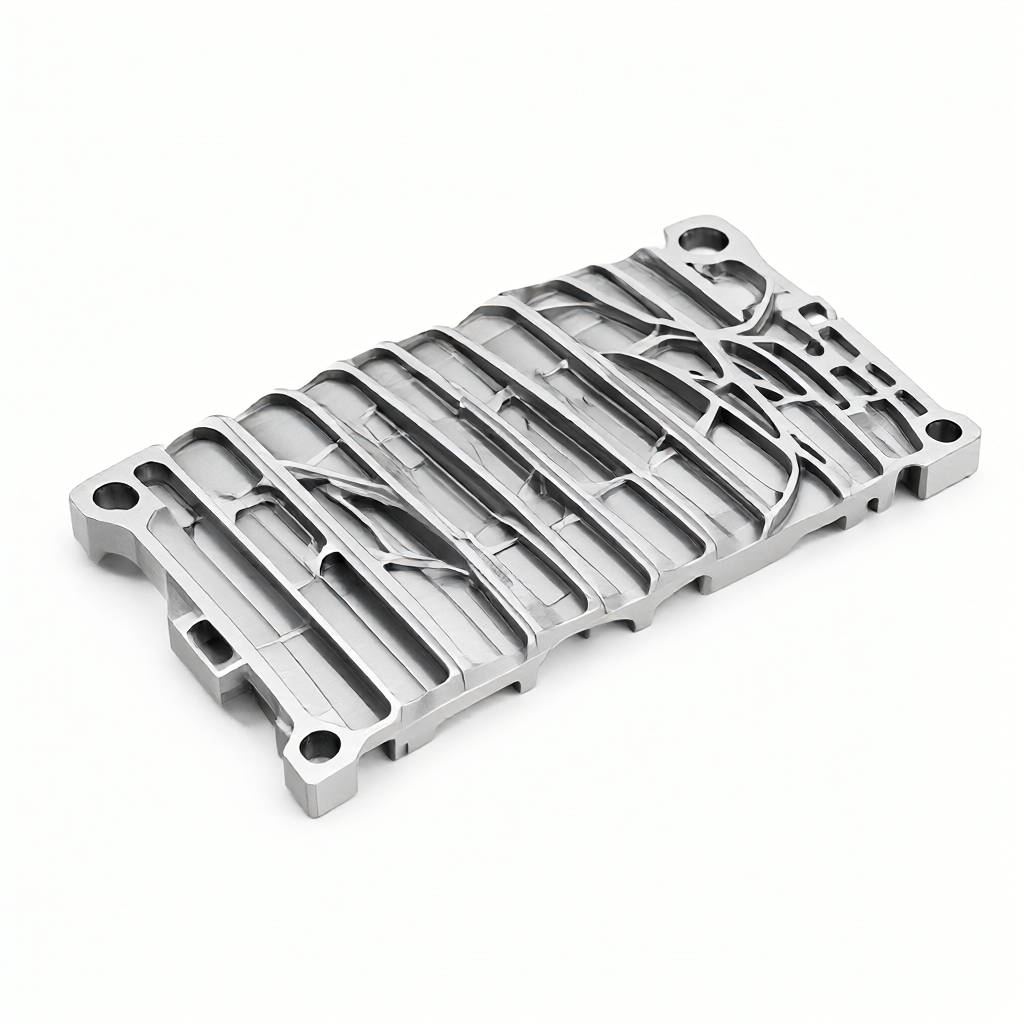
Schwierigkeiten bei der Verformungskontrolle bei der Verarbeitung dünner Rippen für Luft- und Raumfahrtteile
Im Luft- und Raumfahrtbereich werden bei Komponenten wie Triebwerkshalterungen und Fahrwerksverbindern häufig dünnwandige Rippenstrukturen mit hohen Rippen-Abstands-Verhältnissen verwendet. Solche Teile werden normalerweise aus Platten aus Aluminium- oder Titanlegierungen geschnitten. Die Dicke der Rippen liegt normalerweise zwischen 1,5 mm und 3 mm und die Höhe der Rippen kann mehr als 80 mm erreichen. Bei der Bearbeitung solcher Teile können die durch das CNC-Fräsen erzeugten Schnittkräfte und der Restspannungsabbau leicht dazu führen, dass sich dünne Wände verziehen oder verdrehen, was dazu führt, dass die Endabmessungen außerhalb der Toleranz liegen. Viele Fertigungsglieder ignorieren die kumulativen Auswirkungen der Prozesskette auf die Verformung, was zu einer schlechten Konsistenz in der Massenproduktion führt.
Der Kern der Lösung dieses Problems liegt im Verständnis der Materialreaktion unter dem Kopplungseffekt „Kraft-Wärme-Stress“. Allein durch die Auswahl des Werkzeugs lassen sich Verformungen nicht vollständig vermeiden. Der gesamte Prozess von Spannmethoden, Schnitttiefenstrategien bis hin zu Bearbeitungsprozessparametern muss systematisch optimiert werden. In diesem Artikel soll untersucht werden, wie die Verarbeitungsverformung dünner Rippen mit technischen Mitteln gesteuert werden kann, und praktische Parameterreferenzen für technische Einkäufer und Ingenieure bereitgestellt werden.
Eigenspannungsentlastung und technische Grundsätze zur Materialauswahl
Materialqualität und Spannungszustand
Zu den häufig verwendeten Materialien für dünnwandige Luftfahrtteile gehören 7075-T651, 6061-T6 und Ti-6Al-4V. Unter diesen weist die Aluminiumlegierung 7075 eine hohe Härte, aber große innere Spannungen auf. Der T651-Zustand hat ein geringeres Eigenspannungsniveau als der T6-Zustand und eignet sich besser für die Dünnwandbearbeitung. Bei Verwendung von 7075-T6 wird empfohlen, vor der Endbearbeitung eine Alterungsbehandlung durchzuführen, um den Spannungszustand zu stabilisieren. Bei dünnen Platten aus Titanlegierungen sammelt sich aufgrund ihrer geringen Wärmeleitfähigkeit (ca. 6,7 W/m·K) die Schnittwärme stark an und kann leicht zu thermischen Verformungen führen. Die Vorschubgeschwindigkeit muss deutlich reduziert und die Kühlung verstärkt werden.
Die Materialauswahl erfordert eine Kombination aus Festigkeit und Bearbeitbarkeit. Wenn die Rippendicke weniger als 2 mm beträgt, wird empfohlen, 6061-T6 den Vorzug zu geben, um eine bessere Schneidleistung zu erzielen. Obwohl seine Festigkeit etwas geringer als die von 7075 ist, ist sein Vorteil in der Verarbeitungsstabilität bei nicht hauptsächlich tragenden Strukturteilen erheblich und kann die Ausschussrate reduzieren.
Spannstrategie: Spannverformung vermeiden
Das Festklemmen dünner Rippen ist der erste Schritt zur Verformungskontrolle. Das direkte Spannen dünner Bleche mit herkömmlichen Flachzangen führt zu lokalen Dellen und ein Rückprall nach dem Entladen führt zu Ebenheitsabweichungen. In der technischen Praxis wird die Verwendung von Vakuumadsorptionswerkzeugen oder maßgeschneiderten pneumatischen Spannern empfohlen.
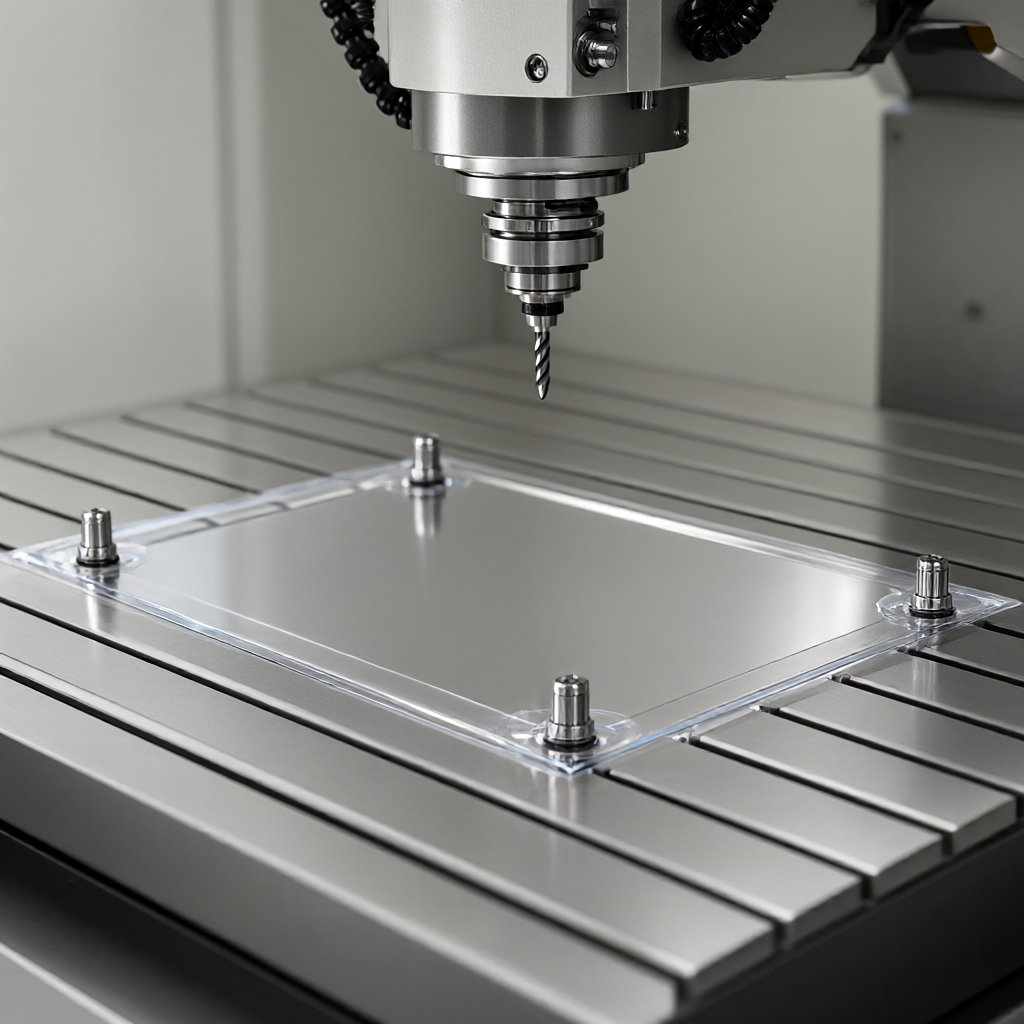
- Vakuumadsorption:Es eignet sich für Platten mit flacher Oberfläche und gleichmäßiger Dicke. Die Adsorptionskraft wird gleichmäßig verteilt und kann eine Verformung der Quetschstelle effektiv verhindern. Es muss sichergestellt werden, dass die Unterseite des Werkstücks abgedichtet ist, um Luftaustritt und unzureichende Adsorptionskraft zu verhindern.
- Pneumatikspanner:Luft, die durch Mehrpunkt-Mikroporen bläst, gleicht den Druck aus, um konzentrierte Belastungen an einem einzigen Punkt zu vermeiden. Die Porendichte und der Porendurchmesser müssen genau berechnet werden, um Dünnwandvibrationen durch Luftströmungsstöße zu verhindern.
- Hilfsunterstützung:Fügen Sie Positionierungsstifte oder V-Block-Stützen auf der Rückseite der Rippen hinzu, um die Klemmkraft in verteilte Lasten umzuwandeln. Die Position des Stützpunkts sollte den Bearbeitungsbereich meiden und sicherstellen, dass die Stützhöhe konsistent ist und der Fehler innerhalb von ±0,02 mm liegt.
Vor dem Spannen muss ein Belastungstest durchgeführt werden: Messen Sie nach dem Spanntest die Ebenheit der unbearbeiteten Oberfläche. Wenn die Verformung 0,05 mm/100 mm überschreitet, muss die Stützstruktur angepasst oder Pufferpolster hinzugefügt werden.
Optimierung der Schnittparameter: Reduzierung der Schnittwärme und -kraft
Der Schlüssel zur Bearbeitung dünner Rippen mit hohem Rippenabstandsverhältnis liegt in einer geringen Schnitttiefe, hoher Geschwindigkeit und niedrigem Vorschub. Durch die Reduzierung der einzelnen Schnittdicke (Z-Achsen-Schnitttiefe ap wird auf 0,5–1,0 mm gesteuert) wird die radiale Schnittkraft reduziert, wodurch die seitliche Verformung der dünnen Wand verringert wird.
Empfohlener Parameterbereich (am Beispiel der Aluminiumlegierung 7075)
Zur Bearbeitung einer 2 mm dicken Rippenplatte mit einem Φ8 mm Dreikant-Schaftfräser:
- Spindelgeschwindigkeit: 8.000–10.000 U/min, um einen gleichmäßigen Abtransport der Endspäne zu gewährleisten.
- Vorschubgeschwindigkeit: 150–250 mm/min, wobei sichergestellt wird, dass der Vorschub pro Zahn f/z zwischen 0,03–0,06 mm liegt.
- Axiale Schnitttiefe: Schichtfräsen, jede Schicht beträgt 0,5 mm, um einen sofortigen Spannungsabbau durch einmaliges Schneiden zu vermeiden.
- Kühlmethode: Verwenden Sie eine Hochdruck-Minimalmengenschmierung (MMS) oder eine Hochdruck-Innenkühlung, um die Temperatur der Schneidflüssigkeit unter 40 °C zu halten und thermische Verformungen zu verhindern.
Bei dünnen Blechen aus Titanlegierung muss die Rotationsgeschwindigkeit auf 3000–4000 U/min reduziert werden, die Vorschubgeschwindigkeit wird um 50 % reduziert und es wird durchgehend eine hochtemperaturstabile Schneidflüssigkeit verwendet, um die Werkzeuglebensdauer aufrechtzuerhalten und den Wärmeeintrag zu kontrollieren.
Prozessroutendesign: mehrachsige Zusammenarbeit und Stressabbau
Ein einzelner Prozess kann die angesammelte Verformung nicht beseitigen, und es muss eine Prozesskette aus „Schruppen-Spannungsarmglühen-Schlichten“ entworfen werden. Bei komplexen Rippen wird empfohlen, ein 5-Achsen-Bearbeitungszentrum zu verwenden, um die Werkzeughaltung durch Anpassen der Spindelneigung zu optimieren, um eine Beeinträchtigung des Werkzeugschafts zu vermeiden und die Spanabfuhr zu verbessern. Bei der mehrachsigen Bearbeitung kann die Aufrechterhaltung eines besseren Kontaktwinkels zwischen dem Werkzeug und der Schneidfläche (ca. 15°–30°) die Oberflächengüte auf unter Ra0,8μm verbessern.
Führen Sie nach der Grobbearbeitung eine natürliche Alterung (Ruhezeit für 24–48 Stunden) oder ein Spannungsarmglühen bei niedriger Temperatur (Aluminium 200–250 °C/4 Stunden) durch, um innere Restspannungen abzubauen. Anschließend erfolgt die Endbearbeitung, um die Formstabilität zu gewährleisten. Diese Prozesskette reduziert Maßschwankungen in der Serienfertigung um mehr als 30 %.
Vergleich der Lösungen: 5-Achsen-Gesamtbearbeitung vs. Multiprozess-Spleißen
| Kontrastabmessungen | 5-Achs-Gesamtbearbeitung | Multiprozess-Spleißen (3 Achsen + Spiegeln) |
|---|---|---|
| Anzahl der Klemmungen | 1 Mal (Gesamtpositionierung) | 2-3 mal (Flip-Positionierung) |
| kumulativer Fehler | Niedrig, keine sekundäre Positionierung erforderlich | Höher, abhängig von der Genauigkeit des Positionierungsstifts |
| Verarbeitungseffizienz | Hohe, kurze Umrüstzeit | Mittel, es dauert lange, sich umzuziehen |
| Anforderungen an die Ausrüstung | Erfordert 5-Achsen-Verbindungsfähigkeit | Eine Standard-3-Achsen-Maschine reicht aus |
| Gefahr der Verformung | Niedrig, eine Positionierung und eine Verarbeitung | Mittleres, mehrfaches Spannen erhöht die Belastungsstörung |
Bei komplexen Teilen mit einem hohen Rippen-Abstands-Verhältnis bietet die 5-Achsen-Integralbearbeitung erhebliche Vorteile bei der Verformungskontrolle und eignet sich besonders für Szenarien mit hohen Anforderungen an die Chargenkonsistenz.
Qualitätsprüfung und Fehleranalyse
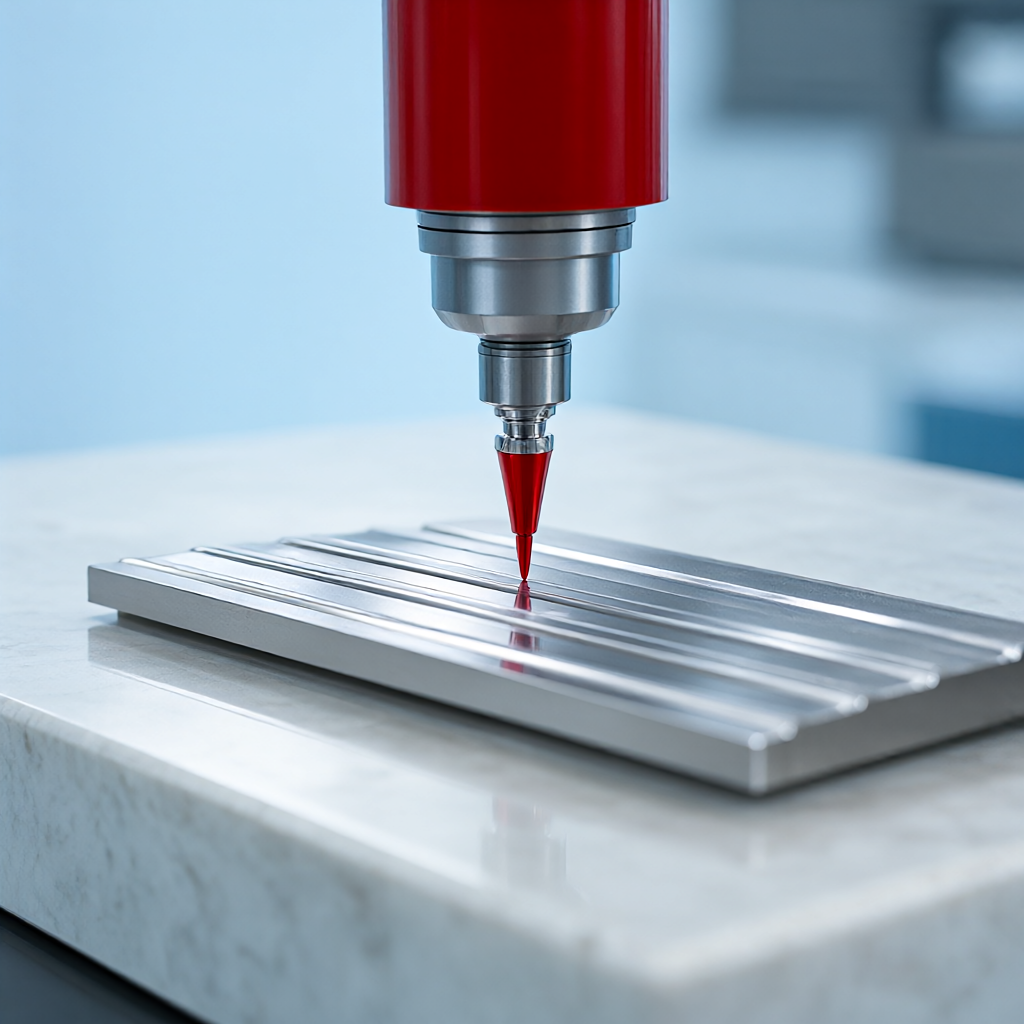
Der ultimative Nachweis der Verformungsverhinderung liegt in der Inspektion. Es wird empfohlen, ein dreidimensionales Koordinatenmessgerät (KMG) zu verwenden, um Daten in voller Größe an Schlüsselknoten zu sammeln und sich dabei auf die Höhe der Rippen, die Ebenheit der Löcher und die Konturen zu konzentrieren. Bei stark reflektierenden Oberflächen können Laserscanning oder Strukturlichtmessung eingesetzt werden, um zu verhindern, dass Kontaktsonden dünne Wände durchstoßen.
Tritt ein Verzugsfehler auf, muss eine thermische Analysesoftware verwendet werden, um den Schneidprozess nachzuvollziehen und Bereiche mit Wärmestau zu identifizieren. Zu den häufigsten Fehlerarten gehören: Bogenverformung in der Mitte der Bodenplatte (ungleichmäßige Erwärmung) und Endverformung (ungleichmäßige Spannungsfreigabe durch die Klemme). Zeichnen Sie den Werkzeugverschleißverlauf jeder Charge auf, um eine Grundlage für die Parameteranpassung der nächsten Charge zu schaffen.
FAQ
Wie lassen sich Effizienz und Verformungskontrolle bei der Verarbeitung dünner Luftfahrtrippen in Einklang bringen?
Es wird empfohlen, die Strategie „Halbschlichtaufmaß 0,1 mm + Spannungsabbau + Schlichten“ anzuwenden, um im Austausch für Maßhaltigkeit einen kleinen Zeitaufwand zu opfern und wiederholtes Schleifen zu vermeiden.
Erfordert die Verarbeitung von 7075-Aluminiumlegierungsblechen eine spezielle Kühlung?
Ja. Es wird empfohlen, eine Hochdruck-Innenkühlung zu verwenden, um die Schneidflüssigkeitsdurchflussrate über 20 l/min zu halten und thermische Verformungen zu verhindern, die durch die Temperatur im Schneidbereich über 150 °C verursacht werden.
Welchen Einfluss hat die 5-Achs-Bearbeitung auf die Oberflächenrauheit dünnwandiger Teile?
Ein angemessener Einstellungswinkel kann die Rauheit innerhalb von Ra0,8 μm stabilisieren, was besser ist als Ra1,6 μm bei der herkömmlichen 3-Achsen-Bearbeitung, wodurch nachfolgende Schleifprozesse reduziert werden.
Wie kann festgestellt werden, ob in einem Teil eine Spannungsrelaxationsverformung aufgetreten ist?
Lassen Sie es nach der Fertigstellung 48 Stunden lang stehen und messen Sie die Abmessungen erneut. Wenn sich die Abmessungen um mehr als ±0,02 mm ändern, müssen Sie einen Entspannungsschritt hinzufügen oder die Prozesszugabe anpassen.
Wie kann die Konsistenz von 72 Geräten in der Massenproduktion sichergestellt werden?
Erstellen Sie ein Standard-Prozessparameterpaket, kalibrieren Sie regelmäßig den Rundlauf des Werkzeugdurchmessers (≤5 μm) und den Rundlauf der Spindel und verwenden Sie dieselbe Werkzeugcharge, um einen konsistenten Schnittstatus sicherzustellen.
Schlussfolgerungen und Vorschläge zur Zusammenarbeit
Die Kontrolle der Verarbeitungsverformung dünner Luft- und Raumfahrtrippen mit hohem Rippenabstandsverhältnis erfordert den umfassenden Einsatz von Materialvorbehandlung, flexibler Klemmung, kleiner Schnitttiefe, mehrachsiger Bearbeitung und segmentierter Spannungsabbautechnologie. Durch die oben genannten technischen Maßnahmen kann die Maßgenauigkeit dünnwandiger Teile auf ±0,01 mm stabilisiert werden und die Oberflächenrauheit kann Ra0,4 μm erreichen, wodurch die strengen Anforderungen von Strukturteilen für die Luft- und Raumfahrt erfüllt werden. Im Bereich der kundenspezifischen Präzisions-CNC-Teile verfügen wir über eine Gruppe von 72 3/4/5-Achsen-Geräten und bieten Dienstleistungen aus einer Hand von DFM-Vorschlägen über Prozesssimulation bis hin zur Kontrolle der Chargenkonsistenz. Wenn Sie vor dem Problem der Bearbeitung von Verformungen dünnwandiger Teile stehen, können Sie uns gerne Zeichnungen oder Muster zur Verfügung stellen. Wir entwickeln für Sie einen exklusiven Prozessplan auf der Grundlage der tatsächlichen Arbeitsbedingungen und unterstützen eine schnelle Chargenlieferung innerhalb von 15 bis 25 Tagen.



