





Im Luft- und RaumfahrtbereichBearbeitung von Teilen aus TitanlegierungenDie Toleranzkontrolle und die Qualität der Oberflächenoxidschicht bestimmen direkt die Montagegenauigkeit und Ermüdungslebensdauer. Am Beispiel des häufig verwendeten TC4 (Ti-6Al-4V) sind die Kontrolle der thermischen Verformung während des Schneidens, der Werkzeugverschleiß und die Gleichmäßigkeit der Filmdicke nach der Oberflächenbehandlung die Kernindikatoren, die dem Technologiebeschaffungs- und F&E-Personal am meisten am Herzen liegen. Basierend auf tatsächlichen Fertigungserfahrungen bietet dieser Artikel eine detaillierte Analyse der Toleranzmanagementstrategie vom Rohmaterial bis zum fertigen Teil und wie die Konsistenz und Korrosionsbeständigkeit der Oxidschicht auf dünnwandigen oder komplex gekrümmten Oberflächen durch Prozessoptimierung sichergestellt werden kann, und bietet eine überprüfbare technische Grundlage für die Projektauswahl und Angebotsbewertung.
Einfluss der Materialeigenschaften von Titanlegierungen auf Präzisionsbearbeitungstoleranzen
Schwierigkeiten beim Schneiden und Gefahr einer Toleranzabweichung der TC4-Legierung
TC4 (Ti-6Al-4V) ist die am häufigsten verwendete Titanlegierung in der Luft- und Raumfahrt. Seine Wärmeleitfähigkeit beträgt nur etwa 1/7 der von Stahl. Die Ansammlung von Schneidwärme kann leicht zu einem lokalen Temperaturanstieg des Werkstücks und damit zu Maßabweichungen führen. Bei hohen Temperaturen haben Titanlegierungen eine starke Affinität zu Schneidwerkzeugen und neigen zum Anhaften, was zu einem beschleunigten Werkzeugverschleiß und einer verringerten Oberflächenintegrität führt. Bei Strukturteilen für die Luft- und Raumfahrt mit strengen Toleranzanforderungen kommt es bei falschen Schnittparametern zu Maßabweichungen im Mikrometerbereich mit der Charge, die sich auf die Endmontage auswirken.
- Strenge Anforderungen:Bei der Bearbeitung dünnwandiger Teile (Wandstärke < 2 mm) müssen hochsteife Vorrichtungen und Stützen verwendet werden, um Abweichungen in der Ebenheit oder Vertikalität durch Durchbiegung durch Schnittkräfte zu vermeiden.
- Werkzeugauswahl:Es wird empfohlen, Vollhartmetall-Schneidwerkzeuge zu verwenden und eine TiN- oder AlTiN-Beschichtung zu verwenden, um den Reibungskoeffizienten zu verringern und die Beeinträchtigung der Maßgenauigkeit durch die Schnittkraft zu verringern.
- Toleranz vorbehalten:Bei kritischen Abmessungen wird empfohlen, basierend auf der Zeichnung eine Schleif- oder Schlichtzugabe von 0,02 bis 0,05 mm einzuplanen, um die Restspannung der thermischen Verformung nach dem Fräsen zu beseitigen.
Strategien zum Stressabbau und zur Toleranzstabilisierung
Im Inneren von Schmiede- oder Gussteilen aus Titanlegierungen herrschen große Eigenspannungen. Wenn es nicht rechtzeitig nach der Verarbeitung gelöst wird, kommt es innerhalb von Wochen bis Monaten zu einer langsamen Spannungsentspannung, die zu einer Verformung der Teile führt. Für hochpräzise Luft- und Raumfahrtteile empfiehlt sich der Prozess „Schruppen – Altern – Schlichten – erneutes Altern – Endbearbeitung“. Mehr als 80 % der Spannung werden durch eine Zwischenwärmebehandlung abgebaut, und die endgültige Dimensionsstabilität kann innerhalb von ±0,01 mm kontrolliert werden, wodurch die strengen Anforderungen der Luft- und Raumfahrtmontage erfüllt werden.
Standard zur Oberflächenoxidschichtkontrolle in Luft- und Raumfahrtqualität
Auswahlbasis für die Funktion der Oxidschicht und die Filmdicke
Obwohl die natürliche Oxidschicht (Passivierungsfilm) der Titanlegierung korrosionsbeständig ist, kann sie bei hohen Temperaturen, hoher Luftfeuchtigkeit oder Stößen leicht beschädigt werden. Durch elektrochemisches Eloxieren wird die Oxidschicht verdickt und sorgt so für zusätzliche Verschleißfestigkeit und Isolierung. Bei Teilen für die Luft- und Raumfahrt basiert die Auswahl der Filmdicke normalerweise auf den Anforderungen an die Isolierung oder die Verschleißfestigkeit:
- Standardmembran (Typ II):Die Dicke beträgt etwa 5–25 μm, was hauptsächlich die Korrosionsbeständigkeit verbessert und für nicht isolierte leitfähige Teile geeignet ist.
- Harte Oxidation (Typ III):Die Dicke kann 50–250 μm erreichen und die Mikrohärte wird deutlich verbessert. Es eignet sich für Teile mit hoher Reibung und Verschleiß, allerdings sollte auf die Sprödigkeit der Folienschicht geachtet werden.
Es ist zu beachten, dass die Dicke der Oxidschicht stark von der Temperatur des Substrats abhängt. Titanlegierungen leiten Wärme langsam. Bei schlechter Zirkulation der Badflüssigkeit oder einer zu hoch eingestellten Stromdichte kommt es durch lokale Überhitzung dazu, dass die Filmschicht locker und porös wird und sogar die Matrix aufweicht. Daher müssen bei großen Teilen Impulsstrom- oder dynamische Kühltechnologien eingesetzt werden, um eine gleichmäßige Filmdicke sicherzustellen.
Vermeidung von Oxidschichtfehlern und Qualitätskontrolle
Zu den häufigsten Defekten der Oxidschicht gehören Anbrennen, Blasenbildung, Abblättern und ungleichmäßige Farbe, die meist durch unvollständige Vorbehandlung, übermäßige Verunreinigungen im Oxidationsbad oder Stromabschirmung zwischen Teilen verursacht werden. Um solche Probleme zu vermeiden:
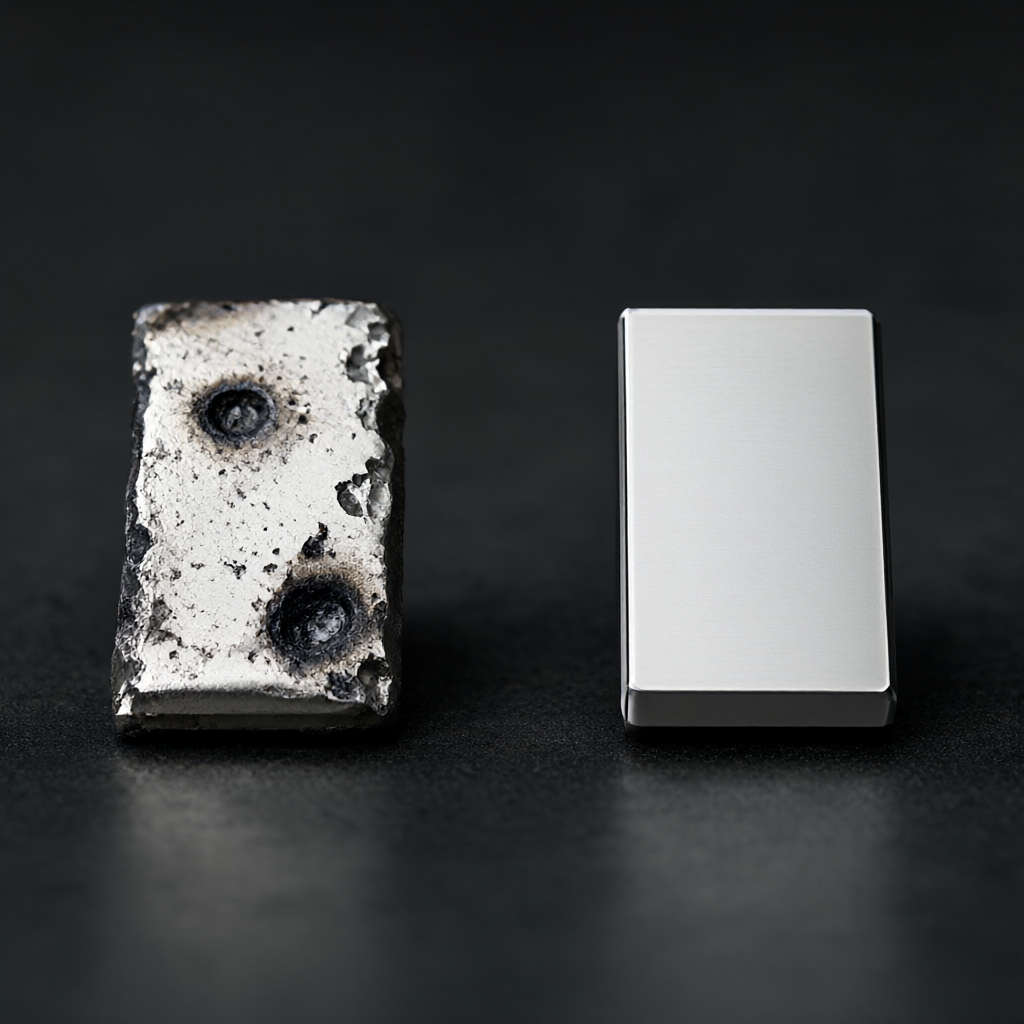
- Vorverarbeitungsschlüssel:Ölverschmutzungen und Passivierungsfilme müssen vollständig entfernt werden. Es wird empfohlen, alkalisches Waschen, Beizen und Passivieren zu verwenden, um eine gleichmäßige Oberflächenaktivität sicherzustellen.
- Vorrichtungsdesign:Die leitfähige Vorrichtung muss über eine ausreichende Querschnittsfläche verfügen, um eine übermäßige lokale Stromdichte zu vermeiden. Der nichtleitende Teil muss mit isolierenden Materialien umwickelt werden, um eine Kurzschlussablösung zu verhindern.
- Prozessüberwachung:Bei jeder Produktionscharge müssen die Leitfähigkeit, der pH-Wert und die Temperatur der Badflüssigkeit überwacht und die Spannungs-Zeit-Kurve während des Oxidationsprozesses aufgezeichnet werden, um sicherzustellen, dass die Filmdicke der Ziehtoleranz entspricht.
Wichtige Prozessparameter und Toleranz-/Rauheitsanpassung
Unterschiedliche Bearbeitungsschritte und Oberflächenbehandlungsprozesse haben einen direkten Einfluss auf Endtoleranzen und Oberflächenrauheit. Das Folgende ist der empfohlene Parameterbereich der TC4-Titanlegierung bei der typischen Verarbeitung von Luft- und Raumfahrtteilen, der als Referenz für die DFM-Bewertung und Prozessplanung verwendet werden kann:
| Prozessstufe | Schlüsselparameter/Bereich | Auswirkungen auf Toleranz/Qualität | Anwendbare Szenarien |
|---|---|---|---|
| Grobfräsen | Rückschnittmenge ap 1,5–2,5 mm, Vorschub f 0,1–0,15 mm/Zahn | Nachdem der größte Teil des Aufmaßes entfernt wurde, führt der anfängliche Spannungsabbau zu großen Maßschwankungen. | Aufrauen von Stangen/Schmiedestücken |
| Halbfertigfräsen/Fertigfräsen | Rückschnittmenge ap 0,1–0,2 mm, Vorschub f 0,05–0,1 mm/Zahn | Die Größe ist tendenziell stabil und das Schnitttiefenverhältnis muss kontrolliert werden, um Rattern zu verhindern, die Ra 1,6–0,8 μm erreichen können. | Nicht passende Oberflächen und allgemeine Strukturoberflächen |
| Fertigdrehen/Schleifen | Vorschub f ≤0,05 mm/U, große Kühlflüssigkeitsmenge | Eliminiert Fräsverformungen, stabilisiert die Größe bei ±0,01 mm, Glätte Ra 0,4–0,2 μm | Präzise Passflächen wie Lagerstellen und Dichtflächen |
| Eloxieren | Spannung 10–20 V, Temperatur 20–35 °C, Stromdichte 3–5 A/dm² | Die Filmdicke wird um 0,2–0,5 mm erhöht (Reservierung erforderlich), die Härte der Filmschicht wird erhöht und die Isolierung wird verbessert | Isolierende Anschlüsse, verschleißfeste Strukturteile |
Hinweis: Die Dicke der Oxidschicht summiert sich zur Größe des Teils. In den Konstruktionszeichnungen müssen die Maße „vor der Oxidation“ oder „nach der Oxidation“ deutlich angegeben sein und die entsprechende Bearbeitungszugabe vorbehalten sein. Normalerweise ist ein einseitiges Aufmaß von 0,5–1,0 mm für Hartoxidation und 0,2–0,5 mm für Standardfolien erforderlich.
Erkennungsmethoden und Fehlermodusanalyse
Kritische Abmessungen und Methoden zur Erkennung der Filmdicke
Um die Qualität von Luftfahrtteilen sicherzustellen, muss ein mehrstufiges Inspektionssystem eingerichtet werden:
- Größenerkennung:Für die umfassende Inspektion wird ein dreidimensionales Koordinatenmessgerät (KMG) verwendet, und an wichtigen Passflächen werden pneumatische Messgeräte oder optische Projektoren eingesetzt, um sicherzustellen, dass die Toleranz von ± 0,01 mm nachvollziehbar ist.
- Filmdickenerkennung:Zur Messung an mehreren Stellen des Teils (einschließlich Ecken und Rillen) wird ein Wirbelstrom-Dickenmessgerät (zerstörungsfrei) verwendet. Der Mindestwert wird zur Beurteilung gemäß den AMS 2472-Standards verwendet.
- Bindungstest:Bei harten Oxidfilmen ist ein Biegetest oder ein Hundert-Gitter-Test erforderlich, um sicherzustellen, dass sich die Filmschicht nicht ablöst.
Häufige Fehlerarten und Vermeidungslösungen
- Filmriss:Dies tritt häufiger nach starker Oxidation auf, da die Filmschicht spröde ist und beim Abkühlen schrumpft. Vermeidung: Reduzieren Sie die Oxidationsspannung, schieben Sie den Film schrittweise vor und verlängern Sie die langsame Abkühlzeit; Vermeiden Sie eine nachträgliche Bearbeitung bei hohen Temperaturen.
- Abtragen der Oxidschicht:Verursacht durch übermäßige lokale Stromdichte oder Kontakt zwischen Teilen. Vermeidung: Optimieren Sie die Isolierung der Armatur und sorgen Sie durch Impulsstrom für eine ausreichende Zirkulation der Badflüssigkeit.
- Größe außerhalb der Toleranz:Unzureichendes Aufmaß für die Verarbeitung der thermischen Verformung oder des Oxidationsaufmaßes. Vermeidung: Führen Sie eine Zwischenalterung durch, überprüfen Sie die Oxidationszugabe in der DFM-Stufe und bestätigen Sie die volle Größe des ersten Stücks.
Lösungsvergleich: CNC-Fräsen vs. Dreh-Fräs-Kombination
Bei Titanlegierungsteilen für die Luft- und Raumfahrt mit wellenähnlichen Eigenschaften wirkt sich die Wahl zwischen 3-Achsen-/5-Achsen-Fräsen oder Dreh-Fräsen direkt auf die Toleranzkontrollmöglichkeiten und die Produktionseffizienz aus. Im Folgenden finden Sie eine vergleichende Analyse der beiden Optionen:
| Bewertungsdimensionen | 3/5-Achsen-CNC-Fräsen | Dreh- und Fräsverbund (Zentrier-/starre Spindel) |
|---|---|---|
| Fähigkeit zur Toleranzkontrolle | Gut bei komplexen Formen, die Passfläche muss zweimal geklemmt werden und der kumulative Fehler ist etwas höher | Drehen, Fräsen, Bohren und Gewindeschneiden können in einer Aufspannung durchgeführt werden, mit besserer Koaxialität und Positionierung. |
| Oberflächenbeschaffenheit | Der Weg des Kugelfräsers/Schaftfräsers ist begrenzt, Ra beträgt normalerweise 0,8–1,6 μm | Der Drehweg ist kontinuierlich und Ra kann 0,4–0,8 μm erreichen, was besser zum Abdichten von Oberflächen geeignet ist. |
| Oxidationsvorbehandlung | Es ist notwendig, Werkzeugspurenrückstände zu vermeiden und erfordert einen hohen Vorbehandlungs- und Reinigungsaufwand. | Die Schnittfläche ist dicht, weniger schwer zu reinigen und die Filmschicht ist gleichmäßiger |
| Anwendbare Teiletypen | Flügelrippen, Gelenke, komplexe Schalen, speziell geformte Strukturteile | Turbinenscheibenwelle, hydraulischer Ventilkörper, Getriebewelle, Präzisionsgelenk |
| Chargenkonsistenz | Abhängig vom Programm und der Spannwiederholgenauigkeit ist die Schwankung bei großen Losgrößen etwas größer. | Hohe Steifigkeit, bessere Chargenkonsistenz, geeignet für große Mengen an Präzisionsteilen |
Fazit: Für Luft- und Raumfahrtteile mit extrem hohen Anforderungen an Koaxialität und Glätte wird Drehfräsen bevorzugt; Bei komplexen, speziell geformten Strukturteilen ist das 3/5-Achs-Fräsen flexibler. In der tatsächlichen Produktion kann ein Hybridprozess aus „Drehbasis + Fräsbearbeitung“ in Betracht gezogen werden, um Effizienz und Genauigkeit in Einklang zu bringen.
Wichtige Punkte und FAQs zur Beschaffungsbewertung
Wie lassen sich die Toleranzkontrollfähigkeiten von Lieferanten für die Verarbeitung von Titanlegierungen bewerten?
Von den Lieferanten die Bereitstellung eines CPK-Berichts (Process Capability Index) verlangen, der auf kritische Dimensionen CPK ≥ 1,33 abzielt; Überprüfen Sie, ob sie über Möglichkeiten zur Verarbeitung mittlerer Alterung und dreidimensionale Prüfgeräte verfügen. Bestätigen Sie die Aufzeichnungen über das Flüssigkeitsmanagement im Oxidationstank und die Inspektionsaufzeichnungen zur Schichtdickenprobenahme.
Wird die Oxiddicke bei der Gesamtgröße des Teils berücksichtigt?
Ja. Die Oxidschicht ist auf dem Grundmaterial befestigt und die Maße „vor der Oxidation“ müssen in den Zeichnungen deutlich angegeben werden. Normalerweise ist es notwendig, eine Oxidationszugabe auf der Passfläche zu belassen, da sonst die Oxidation zu Störungen oder Interferenzen führt.
Beeinträchtigt der harte Oxidfilm die Leitfähigkeit?
Der harte Oxidfilm (Typ III) ist äußerst isolierend. Wenn die Teile leitfähig sein müssen, sollte der Standardfilm (Typ II) ausgewählt und die Filmdicke auf 10 μm eingestellt werden, oder die Oxidschicht sollte teilweise von der Kontaktoberfläche entfernt werden.
Wie lange dauert es, bis bei dünnwandigen Titanteilen nach der Bearbeitung Spannungsverformungen auftreten?
Ungealterte Schmiedestücke können innerhalb von 1–4 Wochen nach der Verarbeitung erhebliche Verformungen erfahren. Es wird empfohlen, unmittelbar nach der Verarbeitung eine Vakuumalterung durchzuführen und das Produkt 72 Stunden lang stabil zu lassen, bevor es fertiggestellt und getestet wird.
Was sind die Mindestwandstärken für die Oberflächenvorbereitung?
Hartoxidation eignet sich für Teile mit einer Wandstärke >2 mm; Standardfolie ist für Wandstärken >1mm geeignet. Bei extrem dünnwandigen Teilen (<1 mm) wird empfohlen, vor der Eloxierung eine PVD-Beschichtung zu verwenden oder die Kühlung zu verstärken, um thermische Schäden zu vermeiden.
abschließend
Die Verarbeitungsqualität von Titanlegierungsteilen für die Luft- und Raumfahrt hängt von der systematischen Kontrolle der Materialeigenschaften, Prozessparameter und Oberflächenbehandlung ab. Von der Randreservierung in der DFM-Phase über den Spannungsabbau während der Verarbeitung bis hin zur Verwaltung des Oxidationsbades beeinflusst jeder Schritt die endgültige Toleranz und Filmintegrität. Durch die Auswahl von Lieferanten mit mehrachsigen Bearbeitungsmöglichkeiten, Zwischenalterungsprozessen und strengen Filmdickenerkennungssystemen können Chargenrisiken effektiv reduziert und die Zuverlässigkeit von Teilen in rauen Betriebsumgebungen sichergestellt werden.
Wenn Ihr Projekt Präzisionsteile aus Titanlegierungen oder die Kontrolle der Oberflächenoxidschicht umfasst, können Sie uns gerne Zeichnungen und technische Anforderungen zusenden. Wir unterbreiten gezielte DFM-Vorschläge und Angebote basierend auf der Prozessdurchführbarkeit und den Toleranzmöglichkeiten.



