





CNC加工管类内孔精加工的核心挑战与工艺路径
在精密机械、流体控制及结构支撑领域,CNC加工管类零件的内孔精加工往往是决定产品功能与寿命的关键环节。相较于外圆切削,内孔加工受限于刀具刚性、排屑空间与测量可达性,极易产生刀具偏摆、热变形及表面振纹。对于工程师与采购而言,理解如何突破这些物理限制,确保内孔尺寸精度控制在±0.01mm以内,表面粗糙度达到Ra0.4μm,是评估供应商技术实力的核心标尺。本文基于实际量产经验,深入解析不同管材直径下的内孔加工策略、刀具选型逻辑及质量控制要点,帮助您在项目初期规避常见失效模式。
为什么内孔加工比外圆难?三大物理限制解析
内孔切削并非简单的“反向车削”,其工艺难点集中在以下三个维度:
- 刀具刚性衰减:细长内孔刀在悬伸状态下,抗弯刚度随悬长立方级下降。加工直径Φ10mm以内的深孔时,微小振动即可导致孔径扩大或产生网纹。
- 排屑与切屑堆积:封闭内腔空间限制了切屑的自由流出。若切屑缠绕在刀具或孔壁,极易造成二次切削,甚至卡刀破坏工件或刀具。
- 测量盲区:外圆可用千分尺快速复测,而深内孔内部尺寸难以实时获取。通常依赖首件检测后的过程控制,一旦前序工序变形,后续精加工将失效。
因此,内孔精加工不仅是编程问题,更是刀具几何参数、切削参数与夹具刚性的系统匹配问题。
按管径分段的加工策略与设备选型
根据管材外径与内径比例(深径比),加工策略需显著调整。下表对比了三种典型管类零件的推荐工艺路线:
| 零件特征 | 典型内径 | 推荐设备 | 关键工艺控制点 |
|---|---|---|---|
| 短管/法兰类 | Φ5 - Φ30 mm | 数控车削 / 走心机 | 选用大后角内孔刀,优化进给比防振纹;夹持面需确保圆度。 |
| 中等长度管 | Φ10 - Φ50 mm | 3轴/4轴加工中心 | 采用阶梯钻孔-粗镗-精镗;注意钻孔定心精度对最终孔径的影响。 |
| 深孔/异形管 | Φ15 - Φ80 mm (深径比>5) | 5轴联动 / 专用深孔钻 | 强制冷却润滑,高压清洗切屑;刀具需具备修磨刃口以补偿偏摆。 |
对于含复杂内腔(如轴向螺纹、径向通孔)的管类零件,车铣复合设备具备一次装夹完成内外加工的优势,能显著减少装夹累积误差,提升同轴度。
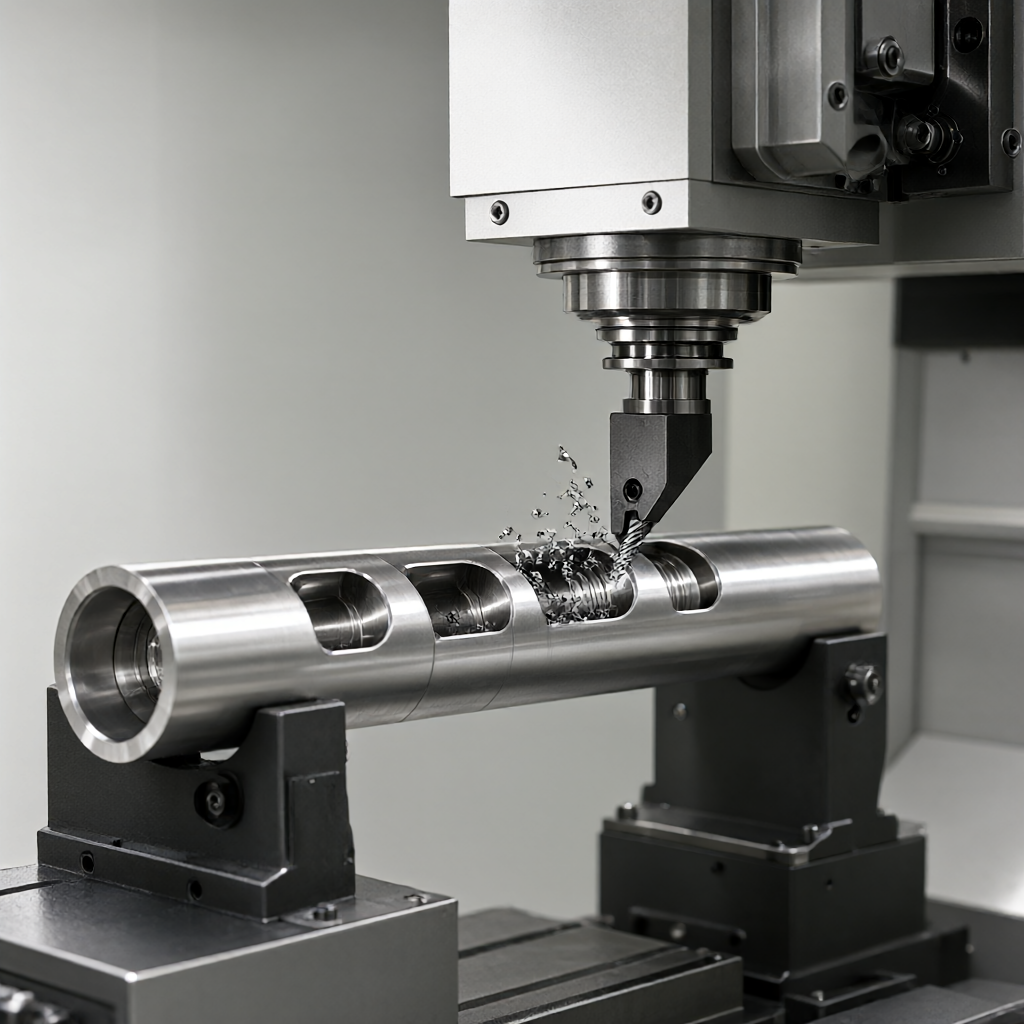
刀具选型与切削参数优化指南
内孔刀具的几何参数直接决定表面质量。在实际操作中,需根据材料调整:
- 主偏角选择:加工薄壁管或大内径薄料时,应选用主偏角90°或95°的刀具,以减小径向切削力,防止管材让刀变形。加工短粗管体时,可选用主偏角45°以增强刀尖强度。
- 刃磨几何:精加工内孔时,刃口半径(Re)通常取0.2-0.5mm。Re过小易崩刃,过大则增加径向阻力并降低表面光洁度。
- 切削参数:以铝合金为例,粗镗时切深可达1.0-1.5mm,转速800-1200rpm;精镗时留0.1-0.2mm余量,转速提升至1500-2000rpm,进给量控制在0.05-0.10mm/rev,以确保Ra0.8μm以下粗糙度。
针对不锈钢等难切削材料,必须使用专用冷却液并进行高压内冷却,以抑制加工硬化层生成,延长刀具寿命。
表面质量与常见失效模式规避
除了尺寸精度,外观品质是内孔加工的另一个痛点。常见的失效模式及规避方案如下:
- 振纹(Chatter):表现为孔壁上的螺旋状纹理。根源在于工艺系统固有频率与切削激振频率重合。规避方案:降低进给速度,增加主轴转速,或修改刀具后角。
- 弹性恢复(Springback):加工薄壁不锈钢或钛合金时,切去材料后应力释放导致孔径回弹。导致实测尺寸大于理论值。规避方案:预留弹性恢复余量,通常按壁厚计算补偿值,或通过多刀精切逐步释放应力。
- 热变形:连续切削产生的热量导致刀具热伸长,孔径逐渐变大。规避方案:采用间歇切削,确保冷却液充分接触刃口,或使用含微晶蜡的刀具减少摩擦热。
高质量的表面不仅指光滑,更要求无刮痕、无瑕疵。在批量生产中,需严格控制装夹力的均匀性,避免软爪夹持造成的局部压痕。
质量检验与全过程管控标准
内孔检测受限于深度,通常采用以下方法组合:
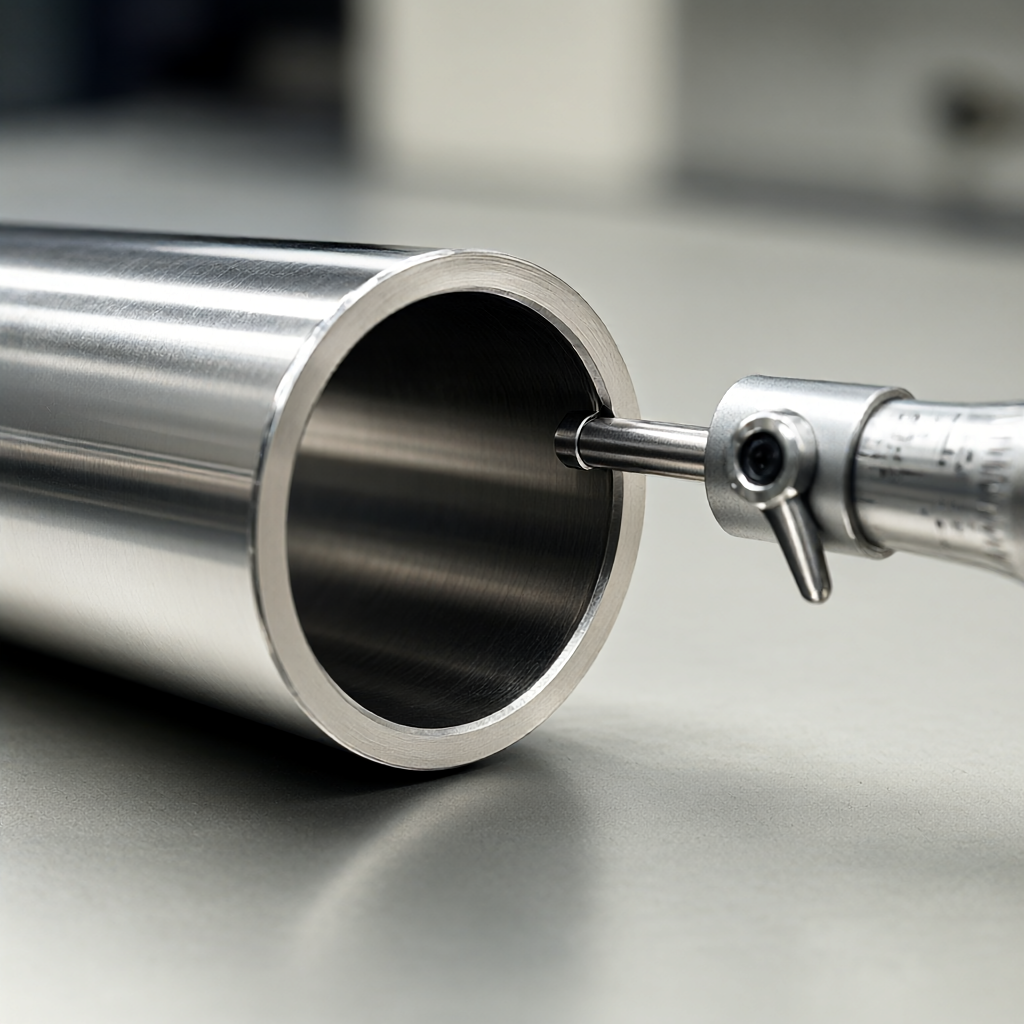
- 首件确认:使用针规(Pin Gauge)或气动量仪检测通径,使用投影仪或轮廓仪检测孔口倒角与表面粗糙度。
- 制程巡检:每5-10件抽检一次孔径中值与圆柱度。若发现尺寸漂移,立即追溯主轴热误差或刀具磨损情况。
- 全尺寸出货检:对于关键配合面,执行100%全尺寸检测。利用三坐标测量机(CMM)或专用内径探针,确保内孔同轴度≤0.02mm。
在表面处理(如阳极氧化、电镀)前,必须确认内孔无残留切屑与油污,否则将导致镀层烧蚀或氧化膜厚度不均,影响最终外观一致性。
FAQ:关于CNC内孔精加工的常见问题
深孔内加工如何确保同心度?
关键在于钻孔定心。建议先使用带导向钻头的深孔钻定心,再扩孔。若孔径较大,可采用双头高水平支撑,或在五轴设备上利用第四/五轴旋转对正,确保内外圆同轴度在0.05mm以内。
铝合金内孔加工后出现“铝瘤”如何解决?
铝瘤通常是刀具刃口崩碎或进给不当导致。应更换锋利度更高的硬质合金涂层刀具,优化主偏角,并适当提高转速、降低进给,确保切屑连续卷出而非挤压在孔壁。
能否在CNC加工后直接进行内孔喷涂?
可以,但需先进行表面预处理(喷砂或化学抛光)以提高附着力的粗糙度。若内孔为精密配合面且需保持尺寸精度,建议避免在配合面喷涂,或预留喷涂增厚余量(通常0.05-0.1mm)。
小批量管类零件选车还是选铣?
取决于管壁厚度与长度。若为实心棒料钻孔开槽,选车削;若为厚壁管或空心型材,且内腔复杂,选加工中心铣削更灵活。走心机适合批量生产长径比大、精度要求极高的小型管类轴件。
如何评估供应商的内孔加工能力?
查看其设备配置(是否有车铣复合或专用深孔设备)、刀具库丰富度及检测手段(是否有气动量仪或专用内径针规)。要求提供同类型管类零件的首件检测报告,重点查看内孔圆度与粗糙度数据。
结语与合作建议
CNC加工管类内孔精加工是一项系统工程,从刀具选型到热变形补偿,每一步都直接影响最终良率。我们具备72台CNC设备集群,覆盖3轴至5轴及车铣复合工艺,支持铝、钢、不锈钢及工程塑料等多种材料。在批量生产中,我们强调外观品质与尺寸精度的双重一致性,确保内孔表面光洁、无瑕疵。如果您有管类零件的图纸或样品,欢迎发送设计文件询价,我们将为您提供包含DFM建议的详细技术方案与报价。



