






铝合金薄壁件在CNC加工中极易因切削热、夹持应力及材料弹性恢复产生变形,导致尺寸超差或平面度失效。精准控制铝合金薄壁件变形,需从工艺规划、刀具选择、切削参数及装夹方式四维度协同优化。针对壁厚低于2mm的精密零件,建议采用“分段切削+快速退刀”策略,并将切削力控制在单刀最大径向力30N以内,以最小化残余应力释放带来的翘曲风险。若您的项目涉及薄壁壳体或大型框架结构,可参考我们的工艺工程团队提供的DFM分析报告,确保量产一致性。
铝合金薄壁件变形的核心机理与失效模式
铝合金(如6061-T6、7075-T6)具有较高的比强度和弹性模量,但在薄壁结构(壁厚通常定义为小于2mm)中,其刚度对微小位移极为敏感。变形主要源于三种机制:
- 切削热效应:铝合金导热系数虽高(约200-230 W/m·K),但高速铣削产生的局部温升仍会导致微观热应力梯度,冷却后产生向切刀方向弯曲。
- 残余应力释放:铸件或挤压件内部存在初始残余应力,随着材料去除,应力场重新分布,导致宏观变形。
- 装夹变形:薄壁件抗弯刚度低,刚性夹持会导致弹性变形,松开后回弹,造成加工余量不均。
失效特征常表现为加工后平面度超差(>0.05mm/100mm)或关键配合面尺寸漂移。在航空与半导体载具场景中,这种变形直接导致装配干涉或气密性失效。
工艺路径规划:分层切削与余量控制
传统的“一刀切到底”策略在薄壁件上必然导致变形。有效的工艺路径应遵循“由粗到精、小步快走”原则。
粗加工余量预留策略
对于壁厚1.5mm的6061铝件,建议粗加工后保留0.3-0.5mm的均匀余量。余量过大会导致精加工时切深大、受力不均;余量过小则无法补偿前道工序的变形。通过CAM软件进行干涉检查,确保余量分布对称。
半精加工与热平衡
在半精加工阶段,采用高转速(8000-12000 rpm)、小进给(0.05-0.1 mm/rev)策略,降低单位切削力。此时应启用微量润滑(MQL)或高压水冷却,控制工件温升在10°C以内,减少热变形。
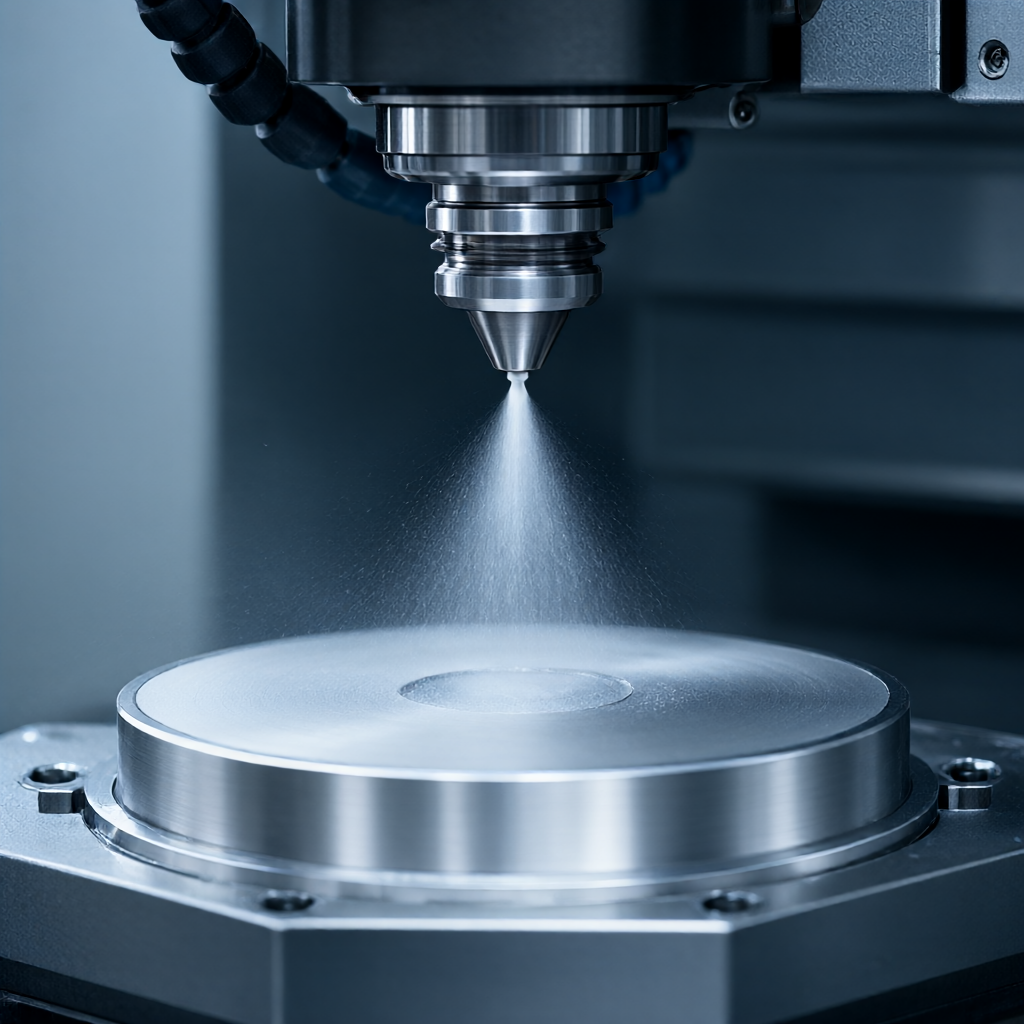
精加工退刀路径
精加工采用顺铣,刀路间距控制在0.5-1mm,确保重叠率。关键特征是最后10%的切削速度降低20%,并使用快速退刀模式(G0或G38指令),避免刀具在槽底停留发热。
刀具选择与参数匹配:降低切削冲击
刀具几何直接决定切削平滑度。薄壁件加工禁用大圆鼻R或尖角刀具,优先选用大螺旋角立铣刀。
| 参数项 | 推荐值/特征 | 工程理由 |
|---|---|---|
| 刀具螺旋角 | 40°-55°(4刃及以上) | 大螺旋角提供“剪切”效应,降低轴向力,减少颤振风险 |
| 涂层材质 | TiAlN 或 无涂层高速钢(HSS) | 铝易粘刀,硬涂层摩擦系数需低;HSS韧性好,抗崩刃 |
| 每刃进给 (fz) | 0.08-0.12 mm/rev | 过小易产生积屑瘤,过大则切深增加导致变形 |
| 转速 (S) | 10,000-15,000 rpm | 高转速补偿小切深,维持高表面质量(Ra<0.8μm) |
注意:使用硬质合金刀具时,必须确保刃口锋利度,钝刀会增加挤压面积,极大加剧薄壁件变形。定期监控刀具磨损,VB值超过0.1mm即应更换。
装夹与支撑技术:最小化约束变形
装夹是变形的最大外部变量。刚性过强是禁忌,适度柔性才是关键。
真空吸附与柔性夹具
对于平面薄板,推荐真空吸附平台。配合海绵或聚氨酯膜片,提供均匀支撑,避免点接触压痕。对于异形件,设计聚氨酯(硬度Shore A 40-60)软衬,厚度2-3mm,吸收夹持力。
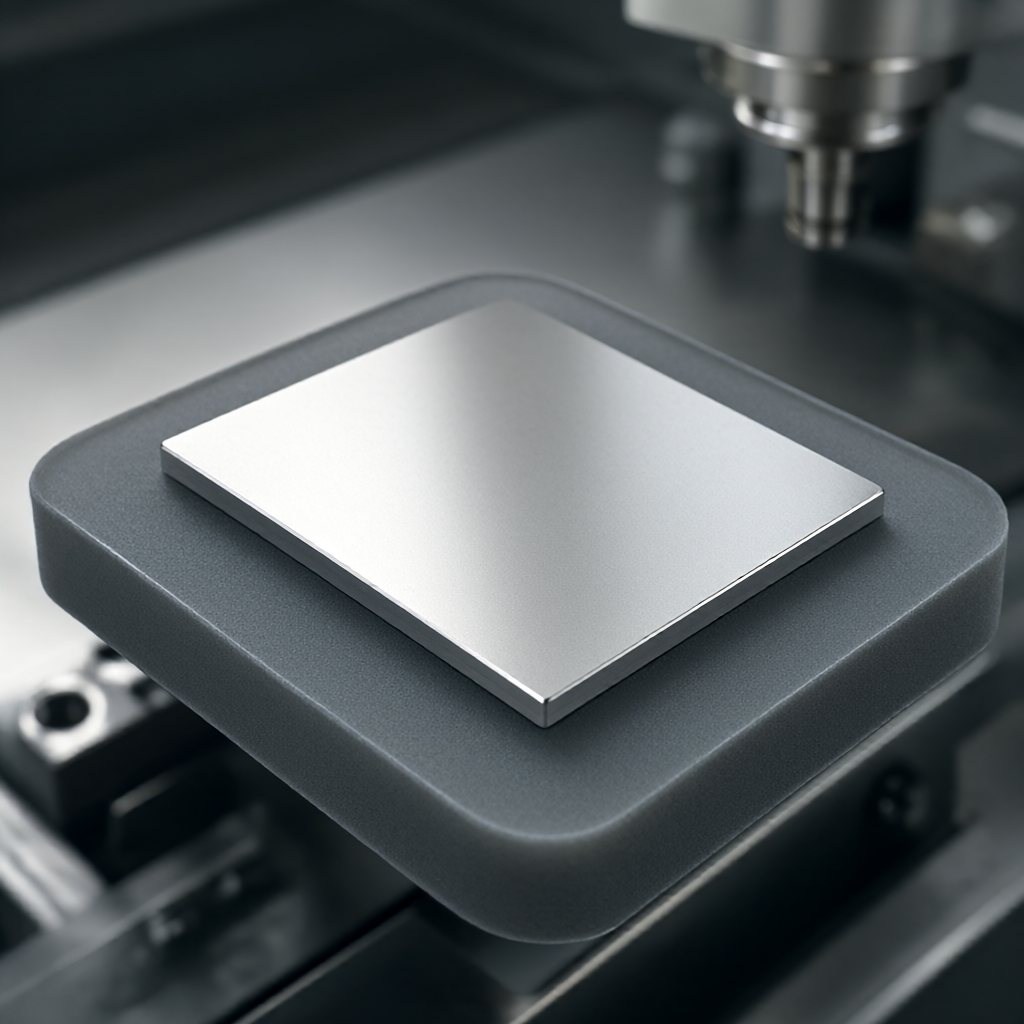
工艺孔与辅助支撑
在长边薄壁结构(如散热器框架)中,预留定位工艺孔。加工前通过螺纹柱顶升,施加微小预紧力(<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
分体加工策略
对于复杂壳体,建议将零件拆分为两个半壁分别加工,最后通过胶接或铆接组装。此法彻底规避了整体加工的巨大变形风险,但增加了装配工序,需权衡效率。
质量检测与变形修正闭环
变形控制不是一次性动作,而是迭代过程。需建立“加工-测量-补偿”闭环。
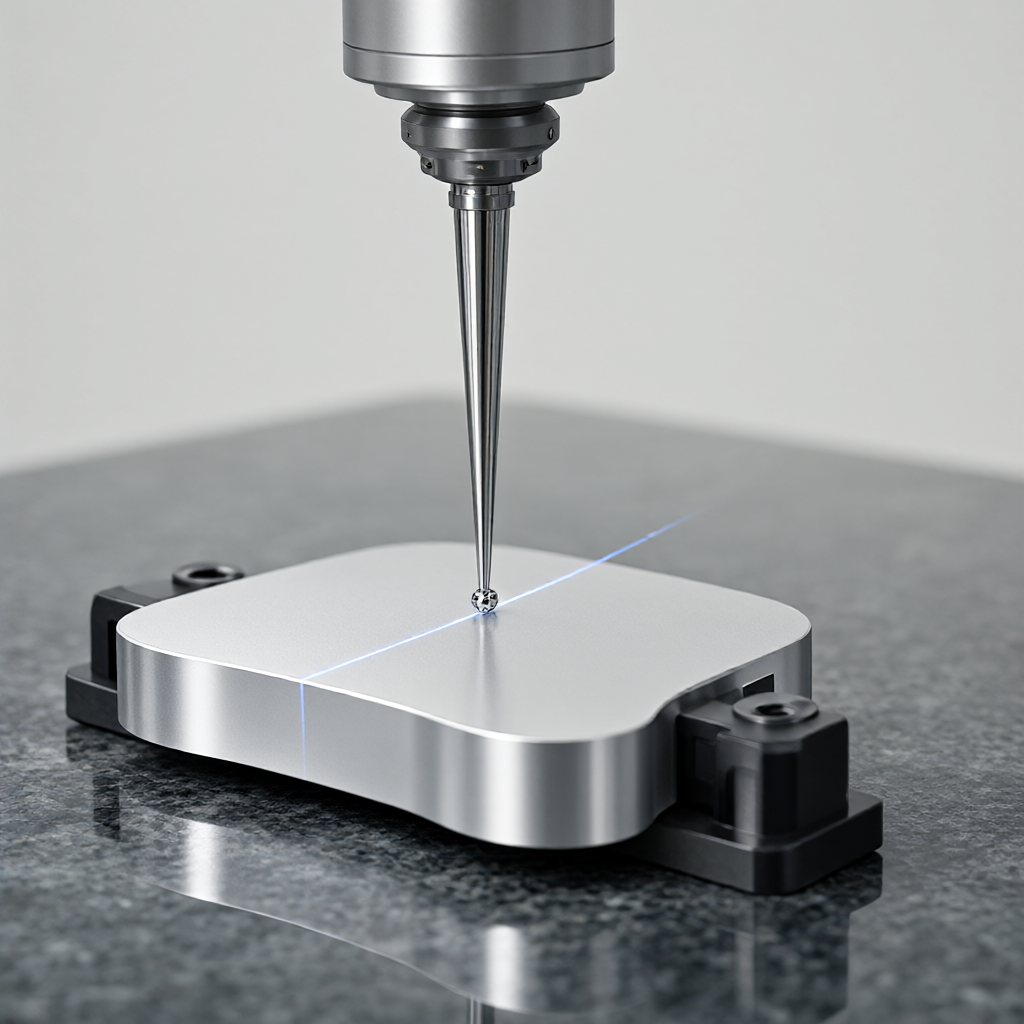
- 三坐标测量 (CMM):每班次抽检1件,重点监测平面度与关键孔位度。数据反馈至CAM程序,修改下一件的刀具路径补偿值。
- 光学自准直仪:用于监测主轴垂直度与工件热漂移,精度可达0.5μm。
- 形状记忆合金销钉:先进应用中,使用智能销钉监测应力,实时触发机床报警。
若检测到系统性向切刀方向弯曲0.02mm,应在CAM中对该区域增加0.02mm的切深补偿。这种“预变形”修正法在批量生产中能显著减少废品率。
铝合金薄壁件加工常见问题排查
铝合金薄壁件加工后为何会翘曲?
主要原因是残余应力释放不均及切削热积累。检查是否采用了分层切削,以及冷却是否充分。若翘曲方向固定,需在精加工路径中加入反向补偿余量。
薄壁件装夹容易变形怎么办?
改用低硬度聚氨酯软夹或真空吸附。避免使用刚性虎钳直接夹紧,必须加垫柔性衬套,并分散接触面,将单位压力降至铝的屈服极限以下。
如何选择合适的切削液加工铝薄壁?
铝合金薄壁件加工推荐使用全合成水溶性切削液,浓度8-12%。合成液润滑性好,且不易与铝反应生成铜泥堵塞微通道。避免使用含高浓度硫化物的油品,以防铝表面腐蚀。
壁厚1mm的铝件能达到什么公差?
在严格工艺控制下(预变形补偿+柔性装夹+高速铣),尺寸公差可稳定在±0.02mm,平面度0.05mm/100mm。若未做预变形修正,通常只能确保±0.05mm。
批量生产中如何确保薄壁件一致性?
关键在于工艺标准化与在线监测。固定刀具补偿策略,每50件进行一次CMM全尺寸检测,并记录变形趋势线。一旦趋势偏移,立即暂停生产,重新标定装夹基准。
结论与合作建议
控制铝合金薄壁件变形是材料与工艺的系统工程,核心在于“减应力、控热量、柔约束”。通过合理的CAM路径规划、高性能刀具匹配及柔性装夹设计,可将加工变形控制在工程允许范围内。ShowyMetal具备72台精密CNC设备及完善的检测体系,能够针对各类复杂薄壁结构提供从DFM分析到批量交付的一站式解决方案。若您面临薄壁件变形难题,欢迎提供图纸与技术规格,我们将为您制定专属的工艺优化方案。


