






铝合金牌号选择对CNC加工性能的影响
在精密铝合金CNC零件定制中,材料牌号是决定加工难度、成本与最终性能的核心变量。工程师选型时若仅关注强度或成本,常忽略切削性对交期与良率的关键影响。主流航空级铝材中,7075-T6因其高强度常用于结构件,但因其淬火硬化特性,切削阻力大,对刀具磨损快;相比之下,6061-T6拥有极佳的切削性与加工稳定性,是批量生产中兼顾效率与性价比的常用选择;而5052-H32则因优良的耐腐蚀性和表面成型能力,多用于外观件或钣金结合件。
对于采购决策而言,理解“切削系数”至关重要。6061铝合金的相对切削性能接近基准值,使用标准硬质合金或专用高速钢刀具即可保持稳定进给;而7075需要降低切深与转速以控制温升,避免工件热变形。若图纸未指定牌号,建议优先推荐6061-T6以减少后期加工返工风险。
常用铝合金牌号特性对比
- 6061-T6:易加工、易焊接、表面涂装效果好,适合大多数通用机械与消费电子外壳。
- 7075-T6:比强度极高,适合航空航天、高端机械结构件,但耐蚀性稍弱,表面易出现白色腐蚀。
- 5052-H32:耐蚀性好,成型性优良,适合户外设备、油箱或需表面抛光的外观件。
CNC加工公差与表面粗糙度标准解析
公差能力直接反映工厂的工艺控制水平。在铝合金CNC加工选型中,必须明确图纸上的公差等级是通用公差(如ISO 2768-mK)还是精密公差。常规三轴铣削尺寸公差通常控制在±0.1mm,而采用五轴联动车铣复合工艺配合精密夹具,可将关键尺寸公差稳定在±0.01mm以内。
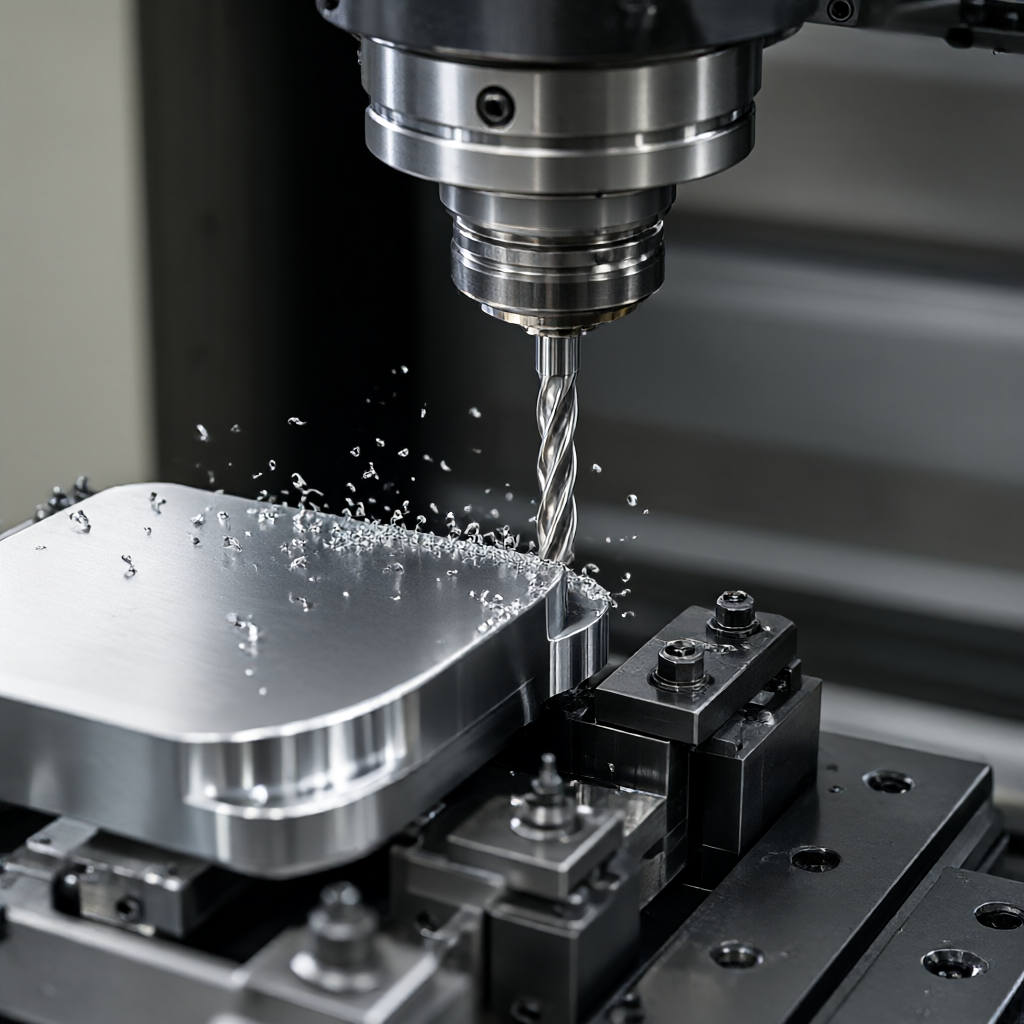
表面粗糙度(Ra)是外观与装配功能的双重指标。普通铣削面Ra值多在0.8-1.6μm之间;若需实现高光亮面或镜面效果,需增加去毛刺、打磨或阳极氧化精磨工序。对于光学器件或高端3C产品外观面,Ra0.4μm已成为常见的验收门槛,这要求机加工阶段预留合理的抛光余量,避免深刀痕影响后续处理。
公差等级与制造成本关联
| 公差等级 | 典型尺寸范围 | 加工方式 | 成本系数 |
|---|---|---|---|
| 标准公差 | ±0.1mm | 三轴铣削/车削 | 基准 |
| 精密公差 | ±0.05mm | 精密夹具定位 | 1.3 - 1.5 |
| 高精度公差 | ±0.01mm | 五轴/车铣复合+多次装夹 | 2.0 以上 |
不同表面加工方案的优缺点评估
表面处理不仅关乎外观,更影响铝件耐蚀性与后续喷涂附着力。在比较方案时,需权衡工艺周期与批量一致性。阳极氧化是最常用的铝件表面硬化与着色工艺,标准膜厚8-12μm,可提供优良的耐磨与防腐蚀性能;喷砂处理则能消除机加工刀纹,赋予哑光质感,常作为阳极氧化前的必备工序。
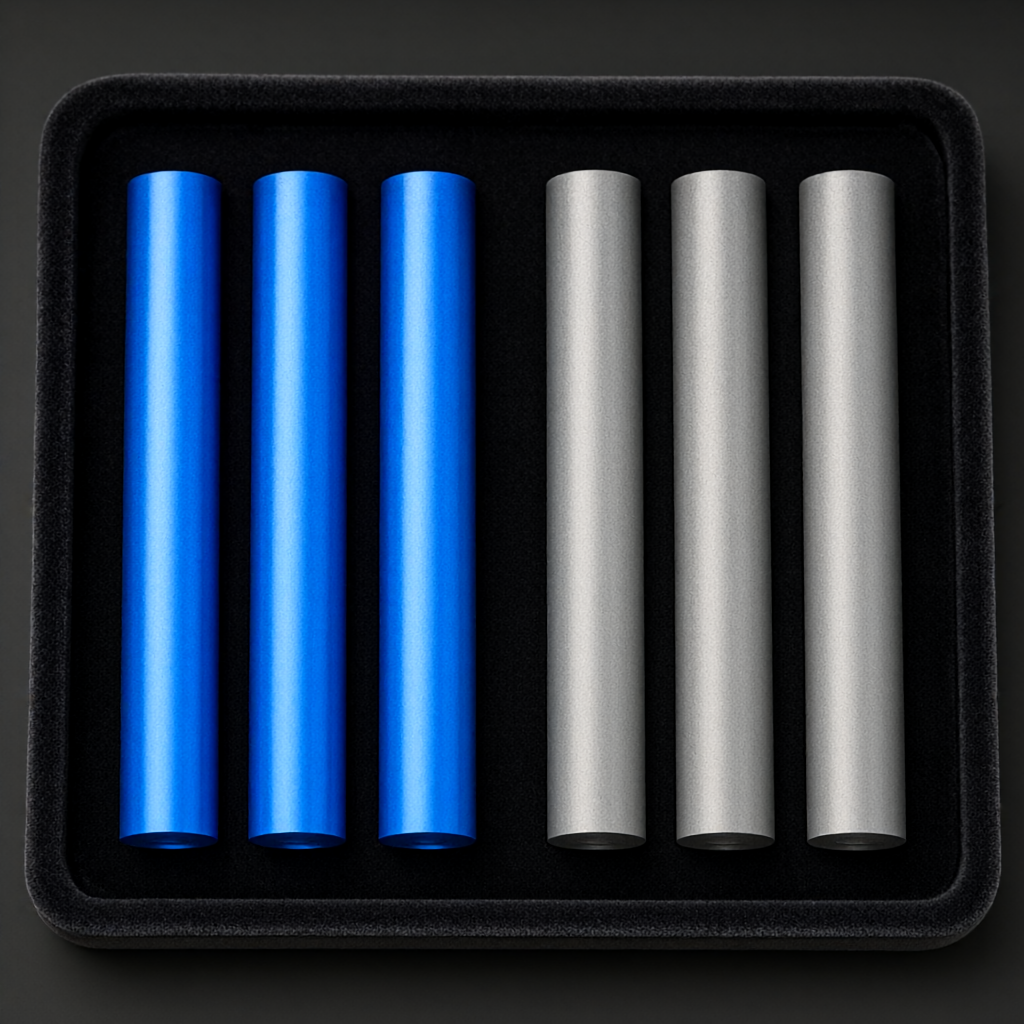
对于有特殊外观需求的项目,镜面抛光与硬阳(30μm以上)是两种截然不同的路径。镜面抛光追求视觉上的高光洁度,但对工件内部残余应力敏感,需配合低温时效处理;硬阳则通过更厚的氧化膜提升硬度,适合高摩擦工况。选型时应根据最终使用环境(如户外盐雾、手持摩擦)倒推工艺链,避免“过度加工”导致交期延误。
机加工工艺路径与装夹方案设计
工艺路径的合理性决定了加工变形量与设备利用率。对于薄壁铝件(壁厚


