




铝合金CNC机加工:公差控制实战指南
基于72台CNC设备批量经验,系统解析铝件公差超差根因。涵盖材料选型、工艺参数优化及DFA分析,提供可复验的规避方案,助工程师精准把控±0.01mm公差。





微小零件亦享微米级精度,小尺寸大可靠
朔唯五金配备先进的走心机(走心式数控车床),专精于微小精密零件的批量加工。走心机的核心特点是导套支撑结构——棒料通过导套被送到切削区域,刀具在导套附近切削,工件悬伸长度始终只有几毫米。这种独特的加工方式使得即使加工直径仅0.3mm的细轴,也不会因振动而断刀,轻松实现20:1的大长径比加工。配备双主轴+动力刀座,可在一次送料中完成车削、铣槽、钻孔、攻丝等全部工序,是医疗、电子行业微小精密零件的首选加工方式。
医疗零件:骨钉、牙科种植体配件、手术器械轴、注射器组件
电子连接器:探针、插针、端子、接插件
精密轴类:微型电机轴、编码器轴、阀门阀芯
细长零件:导丝、探杆、天线杆(长径比 > 10:1)
复杂微型件:带侧孔/侧槽的细长零件(需配备动力刀座)
| 参数项 | 规格 |
|---|---|
| 加工直径范围 | Φ0.3mm - Φ32mm |
| 最大加工长度 | 300mm(推荐 ≤ 200mm) |
| 长径比 | 最大 20:1 |
| 标准公差 | ±0.01mm |
| 精密公差 | ±0.002mm |
| 表面粗糙度 | Ra 1.6μm(标准)/ Ra 0.8μm(精加工)/ Ra 0.4μm(超精加工) |
| 主轴转速 | 最高15,000 RPM |
| 双主轴 | 前主轴+副主轴同步加工 |
| 动力刀座 | 支持铣槽/钻孔/攻丝 |
| 棒料送料 | 自动棒料送料机,连续加工 |
| 标准交期 | 5-10个工作日(视批量) |
| 最小订单量 | 100件(批量起步) |
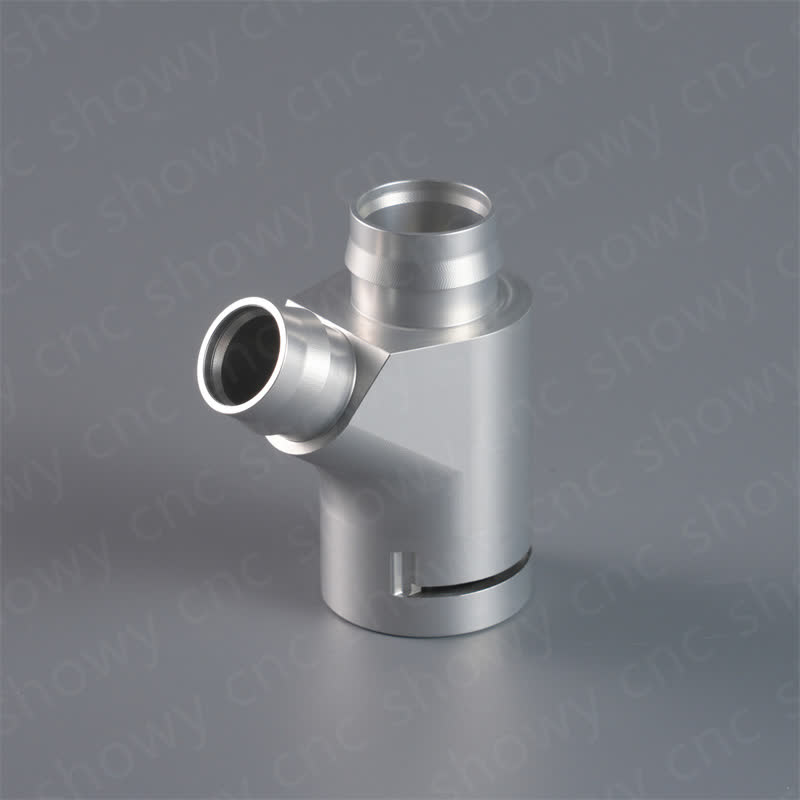
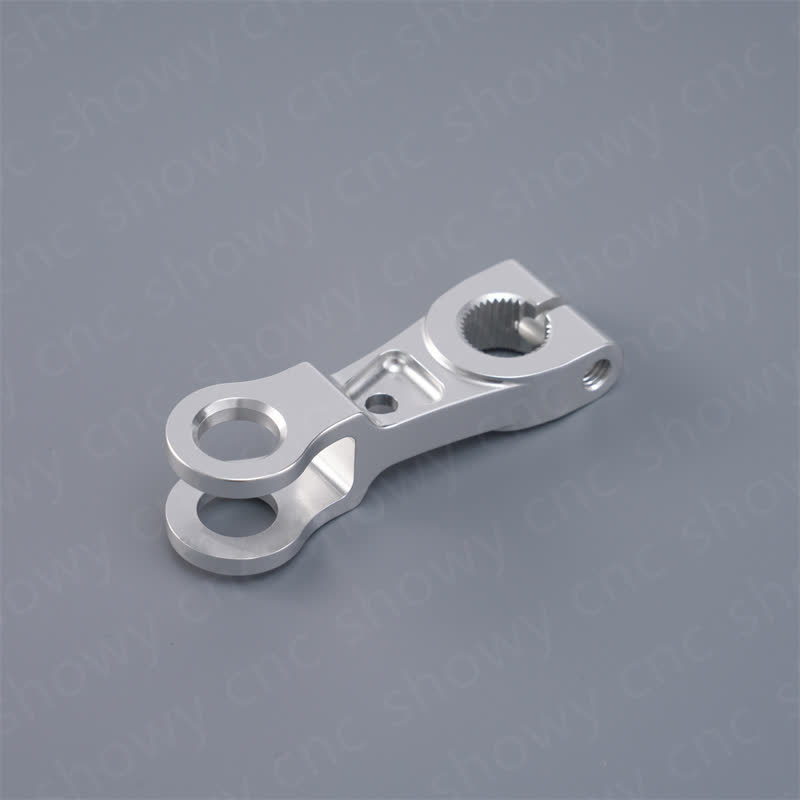
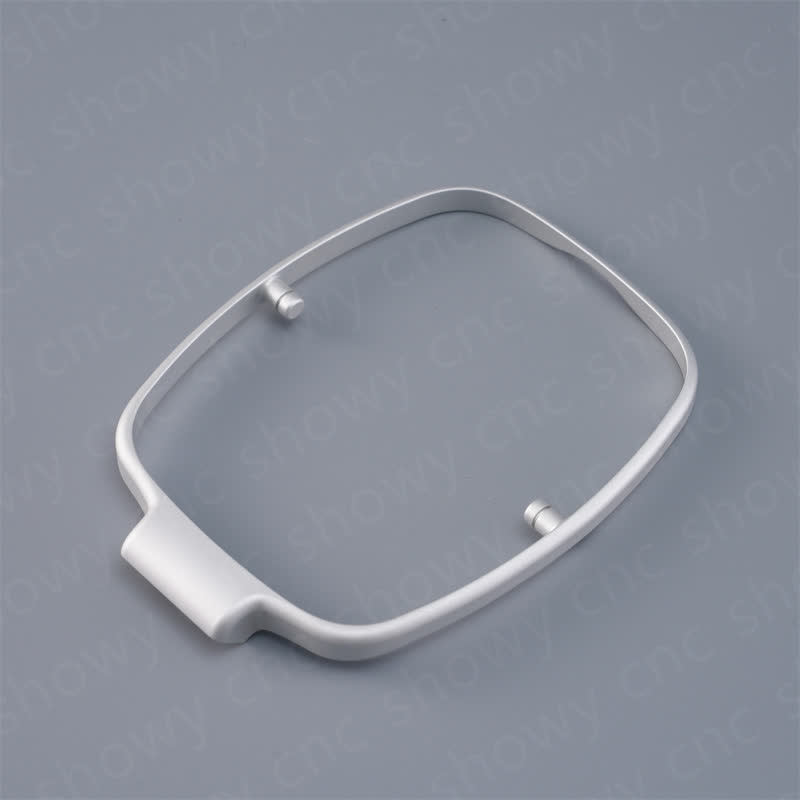
以下为采用该加工工艺生产的部分产品,供您参考。
我们提供从快速加工到大批量生产的定制在线 CNC 加工服务,由东莞 3 家自营工厂直接生产并发往全球。拥有 70+ 台 CNC 设备,覆盖铣削、车削、走刀、电火花与钻孔。自营工厂没有中间商赚差价,交期与品质更有保障。
材料全覆盖:浏览我们完整的 CNC 加工材料库。

轻质高强、易于呈现高级外观,外观件首选材料
| 颜色 | 银色 |
|---|---|
| 类型 | 6061, 6061-T6, 2024, 5052, 5083, 6063, 6082, 7075, 7075-T6, ADC12 (A380) |
| 可用工艺 | 机加工态、阳极氧化、粉末喷涂、电镀、喷漆、喷砂、抛光 |
| 价格 | $ |
| 交货周期 | 批量 15-25 天 |

耐腐蚀高强度,严苛工况下依然可靠
| 颜色 | 银色 |
|---|---|
| 类型 | 304, 316, 316L, 303, 17-4PH, 2205 |
| 可用工艺 | 机加工态、钝化、电解抛光、喷砂、粉末喷涂 |
| 价格 | $$ |
| 交货周期 | 批量 15-25 天 |


强度与成本兼顾的可靠之选
| 颜色 | 灰色 |
|---|---|
| 类型 | 1018, 1020, 1045, A36, A572, Q235, Q345 |
| 可用工艺 | 机加工态、发黑、粉末喷涂、镀锌、喷漆、喷砂 |
| 价格 | $ |
| 交货周期 | 批量 15-25 天 |

导电导热优异,精密件的理想材料
| 颜色 | 铜色 |
|---|---|
| 类型 | C110(铜)、C360(黄铜)、C260(弹壳黄铜)、C464(海军黄铜)、C932(轴承青铜) |
| 可用工艺 | 机加工态、抛光、做旧、清漆、粉末喷涂 |
| 价格 | $$ |
| 交货周期 | 批量 15-25 天 |


镜面级高透光,晶莹剔透的视觉之选
| 颜色 | 透明 |
|---|---|
| 类型 | 浇铸级、挤出级、抗UV级、彩色级、磨砂级、镜面抛光级 |
| 可用工艺 | 机加工态、金刚石镜面切削、火焰抛光、喷砂、丝印 |
| 价格 | $$ |
| 交货周期 | 批量 15-25 天 |

耐腐蚀低摩擦,极端环境的守护者
| 颜色 | 白色 |
|---|---|
| 类型 | 纯PTFE、玻纤填充、碳填充、青铜填充、石墨填充、改性级 |
| 可用工艺 | 机加工态、退火定型、车削镜面 |
| 价格 | $$$ |
| 交货周期 | 批量 15-25 天 |

高强耐热本质阻燃,严苛应用的实力担当
| 颜色 | 琥珀色 |
|---|---|
| 类型 | Ultem 1000、玻纤增强、碳纤增强、医疗级、食品级、耐磨级 |
| 可用工艺 | 机加工态、去应力退火、抛光 |
| 价格 | $$$$ |
| 交货周期 | 批量 15-25 天 |

耐高温耐化学,稳定应对恶劣环境
| 颜色 | 米黄/黑色 |
|---|---|
| 类型 | 纯PPS、玻纤增强GF40、碳纤增强、耐磨级、导电级、食品级 |
| 可用工艺 | 机加工态、退火 |
| 价格 | $$$ |
| 交货周期 | 批量 15-25 天 |


耐磨自润滑,低温环境依然从容
| 颜色 | 本色/白/黑 |
|---|---|
| 类型 | HDPE、UHMW-PE、LDPE、食品级、抗UV级、导电级 |
| 可用工艺 | 机加工态 |
| 价格 | $ |
| 交货周期 | 批量 15-25 天 |

本质阻燃耐腐蚀,经济耐用之选
| 颜色 | 深灰/白/透明 |
|---|---|
| 类型 | 硬质PVC(UPVC)、CPVC、透明PVC、阻燃PVC、食品级、抗UV级 |
| 可用工艺 | 机加工态、抛光、焊接 |
| 价格 | $ |
| 交货周期 | 批量 15-25 天 |

耐水解可反复灭菌,医疗与母婴的信赖之选
| 颜色 | 琥珀透明 |
|---|---|
| 类型 | PSU、PPSU、玻纤增强PSU、医疗级、食品级、耐磨级 |
| 可用工艺 | 机加工态、去应力退火、抛光 |
| 价格 | $$$ |
| 交货周期 | 批量 15-25 天 |
探索我们全面的后处理与表面精加工服务。

铝件阳极氧化(II型),提供50余种颜色,兼顾装饰与防腐。
| 颜色 | 透明、黑色、金色、红色、蓝色 |
|---|---|
| 适用材料 | 铝、钛 |
| 厚度 | 5-25 μm |
| 价格 | $$ |
| 交货周期 | 约 3 个工作日 |

 表面处理

化学镀镍无需外加电流,可在复杂内腔、深孔零件获得厚度均匀镀层,耐蚀耐磨,符合MIL-C-26074标准。
| 颜色 | 银色 |
|---|---|
| 适用材料 | 钢、铜、铝 |
| 厚度 | 5-25 μm |
| 价格 | $$ |
| 交货周期 | 约 4 个工作日 |

镀锌在钢件表面沉积锌层提供长效防锈保护,支持本色、黄锌或黑锌钝化,适合大批量标准件,盐雾性能可定制。
| 颜色 | 银色、黄色、黑色 |
|---|---|
| 适用材料 | 钢、铁 |
| 厚度 | 5-25 μm |
| 价格 | $ |
| 交货周期 | 约 3 个工作日 |

镀铬分装饰铬与硬铬:硬铬硬度可达800–1000 HV,耐磨且摩擦系数低,适合滑动密封件;装饰铬呈现镜面外观。
| 颜色 | 银色(光亮) |
|---|---|
| 适用材料 | 钢、黄铜、铜 |
| 厚度 | 0.25-1 μm |
| 价格 | $$$ |
| 交货周期 | 约 5 个工作日 |

钝化处理去除不锈钢表面游离铁污染物,强化天然铬氧化膜,符合ASTM A967标准,提升耐腐蚀性且不改零件尺寸。
| 颜色 | — |
|---|---|
| 适用材料 | 不锈钢 |
| 厚度 | — |
| 价格 | $ |
| 交货周期 | 约 2 个工作日 |

粉末喷涂经静电吸附与高温固化,形成坚韧均匀涂层,抗紫外线、耐化学性好,环保无溶剂,颜色膜厚均可控。
| 颜色 | 多种颜色(RAL/潘通) |
|---|---|
| 适用材料 | 所有金属 |
| 厚度 | 60-120 μm |
| 价格 | $$ |
| 交货周期 | 约 4 个工作日 |
 表面处理
液体喷涂支持潘通色卡精准调色及特殊效果,涵盖环氧、聚氨酯、搪瓷等体系,适合复杂工件与小批量柔性生产。
| 颜色 | 多种颜色(RAL/潘通) |
|---|---|
| 适用材料 | 所有金属与塑料 |
| 厚度 | 20-35 μm |
| 价格 | $$ |
| 交货周期 | 约 4 个工作日 |
 表面处理
喷砂通过高速喷射磨料形成均匀哑光纹理,有效去除刀纹毛刺,提升后续涂装或阳极氧化的附着力,外观一致性佳。
| 颜色 | 哑光银色 |
|---|---|
| 适用材料 | 所有金属 |
| 厚度 | — |
| 价格 | $ |
| 交货周期 | 约 2 个工作日 |

抛光使零件表面达到镜面或近镜面光泽,显著提升外观质感,表面光滑易清洁,适合卫生级应用,可结合电镀PVD。
| 颜色 | 镜面 |
|---|---|
| 适用材料 | 所有金属 |
| 厚度 | Ra 0.2-0.8 μm |
| 价格 | $$ |
| 交货周期 | 约 3 个工作日 |
 表面处理

塑料金属件丝印支持单色多色图文,图形清晰耐磨附着力强,标识永久不脱落,适合logo与刻度。
| 颜色 | 单色、多色(潘通色卡) |
|---|---|
| 适用材料 | ABS、PC、PMMA、PET 等塑料 |
| 厚度 | 5-20 μm |
| 价格 | $ |
| 交货周期 | 约 2 个工作日 |

激光雕刻非接触刻字永久标识不磨损,无机械应力,精度高可追溯,适用于序列号二维码精细图案。
| 颜色 | 灰白、深色(依材料) |
|---|---|
| 适用材料 | ABS、PC、POM、PEEK、尼龙 |
| 厚度 | 0.05-0.5 mm |
| 价格 | $$ |
| 交货周期 | 约 2 个工作日 |

真空镀膜PVD赋予零件金属质感,镀层致密耐磨附着力强,兼具装饰性与电磁屏蔽性能。
| 颜色 | 银色、金色、铬色 |
|---|---|
| 适用材料 | ABS、PC、PMMA |
| 厚度 | 0.5-2 μm |
| 价格 | $$$ |
| 交货周期 | 约 4 个工作日 |

塑料喷涂可遮盖底色与轻微划痕,统一外观质感。提供哑光、亮光表面,支持品牌色定制,附着力强且耐候。
| 颜色 | 多种颜色(哑光/亮光) |
|---|---|
| 适用材料 | ABS、PC、PMMA、PA 等塑料 |
| 厚度 | 20-40 μm |
| 价格 | $$ |
| 交货周期 | 约 3 个工作日 |
我们在东莞拥有 3 家自营工厂,自有 CNC 加工产能可实现 1 天交期。配备标准 CNC 机床,包括磨床、线切割与电火花机床,以及自动化生产线。自营工厂没有中间商赚差价,交期与品质更有保障。我们提供精密制造、顺畅沟通与可靠的全球物流,适用于原型与量产订单。

CNC 加工、钣金、注塑、表面处理一站式自有产能,没有中间商赚差价——交期与品质都掌握在自己手里。
2005 年创立至今专注高难度五金零件加工,服务全球 20,000+ 客户。
三轴、四轴、五轴加工中心与车铣复合全覆盖,大小批量灵活排产。
高速加工中心配合在线检测,关键尺寸公差稳定控制在 ±0.01mm。
原型最快 2-3 天、批量 7-15 天,交期写进合同,延误可追溯。

镜面级外观与微米级精度,每一件出厂前都经过 100% 全检。
镜面级抛光工艺,高光洁度外观,亮如镜面,触感细腻顺滑。
精密柔性装夹与全防护加工流程,杜绝装夹痕与碰刮伤痕。
100% 全检出货,CMM 三坐标逐件比对数字模型,零缺陷放行。
阳极氧化与喷涂全程批次管控,色号 ΔE 级一致,无色差困扰。
严格遵循行业公差标准,确保所有 CNC 加工零件精度一致,让每个部件都能完美装配。
您的成功取决于可靠的零件。我们的 CNC 加工服务提供精密加工,一次通过率高达 90%,原型与量产均可获得高品质零件。

我们的 ISO 9001 认证 CNC 加工工厂同时符合 ISO 14001 与 IATF 16949 标准,满足最高国际质量与合规要求。
我们拥有 30 多名质量工程师与 20 多套先进检测设备,包括三坐标测量机、2D 测量系统与 XRF 分析仪,确保尺寸精准、性能一致。
从原材料到最终检验,每个环节都遵循严格的质量控制流程,并可提供完整检测报告与材料证明。
与「走心机加工」相关
走心式CNC采用导套将棒料支撑在靠近刀具的位置,可加工细长零件而不产生变形。标准CNC车削则使用卡盘或夹头夹持工件,更适合较短、直径较大的零件。
标准车削可支持最大10:1的长径比。对于更长、更细的零件(超过10:1),建议采用走心式CNC车床,它能提供额外支撑,使细长零件获得出色精度。
走心式CNC可轻松实现20:1甚至更大的长径比,而标准车削仅为10:1。在合适的刀具与支撑条件下,部分应用甚至可达50:1以上。
是的,现代走心式CNC机床配有多个刀位并具备动力刀具能力。横向钻孔、铣削、开槽、六方拉削等偏心加工均可在同一循环内完成。
3轴CNC加工使刀具沿X、Y、Z直线轴运动。4轴则增加旋转A轴,使工件可以旋转,从而无需重新装夹即可加工多个面的复杂特征。
在CNC车削中,工件旋转而刀具静止,可加工轴、销、套筒等圆柱形零件。在CNC加工中,工件静止而刀具旋转,适合平面、棱柱及复杂3D几何形状。
是的,大多数表面处理都会增加零件表面厚度。阳极氧化通常每面增加0.5-2 mil,电镀根据类型不同增加0.1-2 mil。我们的工程师会在加工时预留余量,确保最终尺寸符合规格。
是的。我们以批量生产为主,100 件起订,单批可承接 100,000 件以上。批量订单享阶梯折扣,数量越大单价越低。
与「走心机加工」相关
基于72台CNC设备批量经验,系统解析铝件公差超差根因。涵盖材料选型、工艺参数优化及DFA分析,提供可复验的规避方案,助工程师精准把控±0.01mm公差。
本文从工艺原理、表面质量及经济性四维度,深度对比振动、超声波、高压水及激光等自动化去毛刺技术。针对6061、7075等铝合金CNC加工件,解析各方案优劣
深度解析6061与7075铝合金在CNC加工中的力学性能、切削参数及表面处理差异,帮助工程师精准选型,平衡强度、成本与工艺效率。
与「走心机加工」相关
本文深入解析CNC加工核心逻辑,涵盖3轴至5轴铣削、数控车削及走心机工艺对比,详解材料特性与切削参数设定。
详解阳极氧化、电镀等CNC表面工艺,对比材料适用性与失效模式,提供DFM选型建议,助您提升零件耐蚀性与装配可靠性。
与「走心机加工」相关
本文基于精密铝合金CNC加工经验,深度解析机加工零件螺纹孔(Threaded Holes)的工程规范。涵盖DFM设计建议、ISO 261底孔尺寸公式、螺距公差带选择、表面处理交互性及验收检测
基于72台CNC设备实战经验,总结铝合金精密加工十大设计准则。涵盖壁厚控制、公差优化及DFM技巧,有效避免批次报废,确保±0.01mm精度与Ra0.4μm表面光洁度