铝合金CNC加工避坑的核心,在于设计阶段规避那些会导致切削刀具崩断、工件变形或公差失稳的结构。对于技术采购与工程师而言,理解“可制造性设计(DFM)”比单纯关注材料牌号更能节省数周的返工周期。常见的铝材如6061-T6、7075-T6或5052,其切削性能优良,但若结构中存在深槽、薄壁或复杂内角,极易在批量生产中引发振纹、应力释放变形甚至刀具断裂。本文将深入解析五类高风险结构,提供具体的尺寸限制、替代方案及验收标准,帮助您在图纸下发前识别风险,确保±0.01mm的公差要求得以稳定实现。
深腔与深槽结构:刀径与长径比的隐形陷阱
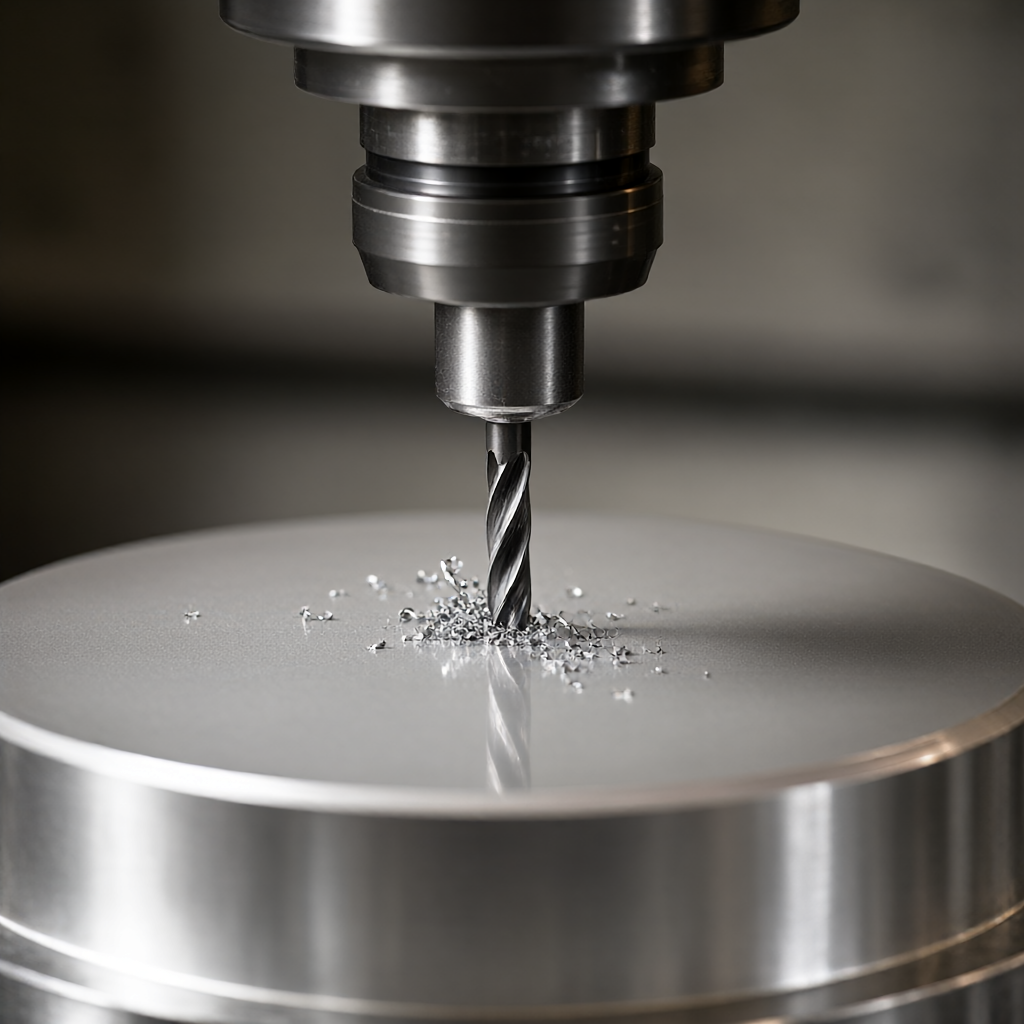
在铝合金铣削中,深腔(Deep Pocket)和深槽(Deep Slot)是引发刀具颤振(Chatter)的高发区。刀具的悬伸长度受限于刚性,当槽深与刀具直径的比值(L/D)超过一定阈值时,刀具在切深方向上的挠曲量会急剧增加,导致表面粗糙度恶化至Ra 3.2μm以上,甚至发生崩刀。通常建议L/D控制在3:1以内,若L/D达到5:1以上,必须调整切削参数或改变工艺路径。
结构参数限制与替代方案
- 长径比限制:标准立铣刀加工深槽,L/D建议≤3。若需更深,应采用粗加工留余量(0.5-1.0mm),换用短刀进行精加工。
- 槽宽限制:槽宽不应小于刀具直径的1.2倍,否则刀具无法稳定居中,易产生侧向偏移。
- 替代方案:对于过深的盲孔或腔体,可考虑采用车削(如果具有旋转对称性)或电火花(EDM)加工侧壁,再CNC精修底面。
| L/D 比值 | 主要风险 | 建议对策 |
|---|---|---|
| ≤ 3 | 常规切削,风险低 | 标准高速铣削,使用4刃或5刃立铣刀,进给量适中 |
| 3 - 5 | 出现振纹,光洁度下降 | 分粗精加工,精加工留0.1-0.2mm余量,降低转速 |
| > 5 | 刀具断裂风险极高,孔壁椭圆度超差 | 改用钻攻结合或电火花成型,CNC仅修整轮廓 |
薄壁结构:应力释放与“耳朵效应”的管控
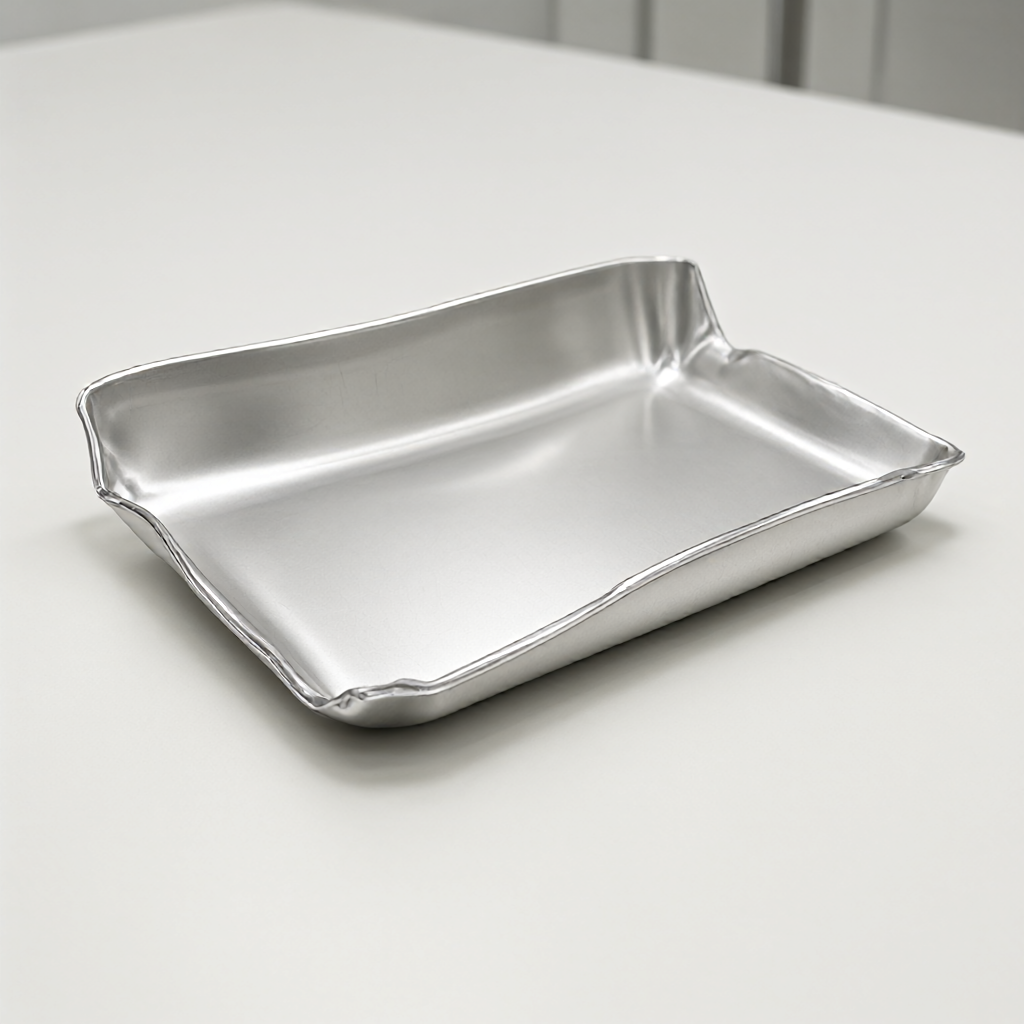
铝合金内部存在残余应力,当壁厚过薄(通常小于2mm)时,CNC切削过程中材料卸力会导致工件发生弹性变形,产生所谓的“耳朵效应”(Earping)。这种现象在薄板拉伸件或薄壁壳体中尤为明显,表现为边缘翘曲、平面度超差。对于批量生产,若设计时未考虑夹持变形量,后续矫正工序将大幅增加成本。
厚度公差与夹持策略
- 最小壁厚:3轴铣削建议最小壁厚≥2mm;若壁厚在1-2mm之间,必须使用真空吸附夹持或定制柔性衬垫,避免点接触变形。
- 变形预留:设计图纸应在薄壁区域预留0.05-0.10mm的变形余量,或在CAM编程中启用“补偿薄壁切削”策略(减小侧吃刀量至0.05mm以内)。
- 材料选择:6061-T6相比A380具有更好的抗蠕变能力,适用于对平面度要求较高的薄壁结构。
锐角与内R值:刀具几何极限的物理约束
“无内R”是铝合金CNC加工中较大的设计误区。立铣刀的刀尖半径物理上决定了内部圆角的最小尺寸。若设计图中包含直角内角(R0),加工后必然留有刀尖半径大小的圆角(例如使用6mm刀具,实际内R≈3mm,需扣除刀具半径偏移)。强行通过多次进刀去除多余材料,不仅效率极低,还易导致应力集中,成为疲劳断裂的源头。