





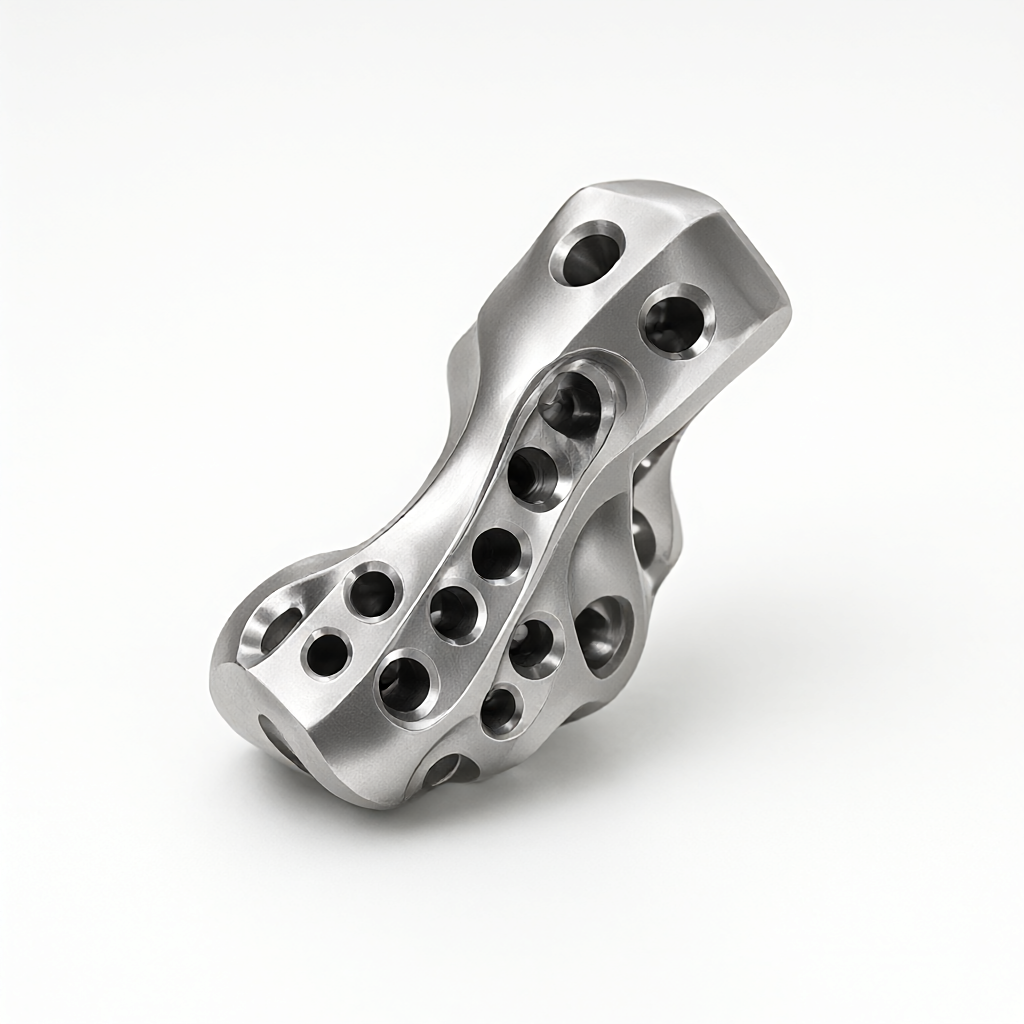
钛合金髋关节置换件的CNC加工,核心难点在于冷加工硬化与晶间腐蚀的双重挑战。五轴联动加工通过一次装夹实现复杂曲面成型,大幅降低累积误差;配合严格的退火处理,可有效消除加工残余应力,恢复材料韧性。本文从材料特性、切削参数、表面完整性及验收标准四个维度,拆解这一精密医疗级零件的工艺路径,为采购与工程师提供可落地的技术参考。
钛合金髋关节件的加工痛点与材料特性
髋关节假体通常采用Ti-6Al-4V(Grade 5)或Ti-6Al-4F(Grade 2)医用钛合金。这类材料导热系数低(约6.7 W/m·K),切削热难以散出,导致刀具磨损加剧;同时弹性模量仅为钢的1/3,易发生弹性变形。更棘手的是其加工硬化倾向强,切削塑性变形区易形成高硬度硬化层,若不及时退火,将显著降低疲劳强度。
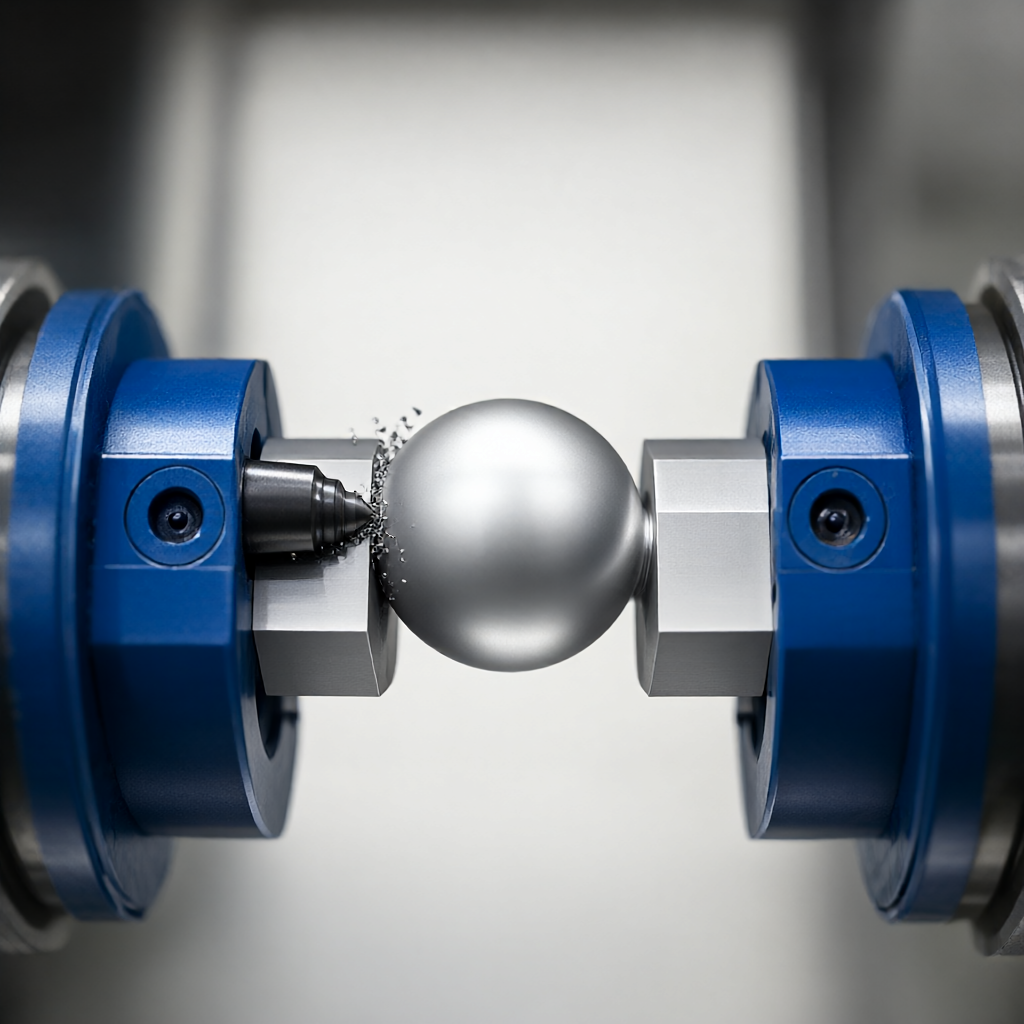
- 切削力大:切削力接近高速钢,刀具需具备高强度与高韧性。
- 热影响区大:低温导热特性使热量集中在刀尖,易产生微裂纹。
- 表面完整性要求高:Ra值通常要求≤0.4μm,且无烧伤、无残留应力。
五轴联动在此处价值显著:髋关节球头与杯组件的多向曲面,需多轴协调运动以避免刀具轴向倾斜不足导致的“甩刀”风险。传统三轴需多次翻转装夹,不仅累积定位误差,更延长工序、增加装夹伤痕风险。五轴一次装夹可完整加工内腔与外曲面,为后续退火与精加工保留完整的参考基准。
五轴加工策略与切削参数选择
基于钛合金的脆性切削特性,推荐采用高进给、小切深、高速的“小切深高转速”策略。粗加工阶段以去除余量为主,精加工阶段则聚焦表面质量与尺寸稳定性。所有加工均在五轴加工中心完成,配合专用液压虎钳或真空吸附工装,确保装夹刚性。
| 工序 | 刀具 | 转速 (rpm) | 进给 (mm/min) | 切深 (mm) | 冷却方式 |
|---|---|---|---|---|---|
| 粗加工 | 可转位铣刀 PVD涂层 | 4000-5000 | 800-1200 | 0.8-1.5 | 全封闭内冷 |
| 半精加工 | 整体硬质合金立铣刀 | 6000-8000 | 1500-2000 | 0.3-0.5 | 高压微量润滑(MQL) |
| 精加工 | 圆鼻铣刀 PVD涂层 | 8000-10000 | 2500-3500 | 0.1-0.2 | 高压MQL+气雾 |
关键控制点在于:精加工前需确认毛坯已完全退火态,硬度控制在345 HV以下。刀具锋利度决定硬化层厚度,钝刀会加剧犁耕效应,诱发微裂纹。五轴联动通过等距线/螺旋插补策略优化,确保刀具轴姿态平滑,避免急加减速导致的表面波纹。
刀具选型与磨损控制
选用PVD涂层(如TiAlN)硬质合金刀具,兼顾耐磨性与化学惰性。监测刀具磨损时,重点观察后刀面VB值,VB≥0.3mm即需更换。加工中开启五轴机床的热误差补偿,减少热漂移对±0.01mm精度的影响。冷却液浓度控制在5-8%,避免钛合金与含氯离子冷却液接触,防止应力腐蚀开裂。
冷加工硬化的机理与危害
钛合金在塑性变形过程中,位错密度急剧增加,晶格畸变,宏观表现为硬度提升、塑性下降。CNC加工表层20-50μm内常出现明显的加工硬化层,硬度可达母材的1.5-2倍。对于髋关节这类承受交变应力的部件,硬化层若存在微裂纹或残余拉应力,将成为疲劳源,直接导致服役寿命缩短。
- 残余拉应力:切削与磨削热导致表层膨胀受约束,冷却后形成拉应力,加速裂纹扩展。
- 微观组织损伤:局部过热可能诱发α”相转变得,损害相变可塑性。
- 表面粗糙度恶化:硬化层脆性增加,精加工易出现崩刃,影响Ra值。
因此,仅靠“切薄一点”无法彻底消除硬化效应。必须引入受控的热处理——即时效强化退火(Solution Annealing),将工件加热至β相区温度,使固态溶质均匀化,再缓冷至室温,恢复材料塑性与各向同性。
退火工艺设计:从参数到组织验证
退火不是简单的“高温保温”。髋关节件需在惰性保护气氛(氩气露点≤-40℃)或真空炉中进行,防止高温氧化。典型工艺窗口为:
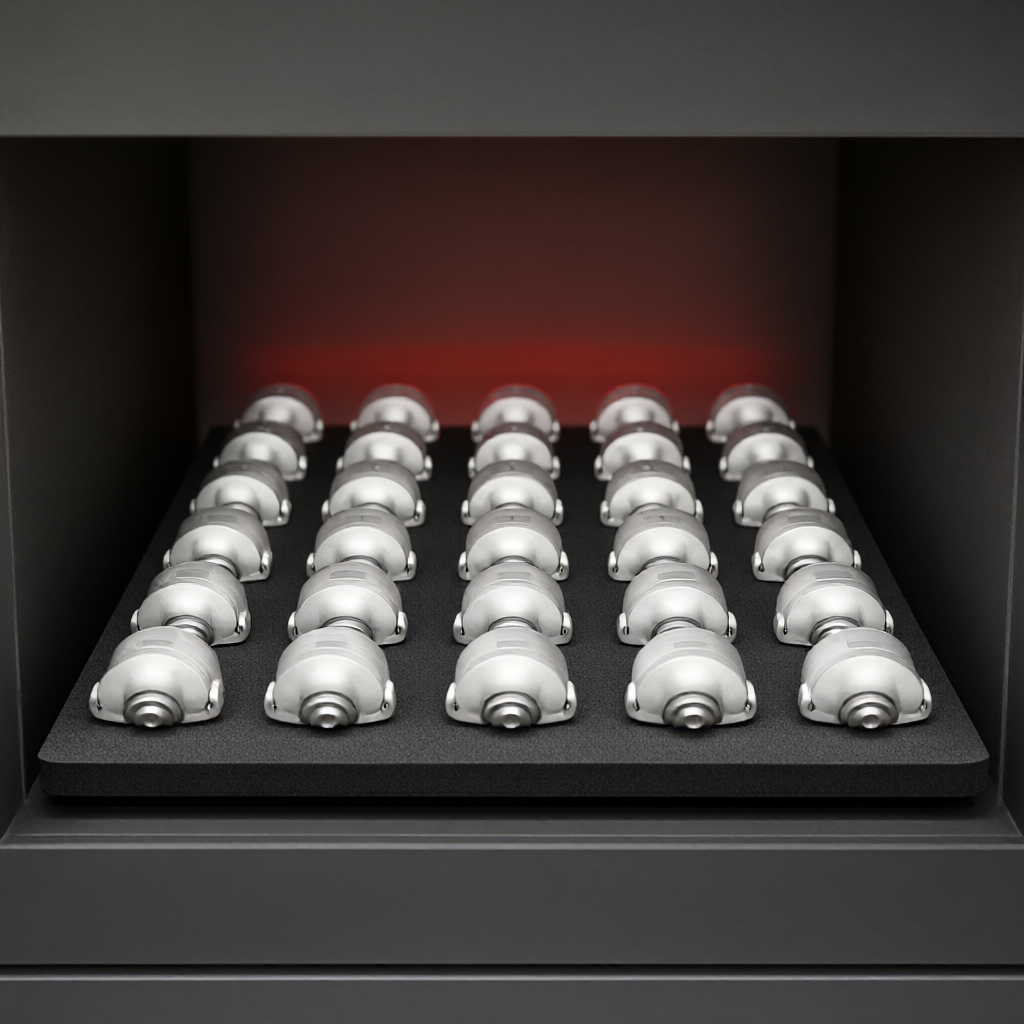
- 加热速率:≤10℃/min,避免热应力开裂。
- 保温温度:900-950℃(Ti-6Al-4V β transus温度约995℃,亚临界退火)。
- 保温时间:2-4小时,确保芯部均匀。
- 冷却方式:炉冷至600℃后空冷,或真空淬火控制硬度。
退火效果通过金相检验与硬度测试验证:α相呈均匀针状或等轴状,无连续网状α晶界;硬度波动≤±10 HV;残余应力通过X射线衍射(XRD)测量,要求≤-150 MPa(压应力状态)。对于髋关节球头,还需额外做表面波纹度分析,排除热处理导致的宏观变形(变形量≤0.05mm)。
为何退火必须在粗加工后、精加工前介入?
若退火放在最后,精加工残留应力将叠加热处理应力,且无法修正加工引入的尺寸偏差。较优路径是:粗加工→退火消除硬化与内应力→半精加工→精加工→去应力回火(可选)→表面处理。此流程确保精加工时材料处于“稳定态”,切削力平稳,尺寸保持性较佳。
表面完整性与生物相容性验收标准
医疗级零件验收远超常规机械公差。除尺寸与形位公差外,表面完整性是核心判据。髋关节件关键区域(球头外表面、髋臼内表面)Ra值≤0.2μm,且必须为“无切屑粘附、无刀纹、无变色”的镜面状态。退火后的表面须进行电解抛光(EP),进一步降低粗糙度并封闭微孔洞。
- 粗糙度:采用光学干涉仪测量,Z2值(峰谷差)≤3μm。
- 表面层深度:金相显微镜下,无冷作变形层,α”相无异常。
- 化学清洁度:残留冷却液离子浓度≤10 ppm,防止植入后析出腐蚀。
- 探伤:球头做渗透检测(PT)与磁粉/涡流抽检(若适用),消除疲劳裂纹隐患。
批量一致性是关键。每批次首件与末件均做全尺寸+CMM三坐标检测,粗糙度抽检比例≥10%,退火炉温曲线全程记录归档。这种“过程受控+结果验证”的双重体系,是赢得医疗器械供应商审核(ISO 13485)的硬性门槛。
工程实践建议与DFM优化
从设计源头降低加工难度:避免深窄腔、小孔,圆角半径R≥1.5mm便于刀具通过;球头与柄部过渡区采用大锥角,减少应力集中。对于复杂五轴区域,建议在设计阶段提供带工序的CAD模型,提前模拟刀具轨迹,避开轴摆极限。退火工装需定制专用石墨盘或V型槽,确保工件间距≥50mm,避免热辐射干涉导致硬度不均。
质量追溯方面,每件髋关节需关联退火炉批次号、精加工刀具寿命计数、CMM检测报告。这种全链路数据可追溯性,不仅满足监管要求,也为失效分析提供真实依据。
常见失效模式与规避
- 球头开裂:多为退火冷却速率过快,诱发热应力;规避:炉冷段速率≤5℃/min。
- 表面发蓝/发黑:保护气氛不足,露点未达标;规避:在线监测露点≤-40℃。
- 尺寸超差:精加工前未做去应力,热处理后收缩不均;规避:精加工前做600℃×4h去应力回火。
批量生产如何确保外观品质?
医疗零件不仅看内部金相,更看外观。髋关节件的高光亮面、无刮痕要求,依赖精加工后的电解抛光与超声波清洗。批量一致性需通过SPC控制图监控粗糙度与硬度,关键参数(退火温度、抛光电流密度)设±5%控制限。外观件建议做视觉检测,替代人工目检,提升检出率。
FAQ:髋关节钛合金CNC加工高频疑问
钛合金髋关节件能否用3轴加工替代五轴?
理论上可以,但需多次翻转装夹。髋臼内腔等深腔结构,3轴刀具轴向长度受限,易发生“甩刀”或让刀,导致曲面过切。五轴一次装夹不仅提升效率,更关键的是确保内腔基准统一,累积误差更小。对于复杂曲面占比>30%的零件,五轴是更稳妥的选择。
退火温度过高会有什么后果?
Ti-6Al-4V若超过β transus(~995℃)长时间保温,晶粒将粗化。晶粒过大(>100μm)会显著降低断裂韧性,增加疲劳裂纹萌生概率。推荐亚临界退火(900-950℃),保留细小初生α相,平衡强度与韧性。每炉退火需做金相粒度级评定,晶粒度≥5级。
加工冷却液可以用水基吗?
水基冷却液需谨慎。钛合金对氯离子敏感,若冷却液含氯(如某些防锈剂),残留液膜在退火高温下引发应力腐蚀开裂。推荐使用全封闭MQL(微量润滑)或纯油基冷却,退火前必须做脱脂与烘干,表面离子含量检测≤10ppm。
如何确保髋关节球头的“镜面”效果?
镜面效果=精加工(Ra≤0.4μm)+电解抛光(Ra≤0.1μm)+超声清洗。CNC只能做到半镜面,真正的镜面依赖电化学抛光。抛光槽液需定期补充,电流密度控制在5-10 A/dm²,抛光时间3-5分钟,避免过抛导致尺寸缩小超差。
供应商需要具备哪些资质?
医疗级加工商需通过ISO 9001与ISO 13485双认证,具备洁净装配车间(若涉及焊接/打磨),退火炉需带温度均布性验证(TUV校准)。设备侧,五轴机床需配热误差补偿系统,CMM需经计量院检定。选择供应商时,索要其同类髋关节件全批次CMM报告与金相图谱,验证过程能力。
结论:以工艺链完整性赢得信赖
钛合金髋关节件的定制,不是单纯拼设备或拼公差,而是拼“材料-加工-热处理-检测”全链路的工程闭环。五轴加工解决效率与基准统一,退火解决硬化与应力,电解抛光解决生物相容性与外观。选择供应商时,重点考察其对退火曲线的把控能力、金相验证的完整性、以及批量外观一致性的SPC数据。若您的项目正处于打样或量产爬坡阶段,可将髋关节图纸发送至工程团队,获取包含五轴路径与退火方案的专属DFM评估与报价。



