CNC加工板类零件时,平面度是核心质量指标,直接影响装配间隙、密封性能与视觉外观。本文针对工程师与技术采购,系统解析平面度误差的来源、5轴铣削与3轴铣削的工艺差异、材料选型对变形的影响,并提供从工艺设计到出货检验的实操要点,助您规避超差风险,实现高精度批量一致性。
平面度公差要求与常见失效模式
在精密板类零件中,平面度公差通常控制在0.01–0.05 mm区间,具体取决于应用场景。例如,半导体设备中的基座要求≤0.02 mm,而3C外壳装饰板可放宽至0.05 mm。常见失效包括:局部翘曲(由内应力释放引起)、边缘翘起(装夹应力残余)、波纹纹(刀具路径不当或主轴跳动)。这些缺陷往往在粗加工后、精加工前已埋下伏笔,若未在工艺阶段干预,后续抛光或表面处理会放大视觉瑕疵。
材料特性对CNC板件平面的影响
不同金属与工程塑料的线膨胀系数、弹性模量及切削热敏感性,显著影响平面度稳定性。铝材(如6061-T6)导热好、切削轻,但易产生弹性恢复,卸载后可能回弹;不锈钢(如303)硬度高、韧性大,切削热易导致热变形;黄铜(如C360)易粘刀,需优化冷却;工程塑料(如POM、PEEK)热收缩大,需预补偿尺寸。选型时须结合厚度、形状复杂度与热处理状态,评估其加工后的尺寸漂移量。
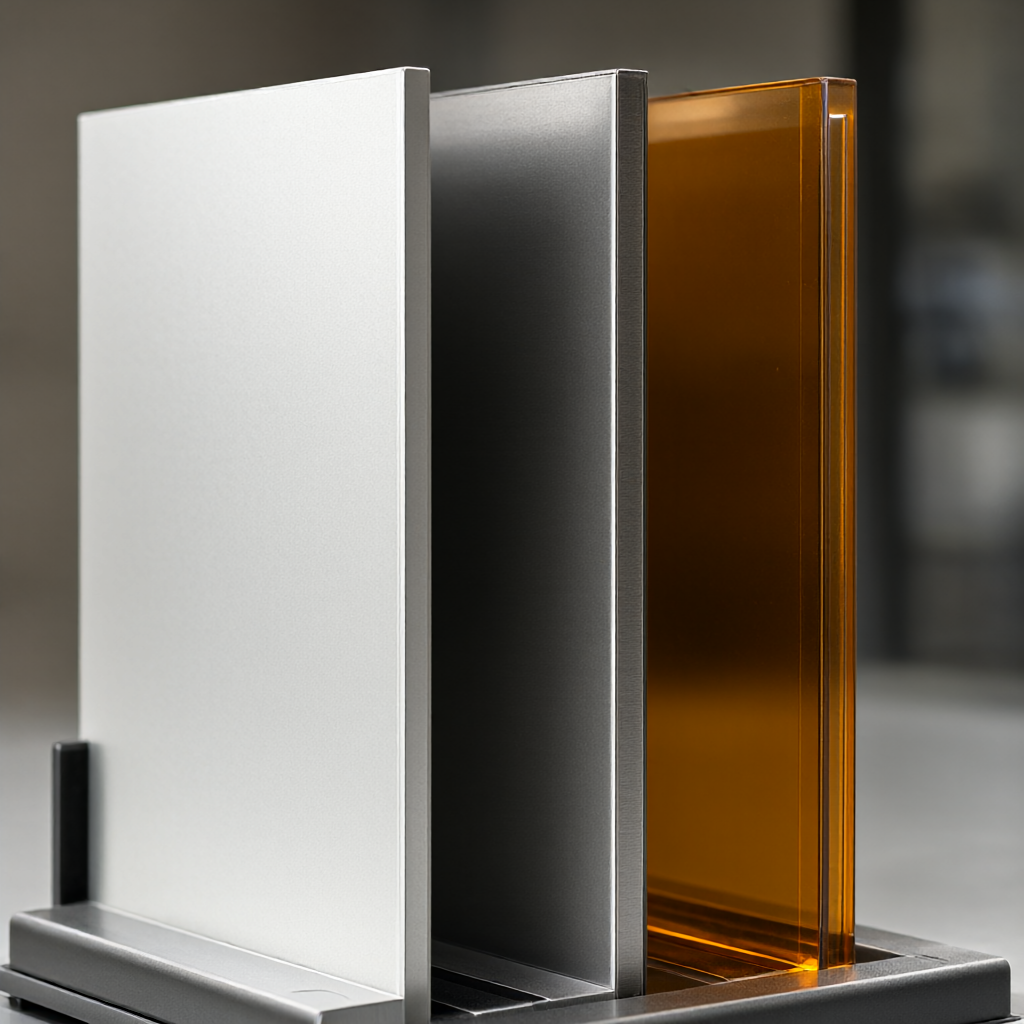 常见CNC板件材料材质对比
3轴与5轴铣削在平面度控制中的工艺对比
5轴联动加工可通过优化刀轴姿态,使刀具始终垂直于工件表面,减少侧向分力,显著提升薄壁或带斜面包(≤15°)板件的平面度。3轴铣削对大平面效率高,但在深腔或边缘区域易因刀具弯曲产生“让刀”,导致中凸或中凹。下表对比两种方案在典型场景下的表现:
3轴 vs 5轴铣削在板件平面度控制中的关键差异
| 维度 |
3轴立式铣削 |
5轴联动铣削 |
| 适用板厚 |
≥5 mm(刚性较好) |
≥3 mm(支持薄壁) |
| 最大平面度可达 |
±0.03 mm(大板) / ±0.02 mm(小板) |
±0.01 mm(全域一致) |
| 刀具姿态 |
固定Z轴垂直 |
动态倾斜,保持法向切入 |
| 边缘/斜面控制 |
易出现台阶或过切 |
平滑过渡,无阶梯感 |
| 装夹复杂度 |
低,适合批量 |
高,需夹具配合定位 |
| 典型失效风险 |
中凸/中凹、波纹纹 |
刀杆干涉、路径碰撞(需CAM验证) |
装夹与残余应力释放的实操要点
装夹方式直接决定工件在切削过程中的变形量。推荐使用真空吸附或柔性夹持垫,避免局部压紧导致弹性变形。对于铝板,建议在粗加工后释放夹持力,等待30分钟以上让应力稳定,再进行精加工。不锈钢件可采用热膨胀补偿:依据材料线膨胀系数(如304为17.3×10⁻⁶/°C),预设刀具半径补偿值。走心机与车铣复合设备在加工带轴类结构的板件时,应优先确保主基准面接触面积≥80%,抑制翘曲。
 真空吸附装夹方式示意图
表面光洁度与平面度的协同控制
高平面度常伴随高光洁度需求(如Ra≤0.4 μm)。粗加工留量需预留0.1–0.2 mm,精加工采用小切深(ap≤0.2 mm)、高转速(铝材8000–12000 rpm)、大进给比(f/z 0.1–0.15 mm)策略,避免热积聚。刀具选择上,涂层硬质合金立铣刀(如AlTiN)适合钢件,纯铝白刃刀适合铝件以防粘刀。每道精加工后必须进行全尺寸检测,尤其关注四角与中心的高差值,而非仅单点平面度。
出货检验标准与常见验收陷阱
验收应依据客户图纸明确的平面度符号(如∧0.02)及检测方法。推荐采用三坐标测量机(CMM)或光学平面干涉仪,而非仅靠平板+塞尺。塞尺法易因人为压力导致误判,尤其对Ra
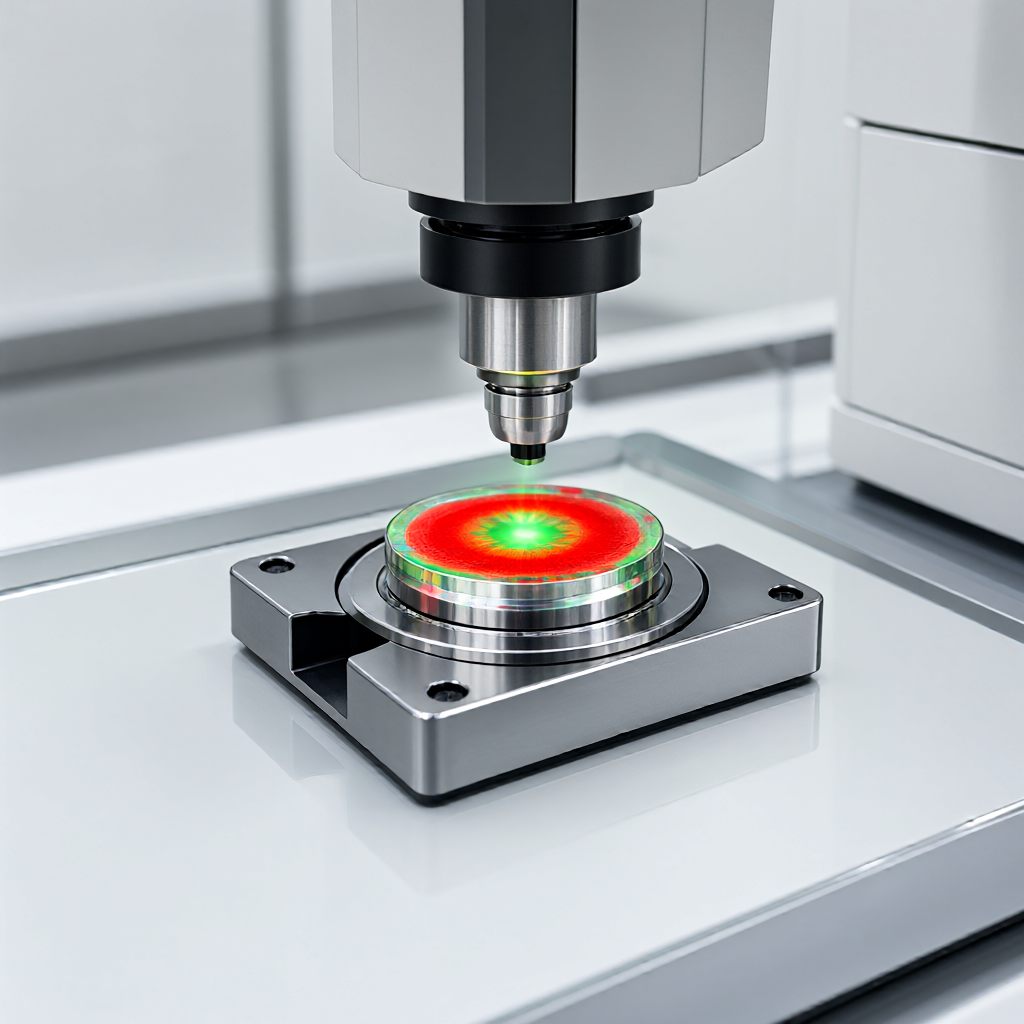 高精度光学平面度检测场景









