





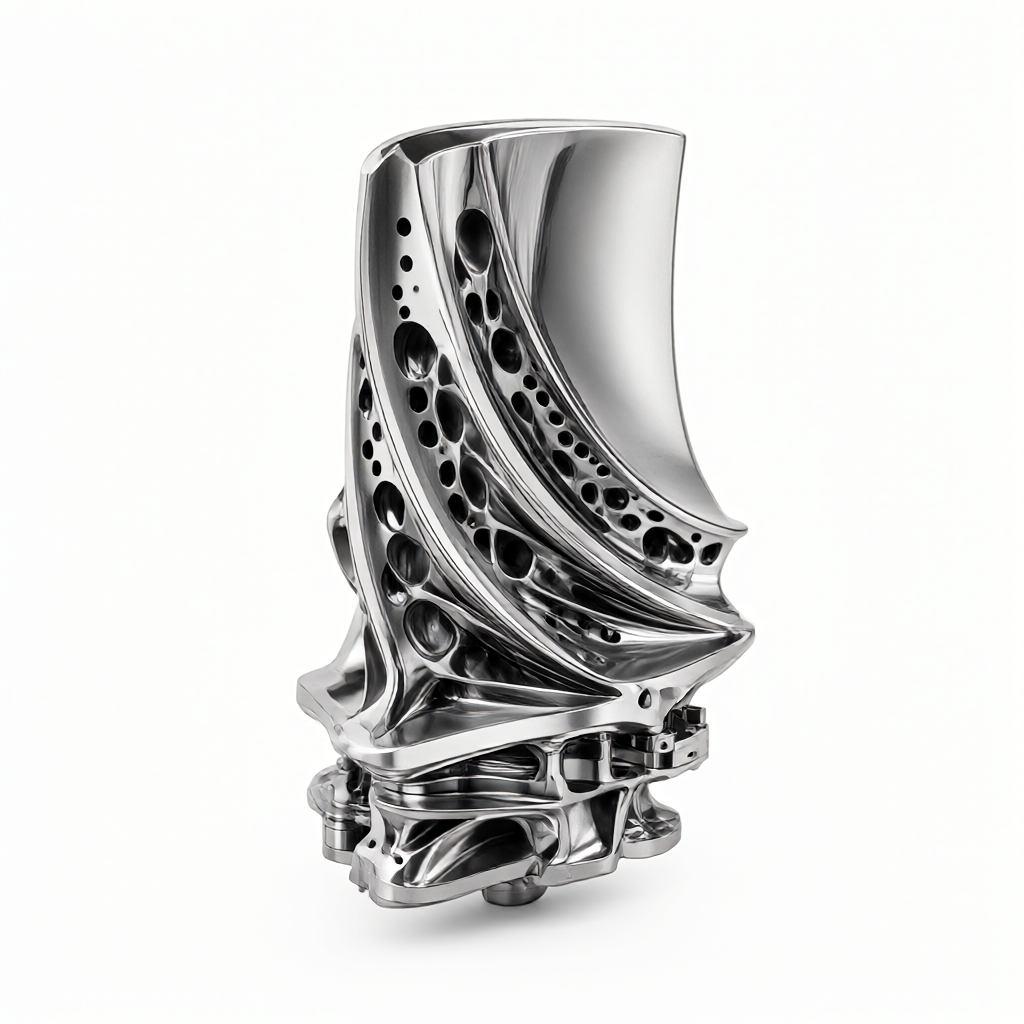
高温合金燃气轮机叶片的切削现状与核心难点
燃气轮机叶片作为热端核心部件,长期处于高温、高压及高转速的严苛服役环境中,对五轴CNC加工提出了极高的要求。这类叶片主要依赖镍基高温合金(如Inconel 718、Inconel 706)或钛合金制造。这类材料具有典型的“加工硬化”特性,常温硬度较高,且导热系数低,导致切削区热量集中,极易引发刀具快速磨损和工件表面热变形。对于技术采购与研发工程师而言,理解材料特性与加工瓶颈,是制定可行工艺路径、控制成本与确保交期的前提。在批量定制场景中,如何通过工艺优化突破材料限制,实现高光洁度与尺寸精度的双重达标,是工程对接中必须解决的核心问题。
镍基高温合金的切削性能特征解析
镍基高温合金在室温下屈服强度高,加工硬化系数大。以Inconel 718为例,其抗拉强度可达1100-1200 MPa,且切削热占比极高。在数控车削或铣削过程中,由于材料导热性差(约为碳钢的三分之一),摩擦热无法及时散失,集中在刀尖处,导致刀具涂层的化学扩散磨损加剧。此外,叶片的复杂空气动力学型面(如扭转变形)要求刀具具有极高的几何精度,且加工过程中的振动(颤振)极易在薄壁区域产生残余应力,影响叶片的最终动平衡性能。因此,切削参数的选择不能单纯依赖经验值,必须结合材料微观组织状态(如固溶处理后的晶粒度)进行动态调整。
刀具选择与磨损机理
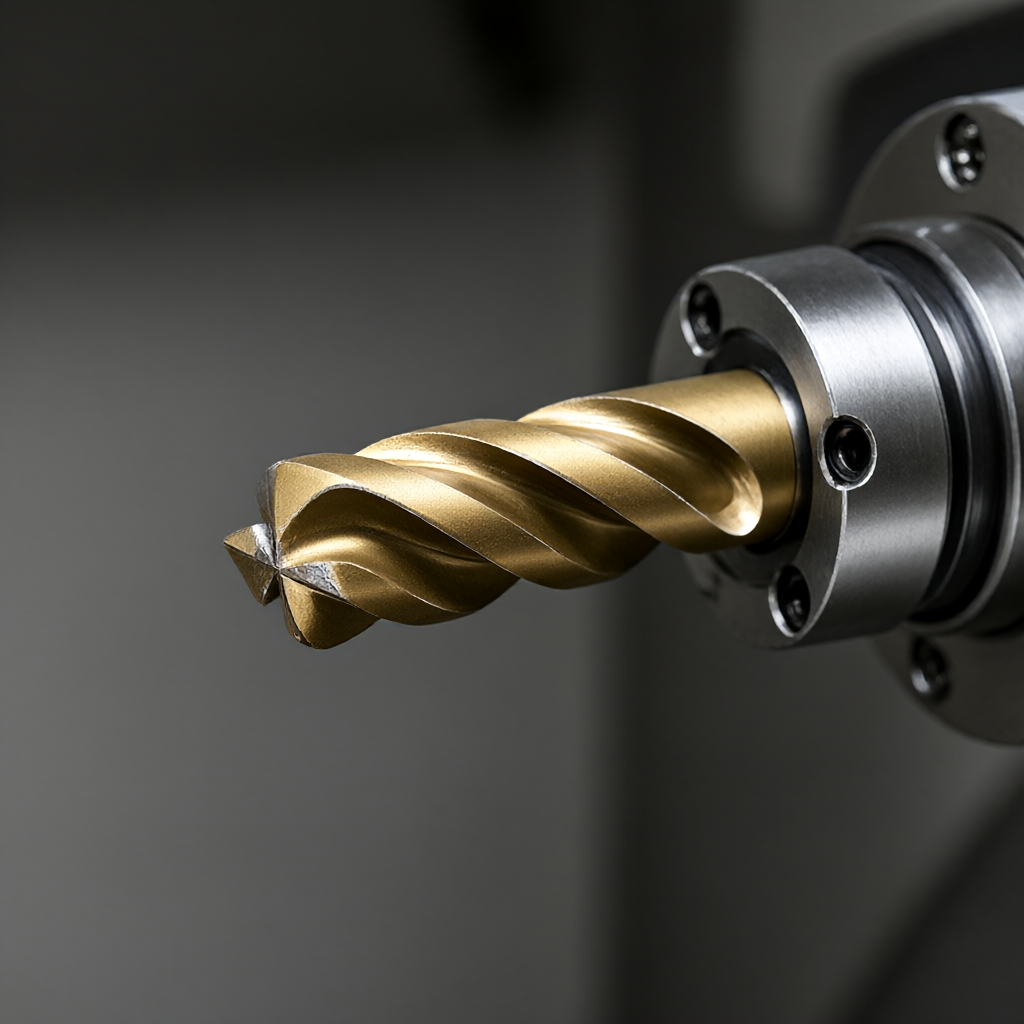
加工高温合金通常选用硬质合金或陶瓷刀具,表面需涂覆TiAlN、AlTiN或ZrN等复合涂层以降低摩擦系数并提高热稳定性。磨损模式多为粘结-磨损与扩散磨损的叠加。在批量生产中,刀具寿命的波动直接影响批量一致性,需建立严格的刀具寿命管理模型,并配合在线测长系统进行实时补偿。
五轴联动加工路径优化策略
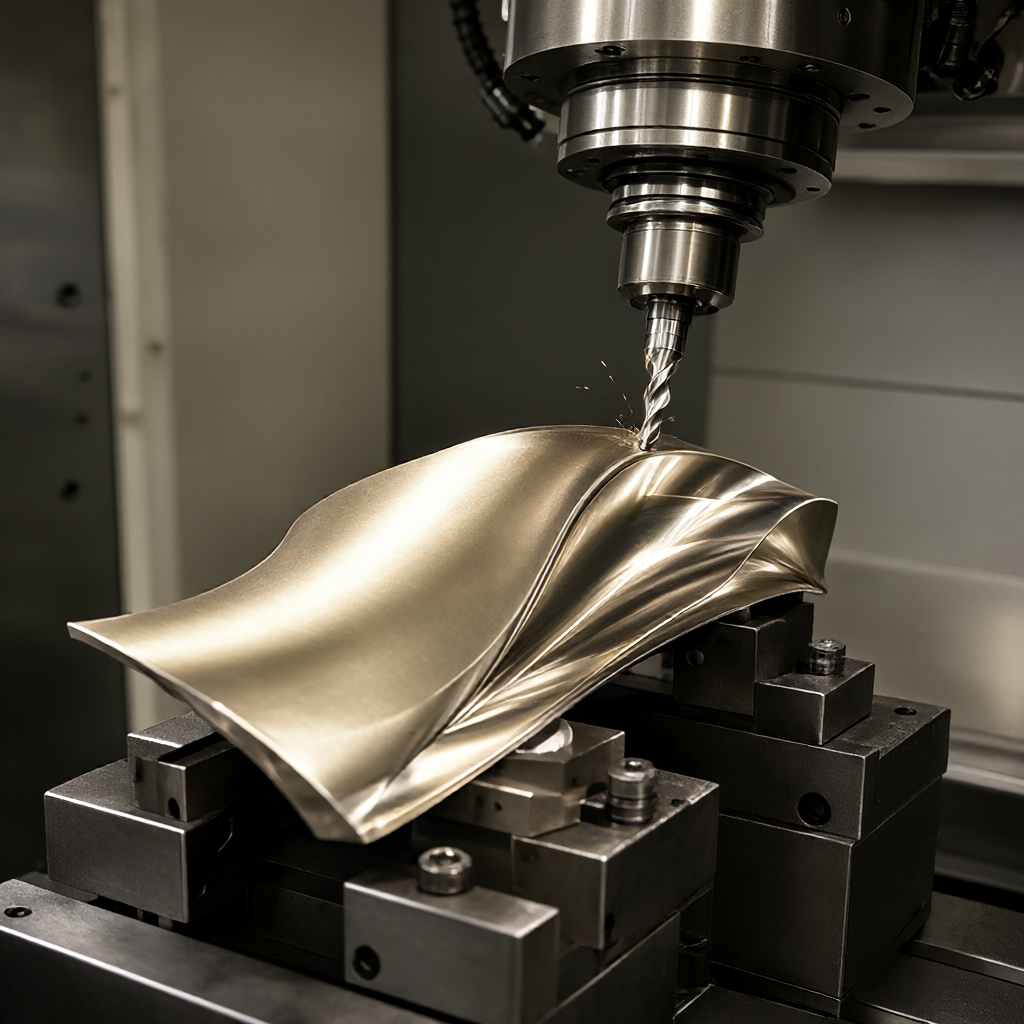
燃气轮机叶片多为变截面扭曲体,常规三轴加工难以避免“刀尖加工”现象,即刀具以刀尖点切入型面,这不仅加工效率低,且极易造成表面波纹度和刀路接痕。五轴CNC加工通过摆头和摆台,使刀具主轴与叶片型面保持较佳入射角,实现“侧铣”或“斜铣”,从而显著提升表面光洁度。路径规划上,通常采用“顺铣”策略,将切削力方向指向材料内部,减少让刀效应。针对叶片吸排气边等薄壁特征(壁厚常小于2mm),需采用多步深控深分层粗加工,避免局部切削力突变导致的变形或振纹。
后倾角与侧倾角配置
在加工叶片前缘和后缘时,合理设置刀轴的后倾角和侧倾角至关重要。一般建议后倾角设置在5°-15°之间,以优化刀具与工件的接触状态;侧倾角则根据叶片弦长和扭转角动态调整,确保刀具在薄壁区域有足够的支撑,降低让刀量。对于ShowyMetal这类具备5轴加工能力的企业,通过 CAM 软件的高级仿真功能,可以预先干涉检查,避免刀具与工装发生碰撞。
切削参数对比:铣削与车削的工艺差异
虽然叶片主体通常以五轴铣削为主,但部分轮毂、平台或轴套区域可采用数控车削或走心机加工。不同的加工方式对应截然不同的参数选择。以下表格对比了两种主流方案在加工高温合金叶片组件时的工艺特征:
| 对比维度 | 五轴联动铣削 | 数控车削(含走心机) |
|---|---|---|
| 适用部位 | 叶片吸排气边、型面、根部榫头 | 轮毂、轴系连接部位、非扭转结构 |
| 切削速度 | 100 - 200 m/min(硬合金刀具) | 150 - 300 m/min(CBN刀具) |
| 进给速度 | 0.05 - 0.2 mm/rev | 0.08 - 0.3 mm/rev |
| 刀轴控制 | 动态倾斜,保持侧铣 | 固定轴向或径向 |
| 表面粗糙度 | Ra 0.8 - 1.6 μm(精铣) | Ra 0.4 - 0.8 μm(精车) |
| 优缺点 | 灵活性强,可加工复杂型面;成本高,编程复杂 | 效率极高,适合回转体;受限于形状,无法加工扭转特征 |
从表格数据可以看出,五轴铣削在形面控制上具有较为优势,特别适合薄壁和扭转叶片;而车削在材料去除率上表现更好,适合用于叶片前端的非型面区域。在实际生产中,往往采用“车铣复合”工艺,先用车削去除大部分余量,再通过五轴铣削精修型面,以实现效率与精度的平衡。
刀具磨损监控与在线检测技术
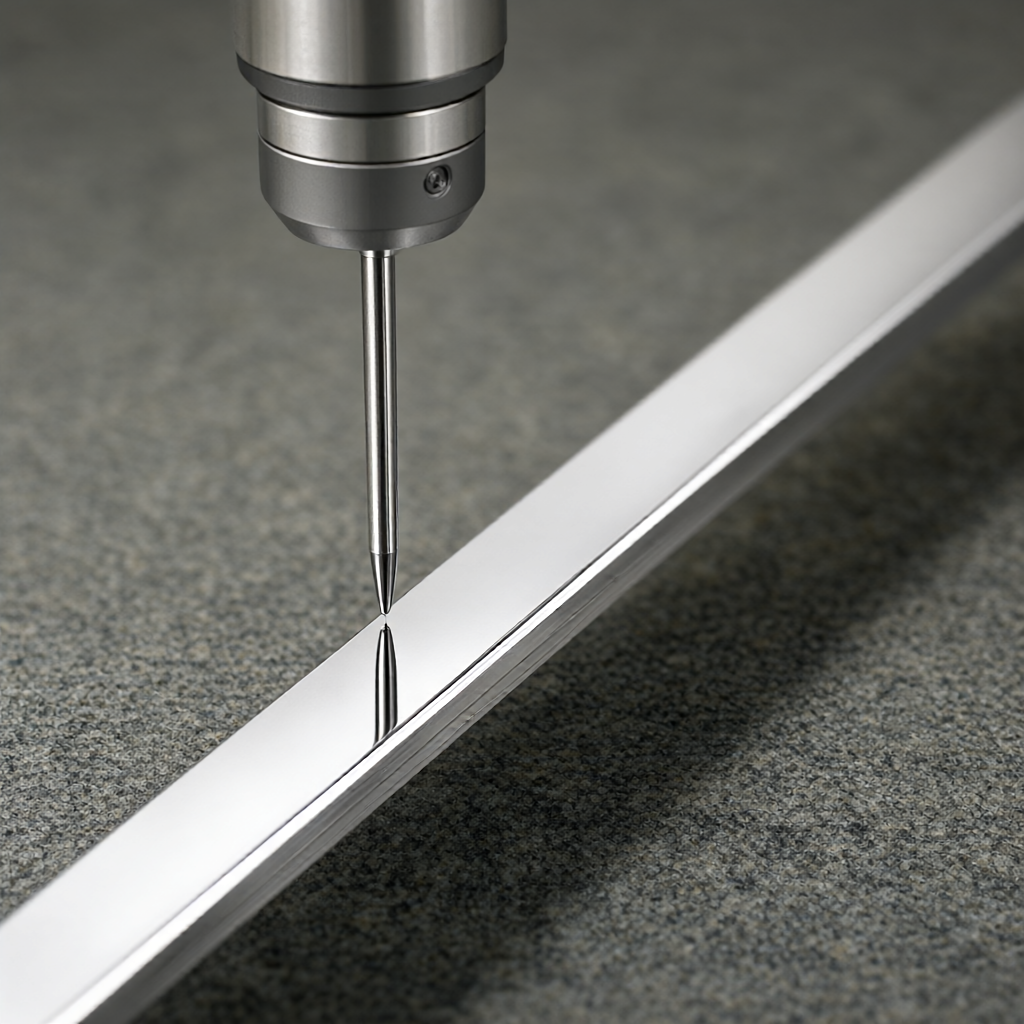
高温合金切削过程中,刀具磨损是不可逆的累积过程。为确保批量一致性,必须引入在线检测机制。除了传统的测头外,目前工程实践中常利用主轴功率监测法,通过实时分析切削功率的上升趋势来预判刀具磨损状态。当功率稳定超过设定阈值(例如标准值的110%)时,系统自动报警并强制换刀。同时,叶片加工完成后需进行严格的全尺寸检测。对于ShowyMetal这样的精密CNC定制商,配备三坐标测量机(CMM)和光学测量设备是标准配置。CMM用于检测叶片型面的面差和榫头尺寸,而粗糙度仪则用于评估表面光洁度是否达到 Ra 0.8μm 甚至更优的水平。检测数据需留存,以便进行过程能力(Cpk)分析,确保批次间的稳定性。
应力消除与最终验收标准
切削加工会在叶片内部引入残余拉应力,高温合金对此极为敏感,易导致后续服役中产生低周疲劳裂纹。因此,五轴CNC加工完成后,必须经过去应力热处理(通常在中温区间长时间保温)以释放内应力。验收环节不仅看图纸尺寸,更看表面质量。ShowyMetal在批量生产中强调外观品质,要求叶片表面无刮痕、无接痕,且光洁度高。这意味着从粗加工到精加工,每一步都需严格控制切削参数,避免粘刀现象。对于技术采购而言,供应商能否提供包含尺寸、粗糙度及去应力证明的完整检测报告,是判断其过程能力的关键依据。选择具备成熟检测与修正能力的厂家,能大幅降低项目风险。
如何向供应商提出有效的加工需求?
问:加工燃气轮机叶片,除了图纸还需要提供哪些信息?
答:除了完整 CAD 模型和二维图纸,建议提供具体的材料牌号及热处理状态(如固溶时效),以及关键部位的质量要求(如探伤标准)。对于薄壁区域,最好标注出需要加强监控的振纹风险区。
不同硬度状态对加工有何影响?
问:材料硬度不同,切削参数需要大幅调整吗?
答:是的。高温合金在软态和热态下切削阻力差异极大。通常供应商会根据材料牌号推荐相应的切削液浓度和转速。硬态材料建议使用 CBN 陶瓷刀具,软态则多用涂层硬质合金,进给量需相应降低。
如何确保批量叶片的动平衡性能?
问:批量生产叶片,如何确保动平衡一致性?
答:动平衡主要取决于叶片质量分布的均匀性。这需要供应商在批量生产中严格管控切削余量一致,并进行去应力处理消除变形。同时,建议要求供应商提供首件报告及批次抽检的重量/动平衡数据,确保 Cpk 值达标。
五轴加工的成本控制有哪些手段?
问:五轴加工成本高,如何优化性价比?
答:可以通过优化机加路径减少空行程,利用“车铣复合”替代部分纯铣削区域来降低工时。此外,合理的刀具选型能减少换刀频率。采购方应与供应商进行 DFM(可制造性设计)审核,在设计阶段就剔除难以加工的结构特征。
表面光洁度不达标的常见原因?
问:为什么叶片表面经常出现波纹或粗糙度超标?
答:常见原因包括:刀具磨损未及时更换、主轴冷却不足导致热变形、以及未采用正确的刀轴倾角导致“刀尖切削”。要求供应商提供粗糙度仪的检测报告,并说明其采用的冷却方式(如微量润滑 MQL 或高压内冷)是关键。
总结
燃气轮机叶片的五轴CNC加工是材料科学、工艺路径与设备控制的综合体现。突破高温合金加工难点,关键在于科学的刀具选型、精细的五轴路径规划以及严格的过程检测。对于致力于提升产品可靠性的工程师与采购人员,选择具备丰富高温合金加工经验、完善检测体系且注重外观一致性的合作伙伴至关重要。如果您面临高温合金叶片的定制加工挑战,欢迎发送详细图纸与技术指标,我们将提供专业的工艺评估与报价服务。



