





五轴CNC加工涡轮机械零件的切入点:从刚性到主轴
在航空发动机叶片、燃气轮机叶轮及精密泵阀等涡轮机械领域,五轴CNC加工是解决复杂曲面的核心路径。然而,许多工程师和采购方在询价时容易陷入误区:只看机床五轴功能,忽略动态刚性分析与主轴选型对表面质量的深层影响。本文结合 ShowyMetal 在 72 台 CNC 设备集群上的量产经验,深入解析如何通过动态刚性评估与精准的主轴选型,确保在 Ra0.4μm 的高光洁度要求下,实现 ±0.01mm 的尺寸精度与批量一致性。
涡轮机械零件加工中的动态刚性挑战
涡轮机械零件通常由钛合金(如 Ti-6Al-4V)、高温合金或精密不锈钢制成,这些材料刚性高、导热差,切削时易产生振动。传统的静态刚性指标(如机床工作台刚度)无法完全预测高速切削下的表面质量。
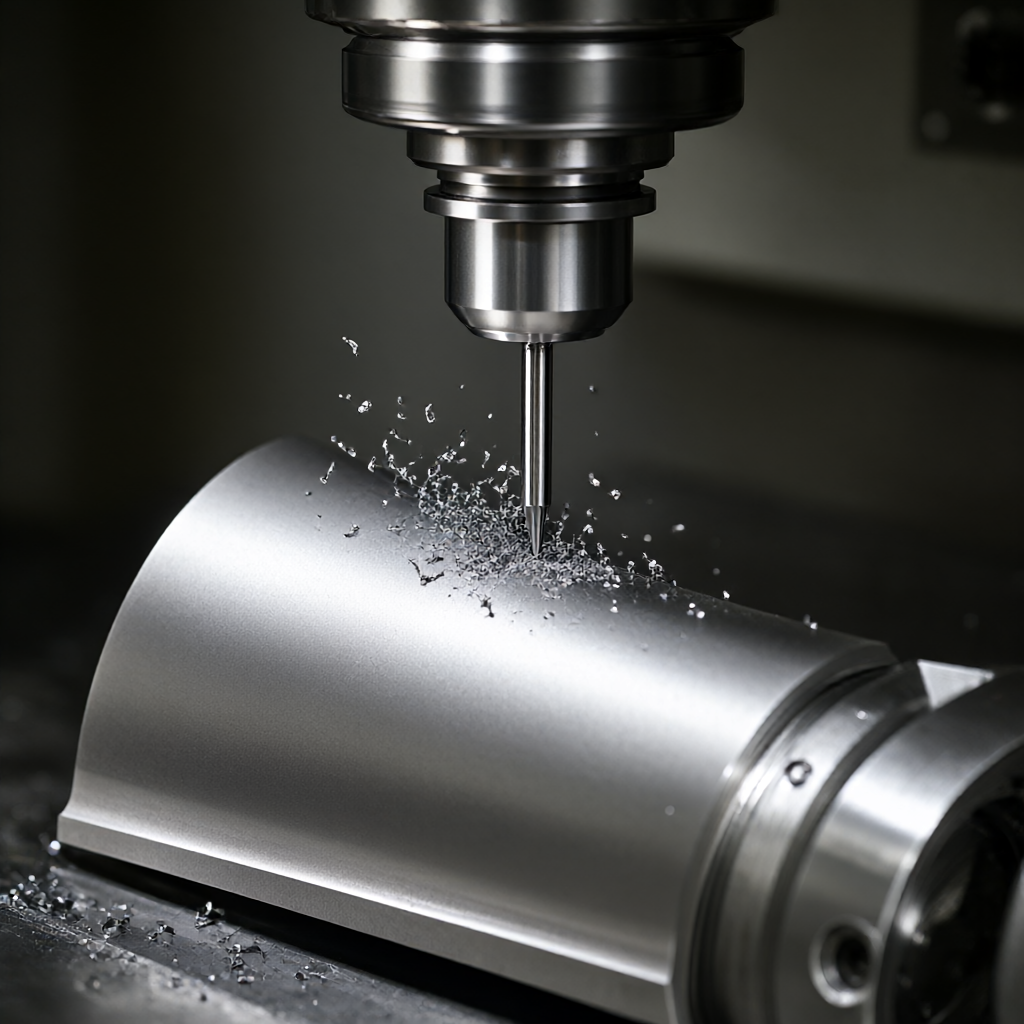
- 动态模态分析:我们需要识别机床-工件-刀具系统的固有频率。若主轴旋转到该频率附近,会发生共振,导致刀纹深度增加,甚至产生微崩边。
- 薄壁件变形:涡轮叶片或叶轮往往壁厚极薄,切削力引起的瞬态变形量可能超过 ±0.01mm 的公差带。动态刚性不足的机床会导致“让刀”效应,造成尺寸漂移。
对于采购方而言,确认供应商是否具备基于 FEM(有限元分析)的切削仿真能力,比单纯询问“能不能做”更为关键。这直接决定了首件合格率与批量稳定性。
主轴选型对加工精度的决定性影响
主轴是五轴机床的心脏,其热伸长特性与固有频率直接决定加工极限。在涡轮机械零件的精加工阶段,主轴选型需重点关注以下参数:
高速主轴的温升控制
高速切削(Spindle Speed > 24,000 RPM)会产生显著热效应。普通风冷或油冷主轴热稳定时间长达 4-6 小时,而涡轮叶轮加工往往需要在短批次内完成。ShowyMetal 采用的恒温油冷主轴,可将热伸长量控制在 5μm 以内,有效补偿了尺寸漂移。
固有频率与共振避免
选型时需避开工件固有频率。若主轴固有频率过低(如低于 100 Hz),在高进给率下易激发振动。对于薄壁涡轮零件,建议选用固有频率 > 200 Hz 的主轴,并配合高刚性刀柄系统,以确保在 3 轴/5 轴联动时的轨迹平滑度。
不同主轴配置方案对比与适用场景
根据涡轮机械零件的批量与精度需求,我们对比了两种主流的主轴配置方案,供工程选型参考:
| 对比维度 | 高速电主轴(Direct Drive) | 机械主轴(Belt/Shaft Drive) |
|---|---|---|
| 最高转速 | 20,000 - 40,000 RPM | 通常 < 12,000 RPM |
| 适用加工类型 | 精加工、钻孔、铣小直径腔体(Ra0.4-0.8μm) | 粗加工、大直径端面、高强度去料 |
| 热稳定性 | 需配合恒温系统,热变形较小 | 热变形较大,需长时间恒温 |
| 动态刚性 | 高,适合薄壁件 | 极高,适合抗振要求高的粗加工 |
| 批量一致性 | 高,受温度影响小 | 中,需频繁校准热伸长 |
工程建议:对于涡轮叶轮等高精度批量件,推荐采用“粗精分离”策略:利用机械主轴或高功率主轴进行快速去料,随后换至高速电主轴进行最终精加工。这种策略既保留了动态刚性优势,又确保了表面光洁度。
从 DFM 角度优化五轴刀具路径
优秀的动态刚性不仅来自机床,更来自刀具路径策略。在五轴加工涡轮机械零件时,ShowyMetal 的工程团队会通过 DFM(可制造性设计)审查优化以下条件:
- 轴向进刀限制:在薄壁区域,限制刀具轴向切入深度,避免局部应力集中导致变形。例如,将 Z 轴进刀步距控制在 0.1mm 以内。
- 主轴摆角优化:避免刀具与机床立柱发生碰撞,同时保持主轴轴位处于较佳刚性区间(通常摆角 30°-60° 之间刚性较好)。
- 空行程分离:利用 5 轴联动功能优化空行程,缩短非切削时间,减少机床在低速下的热漂移累积。
通过仿真软件验证刀具路径与机床运动学的干涉,可以将加工误差控制在理论范围内。这种前置的工程分析,是避免批量生产中出现“刮痕”或“尺寸超差”的关键。
验收标准:如何判定动态刚性是否达标
作为采购方,在接收涡轮机械零件时,除了常规的尺寸报告(CMM 报告),应要求供应商提供以下基于动态过程的检验数据:
- 表面粗糙度分布:不仅看 Ra 平均值,更要看 Ra 在叶片前缘、后缘及冷却孔周围的分布一致性。Ra0.4μm 的要求意味着峰谷差值需严格受控。
- 形位公差分析:对于叶轮,重点检查平面度(Flatness)与同轴度。动态刚性不足往往表现为边缘翘曲,形位公差超差率会显著高于普通零件。
- 微观金相检查:对于高温合金零件,需检查切缝面是否有微裂纹或塑性流变层,这是切削热与动态振动留下的痕迹。
ShowyMetal 具备三坐标测量机、光学测量与粗糙度仪等检测手段,能够按 100% 全检或 AQL 标准出具符合 ISO 9001 体系的质量报告,确保交付的每一个涡轮机械零件都经得起动态刚性视角的推敲。
常见问题 FAQ
五轴CNC加工涡轮零件时,如何平衡效率与动态刚性?
通常采用“粗精分离”策略。粗加工阶段优先效率,利用大直径刀具和较低转速;精加工阶段优先刚性,提高主轴转速至 20,000 RPM 以上,降低切深至 0.1-0.2mm,以抑制振动。
钛合金涡轮叶片加工中,主轴热伸长会导致什么后果?
热伸长会导致 Z 轴尺寸漂移,典型值在 10-20μm 之间。若不进行恒温控制或补偿,会导致叶片厚度超差或前缘厚度不足。建议供应商具备热误差在线补偿功能或恒温车间环境。
批量生产涡轮机械零件,如何确保外观一致性(无刮痕)?
关键在于刀柄动态平衡(G0.25 级以下)与刀具后角优化。ShowyMetal 在批量生产中严格执行首件确认与制程巡检,通过 100% 全检剔除瑕疵品,确保高光亮面与无刮痕的外观品质。
是否可以使用车铣复合代替五轴铣削加工涡轮轮毂?
对于对称性的轮毂零件,车铣复合效率高且刚性好。但复杂的非对称叶片曲面仍需依赖五轴铣削。ShowyMetal 拥有车铣复合与五轴加工中心,可根据零件几何特征选择最经济的工艺路线。
询价时,除了图纸,还需要提供哪些参数?
建议提供材料牌号(如 Inconel 718、Ti-64)、批量数量、目标公差(如 ±0.01mm)、表面粗糙度(如 Ra0.4μm)及表面处理要求(如阳极氧化)。这些信息有助于供应商快速评估动态刚性风险并给出精准交期。
结论与行动号召
五轴CNC加工涡轮机械零件,不仅是机床参数的堆叠,更是动态刚性分析、主轴选型与刀具路径优化的系统工程。ShowyMetal 凭借 72 台 CNC 设备的集群优势与丰富的工程对接经验,能够在 15-25 天的交期内,提供具备高光洁度与批量一致性的精密零件。如果您正在寻找能够解决复杂曲面与薄壁件变形难题的合作伙伴,欢迎发送您的 CAD 图纸与详细技术要求,我们的工程团队将在 24 小时内提供基于动态刚性评估的 DFM 建议与报价。



