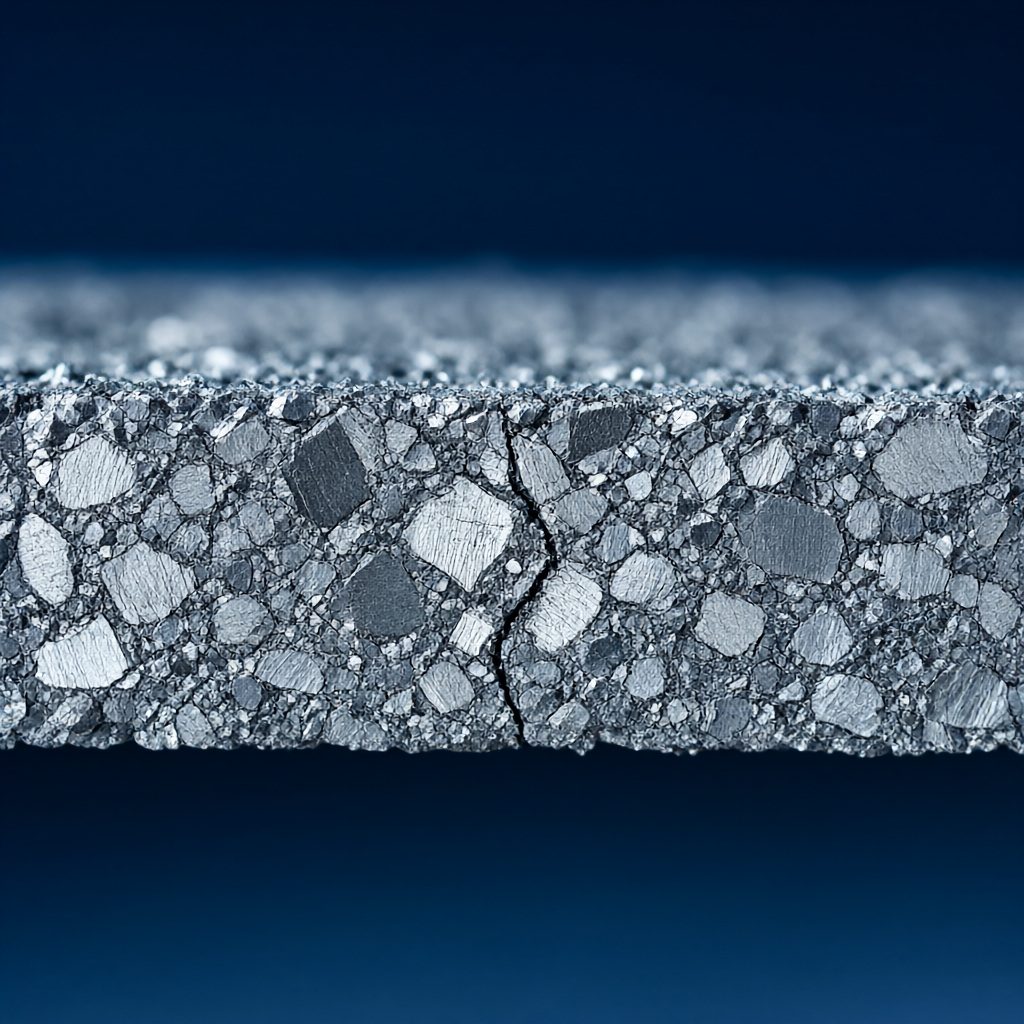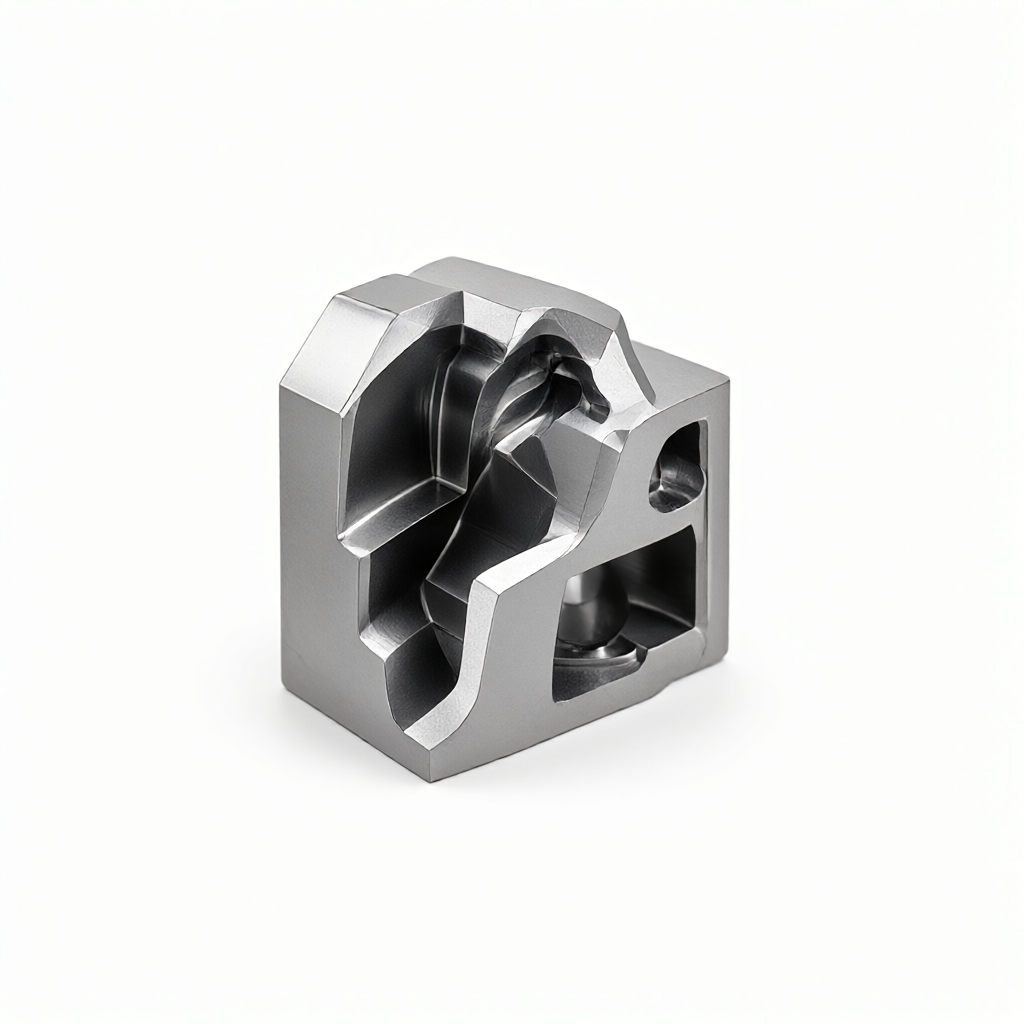
硬质合金CNC加工与磨削配合的核心逻辑
硬质合金(碳化钨)硬度高达HRA 89-94,传统切削刀具难以有效切削,因此工业界普遍采用“粗磨+精磨”的复合工艺路线。在精密零件定制场景中,CNC磨床配合专用砂带/磨轮,能够平衡材料去除率(MRR)与尺寸稳定性。若忽略磨削残余应力与热变形控制,后续装配公差极易超差。本文从工艺路径、参数窗口、表面完整性三个维度,解析硬质合金磨削配合的实际操作要点,帮助工程师在DFM阶段规避常见失效。
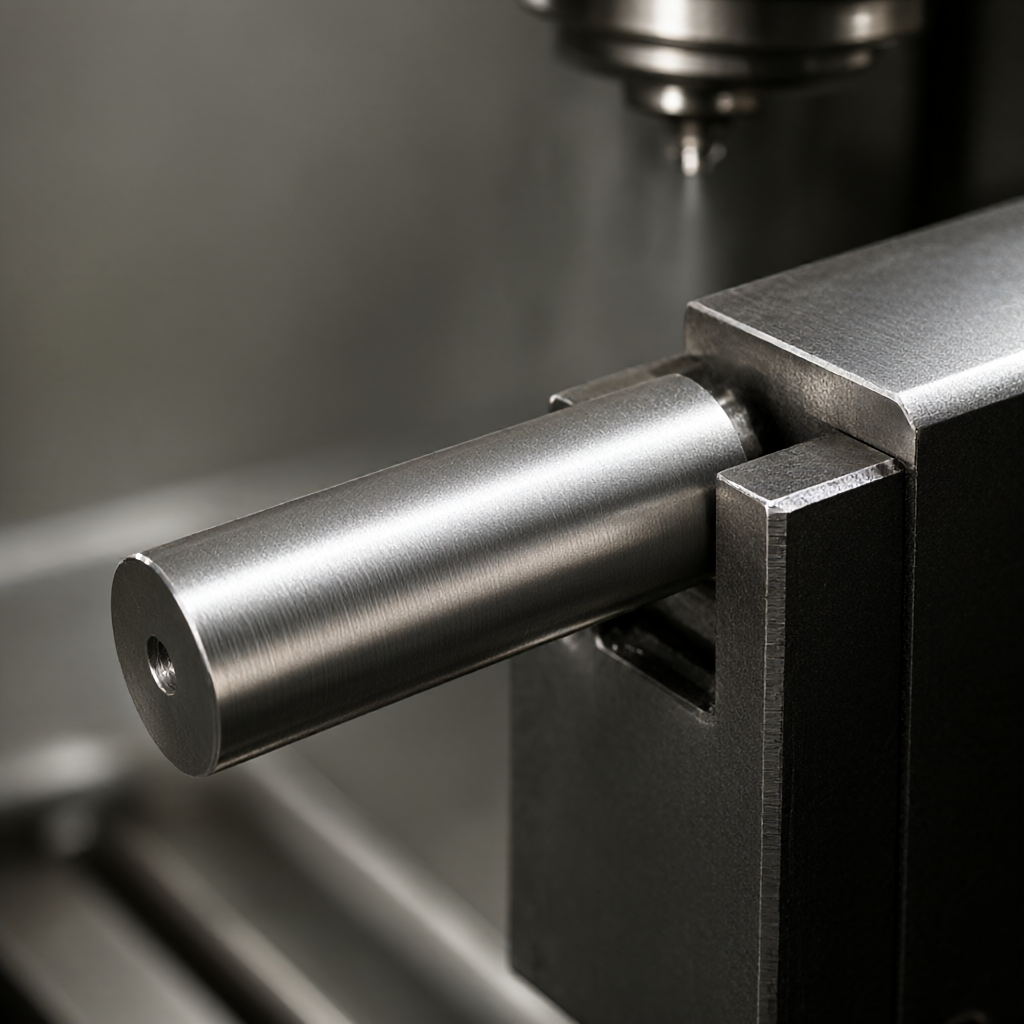
工艺路径选择:为何选择磨削而非切削
材料特性对加工方式的限制
硬质合金由碳化钨晶粒与钴/镍粘结剂构成,其断裂韧性低,切削时易产生崩边与裂纹扩展。相比之下,磨削属于微切削-挤压复合过程,单颗磨粒切削厚度极小(通常