





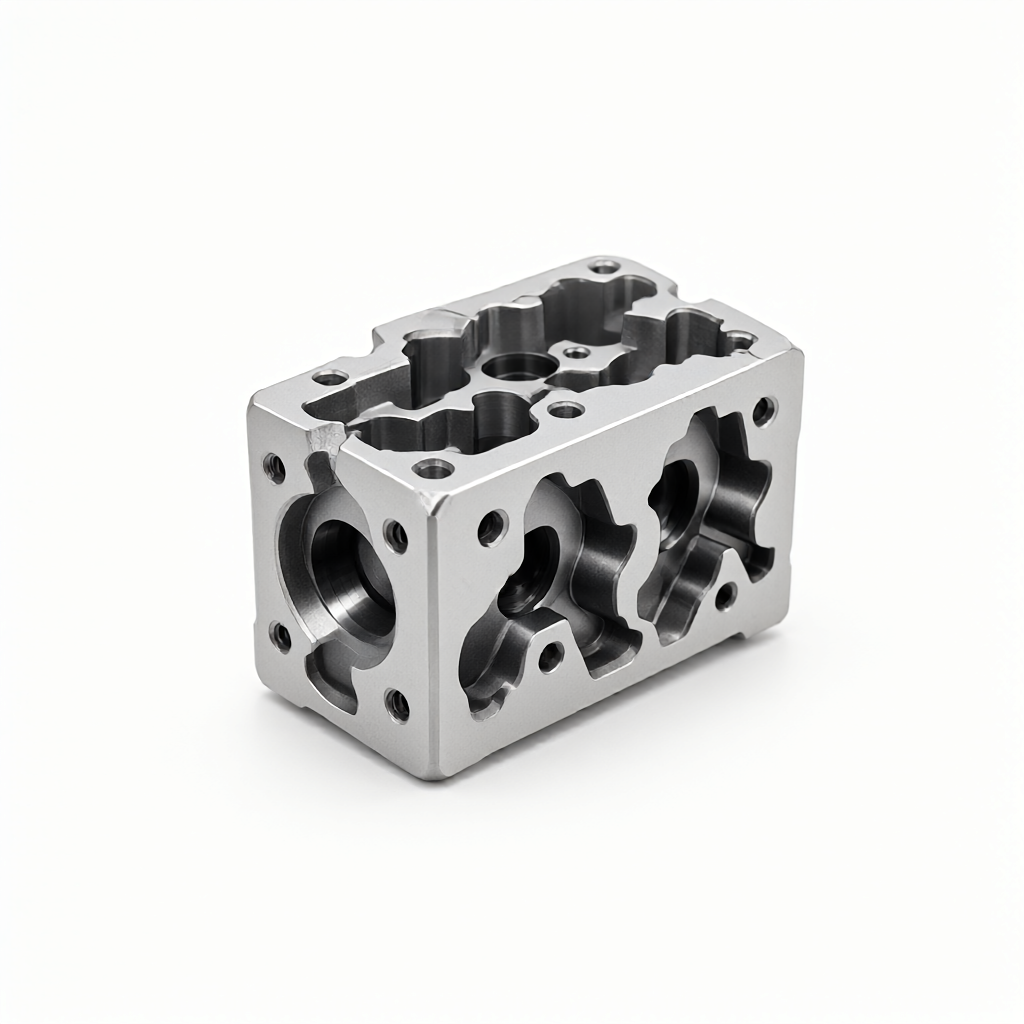
五轴CNC加工液压阀块的核心难点与加工顺序逻辑
在液压阀块的五轴CNC加工中,内腔复杂孔系的加工顺序直接决定零件的形位公差表现与表面质量。采购工程师常因忽略刀具干涉风险或刚性支撑不足,导致最终阀块报废或需二次修整。核心问题在于:如何在多方向、深孔、交叉孔的约束下,规划出稳定、可重复且符合装配要求的切削路径。
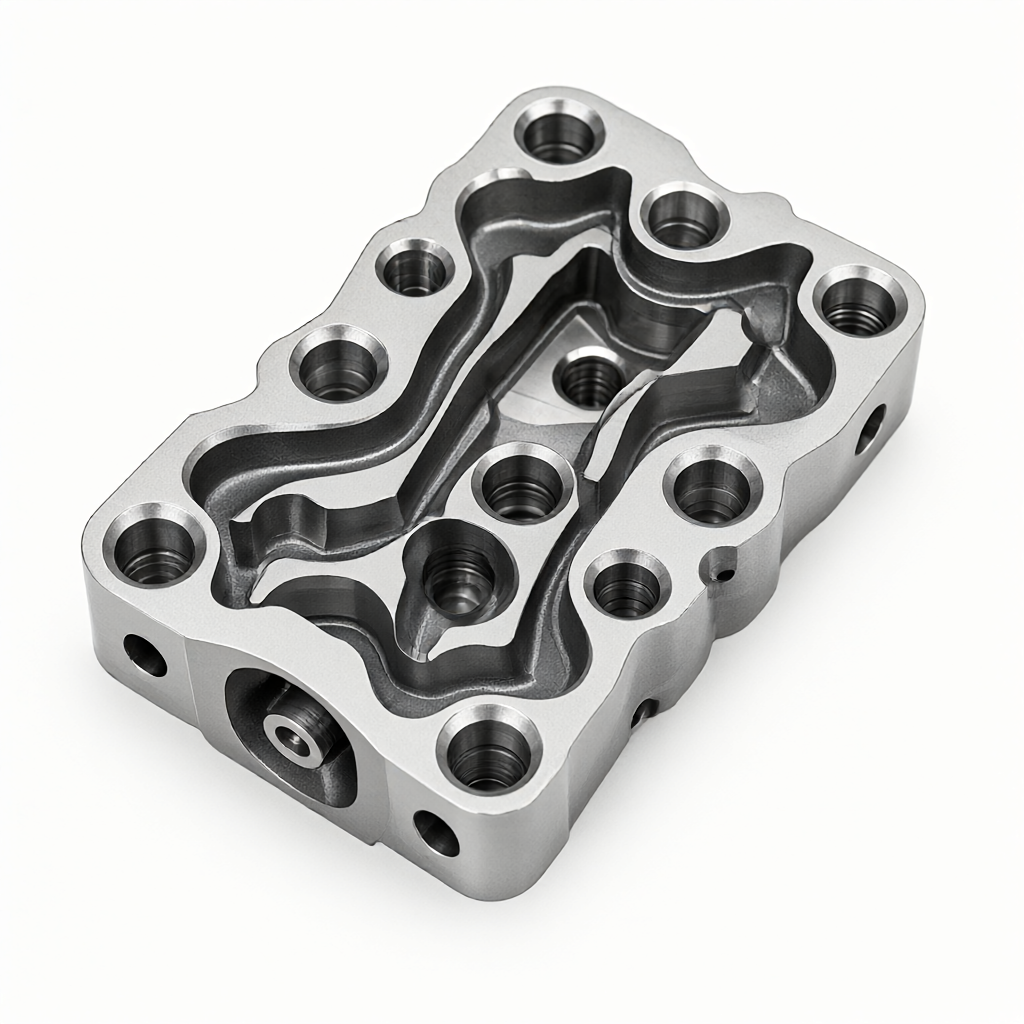
液压阀块通常由高强度合金钢(如42CrMo或30CrMo)或不锈钢(316L)制成,硬度可达HRC 30-40。这类材料切削力大,散热差,且内腔结构往往包含多个非平行于主要坐标系的斜孔、交叉孔及盲孔。若加工顺序规划不当,极易出现以下失效模式:
- 刀具干涉:后置刀具与已加工面发生碰撞,导致刀具折损或零件表面划伤。
- 让刀与变形:悬臂长度过大导致刀杆刚性不足,引发“让刀”现象,使孔径偏差超过±0.01mm标准。
- 残余应力集中:先精后粗的逆向操作导致毛坯内部应力释放不平衡,尺寸在热处理后发生漂移。
因此,科学的加工顺序规划不仅是编程技巧,更是保障批量一致性的工程基础。对于技术采购而言,评估供应商能力时,应重点关注其是否具备基于五轴联动的仿真验证能力,以及能否提供首件三坐标数据与表面粗糙度报告。
材料特性对加工工艺窗口的限制
液压阀块的材料选择直接影响切削参数与顺序安排。42CrMo钢韧性好但加工硬化倾向明显,若切削速度过低或进给量过大,表面会迅速硬化,使后续精加工困难。建议粗加工采用大进给、中等转速策略,精加工则提高转速、降低进给,以减少塑性变形。
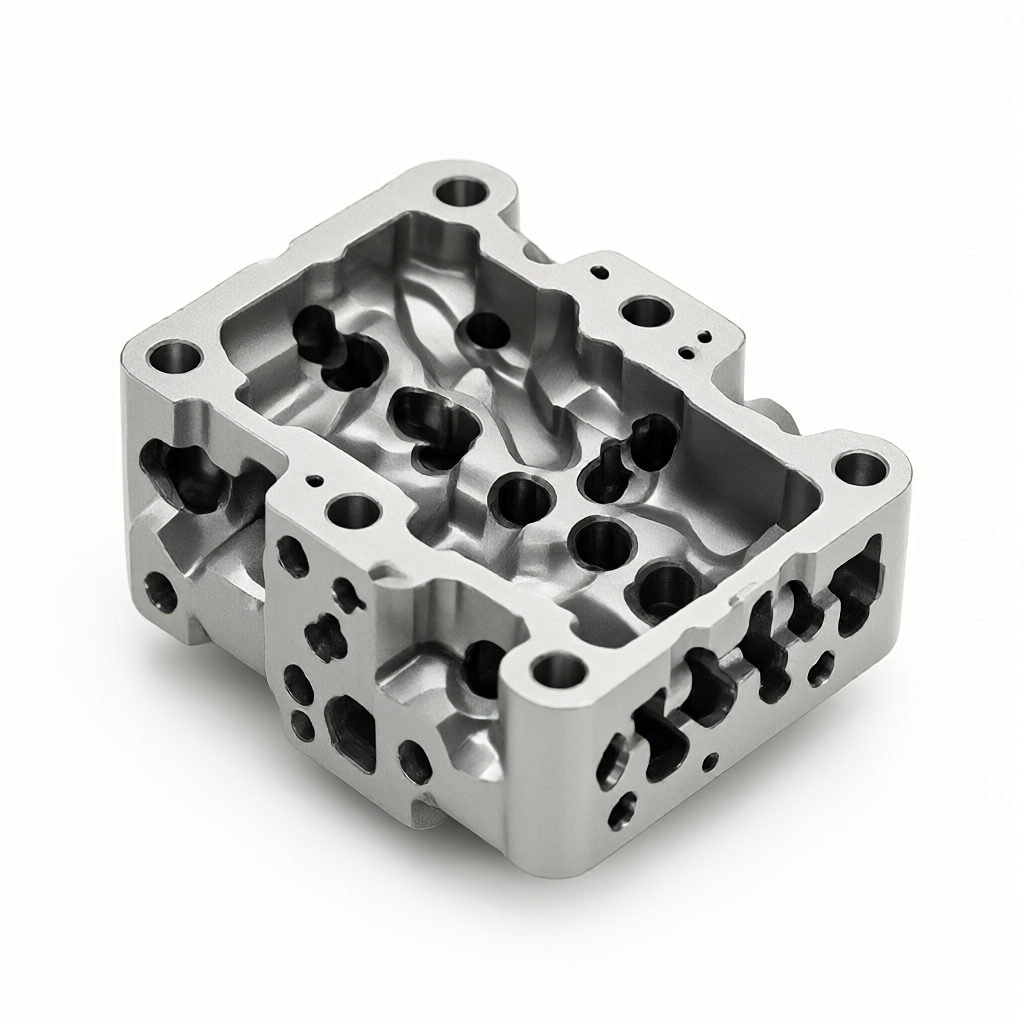
316L不锈钢导热系数仅为碳钢的1/3,切削区域高温易导致刀具涂层剥落。在五轴加工中,由于角度变化频繁,刀具重新切入时的冲击载荷大,需选用短刃长径比(L/D 0.8),需调整切入角度或缩短刀杆伸出长度。
技术采购在审核供应商方案时,应要求提供仿真报告截图及刀具刚性计算数据,这是判断其技术能力的关键证据,而非仅看图纸尺寸。
验收标准与常见缺陷规避
液压阀块的验收不仅是尺寸检测,更包含表面质量与功能测试。常见缺陷及规避方法如下:
尺寸超差
现象:交叉孔位置度偏差>0.05mm。
原因:装夹变形或热胀冷缩未补偿。
规避:采用多点柔性夹具分散夹紧力;加工环境温度控制在20±2℃,或进行温度补偿测量。
表面划伤
现象:内壁存在纵向或螺旋状划痕。
原因:切削颤振或刀具微崩刃。
规避:优化进给比避免共振频率;定期检测刀具磨损,设定强制换刀次数;确保冷却液流量充足(>80 L/min)以带走热量。
密封面泄漏
现象:平面度>0.01mm,导致垫片密封失效。
规避:平面度检测使用激光干涉仪或高精度水平仪;精加工后避免再次装夹,采用专用软爪或真空吸盘进行最终加工。
FAQ:液压阀块五轴加工常见问题
五轴CNC加工液压阀块的最小孔径限制是多少?
受限于刀具刚性,常规五轴铣削最小可稳定加工直径3mm的通孔。若需加工更小孔径(如2mm以下),建议采用专用钻攻中心或激光钻孔,或在五轴机床上使用超短刃微细铣刀,但成本会显著上升。
42CrMo钢液压阀块加工前必须热处理吗?
是的。42CrMo强度与韧性匹配要求高,通常需经过调质处理(Quenching and Tempering)至HRC 28-32区间再行切削。未经热处理的毛坯切削阻力大,且最终零件尺寸稳定性差。
如何验证供应商的五轴加工能力是否真实?
要求提供首件三坐标测量报告(CMM数据)、表面粗糙度实测值,以及刀具路径仿真截图。此外,可询问其是否具备在线补偿功能,能否在加工过程中通过测头自动修正刀具磨损。
批量生产中如何确保液压阀块的互换性?
关键在于夹具的一致性与机床的重复定位精度。正规厂商应使用专用工装夹具,并通过SPC(统计过程控制)监控关键尺寸的过程能力指数(Cpk>1.33),确保批次内尺寸波动控制在±0.005mm以内。
加工完成后是否包含表面处理?
液压阀块通常无需额外表面处理,但内部流道需进行电解抛光或酸洗钝化,以去除氧化皮并提高耐腐蚀性。若有外观要求,外部可加做阳极氧化或喷涂,但需注意涂层对尺寸的影响,需在公差中预留涂层厚度。
结论:从图纸到量产的工程化思维
五轴CNC加工液压阀块的核心价值,不仅在于“能不能加工出来”,更在于“能否以可预测的成本与质量稳定地批量交付”。加工顺序规划、材料匹配、仿真验证与过程控制,共同构成了精密制造的工程闭环。对于采购与研发工程师而言,选择具备完整工艺链与检测能力的合作伙伴,比单纯比价更具长期价值。若您有复杂的液压阀块或类似精密结构件,欢迎提供图纸进行工艺可行性评估与快速报价。



