





검사규격 및 가공 능력
LED 램프 컵의 열 방출 요구 사항을 위해, 우리는 부품이 열 설계와 조립 요구 사항을 모두 충족하는지 확인하기 위해 다음과 같은 커스텀 사양 및 공정 지원을 제공합니다.
- 재료 등급알루미늄 합금 6061 (좋 은 강도 , 구조 적 힘 부품 에 적합) , 6063 (순수 한 열 방출 부품 에 적합 한 전도성 및 열 전도도 균형) , 7075 (무거운 부하 브래킷 에 적합 한 고강도) ; 절연 격리 를 위한 PVC 또는 ABS 의 엔지니어링 플라스틱 .
- 치수 범위: 최소 가공 크기 1mm × 1mm × 1mm, 최대 가공 행정 400mm × 300mm × 200mm; 열 방출 지느러미 두께의 전형적인 값은 0.8mm-2.0mm이며 열 시뮬레이션 결과에 따라 조정할 수 있습니다.
- 정밀도 공차핵심 배합 표면 공차 ± 0 . 01 mm , 형상 공차 ≤ 0 . 02 mm ; 열 방출 영역 일관 성 무력화 배치 간 의 열 저항 의 일관 성 을 보장 하 기 위해 ± 1% 이내 에서 제어 됩니다 .
- 표면 처리색상 양극 산화 (두께 8 - 15 μ m) , 검정/은색 색상 양극 , 모래 매트 , 브러시 텍스처 , 선택 적 인 마이크 로 아크 산화 는 절연 및 러스티 을 향상 시킵니다 .
- 구조적 피쳐: 다중 방향 핀 , 중 구멍 펀칭 , 내부 스레드 치아 / 외부 치아 (M 2 - M 6 일반) , 위치 지정 핀 구멍 , 스냅 그립 구조 를 지원 합니다 ; 벽 두께 는 0 . 5 mm (리브 필요) 까지 최소 입니다 .
적용 가능한 산업 및 일반적인 애플리케이션
알루미늄 합금 히트싱크는 높은 전력 밀도에서 냉각 병목 현상을 해결하기 위해 다음과 같은 LED 조명 시나리오에서 널리 사용됩니다.
상업용 조명 및 실외 가로등
가로등 헤드 케이스에는 통합 냉각 베이스가 내장되어 있으며, 핀은 외부로 열을 방출합니다. 램프 컵의 뒷면에는 공기 대류와 함께 알루미늄 합금 라디에이터가 장착되어 있습니다. 일반적으로 5W-100W LED 전구 램프, 패널 램프 및 투광 램프에 사용됩니다.
자동차 및 오토바이 조명
조명 어셈블리의 LED 모듈 열 방출 브래킷은 진동 및 온도 차이 충격을 견딜 필요가 있습니다; 우리는 스레드 정확도와 동적 균형 요구 사항을 보장하기 위해 CNC 밀링 복합 가공을 제공합니다.
소비자 전자제품과 산업 비전
프로젝터 렌즈 배럴, 카메라 플래시 방열판 및 머신 비전 필 라이트 알루미늄 부품은 평탄도와 매끄러움에 대한 높은 요구 사항을 가지고 있습니다. 반복되는 위치 오류를 방지하기 위해 5축 머시닝 센터를 사용하여 한 번에 고정하고 성형합니다.
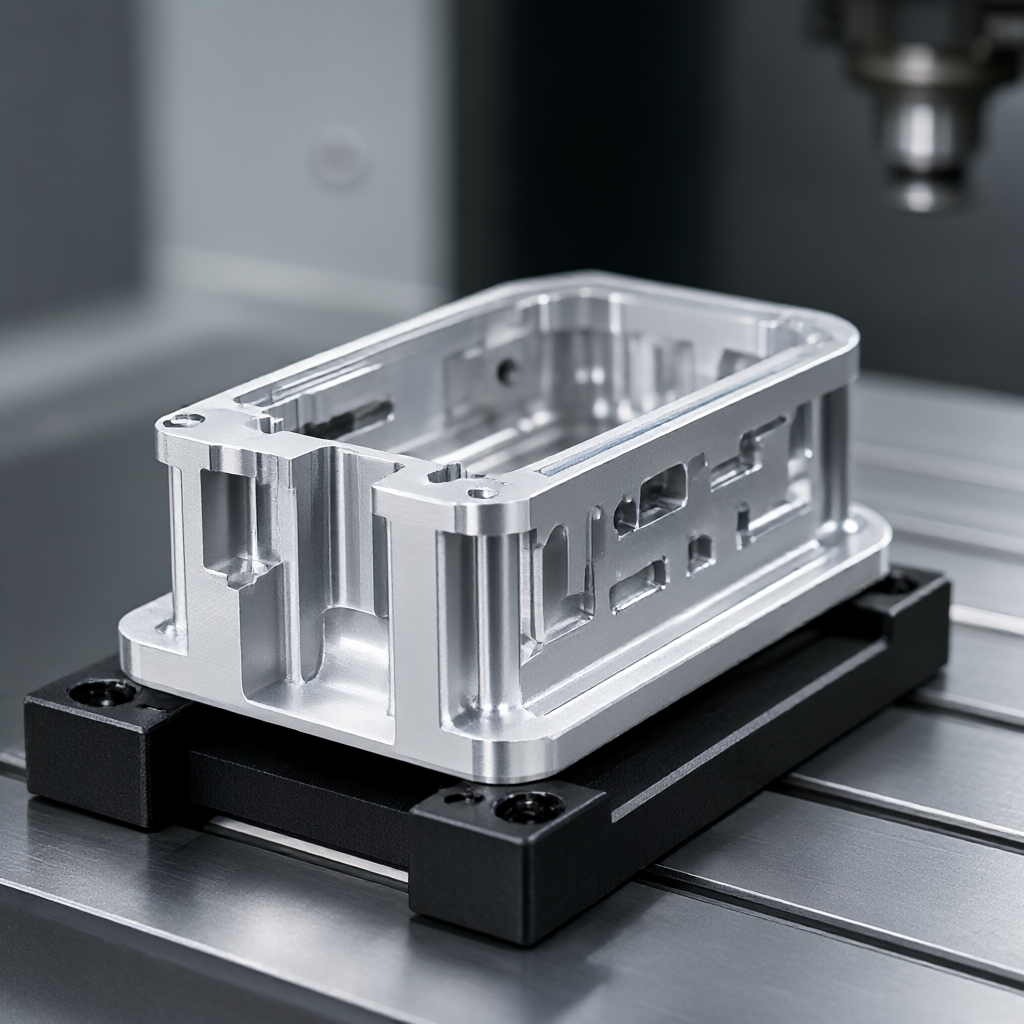
외관 품질 및 배치 일관성
LED 램프는 종종 최종 제품으로 직접 표시되며, 열 방출 알루미늄 부품과외관은 전체 기계의 질감을 직접적으로 결정합니다.
- 높은 마무리: 관건적인 가시면거칠기 Ra0.4μm, 양극산화후 균일한 광택을 나타내며 오렌지껍질무늬가 없음고 색차가 없음다.
- 없음결점 무력화:절삭경로 최적화를피면절삭흔, 광택 버퍼 공정 독립 검사, 표면 스크래치 흔적, 아니 오염 잔류물.
- 볼륨 일관성: 첫 번째 조각 후에 공구 보정 및 프로그래밍을 잠그고 각 배치의 열저항 계수와 표면 산화막 두께, CPK ≥ 1.33을 무작위로 확인하여 수천 개의 조각이 일치하는지 확인합니다.
- 색상 차이 관리양극 산화 로트 사이의 색상 차이 ΔE ≤ 1.0, 고객의 특정 색상 번호에 대한 색상 카드 비교 서비스를 제공 할 수 있습니다.
프로세스 및 장비 구성
"얇은 벽과 쉬운 변형, 복잡한 다축 조정 및 높은 표면 요구 사항"과 같은 LED 방열판의 특성에 대처하기 위해 우리는 72개의 CNC 장비 그룹을 갖추고 있습니다.
- 3축 고속 밀링: 평면 히트싱크, 간단한 핀 구조에 적합하며 효율성이 높고 비용이 우수합니다.
- 4축 연관 밀링: 측면 나사산이나 특수한 모양의 구멍이 있는 램프 컵 쉘에 사용되며 한 번의 클램핑으로 4면 모두 가공이 가능합니다.
- 5축 머시닝 센터: 복잡한 곡면 라디에이터, 다각도 지느러미를 처리하여 장착 횟수를 줄이고 위치 정밀도를 향상시킵니다.
- CNC 선반가공과 심기일전: 축류 히트싱크, 대역내구멍구조에 사용되며 차밀링복합은 회전과 축방향의 동시가공을 실현한다.
- 후처리 선: 독립된 아노다이징 탱크, 초음파 세척, 진공 건조로 교차 오염을 방지하여 외관 불량을 발생시킵니다.
생산성, 납품 및 품질 검사
| 항목 | 교정/작은 배치 | 대량 생산 |
|---|---|---|
| 최소 주문 수량 | 1 조각 (금형/툴 링 별도) | 100 부터 |
| 전형적인 납품 | 5-7일 (DFM 평가 포함) | 15-25일 (수량 및 스케줄링 에 따라) |
| 검사 수단 | 3개 좌표(CMM), 거칠기 측정기, 염수 분무 테스트 | 전체 크기 검사 , 열 저항 샘플링 , 외관 AQL 1 . 0/0 . 65 |
| 배송 서류 | 첫 번째 보고서, 재료 증명 | 전체 검사 보고서, 산화막 두께 기록, SGS 보고서(필요한 경우) |
품질 프로세스 커버리지: 들어오는 스펙트럼 분석은 알루미늄 등급을 확인합니다 → 첫 번째 3 좌표는 중요한 크기를 확인합니다 → 공정중 4 시간마다 핀 두께와 버를 검사합니다 → 선적하기 상위에 100 % 외관을 검사하여 산화 색상 패치가 없음고 바닥이 없음는지 확인합니다.
커스텀 프로세스 및 FAQ
맞춤화 과정
- 도면 견적 요청재료, 공차 및 표면 처리 요구 사항을 표시하는 3D 모델(STEP/IGES) 또는 2D 도면을 보냅니다.
- DFM 권장 사항: 엔지니어는 방열 효율성과 제조 가능성을 평가하고 핀 각도, 벽 두께 분포를 권장하고 비용을 최적화합니다.
- 교정 확인테스트 보고서 및 열 시뮬레이션 측정 데이터 와 함께 5 - 7 일 샘플 배달 (선택 사항) .
- 양산납품: 공정 매개변수가 잠겨 있으며, 대량 생산은 15~25일 내에 완료되며, 포장은 긁힘 방지 처리되어 있습니다.
FAQ
Q1: LED 열 방출 알루미늄 부품의 공차는 얼마나 될 수 있습니까?
A: 주요 결합 표면(예: 램프 컵 클램핑 구멍 및 나사산)의 공차는 ±0.01mm에 도달할 수 있으며, 중요하지 않은 표면은 일반적으로 부드러운 조립과 안정적인 열 접촉 영역을 보장하기 위해 ±0.05mm입니다.
Q2: 표면 처리의 선택은 무엇이며 열 방출에 영향을 줍니까?
A: 8-15μm의 양극 산화 필름 두께, 열 저항 증가는 무시할 수 있습니다; 더 높은 절연을 필요로하는 경우, 마이크로 아크 산화를 선택할 수 있습니다.모든 처리는 기판의 열 전도도에 영향을 미치지 않으며, 일반적으로 베어 알루미늄과부패 저항성보다 낫습니다.
Q3: 교정 주기는 얼마나 되나요? 긴급 프로젝트에 협력할 수 있나요?
A : 항목 가 긴급 한 경우 , 우선 순위 생산 채널 을 작동 할 수 있 으며 , 신속 한 부품 은 3 - 5 일 배달 되 며 , 사전 금형 / 고정 장치 비용 이 필요 합니다 .
Q4: 대량 배달 기간은 얼마입니까? 1000 조각 이상은 어떻게 배열합니까?
A: 대량 생산 15-25 일. 1000 개 이상의 조각은 배치로 배달 될 수 있으며, 첫 30 일 이내에 생산의 50 %를 완료하고, 주식 압력을 줄이기 위해 주간 롤링으로 후속 선적을 완료합니다.
Q5: 특수 모양의 냉각 핀을 도면에 따라 맞춤 설정할 수 있나요?
답변: 지원됩니다. 최소 벽 두께가 0.5mm 이상이고 각도 편차가 5도 이하이면 3/5축 밀링을 통해 달성할 수 있습니다. 방열 효율을 향상시키기 위해 핀 레이아웃을 최적화할 수 있도록 열 시뮬레이션 파일(Flux/ANSYS)을 제공하는 것이 좋습니다.
견적 가져오기
LED 램프 컵 열 방출 알루미늄 도면 또는 3D 모델을 보내면 엔지니어링 팀은 24 시간 이내에 DFM 제안 및 견적을 제공 할 것입니다. 단계 가격을 지원하고 배치가 클수록 단가가 우수합니다. 항목 노드가 지연되지 않도록 지금 조치를 취하십시오.



